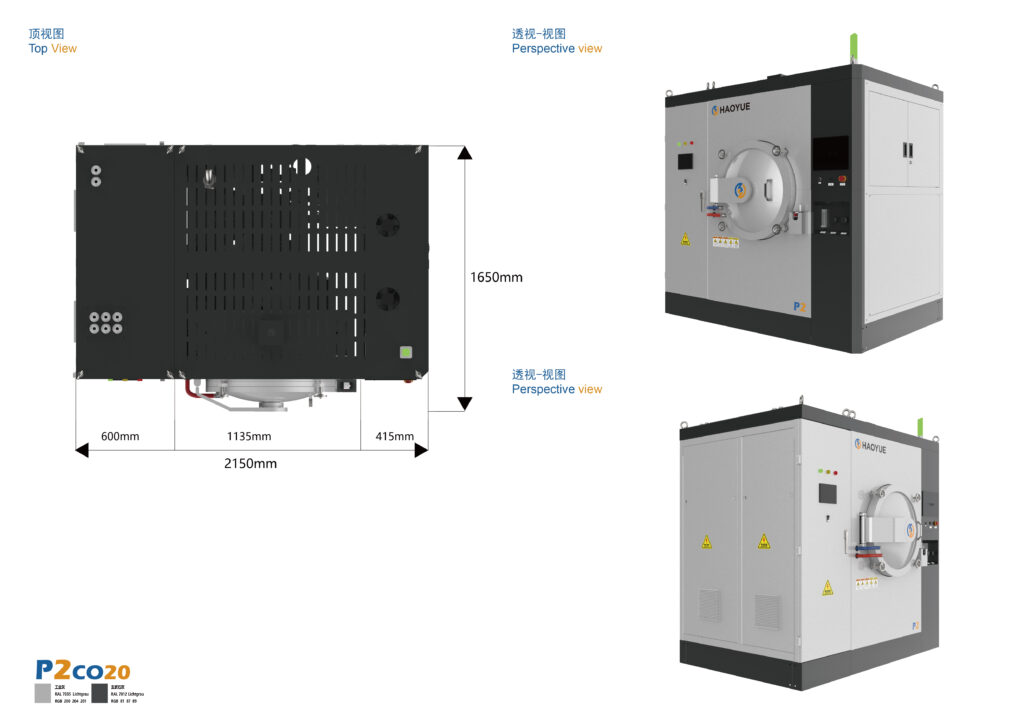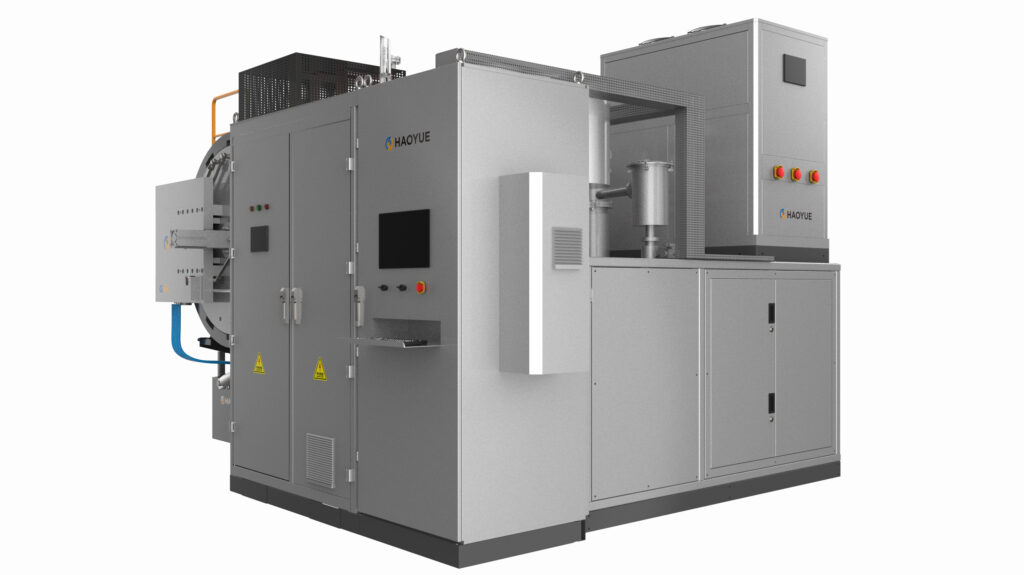
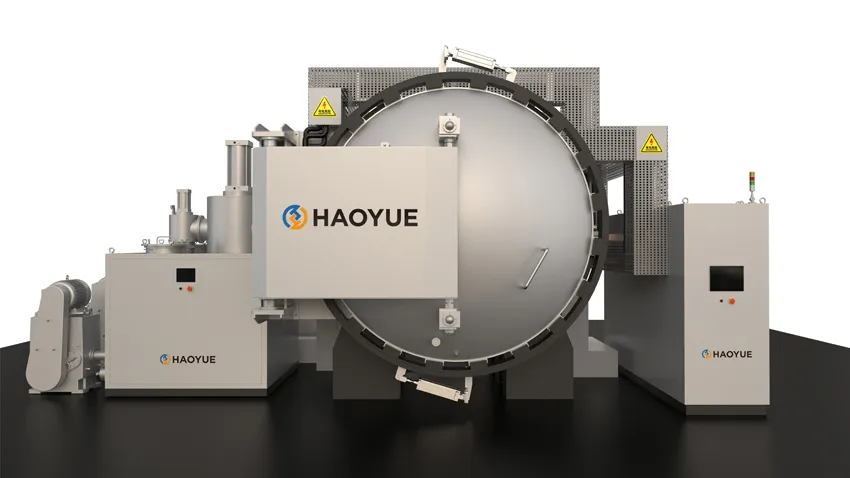
钨真空炉是一种冷壁真空炉,其加热元件和辐射屏蔽层由钨而非石墨制成,因此高温区不会向炉内排放碳。钼真空炉也采用全金属结构,但加热元件和屏蔽层均由钼制成——其最高温度更低、价格更低,并且在加工钛、锆或钐钴磁体等零件时,意外情况也更少。.
大多数关于炉子的讨论都从温度开始。但如果负载对碳敏感,那么首先问温度就错了。正确的问题应该是高温区的材质,因为在大约 1000°C 以上,石墨高温区并非惰性材料——它会成为碳源,产生可测量的 CO、CO₂ 和碳氢化合物的蒸气压,而且它就位于距离工件几厘米的地方。.

耐火金属热区究竟会改变什么?
当石墨被钨或钼取代时,有三件事会发生变化,而其中只有一件与温度有关。.
碳源消失了。. 在烧结和退火温度下,毛毡、石墨加热器和石墨夹具中的碳会被钛、锆、铪、铌、钽及其合金吸收,在晶界处形成脆性碳化物。同样的机制也会使镍基高温合金性能下降,表现为溅射靶材电阻率和润湿性的变化。在全金属热区中,元件和屏蔽层均为难熔金属,因此不会吸收碳。.
隔热层不再吸收水分。. 石墨毡具有吸湿性。暴露在空气中的石墨毡包在抽真空后仍会持续数小时释放水分,即使压力表读数已达到正常水平,残留气体分析仍会显示水和二氧化碳的存在。相比之下,金属辐射屏蔽罩是片状的,吸湿性远低于石墨毡,而且可以通过烘烤进行清洁。.
故障模式转移到了其他地方。. 你不再需要担心毛毡污染;现在你需要担心的是氧气、元件脆性,以及一个凹陷的屏蔽罩组件比一个烧焦的毛毡组件性能损失更大。这方面的权衡取舍将在本页剩余部分详细讨论。.
钨或钼热区的工作原理
第一阶段——腔室和泵送
这两个平台均为冷壁式水套炉膛。这些炉子标称的高真空度——6.7×10⁻³ Pa——是泵组的额定值,并非炉膛本身的固有特性:它需要扩散泵或涡轮分子泵,并辅以机械泵。仅靠机械泵只能达到粗真空范围(1 Pa级),不足以满足难熔金属加工的需求,因为残余氧是该领域的主要风险。.
泄漏率和负载排气量决定你是否能看到这个数值:一个干净、干燥、轻载的腔室可以达到这个数值;而一个潮湿的腔室,如果法兰密封性不佳,则达不到这个数值。.
第二阶段——护盾包
与使用毛毡不同,高温区包裹着多层钼或钨片,厚度通常为0.2-0.5毫米,层间留有细小缝隙。每一层都能将辐射反射回负载;最外层温度接近水套温度。.
由此会产生两个后果。首先,屏蔽效果取决于其几何形状——如果屏蔽层变形、受到污染,或者与加热器短路,就会在外壁上形成热点,导致电费逐次攀升。其次,全金属组件的热损耗高于厚毡组件,因此相同容积的加热腔通常需要消耗更多功率才能维持温度。这就是洁净度的代价,在任何总成本比较中都应该明确指出。.
第三阶段——元素和功率输出
钨元件以棒材、片材或网状形式供应,支撑在绝缘支柱上,并与屏蔽层保持足够的间隙。由于钨和钼是耐火金属,其电阻率远低于石墨,因此电源通常采用低电压、大电流设计,并通过水冷铜母线和降压变压器供电。.
元件寿命受三个因素影响:重结晶(导致金属变脆)、氧侵蚀以及与负载或屏蔽层的机械接触。一个连续高温运行数月的钨元件不会弯曲,而是会断裂。操作规程与电源设计同样重要。.
第四阶段——大气和氧气控制
这是大多数现场故障的根源。钨和钼在真空或干燥还原气氛的保护下,会受到氧气和水蒸气的侵蚀。在约 700–1000 °C 以上(这些氧化物的典型温度),钼和钨会形成挥发性氧化物,这些氧化物会从表面脱落而不是起到保护作用;其结果是元件变薄、负载受到污染,以及真空计无法完全恢复。.
我们遵循以下实用规则:在这些高温区域内禁止使用空气或含氧工艺气体;使用氢气时,必须监测露点,而不是假设露点;每次开门后都要进行泄漏测试;每当客户提出一种在高温下会释放氧气或水的材料时,都要进行负载化学成分审查。.
第五阶段——热分布和冷却
对于钨平台,公布的升温速率窗口为:低于 1600 °C 时为 1–15 °C/min,高于 1600 °C 时为 1–10 °C/min;钼平台的升温速率为 1–15 °C/min,直至其最高温度 1300 °C。1600 °C 以上的降温速率并非出于保守考虑——热冲击会损坏耐火金属元件和屏蔽层,而且通常情况下,炉膛自身的温度梯度比炉膛本身更能决定实际的温度极限。.
温度均匀性标称值为±5℃,该数值是在1000℃下保温一小时后,在五个点进行测量得出的。多区域控制、配备PLC和PID回路的工业PC以及可选的2巴气体快速冷却回路,共同构成了这套系统。.
关键参数
| 范围 | 石墨热区(GR) | 钨热区 (W) | 钼热区(MO) |
|---|---|---|---|
| 列出的最高温度 | 2000/2400 °C | 1800/2000 °C | 1000/1300 °C |
| 真空度(取决于泵组件) | 6.7×10⁻³ Pa | 6.7×10⁻³ Pa | 6.7×10⁻³ Pa |
| 斜坡速率 | 1–15 °C/分钟(<1600);1–10 °C/min(>1600) | 1–15 °C/分钟(<1600);1–10 °C/min(>1600) | 1–15 °C/分钟(<1300) |
| 热区的碳源 | 是的——毛毡、加热器、固定装置 | 没有任何 | 没有任何 |
| 水分保持 | 高(吸湿毡) | 低的 | 低的 |
| 氧耐受性 | 缓和 | 低的 | 低的 |
| 相对功率消耗 | 降低 | 更高 | 更高 |
| 机械强度 | 高的 | 低(重结晶时易碎) | 低至中等 |
| 相对消耗成本 | 低的 | 高的 | 缓和 |
| 典型更换周期 | 长的 | 较短,依赖氧气 | 缓和 |
看完这张表格,我们可以得出这样的结论:购买钨或钼热区并非为了追求温度,而是因为您的材料不能耐受碳,或者因为您需要一个清洁、快速抽气、低排气的腔室,用于温度低于 2000 °C 的工艺。.
我们系列中的型号
钨热区 — V 系列 W
| 模型 | 腔室(毫米) | 最高温度 | 终极真空 | 坡道 |
|---|---|---|---|---|
| V3W20 | 300×300×400 | 1800/2000 °C | 6.7×10⁻³ Pa | 1–15 (<1600) / 1–10 (>1600) °C/分钟 |
| V4W20 | 400×400×600 | 1800/2000 °C | 6.7×10⁻³ Pa | 相同的 |
| V5W20 | 500×500×700 | 1800/2000 °C | 6.7×10⁻³ Pa | 相同的 |
| V6W20 | 600×600×900 | 1800/2000 °C | 6.7×10⁻³ Pa | 相同的 |
这四款产品均具有 1000 °C 时五点 ±5 °C 的均匀性、多区域 PID 控制以及可选的 2 bar 快速冷却回路。.
钼热区 — V 系列 MO
| 模型 | 腔室(毫米) | 最高温度 | 终极真空 | 坡道 |
|---|---|---|---|---|
| V4M013 | 400×400×600 | 1000/1300 °C | 6.7×10⁻³ Pa | 1–15 °C/分钟(<1300) |
| V6M013 | 600×600×900 | 1000/1300 °C | 6.7×10⁻³ Pa | 相同的 |
| V7M013 | 700×700×1000 | 1000/1300 °C | 6.7×10⁻³ Pa | 相同的 |
| V8M013 | 800×800×1200 | 1000/1300 °C | 6.7×10⁻³ Pa | 相同的 |
| V10M013 | 1000×1000×1400 | 1000/1300 °C | 6.7×10⁻³ Pa | 相同的 |
钨电极、钼电极、石墨电极和感应电极的比较
| 标准 | 石墨(GR) | 钨(W) | 钼(MO) | 感应石墨(CO) |
|---|---|---|---|---|
| 温度上限 | 最高 | 高的 | 缓和 | 高的 |
| 碳排放风险 | 展示 | 缺席的 | 缺席的 | 展示 |
| 氧敏感性 | 降低 | 高的 | 高的 | 降低 |
| 坡道能力 | 标准 | 标准 | 标准 | 快速地 |
| 真空级 | 高真空 | 高真空 | 高真空 | 粗糙/中等 (5 Pa) |
| 最佳匹配 | C/C、石墨制品、碳化物、高温陶瓷 | 耐火金属、钛、碳敏感陶瓷 | 光亮退火、磁性材料、密封件、氢气服务 | 需要快速循环的大石墨负载 |
| 弱点 | 碳和水分 | 成本、脆性、氧气 | 天花板,氧气 | 碳,低真空 |
钨和钼之间的选择很少是哪种金属“更好”的问题。这是一个在无碳约束条件下的温度选择:钼适用于大多数退火、钎焊附近和磁性材料加工,温度最高可达 1300 °C,且耗材成本较低;而钨则是在 2000 °C 以下保持无碳特性的理想选择。.
应用程序
耐火金属及其合金。. 钨、钼、钽和铌,包括用于辐射屏蔽和配重的重合金,都在这些高温区进行烧结或退火处理。虽然在石墨中进行这些处理在技术上可行,但在化学上却不可取:因为被加工的材料本身也是最容易形成碳化物的材料。.
钛和锆部件。. 医疗植入物、航空航天支架和具有特定间隙含量的化学工艺硬件。碳的吸收会在硬度和延展性发生改变之前很久就显现出来,远早于肉眼可见的改变;全金属热区消除了冶金过程中的一个变量。.
钐钴磁体和磁性材料。. SmCo 对碳和氧都很敏感;钼热区是进行这项工作的实际场所,同时氢辅助加工也能控制露点。.
对碳敏感的工程陶瓷。. 碳化硅、氮化硅和氮化铝等无法在含碳气氛下运行的部件,则在钨平台上进行烧结。对于这些材料的压力辅助致密化,工艺路线有所不同——压力控制采用6/10 MPa的气压烧结炉,而热区问题则退居其次。.
光亮退火和氢气服务。. 不锈钢、工具钢、高速钢、高温合金和有色金属带材在钼加热区内,采用真空或氢气环境进行洁净加工。我们的H系列真空氢气炉采用钼加热元件,加热温度为1000/1300℃,专为此类加工应用而设计,包括金属化、钎焊和玻璃金属密封。.
溅射靶材和电子材料。. 高纯度金属和合金中微量碳背景会改变薄膜。这更多的是一项洁净度要求,而非温度要求,也是全金属热区更高功耗被普遍接受的最典型案例。.
局限性——何时不应选择此项
当您需要超过 2000 °C 的温度时。. 在高端材料领域,钨无法与石墨竞争。C/C复合材料、石墨电极、碳毡和高温碳化物烧结都属于2400℃的石墨热区。.
当负载在一定温度下释放氧气或水时。. 某些氧化物体系、粘结剂和水合化合物在加热过程中会释放氧气或水分。在钨或钼热区中,这些物质会直接侵蚀元件。我们宁愿将该工艺转移到石墨平台上,也不愿销售六个月后就会失效的热区。.
当该过程需要机械压力时。. 这些是无压平台。在 2200 °C 下施加 100–1200 吨压力的热压是另一种机器;在 6/10 MPa 下进行气体压力烧结也是如此,在 100/150/200 MPa 下进行热等静压也是如此。.
当零件体积大且价格便宜时。. 我们的产品系列中有一款 1000 毫米级的钼涂层燃烧室,但对于大批量、成本驱动且能耐受碳的零件而言,石墨毡的购买成本更低,运行成本更低,而且装填起来也更宽容。.
当没有人能够接受操作培训时。. 钨元件和薄钼屏蔽层容易因装料不当而损坏。如果车间无法保证间隙控制,维护成本将抵消冶金方面的优势。.
相关设备
对于石墨、钨或钼高温区中的无压高真空工作,我们的 真空烧结炉系列 适用于 300×300×400 毫米及以上的腔室尺寸。当工艺过程还需要单轴载荷时, P系列石墨真空热压炉 在高达 2200 °C 的温度下,施加 100–1200 吨的力;对于必须保持在晶粒粗化窗口以下的小型耐火材料样品, S2 放电等离子烧结系统 升温速度达到 300 °C/分钟。.
常问问题
钨真空炉和钼真空炉有什么区别?
两者的区别在于温度上限和耗材成本。钨制热区最高温度可达 1800/2000 °C,适用于需要最高无碳温度的场合;钼制热区最高温度可达 1000/1300 °C,重建成本更低,适用于大多数退火、磁性材料和密封工作。两者均为全金属、冷壁、高真空设计,真空度为 6.7×10⁻³ Pa。.
钨热区能否完全消除积碳?
它能消除高温区作为碳源的影响,但不会去除负载、粘合剂、内部夹具或未烘烤腔室中残留碳氢化合物中的碳。因此,碳含量不再是背景值,而成为一个可控变量——这正是大多数规范实际要求的。.
为什么这些熔炉需要扩散泵或分子泵?
因为 6.7×10⁻³ Pa 属于高真空级别,而仅靠机械泵只能达到粗真空范围。泵组的选择取决于具体应用:对于轻载、洁净的工艺,该真空度可能足够;而对于高放气量的工艺,则可能需要比腔室容积所指示的更高的抽速。.
我可以在钨或钼热区运行氢气吗?
这些炉子使用氢气,但必须控制和监测露点,因为水分在高温下会腐蚀金属。我们产品系列中可使用氢气的平台是H系列真空氢气炉,采用钼加热元件,工作温度为1000/1300℃;对于真空和氢气联合应用,我们通常推荐这种配置。.
我的钨丝加热器用了几个月就裂了。通常是什么原因造成的?
主要原因有三:氧气或水通过微小泄漏进入;元件与屏蔽层或负载之间发生机械接触;以及升温速率过陡或冷却过程失控导致的热冲击。重结晶钨几乎没有延展性,因此裂纹只是一个症状——根本原因通常在于气氛记录或加载程序。.
这些炉子可以烧结氧化物陶瓷吗?
有时需要具体案例分析。氧化铝和氧化锆通常在石墨加热区进行高温加工;如果主要原因是碳敏感性而非温度,则只要粘结剂体系在高温下不释放氧气或水分,最高温度可达 1300 °C 的钼基平台即可适用。请将材料、粘结剂和工艺流程发送给我们,我们会明确告知是否适用。.