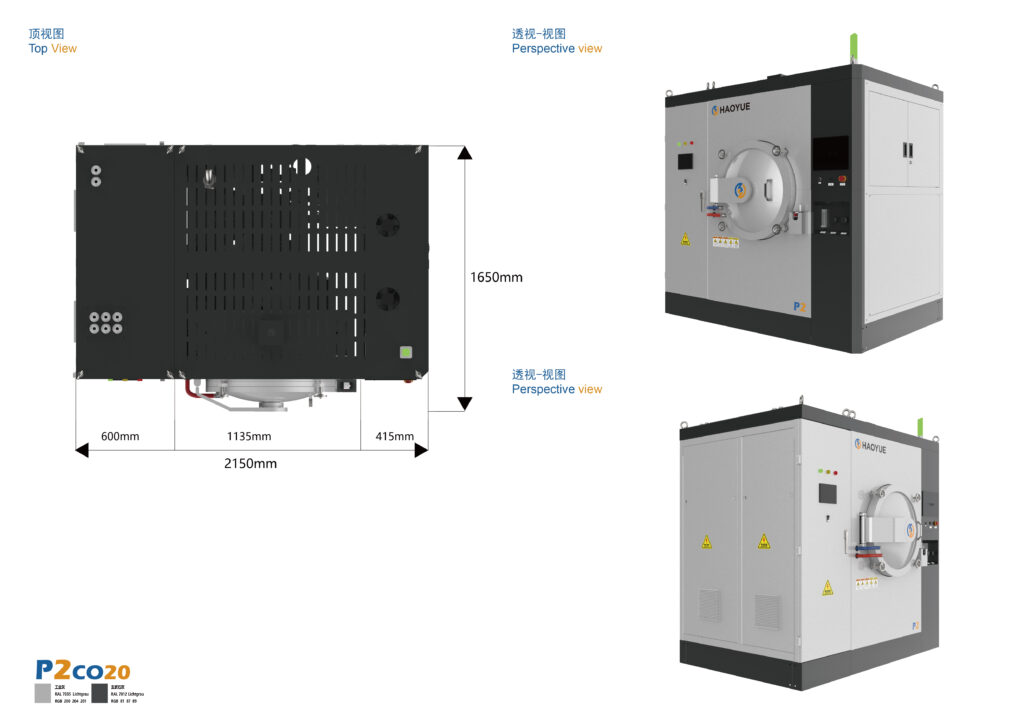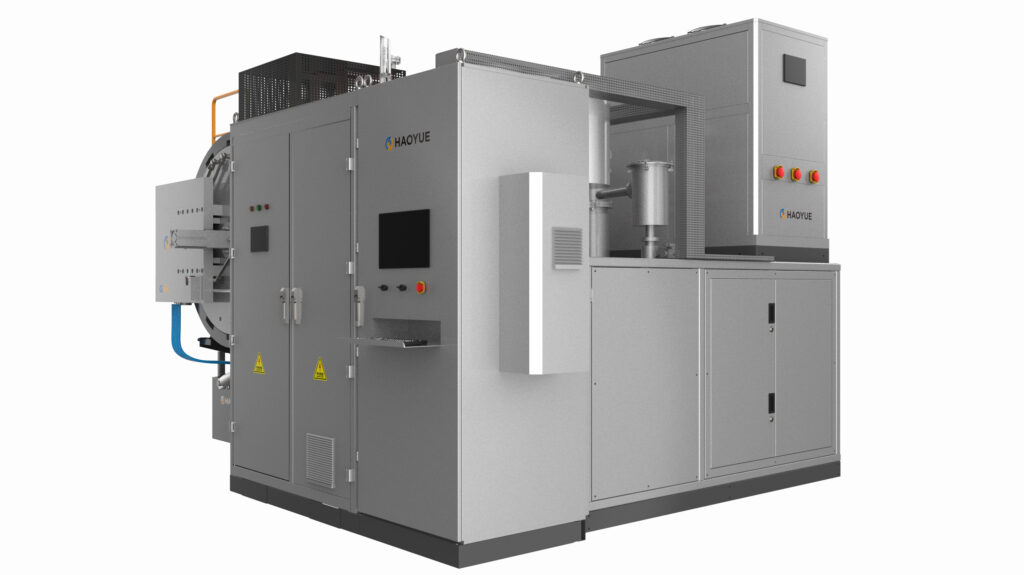
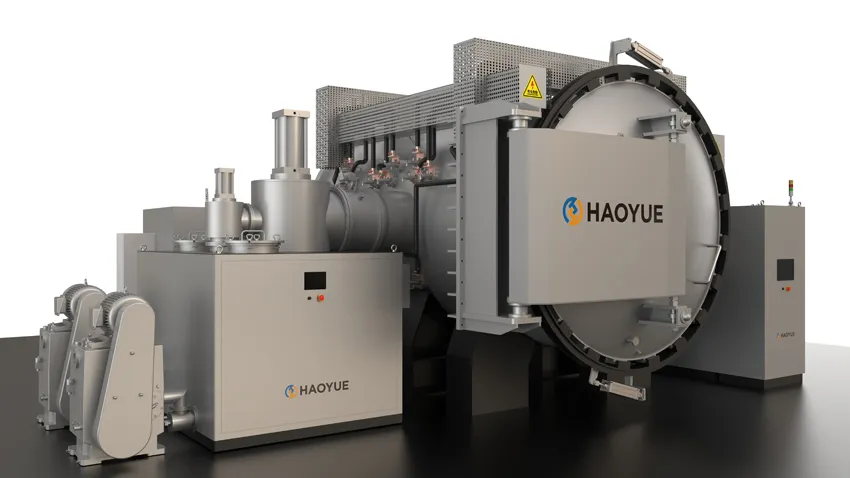
MIM脱脂烧结炉是一种真空或氢气气氛炉,用于去除金属注射成型件中的聚合物粘结剂,并将该件烧结至接近完全致密,该过程既可以一次性完成,也可以分两个步骤完成。根据我们的经验,烧结保温阶段相对容易——大约在150℃到600℃之间的两个小时决定了最终成品的密度是达到7.8 g/cm³,还是出现气泡、缩痕以及无法解释的碳含量。.
因此,我们会在询问温度之前先索取原料数据表。炉子可以建造到任何合理的上限;但它无法挽救一个原本设计用于以可控速率挤出 6 毫米壁厚粘合剂的系统。.
MIM炉的实际功能是什么?
金属注射成型工艺包含四个工序,其中最后两个工序由炉子完成。原料——通常粒径小于20微米的金属粉末,与多组分粘结剂混合,粉末填充量通常接近60体积比——经过成型、脱脂和烧结后进行处理。.
粘合剂并非单一材料。生产原料通常包含一种主链聚合物,该聚合物在循环后期仍能保持形状;此外还包含一到两种填料组分,这些组分会在早期分解,并打开一个孔隙网络,使其余组分能够逸出。这种设计是经过精心设计的,它决定了热曲线的形状:每种组分都需要在其分解温度附近保持一段时间,并且两次保持之间的升温过程必须足够缓慢,以确保内部蒸汽压始终不超过孔隙网络的泄压能力。.
脱脂工艺本身又分为两大产业分支:
- 首先采用溶剂或催化脱脂,其次采用热脱脂。. 部分粘结剂在炉外溶解或催化裂解,从而打开孔隙;然后炉内去除骨架。这种方法速度更快,但增加了湿法工序和处理工序。.
- 纯热脱脂法,在炉内进行。. 速度较慢,单台设备,是大多数批量生产商在零件几何形状适中且合金对氧不敏感时所选择的路线。.
因此,MIM脱脂烧结炉的设计围绕两个热处理阶段展开,这两个阶段共用一套抽气系统、一条排气通道和一个控制记录。这种硬件共享是脱脂炉和烧结炉并排运行的实际区别——也正是由于这个原因,脱脂侧排气量不足会导致烧结缺陷。.
烧结温度取决于合金成分——许多不锈钢和铁镍合金的MIM烧结循环温度在1250–1380°C范围内,保温时间通常为60–120分钟,线性收缩率通常为15–20%。这些是行业典型值,并非产品目录值;实际数值来自原料供应商的膨胀计测量结果。.
循环过程逐阶段进行
第一阶段——清洗、泄漏检查以及两者重要性的原因
MIM成型的工件具有与其质量相比异常大的表面积:细粉末、薄片,每个托盘通常包含数百个零件。如此大的表面积会吸附空气和水分,并缓慢释放。每次打开托盘后进行泄漏测试并非繁文缛节——对于高密度坯料而言无关紧要的法兰密封问题,在粘合剂试图逸出时,会表现为氧气浓度的升高。.
对于氢循环而言,露点是需要关注的关键参数。气体中的水分既是合金的氧化剂,也是影响碳平衡的反应物。.
第二阶段——热脱脂,温度约为150–600 °C
产量在此决定。两种去除机制并行进行:毛细作用吸入固化剂粉末床,以及蒸发或热分解进入吹扫气体。.
需要同时控制三个变量:
- 斜坡速率。. 通常情况下,在分解窗口期内升温速率为0.5–2 °C/分钟。升温速度越快,每批次可节省数小时和成本。.
- 吹扫气体的分压。. 温度过低,粘合剂会在零件内部沸腾,产生气泡和内部空隙。温度过高,蒸汽无法有效排出腔室,会在排气管内冷凝,并在零件内部留下积碳。.
- 保持位置。. 在第一个分解峰值处保持时间过短,会将未去除的填充物推入第二个窗口,而逃逸路径已经关闭。.
我们被要求诊断的最常见现场故障根本不是炉子故障:而是为了提高产量而缩短的 300°C 保温时间,三周后在 900°C 时出现了裂纹问题。.
第三阶段——切换至烧结气氛
一旦骨架气体逸出,气氛便会发生变化。在真空条件下,目标是降低残余氧分压,以便还原或溶解粉末表面的氧化膜;我们钼加热平台上的 6.7×10⁻³ Pa 真空度属于高真空等级,需要扩散泵或涡轮分子泵配合机械泵才能达到——单靠机械泵只能达到约 1 Pa 的粗真空度,不足以满足此步骤的要求。.
在氢气气氛下,反应机理是化学反应而非机械反应:H₂还原表面氧化物并与残留碳反应,反应产物被排出反应室。H系列真空氢气炉正是为此而设计的——采用钼炉芯,真空度为6.7×10⁻³ Pa,工作温度为1000/1300 °C,真空和氢气共存于同一反应室,升温速率为1–15 °C/min,最高温度达1300 °C。.
第四阶段——烧结保温
在我们的钼加热器MIM平台上,最高温度为1000/1300°C,覆盖不锈钢和铁镍合金带的下部。在1000°C下保温一小时,通过五点测试,温度均匀性为±5°C。请注意,这只是一个基准值,并非每次负载的保证值:它是在一个经过表征的、相对空腔的腔室中测量的,而装满零件的托盘会改变热分布图。对整个托盘进行收缩率测试才是更可靠的验证方法,因为模具的设计正是为了应对收缩。.
第五阶段——冷却
冷却是一个冶金步骤,而非停滞时间。在316L不锈钢中,450–850 °C的温度范围是碳化铬在晶界析出的温度,缓慢且不受控制地冷却通过该温度范围会牺牲耐腐蚀性,得不偿失。我们的平台可选配2 bar气体快速冷却,以缩短冷却时间;但缺点是会在工件表面形成温度梯度,这会导致薄壁变形。.
第六阶段——验证
密度测定采用阿基米德法,碳和硫含量测定采用燃烧法,尺寸测定采用首件样品,金相分析(适用于医疗或航空航天应用)。如果其他条件不变,碳含量却出现批次间偏差,那么在调整烧结配方之前,应检查脱脂排气路径和烧结炉的运行状况。.
询价函中需要明确的关键参数
| 范围 | 为什么这在MIM中很重要 | 我们为该平台列出的范围 |
|---|---|---|
| 最高温度 | 烧结温度加上合金开发裕量 | 1000/1300 °C(钼加热平台) |
| 终极真空 | 泵组件类,而非腔室属性 | 利用扩散或分子泵可达到 6.7×10⁻³ Pa |
| 斜坡速率 | 脱脂窗口比烧结窗口慢得多。 | 升温速率为 1–15 °C/分钟,最高可达 1300 °C |
| 温度均匀性 | 确保托盘收缩率的一致性 | ±5 °C,在 1000 °C 下进行 1 小时的五点测试 |
| 气氛 | 碳氧平衡 | V MO平台采用真空放电,可选配氢气脱脂;H系列平台采用真空放电+H₂放电。 |
| 冷却 | 碳化物析出窗口,变形 | 可选配 2 巴气体快速冷却 |
| 有用的房间 | 批次信封和托盘计数 | 尺寸范围:400×400×600 毫米至 1000×1000×1400 毫米;直径:Ø650×1200 毫米和 Ø650×3200 毫米(垂直方向) |
| 控制 | 配方可重复性和可追溯性 | 工业PC+PLC+PID,多区域控制 |
我们为这项任务制造的机器
V系列钼加热器是MIM和CIM烧结工艺的主力设备,尤其适用于对无碳热区要求较高的应用。所有型号均具备6.7×10⁻³ Pa的高真空等级、1000/1300 °C的最高温度和1–15 °C/min的升温速率,并可选配氢气脱脂功能。.
| 模型 | 腔室(毫米) | 终极真空 | 最高温度 | 坡道 |
|---|---|---|---|---|
| V4M013 | 400×400×600 | 6.7×10⁻³ Pa | 1000/1300 °C | 1–15 °C/分钟 |
| V6M013 | 600×600×900 | 6.7×10⁻³ Pa | 1000/1300 °C | 1–15 °C/分钟 |
| V7M013 | 700×700×1000 | 6.7×10⁻³ Pa | 1000/1300 °C | 1–15 °C/分钟 |
| V8M013 | 800×800×1200 | 6.7×10⁻³ Pa | 1000/1300 °C | 1–15 °C/分钟 |
| V10M013 | 1000×1000×1400 | 6.7×10⁻³ Pa | 1000/1300 °C | 1–15 °C/分钟 |
如果循环需要真正的还原性气氛而不是带有氢气选项的真空,H系列真空氢气炉可以在相同的温度等级内提供这种气氛:
| 模型 | 结构 | 腔室(毫米) | 加热元件 | 加载中 | 最高温度 |
|---|---|---|---|---|---|
| H4M013 | 水平的 | 400×400×600 | 莫 | 边 | 1000/1300 °C |
| H6M013 | 水平的 | 600×600×900 | 莫 | 边 | 1000/1300 °C |
| H7M013 | 水平的 | 700×700×1000 | 莫 | 边 | 1000/1300 °C |
| H8M013 | 水平的 | 800×800×1200 | 莫 | 边 | 1000/1300 °C |
| HV6S/120 | 垂直的 | Ø650×1200 | 莫 | 底部 | 1000/1300 °C |
| HV6S/320 | 垂直的 | Ø650×3200 | 莫 | 顶部 | 1000/1300 °C |
对于细长的零件(例如手术器械、步枪部件、细轴),这两种立式模型值得再仔细考虑,因为悬挂或竖立高大的批次可以避免平放装载造成的托盘下垂。.
脱脂和烧结是在一个循环中完成,还是两个循环完成?
两条路线都是合法的,选择通常取决于零件组合,而不是技术。.
| 路线 | 运行方式 | 力量 | 哪里痛 |
|---|---|---|---|
| 单循环一体化脱脂+烧结 | 一份配方,一个炉膛占用,气氛从未开启 | 步骤之间无氧化物或操作接触;仅需一份可追溯记录 | 粘结剂蒸汽必须在烧结炉内进行控制;非常厚的截面仍然需要缓慢、专门的脱脂处理。 |
| 两步法:先脱脂炉,再真空烧结炉 | 独立设备,部件转移 | 每个步骤都可以进行调整,并以各自的吞吐量运行;脱脂炉保持清洁。 | 步骤间的运输和空气暴露;需两份配方方可合格;双重物流 |
| 氢气连续式或钟形 | 连续流,大流量 | 在狭窄、稳定的零件系列上实现高产能 | 灵活性有限、氢气安全基础设施不足、转换时间长 |
| SPS / 快速 | 脉冲电流加单轴力 | 细小颗粒合金筛分 | 1 Pa机械泵真空等级和50–400 kN压力;开发工具,而非MIM生产线 |
| 烧结加 HIP | 真空烧结,然后进行热等静压 | 消除疲劳关键部件的残余孔隙 | 100/150/200 MPa 设备成本;仅当孔隙率是设计主要考虑因素时才合理。 |
对于大多数加工车间而言,只要炉体配备合适的排气和冷凝水处理方案,集成式工艺在可追溯性和处理效率方面就更胜一筹。这正是我们最常制造的MIM脱脂烧结炉的配置:钼热区,6.7×10⁻³ Pa高真空,氢气脱脂作为可选配置而非独立设备。对于大批量生产单一合金的工厂而言,专用的脱脂生产线加上大型烧结炉通常在零件单价方面更具优势。.
应用程序
- 不锈钢MIM (316L、17-4PH、304L):大批量应用。碳含量控制是耐腐蚀性的关键所在。.
- 铁镍钢和低合金钢托盘的尺寸稳定性比绝对密度更重要。.
- 钴铬合金牙科支架和医疗器械,其金相清洁度需要检验,而不是想当然地认为其清洁度良好。.
- 钨重合金和耐火金属部件更高的烧结温度会使烧结温度超出 1300 °C 平台,请参阅以下限制。.
- 科瓦合金、因瓦合金和软磁合金氢烧结往往是实现特定磁性能和接近特定磁性能之间的区别。.
- 陶瓷注塑成型G系列将正压脱蜡、真空脱脂、真空烧结、分压烧结和压力烧结集成于一台机器中,真空等级为10 Pa,气体压力为6/10 MPa,最高温度可达1600/2000 °C。.
当选择这款炉子是错误的时候
我们宁愿早点说明这一点,也不愿在下达采购订单后再为此争论。.
- 截面厚度大于约 10 毫米。. 粘合剂必须扩散到整个零件中;较厚的部件需要很长的脱脂时间,通常还需要专门的脱脂步骤。单次循环工艺会导致部件起泡。.
- 需要 1350–1400 °C 或更高温度的合金。. 我们的钼平台最高温度为 1300 °C。更高的温度意味着石墨加热器 V 系列达到 2000/2400 °C——然后碳就变成了一个变量,你必须通过气氛和调节器选择来控制它,因为石墨加热区在高温下是碳源。.
- 钛和含铝合金,其中氧含量是设计限制因素。. 我们无法保证烧结炉的氧含量低于 1000 ppm。真空质量固然重要,但原料氧含量、粉末表面积和操作流程通常才是决定性因素。.
- 压力辅助致密化。. 烧结炉没有压力。如果规格要求施加压力,则讨论转向 P 系列热压机(2200 °C,100–1200 t)、SPS(用于小样品)或 I 系列 HIP(100/150/200 MPa)。.
- 数量极少。. 如果年产量低于几千个零件,机械加工或熔模铸造通常在总成本方面更胜一筹,而 MIM 模具摊销是主要原因。.
- 粘合剂系统设计不良的原料。. 没有一种热性能曲线能够固定原料,使其骨架与其填料在同一时间段内分解。.
如果您要为现有的 MIM 生产线指定炉子,请将原料数据表、最大截面厚度和合金规格发送给我们——这三个答案通常足以让我们初步判断单循环平台是否合适,或者该路线是否需要两步。.
相关设备
对于单周期平台而言, 用于MIM的脱脂和烧结炉系列 涵盖一体化脱蜡和真空烧结工艺。在热区必须保持无碳状态的情况下, 钼加热器真空烧结炉系列 运行时间为 6.7×10⁻³ Pa 最高可达 1000/1300 °C,当循环需要真正的还原气氛时, 真空氢气气氛烧结范围 将真空和氢气置于同一腔室中。.
常问问题
什么是MIM脱脂烧结炉?
它是一种真空或氢气气氛炉,可去除金属注射成型零件中的聚合物粘合剂,并在一个程序循环或两个连接步骤中将其烧结至接近完全密度。.
脱脂和烧结真的可以在同一个炉子里进行吗?
是的,这很常见。要求是:对粘合剂蒸汽进行可控排气,在 150–600 °C 温度范围内采用分压策略,以及将两个阶段视为一个整体热历史而非两个独立程序的工艺流程。.
MIM烧结需要多高的真空度?
这取决于合金和碳含量。我们的钼加热平台额定真空度为 6.7×10⁻³ Pa,由扩散泵或分子泵提供;仅靠机械泵只能达到约 1 Pa 的粗真空度,通常不足以满足不锈钢 MIM 工艺的要求。.
MIM工艺中采用氢气或真空进行喷涂?
对于对碳敏感的不锈钢,如果希望保持惰性气氛,则采用真空处理;如果希望减少氧化物并去除残留碳,则采用氢气处理。露点控制决定了氢气处理是起到促进作用还是产生氧化作用。.
为什么我们的产品碳含量在不同批次间会有波动?
通常情况下,问题出在脱脂排气上,而不是烧结保温阶段:可能是管路中有冷凝水、保温时间过短或烧结炉部件受到污染。在更改烧结配方之前,请检查这些因素。.
零件的最大尺寸是多少?
尺寸取决于脱脂过程,而非腔室大小。我们最大的钼平台尺寸为 1000×1000×1400 毫米,但壁厚 15 毫米的零件无论腔室大小如何,都无法在一次循环中彻底脱脂。.