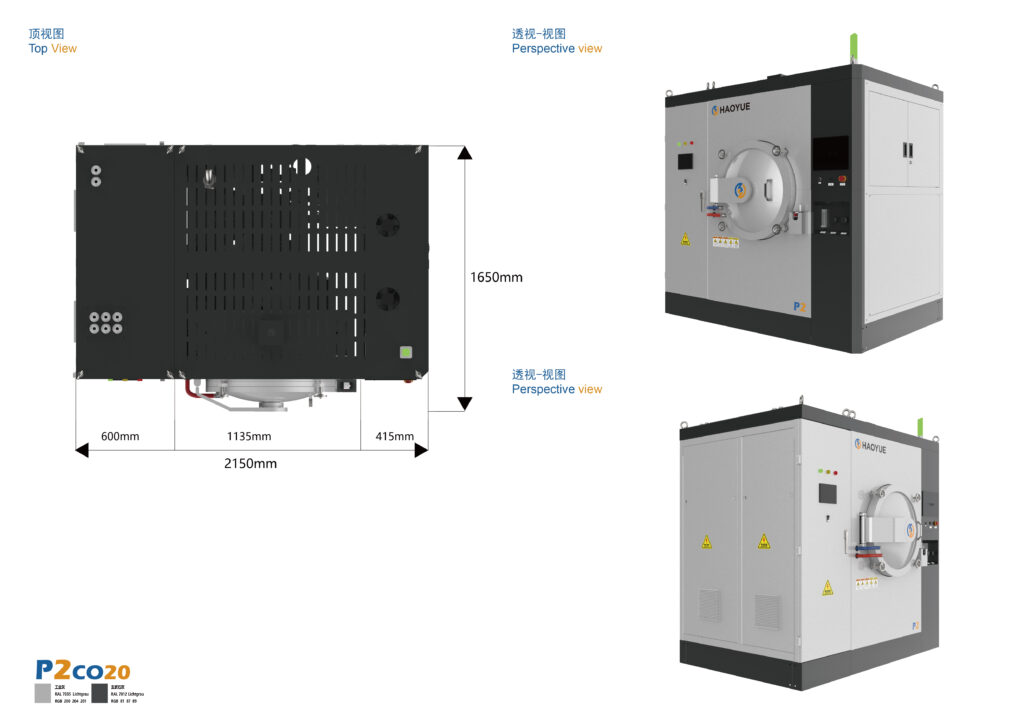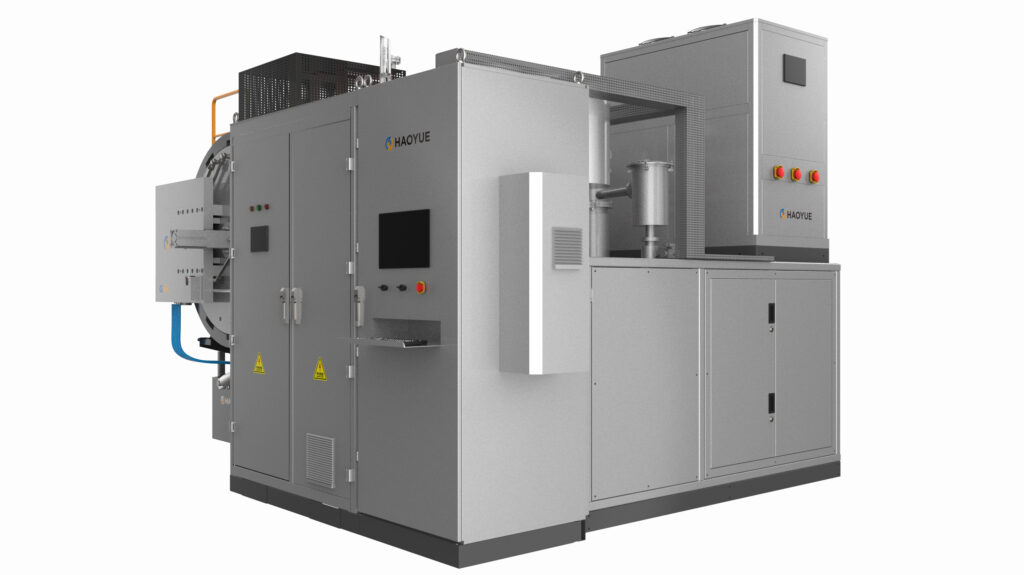
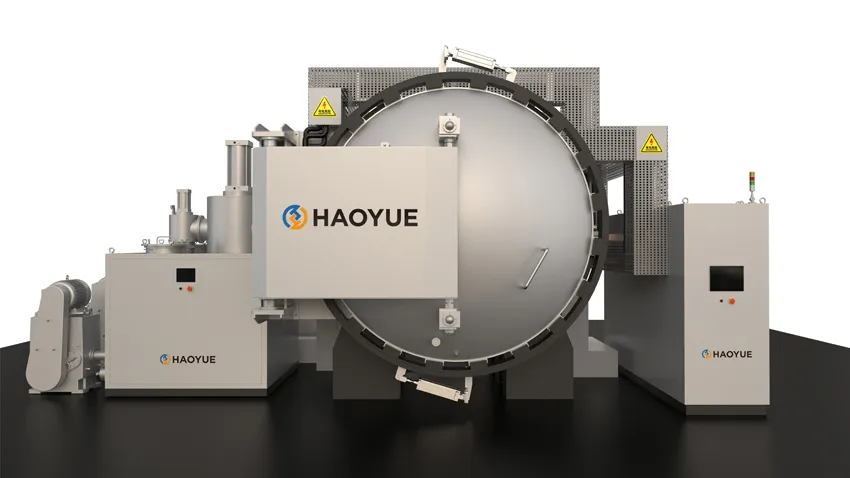
Un horno de vacío de tungsteno es un horno de vacío de pared fría cuyos elementos calefactores y blindajes contra la radiación están hechos de tungsteno en lugar de grafito, por lo que la zona caliente no aporta carbono a la carga. Un horno de vacío de molibdeno aplica el mismo principio de metal puro con elementos y blindajes de molibdeno: un límite de temperatura más bajo, un precio menor y muchas menos sorpresas cuando las piezas que se procesan son de titanio, circonio o un imán de samario-cobalto.
La mayoría de las conversaciones sobre hornos comienzan con la temperatura. Esa no es la pregunta inicial adecuada cuando la carga es sensible al carbono. La pregunta correcta es de qué está hecha la zona caliente, porque por encima de los 1000 °C aproximadamente, una zona caliente de grafito no es un elemento inerte, sino una fuente de carbono con una presión de vapor medible de CO, CO₂ e hidrocarburos, y se encuentra a centímetros de las piezas.

En realidad, lo que cambia es una zona caliente de metal refractario.
Cuando el grafito se sustituye por tungsteno o molibdeno, cambian tres cosas, y solo una de ellas tiene que ver con la temperatura.
La fuente de carbono desaparece. A temperaturas de sinterización y recocido, el carbono procedente del fieltro, los calentadores de grafito y los soportes de grafito puede ser absorbido por el titanio, el circonio, el hafnio, el niobio, el tantalio y sus aleaciones, formando carburos frágiles en los límites de grano. Este mismo mecanismo degrada las superaleaciones de níquel y se manifiesta como un cambio en la resistividad y el comportamiento de humectación en los blancos de pulverización catódica. En una zona caliente totalmente metálica, los elementos y las pantallas son metales refractarios; no hay carbono que absorber.
El aislamiento deja de absorber agua. El fieltro de grafito es higroscópico. Un paquete de fieltro expuesto al aire de la planta liberará humedad durante horas después del vaciado, y el análisis de gases residuales mostrará agua y CO mucho después de que el manómetro registre un valor aceptable. En cambio, las pantallas metálicas contra la radiación son de lámina: absorben mucha menos humedad y se pueden limpiar horneando.
Los modos de fallo se trasladan a otro lugar. Ya no te preocupa la contaminación del fieltro; ahora te preocupa el oxígeno, la fragilidad de los elementos y el hecho de que un paquete de protección abollado pierde más rendimiento que uno de fieltro quemado. Ese es el tema que se aborda en el resto de esta página.
Cómo funciona una zona caliente de tungsteno o molibdeno
Etapa 1: Cámara y bombeo
Ambas plataformas son cámaras de paredes frías con camisa de agua. El valor de alto vacío indicado para estos hornos —6,7 × 10⁻³ Pa— corresponde al conjunto de bombas, no a la cámara en sí: requiere una bomba de difusión o una bomba turbomolecular con el respaldo de una bomba mecánica. Una bomba mecánica por sí sola alcanza el rango de vacío aproximado (clase de 1 Pa) y no es suficiente para el procesamiento de metales refractarios, donde el oxígeno residual es el principal riesgo.
La tasa de fuga y la desgasificación de la carga determinan si se alcanza ese valor: una cámara limpia, seca y con poca carga lo alcanza; la misma cámara con una carga húmeda y un sello de brida deficiente no lo alcanza.
Etapa 2: El paquete de escudos
En lugar de fieltro, la zona caliente está recubierta con múltiples capas de láminas de molibdeno o tungsteno, generalmente de 0,2 a 0,5 mm de espesor, separadas por pequeños espacios. Cada capa refleja la radiación hacia la carga; la capa más externa se mantiene cerca de la temperatura de la camisa de agua.
De esto se derivan dos consecuencias. Primero, la eficacia del blindaje depende de su geometría: una capa de blindaje deformada o contaminada, o que haya sufrido un cortocircuito con un calentador, se manifestará como un punto caliente en la pared exterior y como un aumento progresivo en la factura de la luz. Segundo, un paquete totalmente metálico presenta una mayor pérdida de calor que uno de fieltro grueso, por lo que el mismo volumen de cámara generalmente requiere más energía para mantener la temperatura. Este es el precio de la limpieza, y conviene dejarlo claro en cualquier comparación de costos totales.
Etapa 3: Elementos y suministro de energía
Los elementos de tungsteno se suministran en forma de varilla, lámina o malla, apoyados sobre postes aislados con una amplia separación respecto a las pantallas. Dado que el tungsteno y el molibdeno son metales refractarios con baja resistividad en comparación con el grafito, la alimentación eléctrica es típicamente de bajo voltaje y alta corriente, suministrada a través de barras colectoras de cobre refrigeradas por agua y un transformador reductor.
La vida útil de un elemento calefactor depende de tres factores: la recristalización (que vuelve el metal quebradizo), el ataque del oxígeno y el contacto mecánico con la carga o las protecciones. Un elemento de tungsteno que ha estado funcionando a altas temperaturas durante meses no se doblará, sino que se agrietará. Los procedimientos de manipulación son tan importantes como el diseño de la fuente de alimentación.
Etapa 4: Control de la atmósfera y del oxígeno.
Esta es la etapa donde se originan la mayoría de las fallas en campo. El tungsteno y el molibdeno están protegidos por vacío o por una atmósfera reductora seca, y son atacados por el oxígeno y el vapor de agua. Por encima de los 700–1000 °C (temperatura típica para estos óxidos), el molibdeno y el tungsteno forman óxidos volátiles que se desprenden de la superficie en lugar de protegerla; el resultado es un adelgazamiento del elemento, una carga contaminada y un manómetro de vacío que nunca se recupera por completo.
Normas prácticas que aplicamos: no se permite el uso de aire ni gases de proceso que contengan oxígeno en estas zonas calientes; se controla el punto de rocío, en lugar de asumirlo, cuando se utiliza hidrógeno; se realiza una prueba de fugas en cada campaña que sigue a la apertura de una puerta; y se revisa la composición química de la carga siempre que un cliente proponga un material que libere oxígeno o agua a cierta temperatura.
Etapa 5: Perfil térmico y refrigeración
La ventana de rampa publicada es de 1 a 15 °C/min por debajo de 1600 °C y de 1 a 10 °C/min por encima de 1600 °C para la plataforma de tungsteno; la plataforma de molibdeno funciona a 1-15 °C/min hasta su límite superior de 1300 °C. La reducción por encima de 1600 °C no es un conservadurismo en sí mismo: el choque térmico es lo que destruye los elementos y blindajes de metal refractario, y el propio gradiente térmico de la carga suele establecer el límite real antes que el horno.
La uniformidad de la temperatura se especifica en ±5 °C, medida en cinco puntos a 1000 °C tras una hora de mantenimiento. El control multizona, un PC industrial con PLC y bucles PID, y un circuito opcional de enfriamiento rápido por gas a 2 bares completan el conjunto.
Parámetros clave
| Parámetro | Zona caliente de grafito (GR) | Zona caliente de tungsteno (O) | Zona caliente de molibdeno (MO) |
|---|---|---|---|
| Temperatura máxima indicada | 2000/2400 °C | 1800/2000 °C | 1000/1300 °C |
| Vacío (dependiendo del conjunto de la bomba) | 6,7×10⁻³ Pa | 6,7×10⁻³ Pa | 6,7×10⁻³ Pa |
| Velocidad de rampa | 1–15 °C/min (<1600); 1–10 °C/min (>1600) | 1–15 °C/min (<1600); 1–10 °C/min (>1600) | 1–15 °C/min (<1300) |
| Fuente de carbono en zona caliente | Sí, fieltro, calentadores, accesorios. | Ninguno | Ninguno |
| Retención de humedad | Fieltro higroscópico de alta calidad | Bajo | Bajo |
| Tolerancia al oxígeno | Moderado | Bajo | Bajo |
| Consumo de energía relativo | Más bajo | Más alto | Más alto |
| robustez mecánica | Alto | Baja (frágil al recristalizarse) | Bajo-moderado |
| Costo relativo de los consumibles | Bajo | Alto | Moderado |
| Intervalo de reemplazo típico | Largo | Más corto, dependiente del oxígeno | Moderado |
Según esta tabla, la conclusión es la siguiente: no se compra una zona caliente de tungsteno o molibdeno por su temperatura. Se compra porque el material no tolera el carbono o porque se necesita una cámara limpia, de bombeo rápido y con baja emisión de gases para un proceso que se realiza por debajo de los 2000 °C.
Modelos de nuestra gama
Zona caliente de tungsteno — Serie V W
| Modelo | Cámara (mm) | Temperatura máxima | Aspiradora definitiva | Rampa |
|---|---|---|---|---|
| V3W20 | 300×300×400 | 1800/2000 °C | 6,7×10⁻³ Pa | 1–15 (<1600) / 1–10 (>1600) °C/min |
| V4W20 | 400×400×600 | 1800/2000 °C | 6,7×10⁻³ Pa | mismo |
| V5W20 | 500×500×700 | 1800/2000 °C | 6,7×10⁻³ Pa | mismo |
| V6W20 | 600×600×900 | 1800/2000 °C | 6,7×10⁻³ Pa | mismo |
Los cuatro modelos comparten una uniformidad de cinco puntos de ±5 °C a 1000 °C, control PID multizona y un circuito de enfriamiento rápido opcional de 2 bares.
Zona caliente de molibdeno — Serie V MO
| Modelo | Cámara (mm) | Temperatura máxima | Aspiradora definitiva | Rampa |
|---|---|---|---|---|
| V4M013 | 400×400×600 | 1000/1300 °C | 6,7×10⁻³ Pa | 1–15 °C/min (<1300) |
| V6M013 | 600×600×900 | 1000/1300 °C | 6,7×10⁻³ Pa | mismo |
| V7M013 | 700×700×1000 | 1000/1300 °C | 6,7×10⁻³ Pa | mismo |
| V8M013 | 800×800×1200 | 1000/1300 °C | 6,7×10⁻³ Pa | mismo |
| V10M013 | 1000×1000×1400 | 1000/1300 °C | 6,7×10⁻³ Pa | mismo |
Tungsteno vs molibdeno vs grafito vs inducción
| Criterio | Grafito (GR) | Tungsteno (W) | Molibdeno (MO) | Grafito de inducción (CO) |
|---|---|---|---|---|
| Techo de temperatura | Máximo | Alto | Moderado | Alto |
| riesgo de captación de carbono | Presente | Ausente | Ausente | Presente |
| Sensibilidad al oxígeno | Más bajo | Alto | Alto | Más bajo |
| Capacidad de rampa | Estándar | Estándar | Estándar | Rápido |
| Clase de vacío | Alto vacío | Alto vacío | Alto vacío | Rugoso/medio (5 Pa) |
| Mejor ajuste | C/C, productos de grafito, carburo, cerámica a alta temperatura | Metales refractarios, titanio, cerámicas sensibles al carbono | Recocido brillante, materiales magnéticos, sellos, servicio de hidrógeno | Grandes cargas de grafito que requieren ciclos rápidos |
| Punto más débil | Carbono y humedad | Costo, fragilidad, oxígeno | Techo, oxígeno | Carbono, vacío menor |
La elección entre tungsteno y molibdeno rara vez se reduce a qué metal es "mejor". Es una decisión basada en la temperatura, dentro de un marco de trabajo libre de carbono: el molibdeno cubre la mayoría de los trabajos de recocido, soldadura fuerte y materiales magnéticos hasta 1300 °C con un menor coste de consumibles, mientras que el tungsteno es la plataforma que mantiene la promesa de ausencia de carbono hasta 2000 °C.
Aplicaciones
Metales refractarios y sus aleaciones. El tungsteno, el molibdeno, el tantalio y el niobio, incluidas las aleaciones pesadas utilizadas para el blindaje contra la radiación y los contrapesos, se sinterizan o recocen en estas zonas calientes. Si bien su procesamiento en grafito es técnicamente posible, resulta químicamente indeseable, ya que el material que se procesa es precisamente el que forma carburos con mayor facilidad.
Piezas de titanio y circonio. Implantes médicos, soportes aeroespaciales y componentes para procesos químicos con un contenido intersticial específico. La acumulación de carbono se manifiesta como una variación en la dureza y la ductilidad mucho antes de que sea visible; la zona caliente totalmente metálica elimina una variable de la metalurgia.
Imanes de samario-cobalto y materiales magnéticos. El SmCo es sensible tanto al carbono como al oxígeno; las zonas calientes de molibdeno son el entorno práctico para este trabajo, junto con el procesamiento asistido por hidrógeno, donde se controla el punto de rocío.
Cerámica técnica con sensibilidad al carbono. Las piezas de carburo de silicio, nitruro de silicio y nitruro de aluminio que no admiten una atmósfera con contenido de carbono se procesan en la plataforma de tungsteno. Para la densificación asistida por presión de los mismos materiales, el procedimiento cambia: un horno de sinterización a presión de gas a 6/10 MPa es la solución, y la cuestión de la zona caliente pasa a un segundo plano.
Recocido brillante y servicio de hidrógeno. El acero inoxidable, el acero para herramientas, el acero de alta velocidad, las superaleaciones y las tiras de metales no ferrosos se procesan sin problemas en zonas calientes de molibdeno, ya sea al vacío o con hidrógeno. Nuestro horno de hidrógeno al vacío de la serie H utiliza elementos calefactores de molibdeno a 1000/1300 °C precisamente para este tipo de trabajos, que incluyen metalización, soldadura fuerte y sellado de vidrio con metal.
Objetivos de pulverización catódica y materiales electrónicos. Metales y aleaciones de alta pureza donde un fondo de carbono traza altera la película. Esta es una especificación de limpieza más que de temperatura, y es el caso más claro en el que se acepta sin más el mayor consumo de energía de una zona caliente totalmente metálica.
Limitaciones: cuándo no elegir esta opción
Cuando necesite más de 2000 °C. El tungsteno no compite con el grafito en la gama alta. Los compuestos C/C, los electrodos de grafito, el fieltro de carbono y la sinterización de carburo a alta temperatura pertenecen a la zona caliente del grafito a 2400 °C.
Cuando la carga libera oxígeno o agua a temperatura. Algunos sistemas de óxidos, aglutinantes y compuestos hidratados desprenden oxígeno o humedad durante el calentamiento. En una zona caliente de tungsteno o molibdeno, esto afecta directamente a los elementos. Preferimos trasladar ese proceso a una plataforma de grafito antes que vender una zona caliente que fallará en seis meses.
Cuando el proceso requiere presión mecánica. Se trata de plataformas sin presión. El prensado en caliente a 2200 °C con una fuerza de 100 a 1200 t requiere una máquina diferente; lo mismo ocurre con la sinterización por presión de gas a 6/10 MPa y con el prensado isostático en caliente a 100/150/200 MPa.
Cuando las piezas son grandes y baratas. En nuestra gama disponemos de una cámara de molibdeno de 1000 mm, pero para piezas de gran volumen y con presupuestos ajustados que toleran el carbono, el fieltro de grafito es más económico de comprar, más económico de usar y mucho más tolerante a la carga.
Cuando nadie puede ser capacitado para manejarlo. Los elementos de tungsteno y los delgados blindajes de molibdeno se dañan por una carga descuidada. Si el taller no puede garantizar una correcta manipulación de las piezas, el coste de mantenimiento anulará el beneficio metalúrgico.
Equipos relacionados
Para trabajos de alto vacío sin presión en zonas calientes de grafito, tungsteno o molibdeno, nuestro Gama de hornos de sinterización al vacío cubre tamaños de cámara desde 300×300×400 mm en adelante. Cuando el proceso también necesita una carga uniaxial, la Horno de prensado en caliente al vacío de grafito serie P agrega 100–1200 t de fuerza hasta 2200 °C, y para pequeñas muestras refractarias que deben permanecer por debajo de la ventana de crecimiento de grano, el Sistema de sinterización por plasma de chispa S2 Aumenta la temperatura hasta 300 °C/min.
Preguntas frecuentes
¿Cuál es la diferencia entre un horno de vacío de tungsteno y un horno de vacío de molibdeno?
La diferencia radica en el límite de temperatura y el costo de los consumibles. Las zonas calientes de tungsteno están homologadas para 1800/2000 °C y se utilizan donde se requiere la temperatura más alta libre de carbono; las zonas calientes de molibdeno están homologadas para 1000/1300 °C, su reconstrucción es más económica y cubren la mayoría de los trabajos de recocido, materiales magnéticos y sellado. Ambas son de metal, con paredes frías y diseño de alto vacío a 6,7 × 10⁻³ Pa.
¿Una zona caliente de tungsteno eliminará por completo la acumulación de carbono?
Elimina la zona caliente como fuente de carbono. No elimina el carbono de la carga, el aglutinante, los accesorios instalados en el interior ni los hidrocarburos residuales en una cámara sin hornear. Como resultado, el carbono se convierte en una variable controlada en lugar de una variable de fondo, que es precisamente lo que exigen la mayoría de las especificaciones.
¿Por qué estos hornos necesitan una bomba de difusión o molecular?
Dado que 6,7 × 10⁻³ Pa corresponde a un vacío elevado, y una bomba mecánica por sí sola solo alcanza el rango de vacío mínimo, el sistema de bombeo se selecciona según la aplicación: un proceso limpio y con poca carga puede soportar este valor sin problemas, mientras que una carga con alta desgasificación puede requerir una velocidad de bombeo mayor de la que sugeriría el volumen de la cámara.
¿Puedo utilizar hidrógeno en una zona caliente de tungsteno o molibdeno?
En estos hornos se utiliza hidrógeno, pero es fundamental controlar y monitorizar el punto de rocío, ya que la humedad ataca ambos metales a altas temperaturas. En nuestra gama, la plataforma compatible con hidrógeno es el horno de vacío de hidrógeno de la serie H con elementos de molibdeno a 1000/1300 °C; para aplicaciones combinadas de vacío e hidrógeno, esta es la configuración que solemos ofrecer.
Mi calentador de tungsteno se agrietó después de unos meses. ¿Cuál suele ser la causa?
Predominan tres causas: la entrada de oxígeno o agua a través de una pequeña fuga, el contacto mecánico entre el elemento y el blindaje o la carga, y el choque térmico provocado por una rampa demasiado pronunciada o un enfriamiento incontrolado. El tungsteno recristalizado prácticamente no tiene ductilidad, por lo que una grieta es un síntoma; la causa principal suele estar en el registro de la atmósfera o en el procedimiento de carga.
¿Pueden estos hornos sinterizar cerámicas de óxido?
A veces, y es necesario analizar cada caso. El óxido de aluminio y la zirconia se procesan habitualmente en zonas calientes de grafito a temperaturas elevadas; si el factor determinante es la sensibilidad al carbono y no la temperatura, una plataforma de molibdeno de hasta 1300 °C puede funcionar siempre que el sistema aglutinante no genere oxígeno ni humedad a esa temperatura. Envíenos el material, el aglutinante y el ciclo, y le indicaremos claramente si es adecuado.