什么是陶瓷烧结炉?
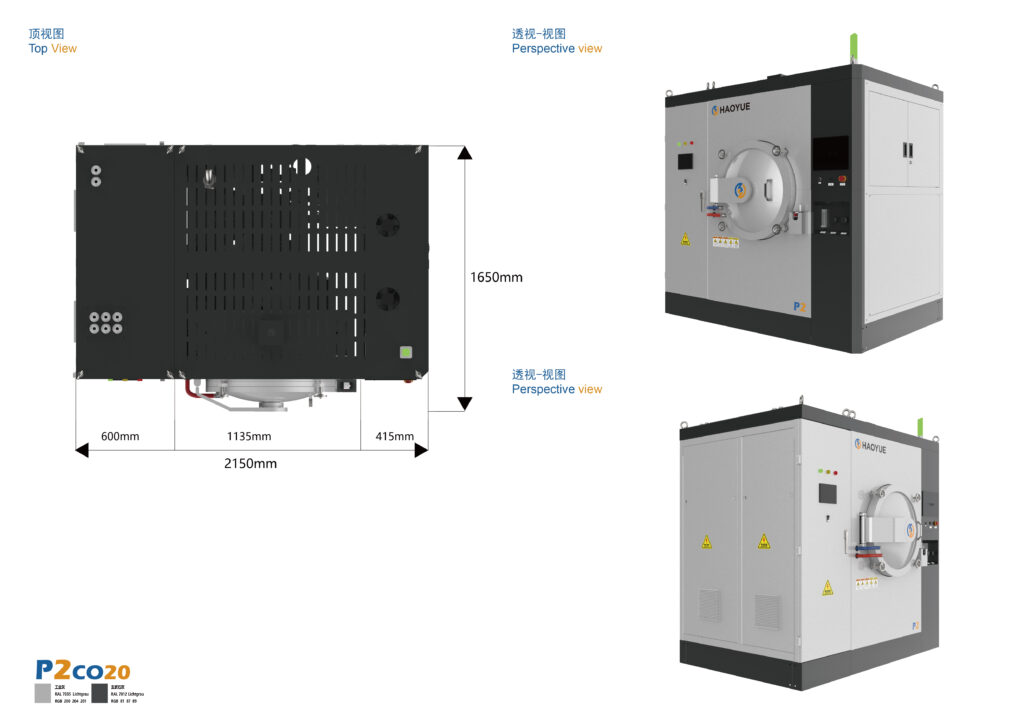
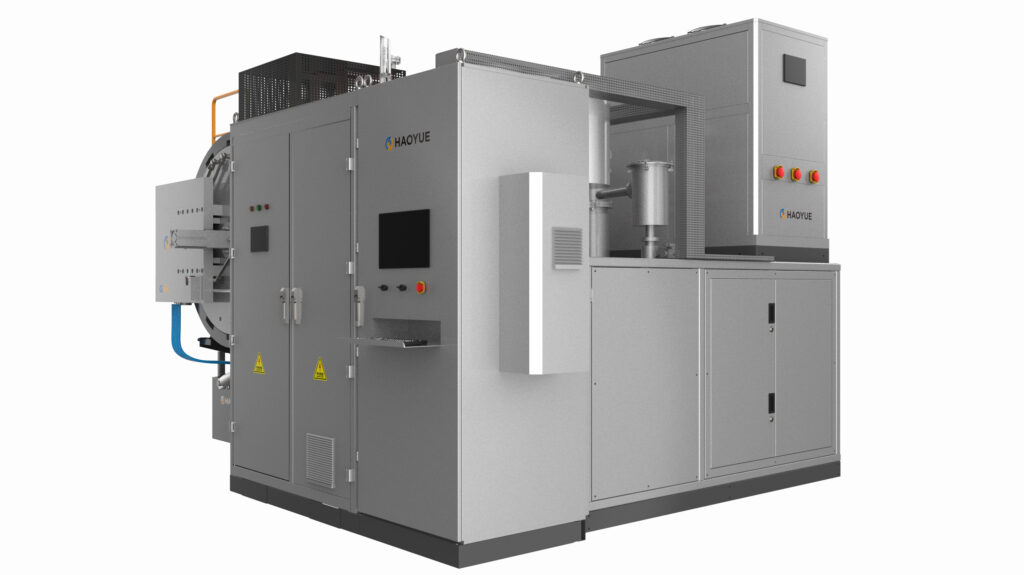
A 陶瓷烧结炉 是一种可控气氛炉,它在熔点以下对成型的陶瓷压坯进行致密化,通过扩散作用将多孔的生坯转化为固体部件,并且对于大多数技术陶瓷而言,还需要刻意控制炉内气氛。.
炉内气氛并非附加在热设计上的部件。对于氧化铝陶瓷等氧化物陶瓷,炉内气氛的主要作用是保持其纯度并将滞留在孔隙网络中的气体排出;而对于氮化硅或碳化硅等共价陶瓷,炉内气氛和施加的压力本身就是致密化机制的一部分,而非背景条件。.
陶瓷烧结炉的工作原理
陶瓷烧结炉是一个涉及化学问题的热力系统。四个工艺阶段决定了最终结果,而第一个阶段远在峰值温度之前发生。.
第一阶段——粘合剂去除(脱粘)
坯体在压制、注塑或流延成型过程中会充满有机粘合剂。如果这些粘合剂在孔隙网络闭合前没有被去除,它们会在零件内部分解,导致起泡、内部裂纹或碳残留等问题。解决方法是在有机物脱脂窗口内缓慢升温并保温一段时间——通常为几百摄氏度,远低于致密化温度——该过程需要在真空或受控气氛下进行,以便分解产物能够排出坯体,而不是残留在坯体内部。我们的V系列炉设计为真空脱脂加无压烧结平台,而我们的G系列炉则将正压脱蜡和真空脱蜡与真空、分压和压力烧结集成在同一循环中,因此无需在不同设备之间移动蜡基坯体。.
第二阶段——营造氛围
这是两大陶瓷家族的分界点。. 氧化物陶瓷 — Al₂O₃、ZrO₂、MgO、莫来石、TiO₂ — 通过固相或液相扩散致密化,主要需要清洁、低氧环境;对于 V 系列技术陶瓷和透明陶瓷,我们采用 6.7×10⁻³ Pa 的高真空配置,并配备扩散泵或分子泵作为标准工艺。. 非氧化物陶瓷 — Si₃N₄、SiC、AlN、B₄C、硼化物 — 是共价化合物,自扩散系数低,因此仅靠真空只是起点:它们可以通过在惰性气体过压下使用液相烧结添加剂或施加机械压力来致密化。.
第三阶段——加热至致密化窗口
设定点取决于材料,而加热区则决定温度上限。石墨加热区在我们产品系列中温度上限最高,可达 2000 / 2400 °C;钨加热区温度为 1800 / 2000 °C,是透明陶瓷和工程陶瓷的无碳替代方案,因为在这些陶瓷中,碳的吸收会在成品中显现出来;钼加热区则覆盖了较低的温度范围(1000 / 1300 °C),适用于金属侧和金属化加工。.
第四阶段——停留和谷物控制
密度并非唯一目标。在结构陶瓷中,晶粒尺寸决定强度和韧性,因此保温时间和升温速率被用作微观结构调控工具,而非工艺参数。我们的V系列烧结工艺在1600℃以下以1–15℃/min的升温速率进行,在1600℃以上以1–10℃/min的升温速率进行。压力辅助烧结工艺以牺牲升温速率为代价来抑制晶粒长大:放电等离子烧结的升温速率最高可达300℃/min,因此在晶粒粗化窗口停留的时间要短得多。.
第五阶段——控制冷却
冷却过程必须避免二次氧化和热冲击。可选的 2 巴气体快速冷却装置可在高温区循环惰性气体,从而快速降低负荷;如果没有该装置,则冷却方式为辐射冷却,这会使循环时间延长数小时。.
要指定的关键参数
| 范围 | 为什么这很重要 | 我们炉子中的数值 |
|---|---|---|
| 最高温度 | 选择热区材料,以及与之配套的陶瓷系列产品。 | 2000/2400℃(石墨)· 1800/2000℃(钨)· 1000/1300℃(钼) |
| 终极真空 | 去除滞留气体并保持晶界清洁 | 采用扩散泵或分子泵时压力为 6.7×10⁻³ Pa;仅采用机械泵配置时压力为 1 Pa;在感应泵和连续泵平台上压力分别为 5 Pa 和 10 Pa。 |
| 气氛 | 判断共价陶瓷是否能够致密化 | 真空、部分压力惰性气体或 6/10 MPa 氮气或氩气过压(气压烧结) |
| 施加压力 | 封闭仅靠扩散无法封闭的孔隙。 | 单轴压力 100–1200 吨(热压);50–400 千牛(SPS);6 / 10 兆帕气体压力(GPS) |
| 斜坡速率 | 控制籽粒生长和热冲击 | 低于 1600 °C 时升温速率为 1–15 °C/min;高于 1600 °C 时升温速率为 1–10 °C/min;使用 SPS 时最高升温速率可达 300 °C/min |
| 温度均匀性 | 确定负载下的屈服强度 | ±5 °C(五点测量,1000 °C 校准) |
| 有效腔室尺寸 | 设置零件包络线和批次重量 | 300×300×400 毫米至 1000×1000×1400 毫米 |
澄清一点可以避免很多错误定义: 真空度数值取决于泵组,而不是炉子的质量评分。. 采用机械抽气的真空室只能达到约 1 Pa 的粗真空度,适用于对真空度要求不高的应用。如果您的工艺依赖于氧化物还原或对精细陶瓷粉末压坯进行脱气,则必须明确指定高真空配置,而不能想当然地认为它是标配。.
哪种炉子适用于哪种陶瓷系列
采购订单上名称相同的陶瓷产品,往往需要完全不同的熔炉。.
| 陶瓷家族 | 示例 | 致密化路线 | 我们系列中的炉子 |
|---|---|---|---|
| 氧化物陶瓷 | Al2O3、ZrO2、MgO、莫来石、TiO2 | 固态或液相扩散;无需施加压力 | V系列石墨热区 |
| 透明及技术陶瓷 | Al₂O₃、ZrO₂、SiC、Si₃N₄ 需要无碳反应室 | 高真空、无污染烧结 | V系列,钨热区(1800/2000℃) |
| 共价氮化物和碳化物 | Si₃N₄、SiC、AlN | 惰性气体过压下的液相烧结,或压力辅助烧结 | G系列气压烧结(6/10 MPa);P系列热压;SPS |
| 硼化物和超高温陶瓷 | TiB₂、ZrB₂、HfB₂、B₄C | 达到密度所需的施加压力 | P系列热压;SPS |
| 生坯脱脂 | 上述所有的 | 烧结前采用真空或正压方式去除蜡层 | V系列(真空脱脂);G系列(集成除蜡) |
| 金属化或钎焊陶瓷组件 | 氧化铝金属化,玻璃-金属密封 | 中等温度下的还原性气氛 | H系列真空氢气炉(1000/1300℃) |
氧化铝陶瓷真空烧结:实例分析
氧化铝是最常见的技术陶瓷,也是一个很好的测试案例,因为一个材料名称隐藏了三种不同的要求——因此需要三种不同的炉子。.
- 标准96-99%氧化铝 用于制造易损件、密封件和电气绝缘材料。这些材料在石墨热区采用无压真空烧结法可以很好地致密化。炉子的作用是保持温度均匀和提供可靠的洁净气氛,而不是施加压力。.
- 高纯度透明氧化铝, 其中,碳吸附和残余孔隙都会降低光学透射率。解决方法是在高真空条件下,使用1800/2000℃的无碳钨热区,而不是价格更低的石墨腔室。.
- 氧化铝必须在没有压力的情况下接近完全密度 — 无法承受单轴载荷的形状,或者由于模具成本过高而无法进行热压成型的批次。6/10 MPa 的气压烧结介于无压真空烧结和完全热压成型之间,适用于 Al₂O₃、ZrO₂、SiC 和 Si₃N₄ 等材料。.
如果您要指定一个 氧化铝陶瓷真空烧结炉, 因此,实际问题不在于“温度要多高?”,而在于“我实际运行的是这三种氧化铝工艺中的哪一种?”答案决定了热区材料、泵组以及是否需要压力。.
陶瓷烧结炉与替代工艺
| 过程 | 温度 | 压力/大气 | 最适合陶瓷 |
|---|---|---|---|
| 真空烧结炉 | 最高温度可达 2000 / 2400 °C(石墨) | 高真空度 6.7×10⁻³ Pa,可选分压 | 氧化物陶瓷、脱脂加无压烧结、碳相容性坯体 |
| 气体压力烧结(GPS) | 1600 / 2000 °C | 6/10兆帕氮气或氩气 | Si₃N₄、SiC、ZrO₂、Al₂O₃ 等材料需要在无压力水头的情况下进行近等静压致密化。 |
| 真空热压 | 2200℃ | 单轴,100–1200吨 | SiC、B₄C、BN 和复合材料,其中压力是实现完全致密化的唯一途径。 |
| 放电等离子烧结(SPS) | 2200℃ | 单轴,最高升温速率达 300 °C/分钟 | 需要抑制晶粒长大的细晶陶瓷;研发和中试规模 |
| 热等静压(HIP) | 1400 / 2000 °C | 100/150/200兆帕惰性气体 | 对孔隙率已封闭的陶瓷体进行后致密化处理 |
| 真空氢气炉 | 1000 / 1300 °C | 真空加氢气 | 陶瓷金属化、钎焊和玻璃金属密封 |
为了在高真空条件下实现氧化物陶瓷的无压致密化,我们 真空烧结炉系列 适用于尺寸匹配的腔室中石墨、钨和钼热区。对于需要过压而非压头的共价陶瓷, G系列卧式气压烧结炉 施加 6/10 MPa 的惰性气体。当晶粒尺寸而非密度是限制性因素时, S2 放电等离子烧结系统 升温速度最高可达 300 °C/分钟。.
应用程序
- 技术陶瓷和耐磨陶瓷 — 在石墨热区烧结的氧化铝密封件、导向件、螺纹导向件和衬套。.
- 透明陶瓷 — 光学和装甲窗口、激光器主体材料,其中无碳钨热区保护传输。.
- 切削刀具陶瓷 — Si₃N₄、SiC、TiB₂ 和 SiAlON 嵌件需要压力或超压环境才能达到密度。.
- 电子和半导体陶瓷 — AlN 衬底和 ZrO₂ 电解质对污染和残余孔隙率都很敏感。.
- 超高温陶瓷 — 用于航空航天和高温结构用途的硼化物和碳化物。.
- 金属化和钎焊陶瓷组件 — 在氢气气氛中加工的真空管、传感器和功率模块封装。.
局限性——何时购买陶瓷烧结炉是错误的选择
- 你的遗体从未被妥善压实。. 烧结无法修复不良的生坯;如果零件已经很致密,目标是消除闭孔,那么 HIP 是正确的工具。.
- 你需要一个完全致密的Si₃N₄或SiC部件。. 单靠真空无法实现共价陶瓷的制备。共价陶瓷需要液相添加剂以及惰性气体过压或施加压力——无论温度多高,无压真空炉都是错误的做法。.
- 你只需要移除活页夹即可。. 专用的脱脂炉,或者组合式机器中的集成除蜡阶段,比完整的高真空烧结平台更便宜。.
- 您的材料不能接触温度高于 1800 °C 的碳。. 这样一来,石墨就被排除在外了,而钨则会增加资本成本和元件更换成本。.
- 您目前运行的是单个小样本。. 对于 Φ80–120 毫米至 Φ300–400 毫米的样品,SPS 可能是更快、更便宜的开发途径,然后再决定是否采用生产炉。.
- 您的要求是金属化或钎焊,而不是整体烧结。. 那需要在 1000 / 1300 °C 的氢气炉中进行,而不是在 2400 °C 的真空室中进行。.
常问问题
陶瓷烧结炉是用来做什么的?
它使成型的陶瓷坯体在低于熔点的温度下致密化,将多孔的生坯变成固体部件。实际上,它还能去除粘结剂,并且对于共价陶瓷(例如 Si₃N₄),它还能提供使致密化成为可能的压力或气氛。.
真空烧结氧化铝和气压烧结氧化铝有什么区别?
两种方法都能生产高密度氧化铝。对于标准96-99%氧化铝,在石墨加热区进行真空烧结是一种更简单、成本更低的工艺。当工件形状无法承受单轴载荷,且需要在无压力的情况下达到完全致密时,则采用6/10 MPa的气压烧结。.
Si₃N₄和SiC可以在真空炉中烧结吗?
它们自身无法达到完全致密。这些是共价陶瓷,自扩散系数低,因此需要使用液相烧结添加剂在惰性气体过压下(我们的 G 系列为 6 / 10 MPa)或在热压机或 SPS 系统中施加压力进行致密化。.
陶瓷烧结需要多高的真空度?
这取决于陶瓷的种类。技术陶瓷和透明陶瓷需要高真空(使用扩散泵或分子泵可达 6.7×10⁻³ Pa)来去除残留气体并保持晶界清洁。仅靠机械抽真空只能达到约 1 Pa 的粗真空范围,适用于对真空要求不高的应用。.
陶瓷烧结炉的升温速度能有多快?
我们的V系列产品在1600℃以下以1-15℃/min的速率升温,在1600℃以上以1-10℃/min的速率升温,并在1000℃下通过五点测量,将温度均匀性控制在±5℃以内。压力辅助升温路径速度更快:SPS的升温速度最高可达300℃/min。.
什么时候应该选择热压法,什么时候应该选择 SPS 法?
当密度而非加热成为问题时,单轴热压成型工艺在100–1200吨的压力下,可将SiC、B₄C和BN坯体加热至2200℃;当细晶粒尺寸比批量大小更重要时,SPS工艺也能以高达300℃/min的升温速率达到相同的2200℃。.