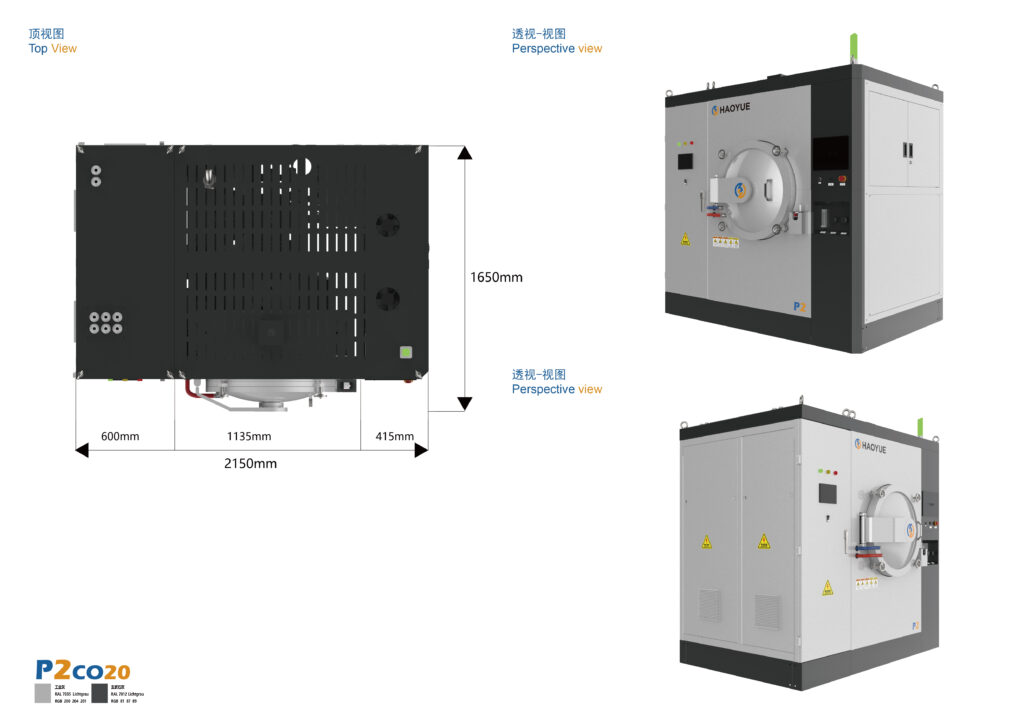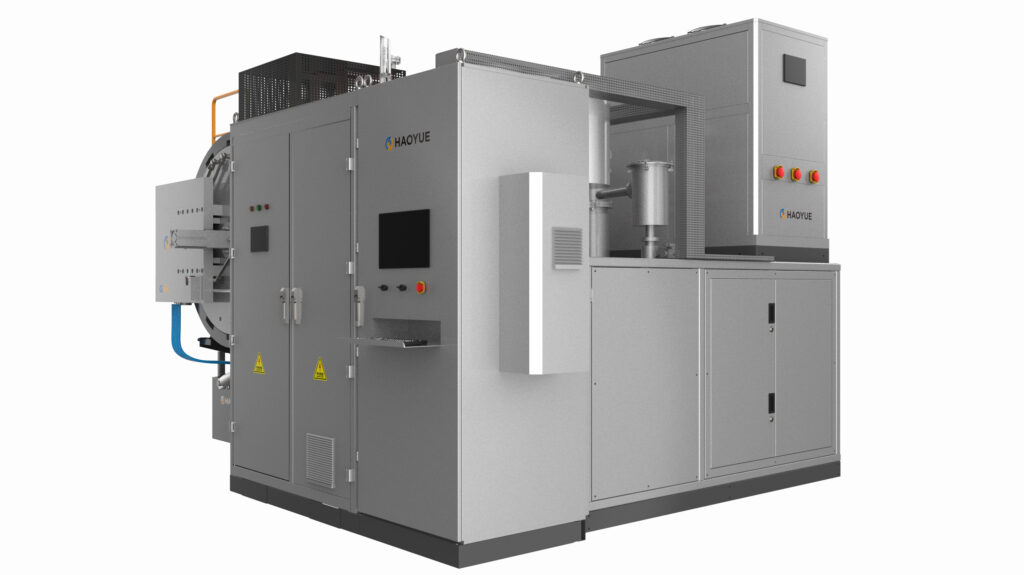
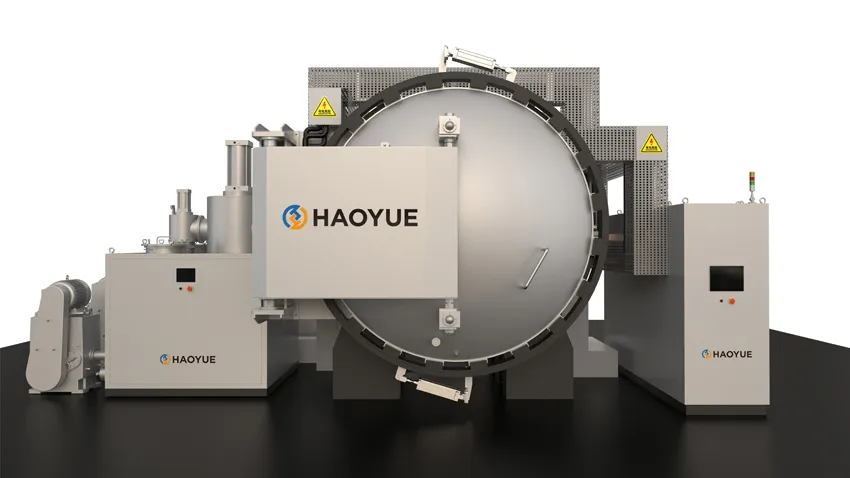
Tungsten vakum fırını, ısıtma elemanları ve radyasyon kalkanları grafit yerine tungstenden yapılmış, soğuk duvarlı bir vakum fırınıdır; bu nedenle sıcak bölge yüke karbon katkısı yapmaz. Molibden vakum fırını ise aynı tamamen metal prensibini molibden elemanlar ve kalkanlarla uygular; bu da daha düşük bir sıcaklık sınırı, daha düşük bir fiyat ve işlenen parçalar titanyum, zirkonyum veya samaryum-kobalt mıknatıs olduğunda çok daha az sürpriz anlamına gelir.
Fırınlarla ilgili konuşmaların çoğu sıcaklıkla başlar. Ancak yük karbona duyarlı olduğunda bu yanlış bir ilk sorudur. Doğru ilk soru, sıcak bölgenin neyden yapıldığıdır, çünkü yaklaşık 1000 °C'nin üzerinde grafit sıcak bölge inert bir mobilya parçası değildir; ölçülebilir bir CO, CO₂ ve hidrokarbon buhar basıncına sahip bir karbon kaynağıdır ve parçalarınızdan santimetrelerce uzakta bulunur.

Isıya dayanıklı metalden yapılmış bir sıcak bölgenin gerçekte değiştirdiği şey nedir?
Grafitin yerine tungsten veya molibden kullanıldığında üç şey değişir ve bunlardan sadece biri sıcaklıkla ilgilidir.
Karbon kaynağı ortadan kayboluyor. Sinterleme ve tavlama sıcaklıklarında, keçe, grafit ısıtıcılar ve grafit bağlantı elemanlarından gelen karbon, titanyum, zirkonyum, hafniyum, niyobyum, tantal ve alaşımları tarafından emilerek tane sınırlarında kırılgan karbürler oluşturabilir. Aynı mekanizma nikel bazlı süper alaşımları da bozar ve püskürtme hedeflerinde direnç ve ıslatma davranışında bir değişiklik olarak ortaya çıkar. Tamamen metal bir sıcak bölgede, elemanlar ve koruyucular refrakter metallerdir; emilecek karbon yoktur.
Yalıtım malzemesi su emmeyi durdurur. Grafit keçe higroskopiktir. Fabrika havasına açık bırakılmış bir keçe paketi, vakumlandıktan sonra saatlerce nem salmaya devam eder ve artık gaz analizi, gösterge makul bir değer gösterdikten çok sonra bile su ve CO varlığını ortaya koyar. Buna karşılık, metal radyasyon kalkanları levha şeklindedir; çok daha az nem emerler ve fırınlanarak temizlenebilirler.
Arıza türleri başka yerlere kayıyor. Artık keçe kirlenmesi konusunda endişelenmiyorsunuz; şimdi oksijen, eleman kırılganlığı ve ezilmiş bir koruyucu paketin, yanmış bir keçe paketinden çok daha fazla performans kaybına yol açması gerçeği konusunda endişeleniyorsunuz. Bu sayfanın geri kalanı bu konuyu ele alıyor.
Tungsten veya molibden sıcak bölgesi nasıl çalışır?
Aşama 1 — Hazne ve pompalama
Her iki platform da soğuk duvarlı, su ceketli odalardır. Bu fırınlar için belirtilen yüksek vakum değeri — 6,7×10⁻³ Pa — odanın tek başına bir özelliği değil, pompa paketinin bir değeridir: bir difüzyon pompası veya mekanik bir pompa ile desteklenen bir turbomoleküler pompa gerektirir. Tek başına mekanik bir pompa kaba vakum aralığına (1 Pa sınıfı) ulaşır ve artık oksijenin baskın risk olduğu refrakter metal işleme için yeterli değildir.
Sızıntı oranı ve yükten kaynaklanan gaz çıkışı, bu rakamı görüp görmeyeceğinizi belirler: temiz, kuru ve hafif yüklü bir hazne bu rakama ulaşır; aynı hazne ıslak yük ve yetersiz flanş sızdırmazlığı ile bu rakama ulaşamaz.
Aşama 2 — Kalkan paketi
Keçe yerine, sıcak bölge genellikle 0,2-0,5 mm kalınlığında, küçük boşluklarla ayrılmış çok katmanlı molibden veya tungsten levha ile sarılır. Her katman radyasyonu yüke doğru geri yansıtır; en dıştaki katman su ceketi sıcaklığına yakın kalır.
İki sonuç ortaya çıkar. Birincisi, koruma ancak geometrisi kadar iyidir; eğrilmiş veya kirlenmiş bir koruma katmanı veya bir ısıtıcıya kısa devre yapmış bir katman, dış duvarda sıcak bir nokta olarak ve her çalıştırmada artan bir güç faturası olarak kendini gösterecektir. İkincisi, tamamen metal bir paket, kalın keçe bir pakete göre daha yüksek ısı kaybına sahiptir, bu nedenle aynı hazne hacmi genellikle sıcaklığı korumak için daha fazla güç çeker. Bu, temizliğin bedelidir ve herhangi bir toplam maliyet karşılaştırmasında açıkça belirtilmeye değerdir.
Aşama 3 — Elementler ve güç iletimi
Tungsten elemanlar, yalıtımlı direkler üzerinde, koruyucu kalkanlardan geniş bir boşluk bırakılarak çubuk, levha veya ağ şeklinde tedarik edilir. Tungsten ve molibden, grafite kıyasla düşük özdirençli, yüksek sıcaklığa dayanıklı metaller olduğundan, güç kaynağı karakteristik olarak düşük voltajlı, yüksek akımlı olup, su soğutmalı bakır bara ve bir düşürücü transformatör aracılığıyla beslenir.
Bir elemanın ömrü üç şeye bağlıdır: yeniden kristalleşme (bu da metali kırılgan hale getirir), oksijen saldırısı ve yük veya koruyucularla mekanik temas. Aylarca yüksek sıcaklıkta çalışan bir tungsten elemanı bükülmez, çatlar. Kullanım prosedürleri, güç kaynağı tasarımı kadar önemlidir.
Aşama 4 — Atmosfer ve oksijen kontrolü
Çoğu saha arızasının kaynağı bu aşamadır. Tungsten ve molibden vakum veya kuru indirgeyici bir atmosferle korunur ve oksijen ve su buharı tarafından saldırıya uğrarlar. Yaklaşık 700-1000 °C'nin üzerinde (bu oksitler için tipik), molibden ve tungsten, yüzeyi korumak yerine terk eden uçucu oksitler oluşturur; sonuç olarak incelmiş bir eleman, kirlenmiş bir yük ve asla tam olarak eski haline dönmeyen bir vakum ölçer ortaya çıkar.
Uyguladığımız pratik kurallar şunlardır: bu sıcak bölgelerde hava veya oksijen içeren proses gazı kullanılmaz; hidrojen kullanıldığında çiğ noktası varsayılmaz, izlenir; kapı açıldıktan sonra yapılan her işlemde sızıntı testi yapılır; ve müşteri sıcaklıkta oksijen veya su salan bir malzeme önerdiğinde yük kimyası incelemesi yapılır.
Aşama 5 — Termal profil ve soğutma
Yayınlanan sıcaklık artış aralığı, tungsten platformu için 1600 °C'nin altında 1–15 °C/dk ve 1600 °C'nin üzerinde 1–10 °C/dk'dır; molibden platformu ise 1300 °C'lik tavanına kadar 1–15 °C/dk hızla çalışır. 1600 °C'nin üzerindeki düşüş, sırf muhafazakarlık olsun diye yapılmamıştır; refrakter metal elemanları ve kalkanları tahrip eden şey termal şoktur ve yükün kendi termal gradyanı genellikle fırından önce gerçek sınırı belirler.
Sıcaklık homojenliği, bir saatlik bekleme süresinin ardından 1000 °C'de beş noktada ölçülen değerlere göre ±5 °C olarak belirtilmiştir. Çok bölgeli kontrol, PLC ve PID döngülerine sahip endüstriyel bir PC ve isteğe bağlı 2 bar gazlı hızlı soğutma devresi, sistemi tamamlamaktadır.
Temel parametreler
| Parametre | Grafit sıcak bölge (GR) | Tungsten sıcak bölge (W) | Molibden sıcak bölgesi (MO) |
|---|---|---|---|
| Listelenen maksimum sıcaklık | 2000/2400 °C | 1800/2000 °C | 1000/1300 °C |
| Vakum (pompa paketine bağlı) | 6,7×10⁻³ Pa | 6,7×10⁻³ Pa | 6,7×10⁻³ Pa |
| Yükselme hızı | 1–15 °C/dk (<1600); 1–10 °C/dak (>1600) | 1–15 °C/dk (<1600); 1–10 °C/dak (>1600) | 1–15 °C/dk (<1300) |
| Sıcak bölgedeki karbon kaynağı | Evet — keçe, ısıtıcılar, armatürler | Hiçbiri | Hiçbiri |
| Nem tutma | Yüksek (higroskopik keçe) | Düşük | Düşük |
| Oksijen toleransı | Ilıman | Düşük | Düşük |
| Göreceli güç tüketimi | Daha düşük | Daha yüksek | Daha yüksek |
| Mekanik sağlamlık | Yüksek | Düşük (yeniden kristalleştirildiğinde kırılgan) | Düşük-orta |
| Göreceli tüketim maliyeti | Düşük | Yüksek | Ilıman |
| Tipik değiştirme aralığı | Uzun | Daha kısa, oksijene bağımlı | Ilıman |
Bu tabloyu okuduğunuzda, dürüstçe özetlemek gerekirse: Tungsten veya molibden ısıtma bölgesini sıcaklık için satın almazsınız. Bunu, malzemeniz karbona tahammül edemediği için veya 2000 °C'nin altında çalışan bir işlem için temiz, hızlı pompalamalı, düşük gaz salınımlı bir odaya ihtiyacınız olduğu için satın alırsınız.
Ürün yelpazemizdeki modeller
Tungsten sıcak bölge — V serisi W
| Model | Hazne (mm) | Maksimum sıcaklık | En üstün vakum | Rampa |
|---|---|---|---|---|
| V3W20 | 300×300×400 | 1800/2000 °C | 6,7×10⁻³ Pa | 1–15 (<1600) / 1–10 (>1600) °C/dak |
| V4W20 | 400×400×600 | 1800/2000 °C | 6,7×10⁻³ Pa | Aynı |
| V5W20 | 500×500×700 | 1800/2000 °C | 6,7×10⁻³ Pa | Aynı |
| V6W20 | 600×600×900 | 1800/2000 °C | 6,7×10⁻³ Pa | Aynı |
Dört modelin tamamı, 1000 °C'de ±5 °C'lik beş noktalı homojenlik, çok bölgeli PID kontrolü ve isteğe bağlı 2 bar hızlı soğutma devresi özelliklerini paylaşıyor.
Molibden sıcak bölgesi — V serisi MO
| Model | Hazne (mm) | Maksimum sıcaklık | En üstün vakum | Rampa |
|---|---|---|---|---|
| V4M013 | 400×400×600 | 1000/1300 °C | 6,7×10⁻³ Pa | 1–15 °C/dk (<1300) |
| V6M013 | 600×600×900 | 1000/1300 °C | 6,7×10⁻³ Pa | Aynı |
| V7M013 | 700×700×1000 | 1000/1300 °C | 6,7×10⁻³ Pa | Aynı |
| V8M013 | 800×800×1200 | 1000/1300 °C | 6,7×10⁻³ Pa | Aynı |
| V10M013 | 1000×1000×1400 | 1000/1300 °C | 6,7×10⁻³ Pa | Aynı |
Tungsten, molibden, grafit ve indüksiyon karşılaştırması
| Kriter | Grafit (GR) | Tungsten (W) | Molibden (MO) | İndüksiyon grafiti (CO) |
|---|---|---|---|---|
| Sıcaklık tavanı | En yüksek | Yüksek | Ilıman | Yüksek |
| Karbon alım riski | Sunmak | Mevcut olmayan | Mevcut olmayan | Sunmak |
| Oksijen duyarlılığı | Daha düşük | Yüksek | Yüksek | Daha düşük |
| Rampalama kapasitesi | Standart | Standart | Standart | Hızlı |
| Vakum sınıfı | Yüksek vakum | Yüksek vakum | Yüksek vakum | Kaba/orta (5 Pa) |
| En uygun olan | C/C, grafit ürünleri, karbür, yüksek sıcaklıkta seramikler | Isıya dayanıklı metaller, titanyum, karbona duyarlı seramikler | Parlak tavlama, manyetik malzemeler, contalar, hidrojen servisi | Hızlı çevrim gerektiren büyük grafit yükleri |
| En zayıf nokta | Karbon ve nem | Maliyet, kırılganlık, oksijen | Tavan, oksijen | Karbon, düşük vakum |
Tungsten ve molibden arasındaki seçim nadiren hangi metalin "daha iyi" olduğuyla ilgilidir. Bu, karbon içermeyen bir kısıtlama dahilinde bir sıcaklık kararıdır: molibden, 1300 °C'ye kadar çoğu tavlama, lehimleme ile ilgili ve manyetik malzeme işini daha düşük sarf malzemesi maliyetiyle karşılarken, tungsten 2000 °C'ye kadar karbon içermeyen vaadi koruyan platformdur.
Uygulamalar
Yüksek sıcaklığa dayanıklı metaller ve alaşımları. Radyasyon kalkanı ve karşı ağırlık olarak kullanılan ağır alaşımlar da dahil olmak üzere tungsten, molibden, tantal ve niyobyum bu sıcak bölgelerde sinterlenir veya tavlanır. Bunları grafit içinde işlemek teknik olarak mümkün olsa da kimyasal olarak istenmeyen bir durumdur: işlenen malzeme aynı zamanda en kolay karbür oluşturan malzemedir.
Titanyum ve zirkonyum parçalar. Belirli bir ara boşluk içeriğine sahip tıbbi implantlar, havacılık braketleri ve kimyasal işlem donanımları. Karbon birikimi, görsel olarak ortaya çıkmadan çok önce sertlik ve süneklik kayması olarak kendini gösterir; tamamen metalden oluşan sıcak bölge, metalurjiden bir değişkeni ortadan kaldırır.
Samaryum-kobalt mıknatısları ve manyetik malzemeler. SmCo hem karbona hem de oksijene karşı hassastır; molibden sıcak bölgeleri, çiğlenme noktasının kontrol edildiği hidrojen destekli işleme ile birlikte bu çalışma için pratik bir ortam sağlar.
Karbona duyarlı teknik seramikler. Karbon içeren bir atmosferi kabul edemeyen silisyum karbür, silisyum nitrür ve alüminyum nitrür parçalar tungsten platformda işlenir. Aynı malzemelerin basınç destekli yoğunlaştırılması için yöntem değişir; 6/10 MPa'lık bir gaz basınçlı sinterleme fırını basınç çözümü olur ve sıcak bölge sorunu ikinci plana atılır.
Parlak tavlama ve hidrojen servisi. Paslanmaz çelik, takım çeliği, yüksek hız çeliği, süper alaşımlar ve demir dışı şeritler, vakum veya hidrojen ile molibden ısıtma bölgelerinde temiz bir şekilde işlenir. H serisi vakumlu hidrojen fırınımız, metal kaplama, lehimleme ve cam-metal sızdırmazlığı da dahil olmak üzere tam olarak bu tür işler için 1000/1300 °C'de molibden ısıtma elemanları kullanır.
Püskürtme hedefleri ve elektronik malzemeler. Yüksek saflıktaki metaller ve alaşımlarda eser miktarda karbon arka planı film yapısını değiştirir. Bu, sıcaklıktan ziyade temizlikle ilgili bir şarttır ve tamamen metalden oluşan sıcak bölgenin daha yüksek güç tüketiminin kabul edildiği en açık örnektir.
Sınırlamalar — ne zaman bunu seçmemelisiniz?
2000 °C'nin üzerinde bir sıcaklığa ihtiyaç duyduğunuzda. Tungsten, en üst seviyede grafit ile rekabet edemez. C/C kompozitler, grafit elektrotlar, karbon keçe ve yüksek sıcaklıkta karbür sinterleme, 2400 °C'deki grafitin sıcak bölgesine aittir.
Yük, belirli bir sıcaklıkta oksijen veya su saldığında. Bazı oksit sistemleri, bağlayıcılar ve hidratlı bileşikler ısıtma sırasında oksijen veya nem açığa çıkarır. Tungsten veya molibden ısıtma bölgesinde bu, elementlere doğrudan saldırır. Bu işlemi, altı ay içinde arızalanacak bir ısıtma bölgesi satmaktansa, grafit platformuna taşımayı tercih ederiz.
İşlem mekanik basınca ihtiyaç duyduğunda. Bunlar basınçsız platformlardır. 2200 °C'de 100-1200 ton kuvvetle yapılan sıcak presleme farklı bir makinedir; 6/10 MPa'da gaz basınçlı sinterleme de öyle, 100/150/200 MPa'da sıcak izostatik presleme de öyle.
Parçalar büyük ve ucuz olduğunda. Ürün yelpazemizde 1000 mm sınıfı molibden bir hazne bulunmaktadır, ancak karbona dayanıklı, yüksek hacimli ve maliyet odaklı parçalar için grafit keçe daha ucuzdur, işletme maliyeti daha düşüktür ve yükleme konusunda çok daha toleranslıdır.
Hiç kimse elleçleme konusunda eğitilemediğinde. Dikkatsiz yükleme nedeniyle tungsten elemanlar ve ince molibden kalkanlar hasar görür. Atölye, boşluk disiplinini sağlayamazsa, bakım maliyeti metalurjik faydayı ortadan kaldıracaktır.
İlgili ekipman
Grafit, tungsten veya molibden gibi yüksek vakumlu ortamlarda basınçsız çalışma için, ürünlerimiz vakumlu sinterleme fırını yelpazesi 300×300×400 mm ve üzeri hazne boyutlarını kapsar. İşlem aynı zamanda tek eksenli bir yüke ihtiyaç duyduğunda, P serisi grafit vakumlu sıcak presleme fırını 2200 °C'ye kadar 100-1200 tonluk bir kuvvet ekler ve tane irileşme aralığının altında kalması gereken küçük refrakter numuneler için, S2 kıvılcım plazma sinterleme sistemi Dakikada 300 °C'ye kadar yükselir.
SSS
Tungsten vakum fırını ile molibden vakum fırını arasındaki fark nedir?
Aradaki fark, sıcaklık tavanı ve sarf malzemesi maliyetidir. Tungsten ısıtma bölgeleri 1800/2000 °C olarak listelenmiştir ve en yüksek karbon içermeyen sıcaklığın gerekli olduğu yerlerde kullanılır; molibden ısıtma bölgeleri 1000/1300 °C olarak listelenmiştir, yeniden inşa maliyetleri daha düşüktür ve çoğu tavlama, manyetik malzeme ve sızdırmazlık işini kapsar. Her ikisi de tamamen metal, soğuk duvarlı, 6,7×10⁻³ Pa yüksek vakumlu tasarımlardır.
Tungsten ısıtma bölgesi karbon birikimini tamamen ortadan kaldıracak mı?
Bu işlem, sıcak bölgeyi karbon kaynağı olmaktan çıkarır. Yükten, bağlayıcıdan, içine yerleştirdiğiniz bağlantı parçalarından veya fırınlanmamış bir haznedeki artık hidrokarbonlardan karbonu uzaklaştırmaz. Sonuç olarak, karbon arka plan değişkeni olmaktan ziyade kontrol edilebilir bir değişken haline gelir; ki bu da çoğu spesifikasyonun aslında ihtiyaç duyduğu şeydir.
Bu fırınların neden bir difüzyon veya moleküler pompaya ihtiyacı var?
Çünkü 6,7×10⁻³ Pa yüksek vakum sınıfıdır ve mekanik bir pompa tek başına yalnızca kaba vakum aralığına ulaşabilir. Pompa paketi uygulamaya göre seçilir: hafif yüklü, temiz bir proses bu değeri rahatlıkla karşılayabilirken, yüksek gaz çıkışı olan bir yük, hazne hacminin tek başına önerdiğinden daha fazla pompalama hızına ihtiyaç duyabilir.
Tungsten veya molibden ısıtma bölgesinde hidrojen kullanabilir miyim?
Bu fırınlarda hidrojen kullanılır, ancak nem yüksek sıcaklıkta her iki metale de zarar verdiğinden çiğlenme noktası kontrol edilmeli ve izlenmelidir. Ürün yelpazemizde hidrojenle çalışabilen platform, 1000/1300 °C'de molibden elemanlı H serisi vakumlu hidrojen fırınıdır; kombine vakum ve hidrojen kullanımı için genellikle bu konfigürasyonu teklif ediyoruz.
Tungsten ısıtıcım birkaç ay sonra çatladı. Bunun genellikle sebebi nedir?
Üç ana neden öne çıkar: küçük bir sızıntıdan oksijen veya su girişi, eleman ile kalkan veya yük arasında mekanik temas ve çok dik bir eğimden veya kontrolsüz soğumadan kaynaklanan termal şok. Yeniden kristalleşmiş tungsten neredeyse hiç sünekliğe sahip değildir, bu nedenle çatlak bir belirtidir; asıl neden genellikle atmosfer kaydında veya yükleme prosedüründedir.
Bu fırınlar oksit seramikleri sinterleyebilir mi?
Bazen, ve bu bir vaka incelemesi gerektirir. Alüminyum oksit ve zirkonya, grafit sıcak bölgelerinde daha yüksek sıcaklıklarda rutin olarak işlenir; eğer etken sıcaklık değil de karbon hassasiyeti ise, bağlayıcı sistem sıcaklıkta oksijen veya nem açığa çıkarmadığı sürece 1300 °C'ye kadar molibden platformu işe yarayabilir. Bize malzemeyi, bağlayıcıyı ve döngüyü gönderin, uygun olup olmadığını açıkça söyleyelim.