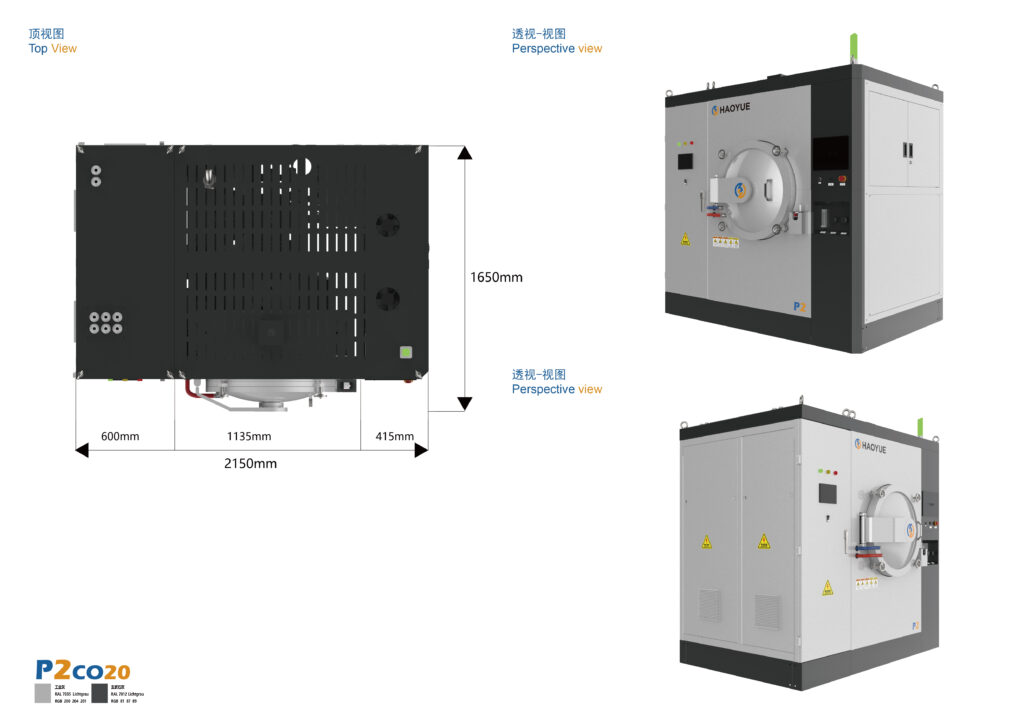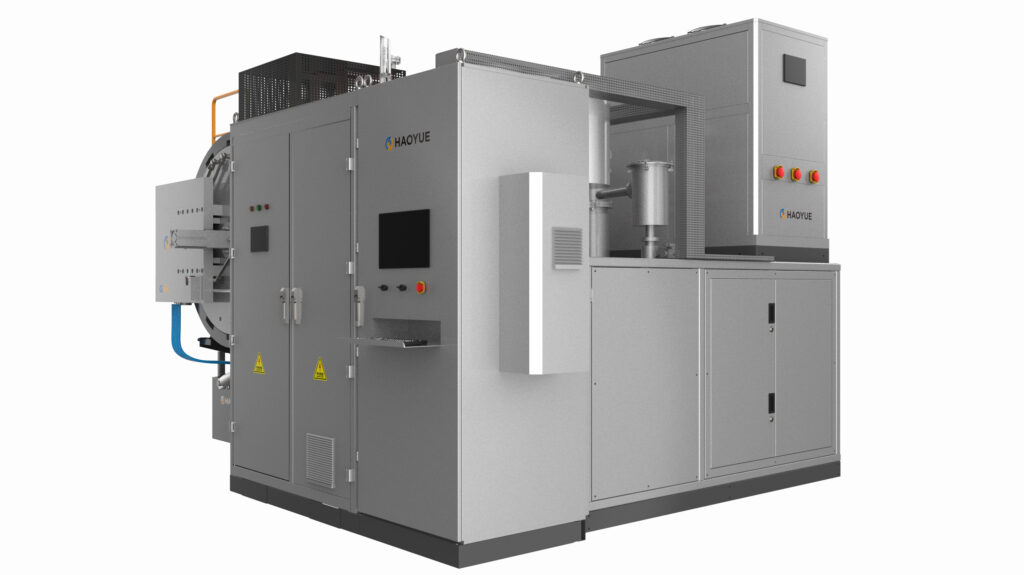
Un horno de desaglomeración y sinterización MIM es un horno de vacío o de atmósfera de hidrógeno que elimina el aglutinante polimérico de una pieza metálica moldeada por inyección y la sinteriza hasta alcanzar una densidad casi total, ya sea mediante un ciclo térmico programado o en dos etapas vinculadas. En nuestra experiencia, el mantenimiento de la sinterización es la parte más sencilla: las dos horas entre aproximadamente 150 °C y 600 °C determinan si el lote sale con una densidad de 7,8 g/cm³ o con ampollas, marcas de hundimiento y un índice de carbono inexplicable.
Por eso solicitamos la ficha técnica de la materia prima antes de preguntar por la temperatura. Un horno puede construirse hasta cualquier límite razonable; no puede solucionar un problema con un sistema aglutinante que nunca fue diseñado para dejar una pared de 6 mm a un ritmo controlado.
Lo que realmente tiene que hacer un horno MIM
El moldeo por inyección de metales combina cuatro etapas de proceso, y el horno es responsable de las dos últimas. La materia prima —polvo metálico típicamente inferior a 20 µm, mezclado con un aglutinante multicomponente con una carga de polvo típicamente cercana al 60% vol%— se moldea, luego se desaglutina y finalmente se sinteriza.
El aglutinante no es un solo material. Las materias primas de producción suelen contener un polímero base que mantiene su forma hasta el final del ciclo y uno o dos componentes de relleno que se disuelven pronto y abren una red de poros para que el resto escape. Este diseño es deliberado y determina la forma del perfil térmico: cada componente necesita un punto de reposo cerca de su rango de descomposición, y la variación entre esos puntos de reposo debe ser lo suficientemente lenta como para que la presión de vapor interna nunca supere la capacidad de ventilación de la red de poros.
El proceso de desvinculación se divide en dos familias industriales:
- Primero, eliminación del aglutinante mediante disolvente o catálisis; después, eliminación térmica. Parte del aglutinante se disuelve o se craquea catalíticamente fuera del horno, lo que abre la porosidad; luego, el horno elimina la estructura principal. Es más rápido, pero añade un paso húmedo y un paso de manipulación.
- Desaglomeración puramente térmica en el horno. Es un proceso más lento, que requiere un solo equipo, y es la opción que eligen la mayoría de los productores por lotes cuando la geometría de la pieza es moderada y la aleación no es sensible al oxígeno.
Por lo tanto, un horno de desaglomeración y sinterización MIM se diseña en torno a dos etapas térmicas que comparten un sistema de bombeo, una vía de escape y un registro de control. Este hardware compartido es la diferencia práctica con respecto al funcionamiento simultáneo de un horno de desaglomeración y un horno de sinterización, y también explica por qué una vía de escape insuficiente en la etapa de desaglomeración se manifiesta como un defecto de sinterización.
La sinterización se realiza a una temperatura que depende de la aleación; muchos ciclos MIM de acero inoxidable y hierro-níquel se sitúan en el rango de 1250–1380 °C, con un tiempo de mantenimiento típico de 60–120 minutos y una contracción lineal típica de 15–20%. Estas son cifras típicas de la industria, no valores de catálogo; los datos reales provienen de la dilatometría de su proveedor de materia prima.
Cómo funciona el ciclo, etapa por etapa
Etapa 1: Purga, comprobación de fugas y la importancia de ambas.
Las cargas MIM tienen una superficie inusualmente grande en relación con su masa: polvo fino, secciones delgadas, a menudo cientos de piezas por bandeja. Esa superficie retiene aire y humedad, y los libera lentamente. Una prueba de fugas después de cada apertura de la puerta no es burocrática: un sellado deficiente de la brida, que sería irrelevante para una carga de lingotes densos, se manifestará como un aumento de oxígeno justo cuando el aglutinante intenta salir.
En los ciclos de hidrógeno, el punto de rocío es el valor clave. La humedad en el gas actúa como oxidante de la aleación y como reactivo, alterando el balance de carbono.
Etapa 2: Desaglomeración térmica, aproximadamente entre 150 y 600 °C.
Aquí es donde se determina el rendimiento. Dos mecanismos de eliminación funcionan en paralelo: la absorción capilar en el lecho de polvo de fijación y la evaporación o descomposición térmica en el gas de barrido.
Hay que controlar tres variables simultáneamente:
- Tasa de rampa. Normalmente, la velocidad de descomposición es de 0,5 a 2 °C/min. Una mayor velocidad ahorra horas y reduce los costes de producción.
- Presión parcial del gas de barrido. Si la presión es demasiado baja, el aglutinante hierve dentro de la pieza, produciendo ampollas y huecos internos. Si es demasiado alta, el vapor no sale de la cámara de forma eficiente; se condensa en el conducto de escape y deja residuos de carbono en la pieza.
- Mantener la posición. Una pausa demasiado corta en el primer pico de descomposición empuja el material de relleno no eliminado hacia la segunda ventana, donde la vía de escape ya se está cerrando.
El fallo más común que se nos pide diagnosticar en campo no es en absoluto un fallo del horno: se trata de un mantenimiento a 300 °C que se acortó para mejorar el rendimiento, seguido tres semanas después por un problema de agrietamiento que aparece a 900 °C.
Etapa 3: Cambiar a la atmósfera de sinterización.
Una vez que la estructura principal se ha eliminado, la atmósfera cambia de función. En el vacío, el objetivo es una baja presión parcial de oxígeno residual para que las películas de óxido en las superficies del polvo puedan reducirse o disolverse; la cifra de 6,7 × 10⁻³ Pa en nuestras plataformas de calentamiento de molibdeno es una clasificación de alto vacío que requiere una bomba de difusión o una bomba turbomolecular respaldada por una bomba mecánica; una bomba mecánica por sí sola solo alcanza la clase de vacío aproximado de alrededor de 1 Pa y no es suficiente para este paso.
En el hidrógeno, el mecanismo es químico más que mecánico: el H₂ reduce los óxidos superficiales y reacciona con el carbono residual, y los productos se eliminan de la cámara. El horno de hidrógeno al vacío de la serie H está diseñado precisamente para esa combinación: elementos de molibdeno, 6,7 × 10⁻³ Pa, 1000/1300 °C, con vacío e hidrógeno en una misma cámara y una rampa de 1 a 15 °C/min hasta 1300 °C.
Etapa 4 — Retención de sinterización
En nuestra plataforma MIM con calentador de molibdeno, el límite superior es de 1000/1300 °C, que abarca la parte inferior de la banda de acero inoxidable y hierro-níquel. La uniformidad se especifica en ±5 °C en una medición de cinco puntos a 1000 °C mantenida durante una hora. Considere esto como una referencia, no como una garantía para cada carga: se mide en una cámara caracterizada prácticamente vacía, y una bandeja densa de piezas modifica el mapa térmico. Una medición de contracción en toda la bandeja es la verificación precisa, ya que la contracción es el objetivo del mecanizado de sus herramientas.
Etapa 5 — Enfriamiento
El enfriamiento es un paso metalúrgico, no un tiempo muerto. En el acero inoxidable 316L, el rango de 450–850 °C es donde pueden precipitarse los carburos de cromo en los límites de grano, y un enfriamiento lento e incontrolado a través de este rango no ofrece ninguna ventaja en cuanto a la resistencia a la corrosión. Nuestras plataformas ofrecen un enfriamiento rápido opcional con gas a 2 bares para acortar este tiempo; la desventaja es un gradiente térmico a través de la carga, que se manifiesta como distorsión en las paredes delgadas.
Etapa 6 — Verificación
Densidad por Arquímedes, carbono y azufre por combustión, dimensiones en una primera muestra y metalografía cuando la aplicación es médica o aeroespacial. Si el índice de carbono varía de un lote a otro manteniendo todo lo demás constante, revise la ruta de escape del desaglomerante y las condiciones del agente de ajuste antes de modificar la receta de sinterización.
Parámetros clave que deben especificarse en una RFQ
| Parámetro | Por qué es importante en MIM | Nuestra gama de productos listada para esta plataforma |
|---|---|---|
| Temperatura máxima | Temperatura de sinterización más margen para el desarrollo de la aleación. | 1000/1300 °C (plataforma calefactora de molibdeno) |
| Aspiradora definitiva | Clase de paquete de bomba, no una propiedad de la cámara | 6,7 × 10⁻³ Pa con difusión o bomba molecular |
| Velocidad de rampa | La ventana de desaglomeración es mucho más lenta que la ventana de sinterización. | 1–15 °C/min hasta 1300 °C |
| Uniformidad de la temperatura | Garantiza una contracción uniforme en toda la bandeja. | ±5 °C, medición de cinco puntos a 1000 °C durante 1 h |
| Atmósfera | Equilibrio de carbono y oxígeno | Vacío, con deslignación de hidrógeno opcional en la plataforma V MO; vacío + H₂ en la serie H. |
| Enfriamiento | Ventana de precipitación de carburo, distorsión | Refrigeración rápida por gas de 2 bares (opcional) |
| Cámara útil | Recuento de sobres y bandejas del lote | 400×400×600 hasta 1000×1000×1400 mm; Ø650×1200 y Ø650×3200 mm vertical |
| Control | Repetibilidad y trazabilidad de las recetas | PC industrial + PLC + PID, control multizona |
Máquinas que construimos para esta tarea
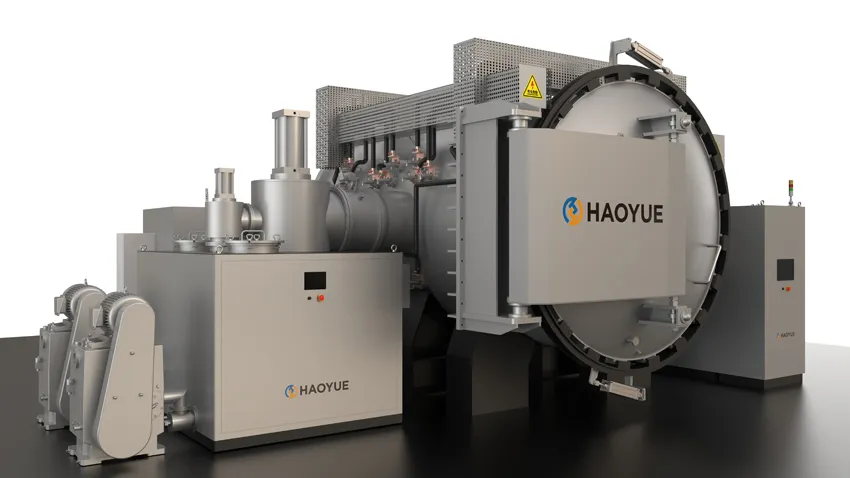
La serie V de calentadores de molibdeno es la herramienta principal para la sinterización MIM y CIM, donde una zona caliente libre de carbono es fundamental. Todos los modelos comparten la misma clase de alto vacío de 6,7 × 10⁻³ Pa, un límite de temperatura de 1000/1300 °C y una rampa de 1 a 15 °C/min, y la eliminación de la aglutinación con hidrógeno está disponible como opción.
| Modelo | Cámara (mm) | Aspiradora definitiva | Temperatura máxima | Rampa |
|---|---|---|---|---|
| V4M013 | 400×400×600 | 6,7×10⁻³ Pa | 1000/1300 °C | 1–15 °C/min |
| V6M013 | 600×600×900 | 6,7×10⁻³ Pa | 1000/1300 °C | 1–15 °C/min |
| V7M013 | 700×700×1000 | 6,7×10⁻³ Pa | 1000/1300 °C | 1–15 °C/min |
| V8M013 | 800×800×1200 | 6,7×10⁻³ Pa | 1000/1300 °C | 1–15 °C/min |
| V10M013 | 1000×1000×1400 | 6,7×10⁻³ Pa | 1000/1300 °C | 1–15 °C/min |
Cuando el ciclo requiere una atmósfera reductora genuina en lugar de vacío con opción de hidrógeno, el horno de hidrógeno al vacío de la serie H la proporciona en la misma clase de temperatura:
| Modelo | Estructura | Cámara (mm) | elemento calefactor | Cargando | Temperatura máxima |
|---|---|---|---|---|---|
| H4M013 | Horizontal | 400×400×600 | Mes | Lado | 1000/1300 °C |
| H6M013 | Horizontal | 600×600×900 | Mes | Lado | 1000/1300 °C |
| H7M013 | Horizontal | 700×700×1000 | Mes | Lado | 1000/1300 °C |
| H8M013 | Horizontal | 800×800×1200 | Mes | Lado | 1000/1300 °C |
| HV6S/120 | Vertical | Ø650×1200 | Mes | Abajo | 1000/1300 °C |
| HV6S/320 | Vertical | Ø650×3200 | Mes | Arriba | 1000/1300 °C |
Vale la pena considerar los dos modelos verticales cuando las piezas son largas y delgadas (instrumentos quirúrgicos, componentes de rifles, ejes delgados), ya que colgar o colocar en posición vertical un lote alto evita que la bandeja se hunda como ocurre al cargarla en plano.
¿Desaglomeración y sinterización en un ciclo o en dos?
Ambas opciones son legítimas, y la elección suele depender más de la combinación de ambas que de la tecnología.
| Ruta | Cómo funciona | Fortaleza | Dónde duele |
|---|---|---|---|
| Desaglomeración y sinterización integradas en un solo ciclo | Una receta, una ocupación del horno, atmósfera nunca abierta | Sin exposición a óxidos ni manipulación entre pasos; un único registro trazable. | El vapor del aglutinante debe controlarse dentro del horno de sinterización; las secciones muy gruesas aún necesitan un desaglutinante lento y específico. |
| Proceso de dos etapas: horno de desaglomeración y luego horno de sinterización al vacío. | Equipo separado, piezas transferidas | Cada paso se puede ajustar y ejecutar a su propio ritmo; el horno de desaglomeración se mantiene limpio. | Transporte y exposición al aire entre etapas; dos recetas para calificar; logística doble |
| Hidrógeno continuo o de tipo campana | Flujo continuo, alto volumen | Rendimiento en una familia de piezas estrecha y estable | Flexibilidad limitada, infraestructura de seguridad de hidrógeno, tiempos de cambio prolongados |
| SPS / RÁPIDO | Corriente pulsada más fuerza uniaxial | Minutos, grano fino, cribado de aleación | Vacío de bomba mecánica de 1 Pa y presión de 50–400 kN; una herramienta de desarrollo, no una línea de producción MIM. |
| Sinterización más HIP | Sinterización al vacío, seguida de prensado isostático en caliente. | Cierra la porosidad residual en piezas críticas para la fatiga. | Costo del equipo de 100/150/200 MPa; solo se justifica cuando la porosidad es un factor determinante del diseño. |
Para la mayoría de los talleres, la ruta integrada ofrece mayor trazabilidad y facilidad de manejo, siempre que el horno cuente con un sistema adecuado de evacuación de gases y condensados. Esta es la configuración que solemos utilizar como horno de desaglomeración y sinterización MIM: zona caliente de molibdeno, alto vacío de 6,7 × 10⁻³ Pa y desaglomeración con hidrógeno como opción, en lugar de como una segunda máquina. Para una planta que procesa una aleación en grandes volúmenes, una línea de desaglomeración dedicada, junto con un horno de sinterización de gran tamaño, suele ser más rentable por pieza.
Aplicaciones
- Acero inoxidable MIM (316L, 17-4PH, 304L): la aplicación de volumen. El control del carbono es fundamental para la resistencia a la corrosión.
- Aceros de hierro-níquel y de baja aleaciónLa estabilidad dimensional en toda la bandeja es más importante que la densidad absoluta.
- Cobalto-cromo: estructuras dentales e instrumentos médicos, donde la limpieza metalográfica se inspecciona, no se da por sentada.
- Piezas de aleación pesada de tungsteno y metales refractariosLas temperaturas de sinterización más elevadas te alejan de la plataforma de 1300 °C; consulta las limitaciones a continuación.
- Kovar, Invar y aleaciones magnéticas blandasLa sinterización por hidrógeno suele ser la diferencia entre las propiedades magnéticas especificadas y las casi especificadas.
- Moldeo por inyección de cerámicaLa serie G integra en una sola máquina el desparafinado por presión positiva, el desaglomerado al vacío, la sinterización al vacío, la sinterización a presión parcial y la sinterización a presión, con una clase de vacío de 10 Pa y una presión de gas de 6/10 MPa, hasta 1600/2000 °C.
Cuando este horno es la elección equivocada
Preferimos decirlo cuanto antes que discutirlo después de haber realizado la orden de compra.
- Espesor de la sección superior a aproximadamente 10 mm. El aglutinante debe difundirse por toda la pieza; las secciones gruesas requieren un proceso de desaglomeración muy prolongado y, a menudo, una etapa específica para ello. Una receta de un solo ciclo provocará ampollas.
- Aleaciones que requieren 1.350–1.400 °C o más. Nuestra plataforma de molibdeno tiene un límite de 1300 °C. Si se sube la temperatura, se utiliza la serie V de calentadores de grafito a 2000/2400 °C, y entonces el carbono se convierte en una variable que hay que controlar mediante la atmósfera y la elección del regulador, porque una zona caliente de grafito es una fuente de carbono a esa temperatura.
- Aleaciones que contienen titanio y aluminio, donde el oxígeno es un límite de diseño. No podemos garantizar un resultado con menos de 1000 ppm de oxígeno en un horno de sinterización. La calidad del vacío es importante; el oxígeno en la materia prima, la superficie del polvo y la manipulación suelen ser factores determinantes.
- Densificación asistida por presión. Un horno de sinterización no tiene prensa. Si la especificación requiere presión, se pasa a la prensa en caliente de la serie P a 2200 °C y 100–1200 t, a la SPS para muestras pequeñas, o a la serie I HIP a 100/150/200 MPa.
- Volúmenes muy bajos. Para volúmenes inferiores a unos pocos miles de piezas al año, el mecanizado o la fundición a la cera perdida suelen resultar más rentables en términos de coste total, y la amortización de las herramientas MIM es la razón.
- Materia prima con un sistema aglutinante mal diseñado. Ningún perfil térmico sirve para corregir una materia prima cuya estructura principal se descompone en el mismo intervalo de tiempo que su material de relleno.
Si está especificando un horno para una línea MIM existente, envíenos la ficha técnica de la materia prima, el espesor máximo de la sección y la especificación de la aleación; por lo general, estas tres respuestas son suficientes para tener una primera impresión sobre si una plataforma de ciclo único es adecuada o si el proceso requiere dos etapas.
Equipos relacionados
Para una plataforma de ciclo único, la Gama de hornos de desaglomeración y sinterización para MIM cubre el desparafinado integrado y la sinterización al vacío. Donde la zona caliente debe permanecer libre de carbono, Gama de hornos de sinterización al vacío con calentador de molibdeno funciona 6,7×10⁻³ Pa hasta 1000/1300 °C, y cuando el ciclo necesita una verdadera atmósfera reductora, Rango de sinterización en atmósfera de hidrógeno al vacío coloca vacío e H₂ en la misma cámara.
Preguntas frecuentes
¿Qué es un horno de desaglomeración y sinterización MIM?
Se trata de un horno de vacío o de atmósfera de hidrógeno que elimina el aglutinante polimérico de una pieza metálica moldeada por inyección y la sinteriza hasta alcanzar una densidad casi total, en un ciclo programado o en dos pasos vinculados.
¿Es posible realizar el desaglomerado y la sinterización en el mismo horno?
Sí, y es común. El requisito es una vía de escape controlada para el vapor del aglutinante, una estrategia de presión parcial en el rango de 150 a 600 °C y una receta que trate las dos etapas como un único historial térmico en lugar de dos programas independientes.
¿Qué nivel de vacío requiere la sinterización MIM?
Depende de la aleación y de las especificaciones del carbono. Nuestra plataforma de calentamiento de molibdeno está diseñada para un alto vacío de 6,7 × 10⁻³ Pa, suministrado por una bomba de difusión o molecular; una bomba mecánica por sí sola alcanza un vacío aproximado de 1 Pa y, por lo general, no es suficiente para la moldeo por inyección de metales en acero inoxidable.
¿Hidrógeno o vacío para MIM?
Se utiliza vacío para acero inoxidable sensible al carbono, donde se desea mantener una atmósfera inerte; hidrógeno, donde se necesita reducir óxidos y eliminar el carbono residual. El control del punto de rocío determina si el hidrógeno es beneficioso o perjudicial.
¿Por qué varía nuestro contenido de carbono entre lotes?
Generalmente, el problema reside en el escape del desaglomerante, no en el del horno de sinterización: condensado en la línea, un horno de sinterización acortado o agentes de sinterización contaminados. Verifique estos puntos antes de modificar la receta de sinterización.
¿Cuál es el tamaño máximo de la pieza?
Se determina mediante el proceso de desaglomeración, no por el tamaño de la cámara. Nuestra plataforma de molibdeno más grande mide 1000 × 1000 × 1400 mm, pero una pieza con paredes de 15 mm no se desaglomerará completamente en un solo ciclo, independientemente del tamaño de la cámara.