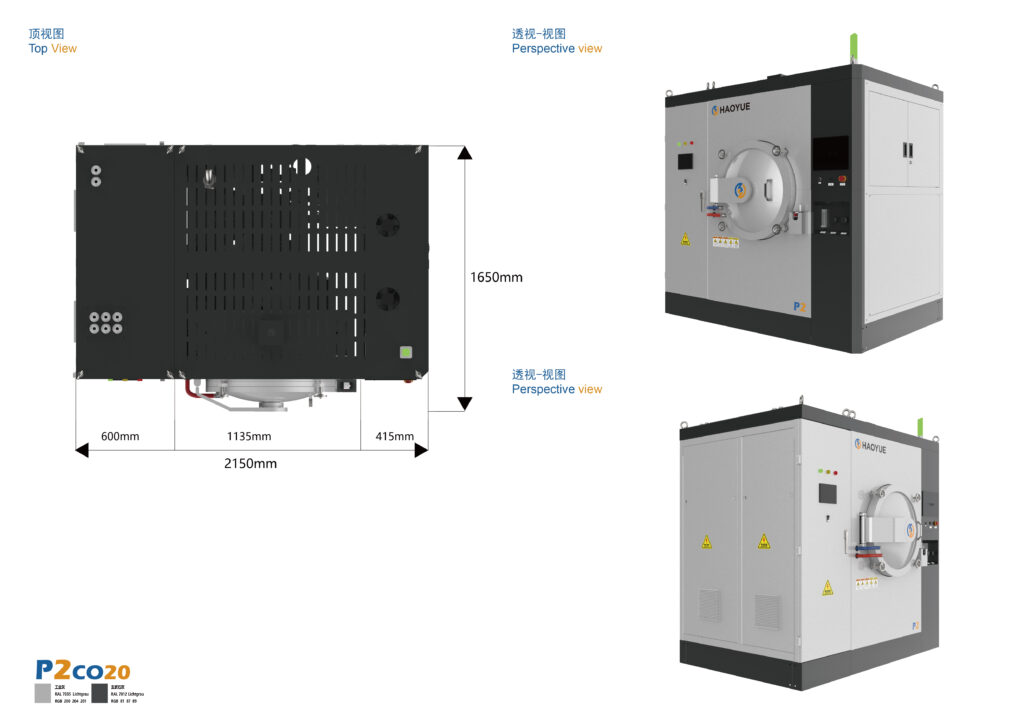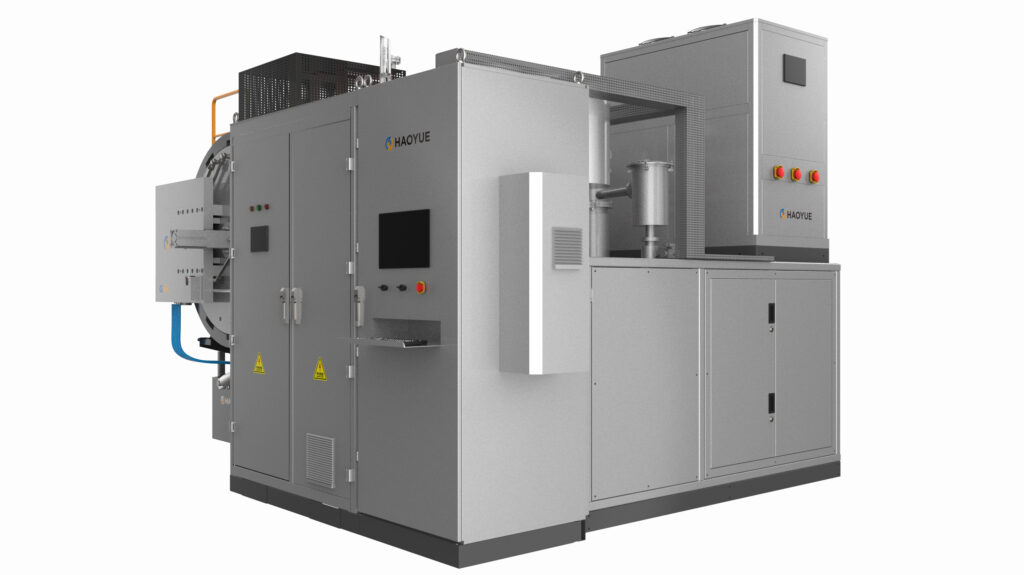
Un four de déliantage et de frittage MIM est un four sous vide ou sous atmosphère d'hydrogène qui élimine le liant polymère d'une pièce moulée par injection de métal et la fritte jusqu'à une densité quasi-finale, soit en un seul cycle thermique programmé, soit en deux étapes liées. D'après notre expérience, le maintien du frittage est la partie la plus simple : les deux heures passées entre environ 150 °C et 600 °C déterminent si le lot atteint une densité de 7,8 g/cm³ ou présente des cloques, des retassures et un indice de carbone inexpliqué.
C’est pourquoi nous demandons la fiche technique de la matière première avant de demander la température. Un four peut être dimensionné pour atteindre une température maximale raisonnable ; il ne peut pas compenser un liant qui n’a jamais été conçu pour produire une paroi de 6 mm à une vitesse contrôlée.
Ce qu'un four MIM doit réellement faire
Le moulage par injection de métal combine quatre étapes de traitement, dont les deux dernières sont réalisées par le four. La matière première — une poudre métallique généralement inférieure à 20 µm, mélangée à un liant multicomposant à une concentration typique proche de 60 % en volume — est moulée, puis déliée, puis frittée.
Le liant n'est pas constitué d'un seul matériau. Les matières premières utilisées en production contiennent généralement un polymère de base qui conserve sa forme jusqu'à un stade avancé du cycle, ainsi qu'un ou deux composants de charge qui se libèrent rapidement, créant ainsi un réseau de pores permettant l'évacuation des autres composants. Cette conception est délibérée et détermine le profil thermique : chaque composant nécessite un palier proche de sa plage de décomposition, et la transition entre ces paliers doit être suffisamment lente pour que la pression de vapeur interne ne dépasse jamais la capacité d'évacuation du réseau de pores.
Le déliantage se divise lui-même en deux familles industrielles :
- Déliantage par solvant ou catalytique en premier, déliantage thermique en second. Une partie du liant est dissoute ou craquée par catalyse hors du four, ce qui ouvre la porosité ; le four élimine ensuite la structure principale. Ce procédé est plus rapide, mais il ajoute une étape de traitement en milieu humide et une étape de manutention.
- Déliantage purement thermique au four. Plus lente, à équipement unique, et c'est la voie que la plupart des producteurs par lots choisissent lorsque la géométrie des pièces est modérée et que l'alliage n'est pas sensible à l'oxygène.
Un four de déliantage et de frittage MIM est donc conçu autour de deux étages thermiques partageant un seul système de pompage, une seule sortie d'échappement et un seul système de contrôle. Ce partage d'équipements constitue la différence pratique par rapport à l'utilisation simultanée d'un four de déliantage et d'un four de frittage ; c'est également pourquoi un échappement sous-dimensionné côté déliantage se traduit par un défaut de frittage.
Le frittage s'effectue à une température qui dépend de l'alliage ; de nombreux cycles MIM pour acier inoxydable et fer-nickel se situent entre 1 250 et 1 380 °C, avec un maintien typique de 60 à 120 minutes et un retrait linéaire typique de 15 à 201 TP5T. Ce sont des valeurs typiques de l'industrie, et non des valeurs catalogue ; les valeurs exactes proviennent des mesures dilatométriques de votre fournisseur de matière première.
Comment fonctionne le cycle, étape par étape
Étape 1 — Purge, vérification des fuites et explication de l'importance de ces deux étapes
Les pièces MIM présentent une surface de contact exceptionnellement importante par rapport à leur masse : poudre fine, sections minces, souvent des centaines de pièces par plateau. Cette surface retient l’air et l’humidité, et les libère lentement. Un test d’étanchéité après chaque ouverture de porte n’est pas une simple formalité administrative : un joint de bride imparfait, sans conséquence pour une pièce massive, se traduira par une augmentation de la teneur en oxygène précisément au moment où le liant commence à s’évaporer.
Pour les cycles à l'hydrogène, le point de rosée est le paramètre à surveiller. L'humidité du gaz agit à la fois comme oxydant pour l'alliage et comme réactif, modifiant ainsi le bilan carbone.
Étape 2 — Déliantage thermique, environ 150–600 °C
C’est à ce stade que se détermine le rendement. Deux mécanismes d’élimination fonctionnent en parallèle : l’absorption capillaire dans le lit de poudre de prise et l’évaporation ou la décomposition thermique dans le gaz de balayage.
Trois variables doivent être contrôlées simultanément :
- Vitesse de montée en puissance. Généralement, la vitesse de montée en température est de 0,5 à 2 °C/min pendant la phase de décomposition. Une vitesse plus élevée permet de gagner du temps et de réduire le coût des lots.
- Pression partielle du gaz de balayage. Une température trop basse provoque l'ébullition du liant à l'intérieur de la pièce, créant des cloques et des cavités internes. Une température trop élevée empêche une évacuation efficace des vapeurs de la chambre : elles se condensent dans la conduite d'échappement et laissent des résidus de carbone dans la pièce.
- Maintenir le placement. Un maintien trop court au niveau du premier pic de décomposition pousse les résidus non éliminés dans la seconde fenêtre, où le chemin d'échappement est déjà en train de se refermer.
La panne la plus courante sur le terrain que l'on nous demande de diagnostiquer n'est pas du tout un défaut du four : il s'agit d'un palier à 300 °C qui a été raccourci pour améliorer le débit, suivi trois semaines plus tard d'un problème de fissuration qui apparaît à 900 °C.
Étape 3 — Passage à l'atmosphère de frittage
Une fois la structure principale éliminée, l'atmosphère joue un rôle différent. Sous vide, l'objectif est d'obtenir une faible pression partielle d'oxygène résiduel afin de réduire ou de dissoudre les films d'oxyde présents à la surface des poudres. La valeur de 6,7 × 10⁻³ Pa atteinte sur nos plateformes à chauffage au molybdène correspond à un vide poussé nécessitant une pompe à diffusion ou une pompe turbomoléculaire secondée par une pompe mécanique. Cette dernière, à elle seule, ne permet d'atteindre qu'un vide primaire d'environ 1 Pa et s'avère insuffisante pour cette étape.
Sous hydrogène, le mécanisme est chimique et non mécanique : H₂ réduit les oxydes de surface et réagit avec le carbone résiduel, puis les produits sont évacués de la chambre. Le four à hydrogène sous vide de la série H est conçu précisément pour cette combinaison : éléments en molybdène, 6,7 × 10⁻³ Pa, 1 000/1 300 °C, avec vide et hydrogène dans une seule chambre et une rampe de température de 1 à 15 °C/min jusqu’à 1 300 °C.
Étape 4 — Maintien au frittage
Sur notre plateforme MIM à élément chauffant en molybdène, la température maximale est de 1000/1300 °C, couvrant la partie inférieure de la plage de température des aciers inoxydables et des alliages fer-nickel. L'uniformité est donnée pour ±5 °C, mesurée en cinq points à 1000 °C pendant une heure. Cette valeur doit être considérée comme une base de référence et non comme une garantie pour chaque charge : elle est mesurée dans une chambre caractérisée et relativement vide, et un plateau dense de pièces modifie la cartographie thermique. Une mesure du retrait sur le plateau constitue la vérification la plus fiable, car c'est pour compenser le retrait que l'outillage a été conçu.
Étape 5 — Refroidissement
Le refroidissement est une étape métallurgique, et non un temps mort. Dans l'acier inoxydable 316L, la plage de températures de 450 à 850 °C est celle où les carbures de chrome peuvent précipiter aux joints de grains ; un refroidissement lent et non contrôlé durant cette plage n'apporte aucune résistance à la corrosion. Nos plateformes proposent en option un refroidissement rapide par gaz à 2 bars pour raccourcir ce processus ; en contrepartie, un gradient thermique se crée au sein de la pièce, ce qui se traduit par des déformations sur les parois minces.
Étape 6 — Vérification
La densité est déterminée par la méthode d'Archimède, les teneurs en carbone et en soufre par combustion, les dimensions d'un premier échantillon et l'analyse métallographique sont réalisées pour les applications médicales ou aérospatiales. Si la teneur en carbone varie d'un lot à l'autre malgré des paramètres constants, il convient d'examiner le circuit d'échappement du déliantage et les conditions de prise avant de modifier le procédé de frittage.
Paramètres clés à spécifier dans une demande de devis
| Paramètre | Pourquoi c'est important dans le MIM | Notre gamme de prix pour cette plateforme |
|---|---|---|
| Température maximale | Température de frittage plus marge pour le développement de l'alliage | 1000/1300 °C (plateforme chauffante au molybdène) |
| Aspirateur ultime | Groupe motopompe, et non propriété de la chambre de combustion | 6,7 × 10⁻³ Pa avec pompe à diffusion ou moléculaire |
| Vitesse de montée en puissance | La fenêtre de déliantage est beaucoup plus lente que la fenêtre de frittage. | 1 à 15 °C/min jusqu'à 1300 °C |
| uniformité de la température | Assure une rétraction uniforme sur l'ensemble du plateau | ±5 °C, relevé en cinq points à 1000 °C pendant 1 h |
| Atmosphère | Équilibre du carbone et de l'oxygène | Vide, avec déliantage de l'hydrogène en option sur la plateforme V MO ; vide + H₂ sur la série H |
| Refroidissement | Fenêtre de précipitation du carbure, distorsion | Refroidissement rapide au gaz 2 bars (en option) |
| Chambre utile | Nombre d'enveloppes et de plateaux par lot | 400 × 400 × 600 mm à 1000 × 1000 × 1400 mm ; Ø 650 × 1200 mm et Ø 650 × 3200 mm vertical |
| Contrôle | Répétabilité et traçabilité des recettes | PC industriel + automate programmable + régulateur PID, contrôle multizone |
Des machines que nous construisons pour cette tâche
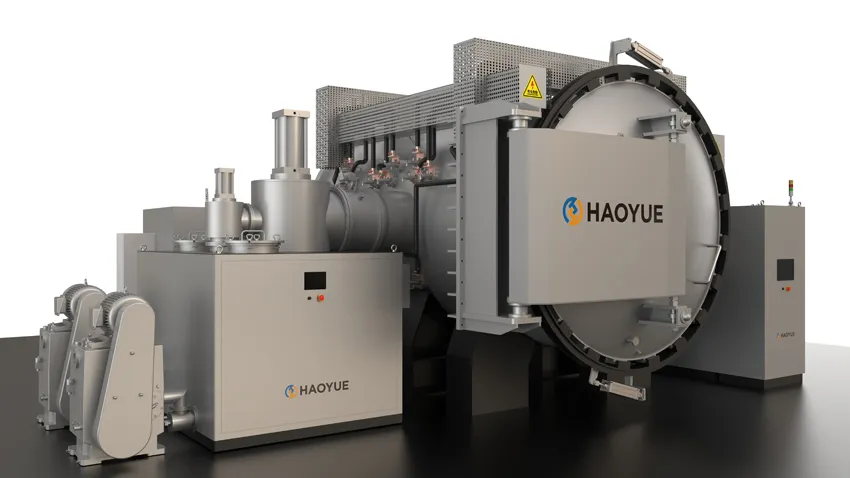
La série V, équipée d'un élément chauffant en molybdène, est la solution idéale pour le frittage MIM et CIM, où une zone chaude exempte de carbone est essentielle. Tous les modèles présentent le même niveau de vide poussé (6,7 × 10⁻³ Pa), une température maximale de 1 000/1 300 °C et une vitesse de montée en température de 1 à 15 °C/min. Le déliantage à l'hydrogène est disponible en option.
| Modèle | Chambre (mm) | Aspirateur ultime | Température maximale | Rampe |
|---|---|---|---|---|
| V4M013 | 400×400×600 | 6,7 × 10⁻³ Pa | 1000/1300 °C | 1–15 °C/min |
| V6M013 | 600×600×900 | 6,7 × 10⁻³ Pa | 1000/1300 °C | 1–15 °C/min |
| V7M013 | 700×700×1000 | 6,7 × 10⁻³ Pa | 1000/1300 °C | 1–15 °C/min |
| V8M013 | 800×800×1200 | 6,7 × 10⁻³ Pa | 1000/1300 °C | 1–15 °C/min |
| V10M013 | 1000×1000×1400 | 6,7 × 10⁻³ Pa | 1000/1300 °C | 1–15 °C/min |
Lorsque le cycle nécessite une véritable atmosphère réductrice plutôt qu'un vide avec une option hydrogène, le four à hydrogène sous vide de la série H la fournit dans la même classe de température :
| Modèle | Structure | Chambre (mm) | élément chauffant | Chargement | Température maximale |
|---|---|---|---|---|---|
| H4M013 | Horizontal | 400×400×600 | Mo | Côté | 1000/1300 °C |
| H6M013 | Horizontal | 600×600×900 | Mo | Côté | 1000/1300 °C |
| H7M013 | Horizontal | 700×700×1000 | Mo | Côté | 1000/1300 °C |
| H8M013 | Horizontal | 800×800×1200 | Mo | Côté | 1000/1300 °C |
| HV6S/120 | Verticale | Ø650×1200 | Mo | Bas | 1000/1300 °C |
| HV6S/320 | Verticale | Ø650×3200 | Mo | Haut | 1000/1300 °C |
Les deux modèles verticaux méritent un second regard lorsque les pièces sont longues et fines — instruments chirurgicaux, composants de fusils, tiges fines — car le fait de suspendre ou de poser un lot vertical évite l'affaissement du plateau que provoque le chargement à plat.
Déliantage et frittage en un ou deux cycles ?
Les deux options sont légitimes, et le choix porte généralement sur la composition des pièces plutôt que sur la technologie.
| Itinéraire | Comment ça marche | Force | Là où ça fait mal |
|---|---|---|---|
| Déliantage et frittage intégrés en un seul cycle | Une seule recette, un seul taux d'occupation du four, une atmosphère jamais ouverte | Aucune exposition à l'oxyde ou à la manipulation entre les étapes ; un seul enregistrement traçable | Les vapeurs de liant doivent être maîtrisées à l'intérieur du four de frittage ; les sections très épaisses nécessitent toujours un déliantage lent et spécifique. |
| Procédé en deux étapes : four de déliantage puis four de frittage sous vide | Équipement séparé, pièces transférées | Chaque étape peut être réglée et exécutée à son propre débit ; le four de déliantage reste propre | Transport et exposition à l'air entre les étapes ; deux recettes à valider ; double logistique |
| Hydrogène continu ou de type cloche | Débit continu, volume élevé | Débit sur une famille de pièces étroite et stable | Flexibilité limitée, infrastructure de sécurité hydrogène, long temps de transition |
| SPS / RAPIDE | Courant pulsé plus force uniaxiale | Minutes, grain fin, tamisage d'alliage | Classe de vide à pompe mécanique de 1 Pa et pression de 50 à 400 kN ; un outil de développement, et non une ligne de production MIM |
| Frittage plus HIP | Frittage sous vide, puis pressage isostatique à chaud | Comble la porosité résiduelle des pièces critiques en fatigue | Coût de l'équipement 100/150/200 MPa ; justifié uniquement lorsque la porosité est un facteur déterminant de la conception. |
Pour la plupart des ateliers d'usinage, la filière intégrée est plus avantageuse en termes de traçabilité et de gestion, à condition que le four dispose d'un système d'évacuation des fumées et des condensats adapté. C'est la configuration que nous privilégions pour nos fours de déliantage et de frittage MIM : zone chaude en molybdène, vide poussé à 6,7 × 10⁻³ Pa, et déliantage à l'hydrogène en option. Pour une usine produisant un seul alliage en grande série, une ligne de déliantage dédiée associée à un grand four de frittage est généralement plus rentable par pièce.
Applications
- Acier inoxydable MIM (316L, 17-4PH, 304L) : application en volume. La maîtrise du carbone est essentielle pour une bonne résistance à la corrosion.
- Aciers fer-nickel et aciers faiblement alliés: la stabilité dimensionnelle sur l'ensemble du plateau importe plus que la densité absolue.
- Cobalt-chrome: armatures dentaires et instruments médicaux, dont la propreté métallographique est inspectée, et non présumée.
- pièces en alliage lourd de tungstène et en métal réfractaire: des températures de frittage plus élevées vous éloignent de la plateforme de 1300 °C, voir les limitations ci-dessous.
- Kovar, Invar et alliages magnétiques doux: le frittage à l'hydrogène fait souvent la différence entre des propriétés magnétiques spécifiées et des propriétés presque spécifiées.
- moulage par injection de céramique: la série G intègre le déparaffinage sous pression positive, le déliantage sous vide, le frittage sous vide, le frittage sous pression partielle et le frittage sous pression dans une seule machine, à une classe de vide de 10 Pa et une pression de gaz de 6/10 MPa, jusqu'à 1600/2000 °C.
Quand ce fourneau est le mauvais choix
Nous préférons le dire dès le départ plutôt que d'en discuter après la signature d'un bon de commande.
- Épaisseur de section supérieure à environ 10 mm. Le liant doit se diffuser à travers la pièce ; les parties épaisses nécessitent un déliantage très long et souvent une étape de déliantage dédiée. Un procédé en un seul cycle risque de les faire cloquer.
- Alliages nécessitant une température de 1 350 à 1 400 °C ou plus. Notre plateforme en molybdène s'arrête à 1300 °C. Aller plus haut signifie utiliser la série V de chauffage en graphite à 2000/2400 °C — et le carbone devient alors une variable qu'il faut gérer par le choix de l'atmosphère et du dispositif de réglage, car une zone chaude en graphite est une source de carbone à haute température.
- Alliages contenant du titane et de l'aluminium pour lesquels l'oxygène constitue une limite de conception. Nous ne pouvons garantir un taux d'oxygène inférieur à 1 000 ppm pour un four de frittage. La qualité du vide est importante ; toutefois, la teneur en oxygène de la matière première, la surface spécifique de la poudre et les conditions de manipulation sont généralement les facteurs prépondérants.
- Densification assistée par pression. Un four de frittage ne comporte pas de presse. Si le cahier des charges exige une pression, on se tourne vers la presse à chaud de la série P à 2200 °C et 100–1200 t, vers la SPS pour les petits échantillons, ou vers la série I HIP à 100/150/200 MPa.
- Volumes très faibles. Pour des productions inférieures à quelques milliers de pièces par an, l'usinage ou la fonderie de précision sont généralement plus avantageux en termes de coût total, et l'amortissement de l'outillage MIM en est la raison.
- Matière première avec un système de liant mal conçu. Aucun profil thermique ne permet de fixer une matière première dont la structure principale se décompose dans le même intervalle que son agent de remplissage.
Si vous spécifiez un four pour une ligne MIM existante, envoyez-nous la fiche technique de la matière première, l'épaisseur maximale de la section et la spécification de l'alliage ; ces trois informations suffisent généralement pour avoir une première idée de la pertinence d'une plateforme à cycle unique ou de la nécessité d'une solution en deux étapes.
Équipements connexes
Pour une plateforme à cycle unique, la Gamme de fours de déliantage et de frittage pour MIM couvre le déparaffinage intégré et le frittage sous vide. Là où la zone chaude doit rester exempte de carbone, gamme de fours de frittage sous vide à chauffage au molybdène s'exécute en 6,7×10⁻³ Pa jusqu'à 1000/1300 °C, et lorsque le cycle nécessite une véritable atmosphère réductrice, le plage de frittage sous atmosphère d'hydrogène sous vide place le vide et le H₂ dans la même chambre.
FAQ
Qu'est-ce qu'un four de déliantage et de frittage MIM ?
Il s'agit d'un four sous vide ou sous atmosphère d'hydrogène qui enlève le liant polymère d'une pièce moulée par injection de métal et la fritte jusqu'à une densité quasi-totale, en un cycle programmé ou en deux étapes liées.
Est-il vraiment possible de réaliser le déliantage et le frittage dans le même four ?
Oui, et c'est courant. Il faut prévoir une voie d'évacuation contrôlée des vapeurs de liant, une stratégie de pression partielle dans la plage de 150 à 600 °C et un procédé qui considère les deux étapes comme un seul cycle thermique plutôt que comme deux programmes indépendants.
Quel niveau de vide est nécessaire pour le frittage MIM ?
Cela dépend de l'alliage et de la teneur en carbone. Notre plateforme de chauffage au molybdène est conçue pour un vide poussé de 6,7 × 10⁻³ Pa, obtenu par une pompe à diffusion ou moléculaire ; une pompe mécanique seule permet d'atteindre un vide primaire d'environ 1 Pa, ce qui est généralement insuffisant pour le MIM en acier inoxydable.
Hydrogène ou vide pour le MIM ?
On utilise le vide pour l'acier inoxydable sensible au carbone lorsqu'il est nécessaire de maintenir une atmosphère inerte, et l'hydrogène pour réduire les oxydes et éliminer le carbone résiduel. Le contrôle du point de rosée détermine si l'hydrogène est bénéfique ou oxydant.
Pourquoi notre teneur en carbone varie-t-elle d'un lot à l'autre ?
Le problème provient généralement de l'échappement du déliantage, et non du palier de frittage : présence de condensation dans la conduite, palier trop court ou imprégnation des réactifs contaminés. Vérifiez ces points avant de modifier la recette de frittage.
Quelle est la taille maximale des pièces ?
Le réglage se fait par déliantage, et non par la taille de la chambre. Notre plus grande plateforme en molybdène mesure 1000 × 1000 × 1400 mm, mais une pièce avec des parois de 15 mm ne sera pas déliantée correctement en un seul cycle, quelle que soit la taille de la chambre.