

放电等离子烧结 (SPS) — 也称为场辅助烧结技术 (FAST) — 是一种粉末固结方法,它将脉冲直流电通过导电模具,对于导电粉末,则通过粉末本身,同时施加单轴压力,从而在几分钟内而不是几小时内达到完全致密。.
SPS 的价值不在于速度本身。它的关键在于致密化和晶粒长大是相互竞争的过程,而短周期工艺能够在晶粒粗化之前封闭孔隙。如果您的材料性能取决于其微观结构——例如纳米晶陶瓷、亚稳相、透明陶瓷或热电材料——那么这种差异就构成了其全部商业价值。.
本指南涵盖了该过程的工作原理、实际改变结果的参数,以及——同样重要的是——SPS 的不足之处。.
火花等离子烧结的工作原理
将粉末压块装入位于两个冲头之间的导电模具(通常为石墨模具)中。冲头充当电极。脉冲直流电流(低电压、高电流,通常为数千安培)通过模具和粉末,同时液压缸施加单轴压力。.
因为会产生热量 里面 由于采用紧凑型加热方式而非外部辐射加热元件,因此常规加热速率为 100–300 °C/min,使用合适的模具甚至可以实现高达 1000 °C/min 的加热速率。不包括冷却时间,整个循环周期通常在一小时内完成。.
关于机制: 目前科学界尚未达成完全共识。该名称暗示粒子接触处存在等离子体或火花放电,能够清洁氧化物表面并激活扩散。其他研究则认为该效应主要归因于接触点的焦耳热、局部高温颈以及电场增强扩散。实际上,表面清洁和快速加热效应才是关键所在——因此,对于任何声称其机制确凿无疑的人,你都应该持怀疑态度。.
电流的脉冲特性并非无关紧要。开/关脉冲模式(例如,12 个脉冲开,2 个脉冲关)会影响表面活化、热梯度以及压坯致密化的均匀性。脉冲模式是一个实际的工艺变量,而非默认设置。.
关键工艺参数
| 范围 | 典型范围 | 为什么这很重要 |
|---|---|---|
| 加热速率 | 100–300 °C/分钟(最高 1000 °C/分钟) | 决定精细微观结构能否保留;速度过快会导致大面积开裂。 |
| 峰值温度 | 取决于材料;使用石墨模具时最高温度可达 2000–2400 °C | 由阶段要求设定,而非由机器最大功率设定。 |
| 单轴压力 | 30–100 MPa(使用加强型模具时更高) | 驱动颗粒重排和塑性流动 |
| 脉冲模式 | 例如 12:2 开/关,毫秒级刻度 | 影响表面活化和热均匀性 |
| 停留时间 | 1-20分钟,通常为5-10分钟 | 停留时间越长,致密度越高,但晶粒生长也越快。 |
| 气氛 | 真空或惰性气体 | 控制氧化物行为和芯片寿命 |
| 模具/冲头材料 | 标准材料为石墨;特殊情况下可使用碳化硅或耐火金属。 | 设定压力上限和污染风险 |
| 样本量 | 通常直径为 10–100 毫米;生产机器上的尺寸更大。 | 几何约束——参见限制 |
注意温度: 高温计和热电偶读取的是芯片的温度,而不是样品的温度。偏差会随芯片几何形状和加热速率而变化,可能达到几十度。必须使用参考样品进行校准——否则,您测得的“1200 °C”并非样品的实际温度。.
SPS 与传统烧结、热压和 HIP 的比较
| SPS / 快速 | 传统烧结 | 真空热压 | 时髦的 | |
|---|---|---|---|---|
| 热源 | 内部(脉冲直流) | 外部因素 | 外部因素 | 外部压力 + 气体压力 |
| 加热速率 | 非常高(100–1000 °C/分钟) | 低速(5–20 °C/分钟) | 低的 | 低的 |
| 周期 | 几分钟到 <1 小时 | 数小时至数十小时 | 小时 | 小时 |
| 谷物生长 | 极简主义 | 重要的 | 缓和 | 缓和 |
| 压力 | 单轴应力,30–100 MPa | 无(无压力) | 单轴 | 等静压,100–200 MPa |
| 形状复杂性 | 受模具限制 | 高的 | 有限的 | 高的 |
| 批量大小 | 小的 | 大的 | 小到中 | 中号至大号 |
| 最适合 | 精细微观结构、难加工材料、研发 | 大批量生产 | 大型简单形状,扩散焊接 | 致密化后,复杂形状 |
一条常见且明智的路线是 先采用 SPS 工艺进行开发,然后转为常规烧结工艺,并辅以 HIP 工艺进行生产。 ——前提是微观结构能够经受住较慢的循环。在决定扩大规模之前,务必验证这一假设。.
SPS 获胜
- 纳米晶材料 — 循环周期足够短,以至于晶粒不会粗化
- 透明陶瓷 — 完全致密,但没有散射光线的孔隙
- 热电材料和功能材料 — 缓慢加热时会分解的相的保留
- 难烧结复合材料和耐火体系 — WC-Co、TiAl、钨钼合金、高熵合金
- 快速成分筛选 ——用一个下午的时间而不是一周的时间迭代出一个方案。
SPS 的不足之处
- 几何学。. 模具只能加工圆盘、圆柱体和简单的板材。复杂的近净成形形状并非此工艺的用途。.
- 吞吐量。. 小批量生产。如果你的商业模式依赖于产量,那么在迷恋上微观结构之前,务必先计算一下成本。.
- 碳接触。. 石墨模具是标准配置,但会在表面引入碳。阻隔箔(氮化硼、石墨纸)有所帮助,但会增加成本并改变热性能。.
- 温度测量。. 模读高温计意味着存在系统性偏差,必须进行校准以消除偏差。.
- 模具成本。. 模具和冲头会磨损。在小批量生产时,模具成本会占据零件总成本的大部分。.
- 热梯度开裂。. 在大截面上采用过大的斜坡设计会导致径向裂纹。随着直径增大,应逐渐减小斜坡角度。.
- 规模扩大并非线性过程。. 适用于 Ø20 毫米的配方,如果不重新开发,就无法转移到 Ø100 毫米。.
SPS机器选型:需要问哪些问题
- 脉冲电源 — 最大电流、脉冲模式灵活性和温度控制稳定性。.
- 压力系统 — 额定力,以及随着压实度的增加,压力是否保持稳定。.
- 模具和冲压选项 — 石墨等级、用于更高压力的增强设计、用于对碳敏感工作的替代材料。.
- 大气层和真空 — 极致真空、惰性气体处理以及反应产物的安全排放。.
- 温度测量 —高温计与热电偶的区别、读数位置以及供应商建议的校准方法。.
- 模具尺寸与目标零件 — 购买时要考虑两年后你可能需要的零件,而不是你今天使用的优惠券。.
- 安全 — 高电流联锁装置、冷却水监测装置和细粉惰性处理装置。.
常问问题
放电等离子烧结技术是用来做什么的?
致密化需要精细或特殊微观结构的粉末:纳米晶陶瓷、透明陶瓷、热电材料、耐火合金、硬质合金和复合材料——以及快速研发成分筛选。.
SPS 和热压是一样的吗?
两者都采用单轴压力对模具进行加热。SPS 采用脉冲电流进行内部加热,加热速度更快,循环时间更短,晶粒结构更细;传统热压成型使用外部加热元件,速度较慢,但更经济高效地处理尺寸更大、结构更简单的零件。.
SPS 期间是否会形成真正的血浆?
这个问题尚存争议。最初的理论认为粒子接触处存在火花放电和等离子体;许多观察到的现象也可以用接触点的焦耳热和电场效应来解释。目前暂且将该机制视为未解之谜,并通过实验优化参数。.
SPS 使用的压力和温度是多少?
通常为 30–100 MPa 单轴拉伸,峰值温度由材料决定——石墨模具允许达到大约 2000–2400 °C,尽管大多数工作都远低于此温度。.
SPS 可以用于生产吗?
对于小型高价值零件,是的。对于大批量或几何形状复杂的零件,传统的烧结工艺加上HIP工艺通常更经济。.
SPS 中样本量受哪些因素限制?
模具强度、冲压电流密度和热梯度:随着直径的增加,电流路径和温度分布变得更加难以控制,这就是为什么大型压片需要更慢的升压速度和重新开发的配方。.
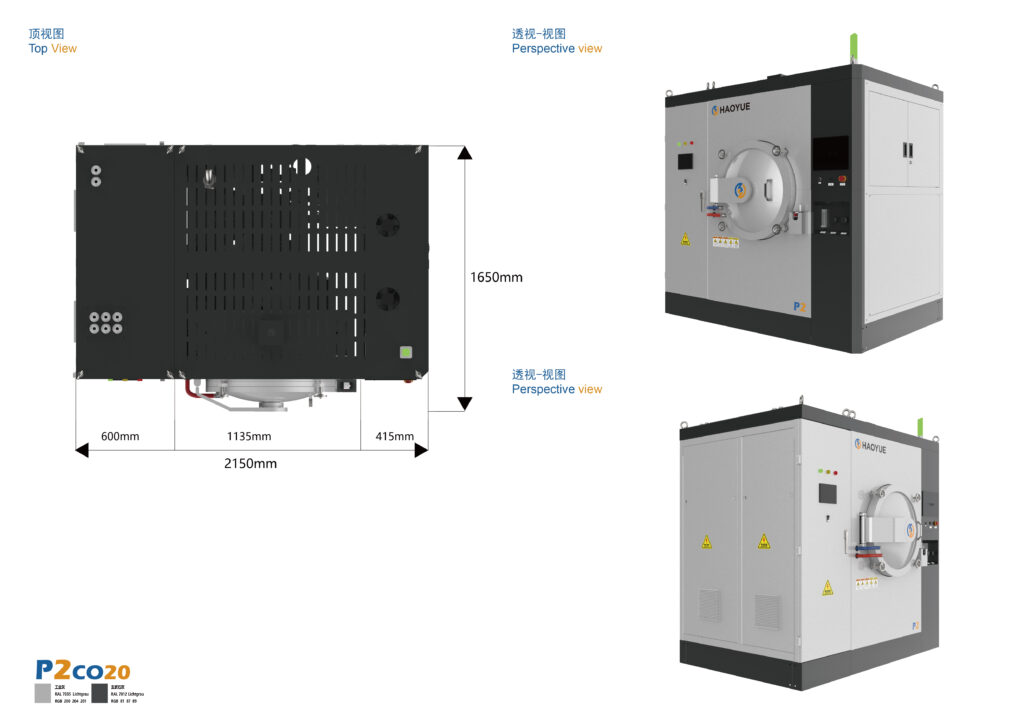
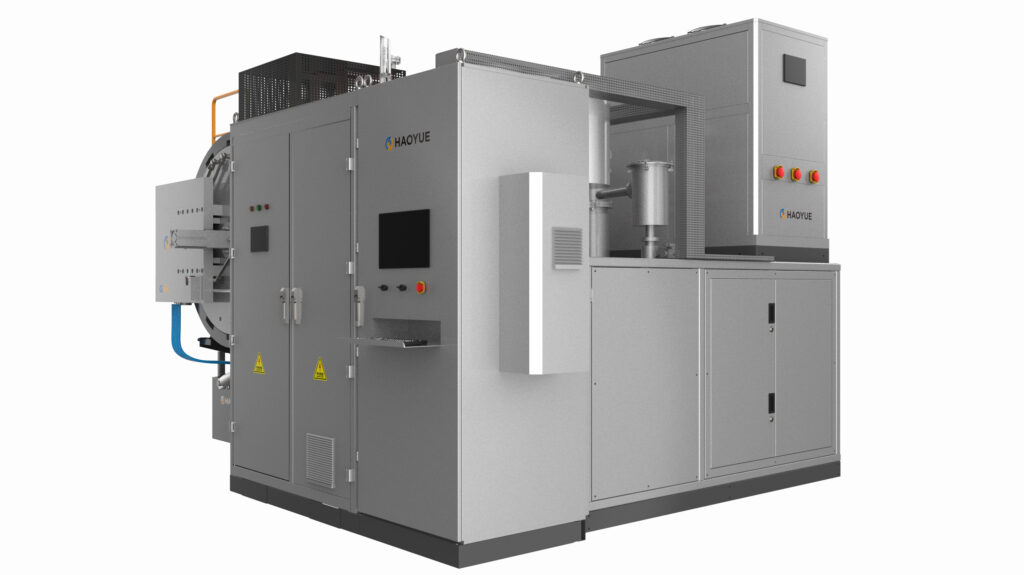
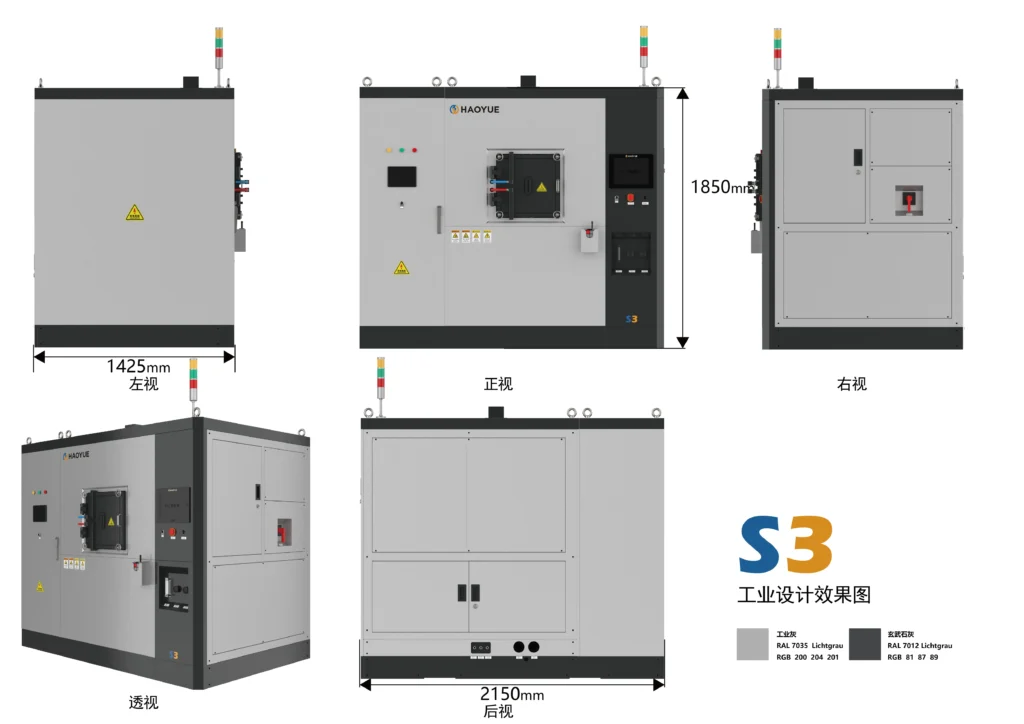
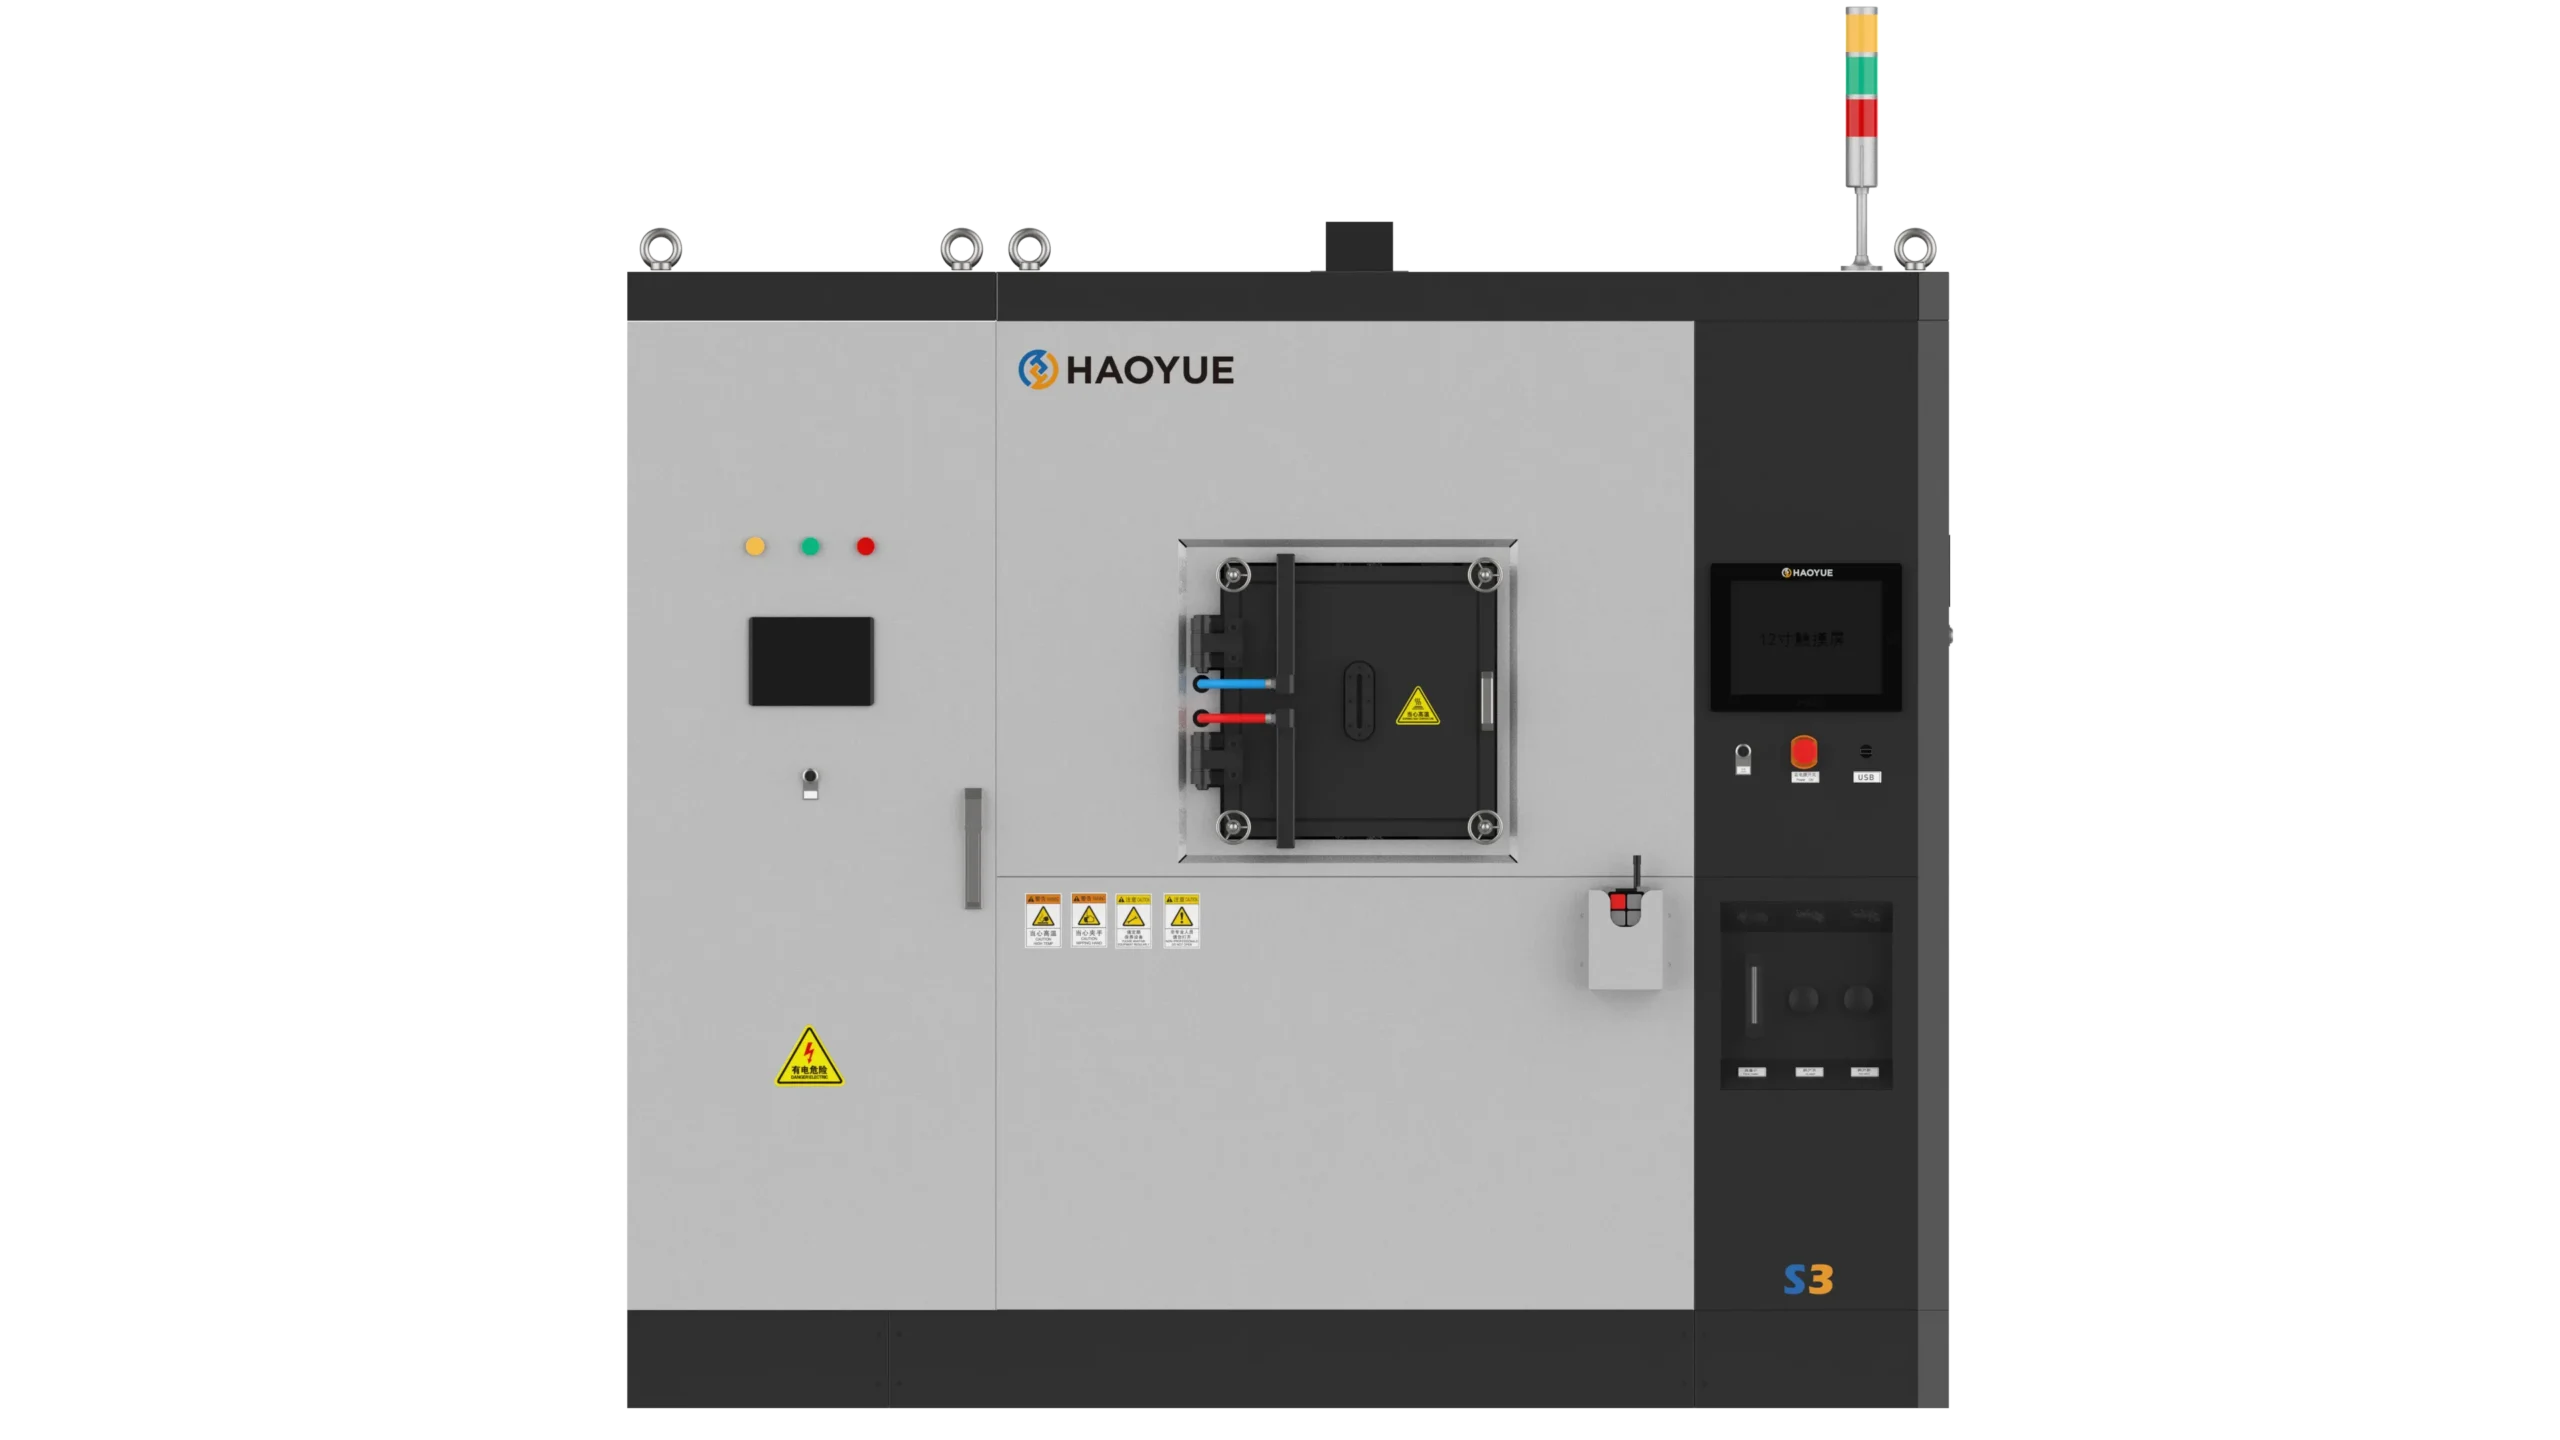
→ 相关设备: S2 SPS烧结系统 · P系列石墨真空热压炉 · 气体压力烧结炉
正在评估 SPS 对特定材料体系的影响?最诚实的测试方法是运行您自己的粉末——我们在内部实验室进行样品试验。.