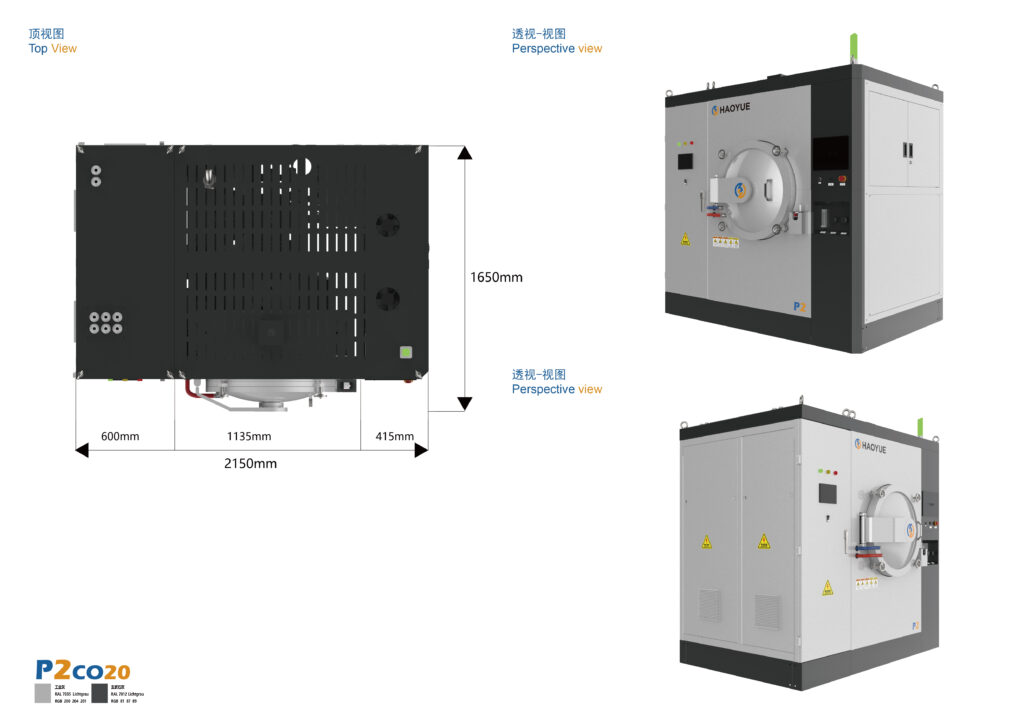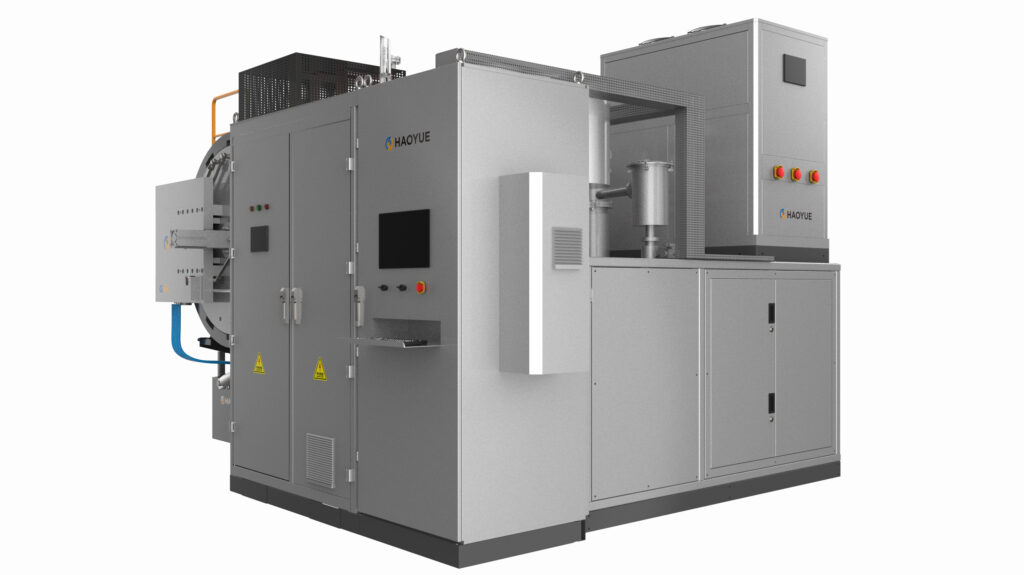
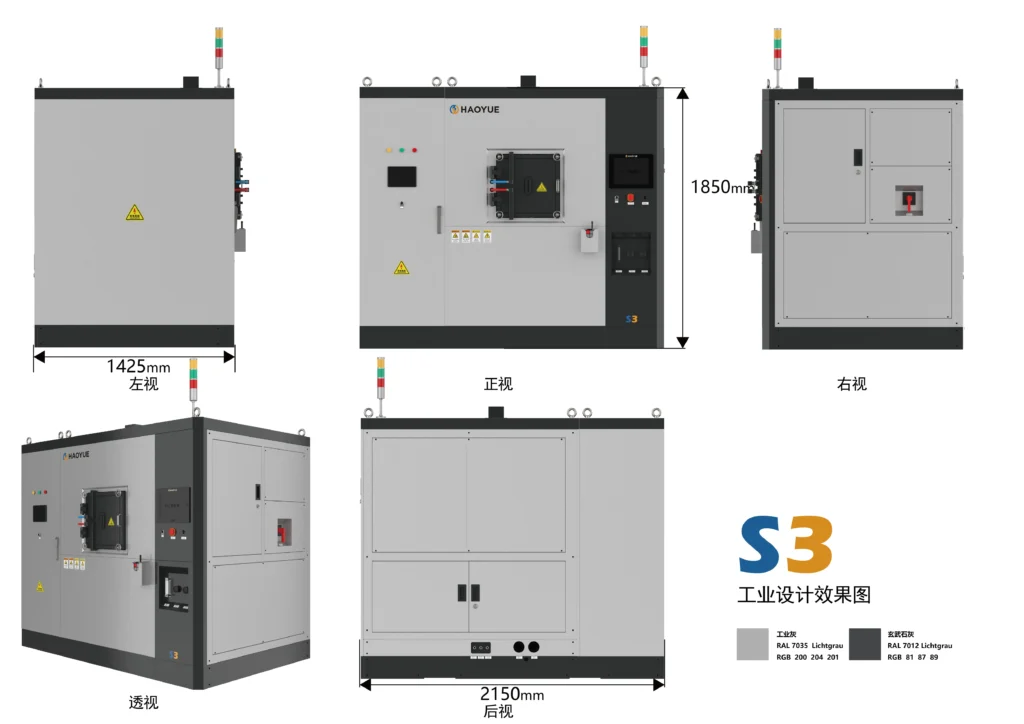
Kıvılcım plazma sinterleme (SPS) - alan destekli sinterleme tekniği (FAST) olarak da adlandırılır - iletken bir kalıptan ve iletken tozlar için tozun kendisinden darbeli doğru akım geçirirken, tek eksenli basınç uygulayarak saatler yerine dakikalar içinde tam yoğunluğa ulaşmayı sağlayan bir toz konsolidasyon yöntemidir.
SPS'nin değeri, hızın kendi başına bir amaç olmasından kaynaklanmıyor. Yoğunlaşma ve tane büyümesinin rekabet eden süreçler olması ve kısa bir döngünün, taneler irileşmeden önce gözenekliliği kapatmanıza olanak sağlaması önemli. Malzemenizin özellikleri mikro yapısında yatıyorsa – nanokristalin seramikler, metastabil fazlar, şeffaf seramikler, termoelektrikler – bu fark, tüm iş gerekçesini oluşturuyor.
Bu kılavuz, sürecin nasıl işlediğini, sonuçları değiştiren parametreleri ve -en önemlisi- SPS'nin nerede hayal kırıklığı yarattığını ele almaktadır.
Kıvılcım Plazma Sinterleme Nasıl Çalışır?
Toz halindeki malzeme, iki zımba arasına yerleştirilmiş iletken bir kalıba (genellikle grafit) yüklenir. Zımbalar elektrot görevi görür. Darbeli bir doğru akım (düşük voltaj, çok yüksek akım, genellikle binlerce amper) kalıptan ve tozdan geçerken, hidrolik bir piston tek eksenli basınç uygular.
Çünkü ısı üretilir. içeri Dış ısıtma elemanlarından yayılan ısı yerine kompakt ısıtma kullanıldığından, 100–300 °C/dk'lık ısıtma hızları rutin olarak kullanılır ve uygun ekipmanlarla 1000 °C/dk'ya kadar hızlara ulaşılabilir. Soğuma süresi hariç toplam çevrim süreleri genellikle bir saatin altındadır.
Mekanizma hakkında: Hâlâ tam bir bilimsel fikir birliği yok. İsim, oksit yüzeylerini temizleyen ve difüzyonu aktive eden parçacık temas noktalarında plazma veya kıvılcım deşarjını ima ediyor. Diğer çalışmalar ise bu etkiyi büyük ölçüde temas noktalarındaki Joule ısınmasına, yerel yüksek sıcaklık boyunlarına ve elektrik alanla güçlendirilmiş difüzyona bağlıyor. Pratikte, önemli olan yüzey temizleme ve hızlı ısıtma etkileridir ve mekanizma konusunda kesin olan herkese şüpheyle yaklaşmalısınız.
Akımın darbeli yapısı kozmetik bir unsur değildir. Açma/kapama darbe desenleri (örneğin, 12 darbe açık, 2 darbe kapalı) yüzey aktivasyonunu, termal gradyanları ve sıkıştırılmış malzemenin ne kadar homojen bir şekilde yoğunlaştığını etkiler. Darbe deseni, miras alınacak varsayılan bir ayar değil, gerçek bir işlem değişkenidir.
Temel Proses Parametreleri
| Parametre | Tipik aralık | Neden önemli? |
|---|---|---|
| Isıtma hızı | 100–300 °C/dak (1000 °C/dak'ya kadar) | İnce mikroyapının korunup korunmayacağını belirler; çok hızlı olması büyük kesitlerde çatlaklara yol açar. |
| En yüksek sıcaklık | Malzemeye bağlı; grafit aletlerle 2000–2400 °C'ye kadar. | Makine maksimum kapasitesine göre değil, aşama gereksinimlerine göre belirlenir. |
| Tek eksenli basınç | 30–100 MPa (güçlendirilmiş aletlerle daha yüksek) | Parçacıkların yeniden düzenlenmesini ve plastik akışı yönlendirir. |
| Nabız deseni | Örneğin 12:2 açma/kapama, milisaniye ölçeği | Yüzey aktivasyonunu ve termal homojenliği etkiler. |
| Kalma süresi | 1-20 dakika, genellikle 5-10 dakika | Daha uzun bekleme süresi = daha fazla yoğunlaşma ancak daha fazla tane büyümesi |
| Atmosfer | Vakum veya inert gaz | Oksit davranışını ve kalıp ömrünü kontrol eder. |
| Kalıp/zımba malzemesi | Standart olarak grafit; özel durumlar için SiC veya refrakter metal. | Basınç sınırını ve kirlenme riskini belirler. |
| Örneklem boyutu | Genellikle Ø10–100 mm; üretim makinelerinde daha büyük. | Geometri kısıtlaması — sınırlamalara bakın |
Sıcaklık konusunda uyarı: Pirometreler ve termokupllar numuneyi değil, kalıbı okur. Sapma, kalıp geometrisi ve ısıtma hızıyla değişir ve onlarca dereceye kadar çıkabilir. Bir referansa göre kalibrasyon yapın; aksi takdirde "1200 °C"niz numunenin 1200 °C'si olmaz.
SPS, Geleneksel Sinterleme, Sıcak Presleme ve HIP Karşılaştırması
| SPS / HIZLI | Geleneksel sinterleme | Vakumlu sıcak presleme | BELKİ | |
|---|---|---|---|---|
| Isıtma kaynağı | Dahili (darbeli DC) | Dışsal unsurlar | Dışsal unsurlar | Dış + gaz basıncı |
| Isıtma hızı | Çok yüksek (100–1000 °C/dak) | Düşük (5–20 °C/dak) | Düşük | Düşük |
| Çevrim süresi | Dakikalar içinde <1 saat | Saatlerden onlarca saate kadar | Saat | Saat |
| Tahıl büyümesi | Minimal | Önemli | Ilıman | Ilıman |
| Basınç | Tek eksenli, 30–100 MPa | Yok (basınçsız) | Tek eksenli | İzostatik, 100–200 MPa |
| Şekil karmaşıklığı | kalıpla sınırlı | Yüksek | Sınırlı | Yüksek |
| Parti boyutu | Küçük | Büyük | Küçük ila orta ölçekli | Orta ila büyük |
| En iyisi | İnce mikro yapılar, zorlu malzemeler, Ar-Ge | Yüksek hacimli üretim | Büyük, basit şekiller, difüzyon bağlama | Yoğunlaştırma sonrası, karmaşık şekiller |
Yaygın ve mantıklı bir yol şudur: Geliştirme için SPS, ardından üretim için geleneksel sinterleme artı HIP'ye aktarım. — eğer mikro yapı daha yavaş döngüyü atlatabilirse. Ölçek büyütmeye karar vermeden önce bu varsayımı her zaman test edin.
SPS'nin Kazandığı Yer
- Nanokristalin malzemeler — tanelerin irileşmeyeceği kadar kısa döngüler
- Şeffaf seramikler — ışığı dağıtan gözeneklilik olmaksızın tam yoğunluk
- Termoelektrik ve fonksiyonel malzemeler — yavaş ısıtma sırasında bozulan fazların korunması
- Sinterlenmesi zor kompozitler ve refrakter sistemler — WC-Co, TiAl, tungsten ve molibden alaşımları, yüksek entropili alaşımlar
- Hızlı kompozisyon taraması — Bir formülasyonu bir hafta yerine bir öğleden sonra tekrarlamak
SPS'nin Yetersiz Kaldığı Noktalar
- Geometri. Bu kalıp, sizi diskler, silindirler ve basit levhalarla sınırlandırır. Karmaşık, nihai şekle yakın şekiller bu işlemle elde edilemez.
- Verim. Küçük partiler halinde üretim yapın. İş modeliniz hacme bağlıysa, mikro yapıya aşık olmadan önce hesaplamaları yapın.
- Karbon teması. Grafit kalıplama standarttır ve yüzeyde karbon oluşumuna neden olur. Bariyer folyoları (BN, grafit kağıdı) yardımcı olur ancak maliyeti artırır ve termal davranışı değiştirir.
- Sıcaklık ölçümü. Kalıp okuma pirometrisi, kalibre etmeniz gereken sistematik bir sapma anlamına gelir.
- Kalıp maliyeti. Kalıplar ve zımbalar aşınır. Düşük üretim hacimlerinde, parça başına maliyetin büyük kısmını takım maliyeti oluşturur.
- Termal gradyan çatlaması. Geniş kesitlerde agresif eğim artışı radyal çatlaklara neden olur. Çap büyüdükçe eğim artışını azaltın.
- Ölçek büyütme doğrusal değildir. Ø20 mm'de işe yarayan bir formül, yeniden geliştirme yapılmadan Ø100 mm'ye uygulanamaz.
SPS Makinesi Belirtme: Neler Sormalısınız?
- Darbeli güç kaynağı — Maksimum akım, darbe deseni esnekliği ve sıcaklıkta kontrol kararlılığı.
- Basınç sistemi — nominal kuvvet ve sıkıştırılmış malzemenin yoğunlaşmasıyla basıncın sabit kalıp kalmadığı.
- Kalıp ve zımba seçenekleri — Grafit kaliteleri, yüksek basınca dayanıklı güçlendirilmiş tasarımlar, karbona duyarlı işler için alternatif malzemeler.
- Atmosfer ve vakum — En üst düzey vakum, inert gaz kullanımı ve reaksiyon ürünlerinin güvenli bir şekilde havalandırılması.
- Sıcaklık ölçümü — Pirometre ile termokupl arasındaki fark, ölçüm noktaları ve tedarikçinin kalibrasyon önerileri.
- Kalıp boyutu ve hedef parçanız — Bugün kullandığınız kuponu değil, iki yıl sonra ihtiyacınız olacak parçayı satın alın.
- Emniyet — Yüksek akım kilitleme sistemleri, soğutma suyu izleme ve ince tozların inert bir şekilde işlenmesi.
SSS
Kıvılcım plazma sinterleme ne için kullanılır?
İnce veya sıra dışı mikro yapılar gerektiren tozların yoğunlaştırılması: nanokristalin seramikler, şeffaf seramikler, termoelektrik malzemeler, refrakter alaşımlar, sertleştirilmiş karbürler ve kompozitler — ayrıca hızlı Ar-Ge kompozisyon taraması.
SPS, sıcak presleme ile aynı şey midir?
Her ikisi de kalıpta tek eksenli basınç uygular. SPS, darbeli akımla içten ısıtma yapar, bu da çok daha hızlı ısıtma, daha kısa çevrimler ve daha ince taneli yapı sağlar; geleneksel sıcak presleme ise harici ısıtma elemanları kullanır ve daha yavaştır ancak daha büyük ve daha basit parçaları ekonomik olarak işleyebilir.
SPS sırasında gerçek bir plazma oluşuyor mu?
Bu konu tartışmalıdır. Orijinal teori, parçacık temas noktalarında kıvılcım deşarjı ve plazma oluşumunu öne sürer; gözlemlenen davranışların çoğu ayrıca temas noktalarındaki Joule ısınması ve elektrik alan etkileriyle de açıklanmaktadır. Mekanizmayı çözülmemiş olarak ele alın ve parametreleri deneysel olarak optimize edin.
SPS hangi basınç ve sıcaklık değerlerini kullanır?
Genellikle 30–100 MPa tek eksenli gerilme uygulanır ve tepe sıcaklıkları malzemeye bağlıdır; grafit aletler yaklaşık 2000–2400 °C'ye kadar izin verir, ancak çoğu çalışma bunun çok altında gerçekleşir.
SPS üretimde kullanılabilir mi?
Küçük, yüksek değerli parçalar için evet. Yüksek hacimli veya karmaşık geometrili parçalar için ise geleneksel sinterleme artı HIP genellikle daha ekonomiktir.
SPS'de örneklem büyüklüğünü sınırlayan nedir?
Kalıp dayanımı, zımba akım yoğunluğu ve termal gradyanlar: Çap arttıkça, akım yolu ve sıcaklık dağılımını kontrol etmek zorlaşır; bu nedenle büyük kompakt makineler daha yavaş ısınma sürelerine ve yeniden geliştirilmiş üretim yöntemlerine ihtiyaç duyar.
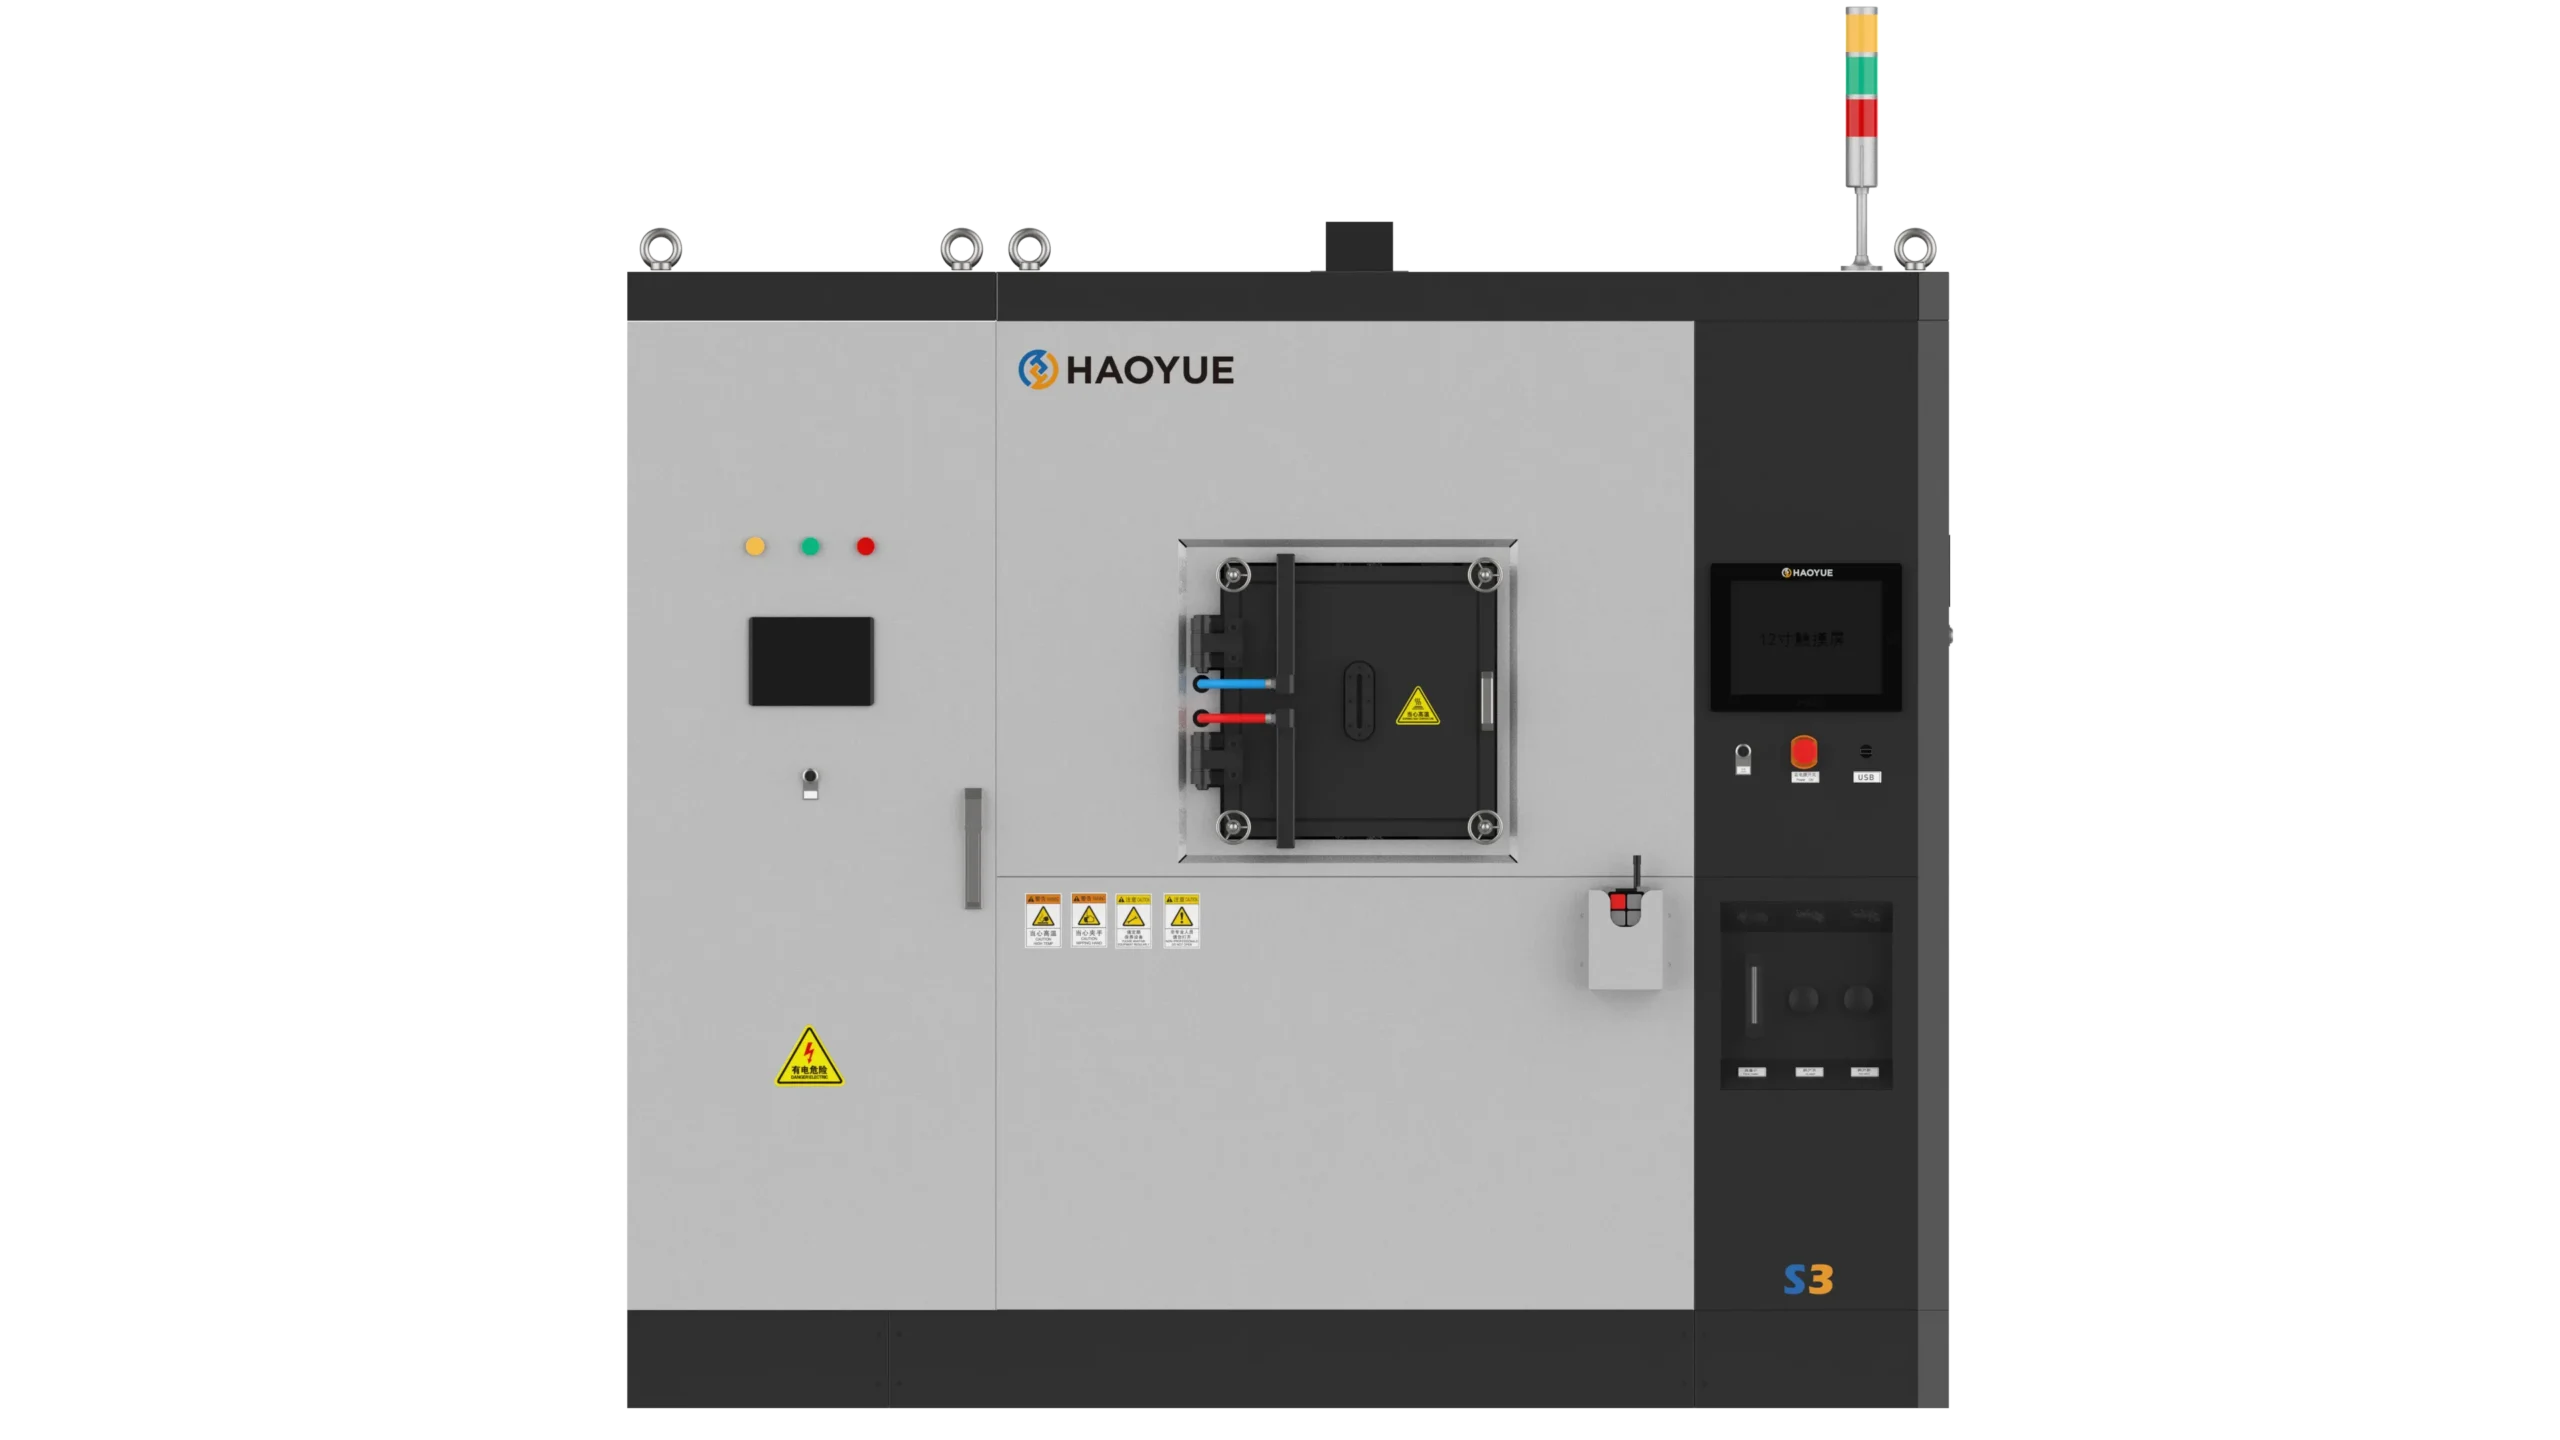
→ İlgili ekipmanlar: S2 SPS Sinterleme Sistemi · P Serisi Grafit Vakumlu Sıcak Presleme Fırını · Gaz Basınçlı Sinterleme Fırını
SPS'yi belirli bir malzeme sistemi için değerlendiriyor musunuz? En doğru test, kendi tozunuzu denemektir; biz de kendi laboratuvarımızda örnek denemeleri yapıyoruz.