Le frittage par plasma étincelle (SPS) — également appelé technique de frittage assisté par champ (FAST) — est une méthode de consolidation de poudre qui fait passer un courant continu pulsé à travers une matrice conductrice et, pour les poudres conductrices, à travers la poudre elle-même, tout en appliquant une pression uniaxiale pour atteindre une densité complète en quelques minutes plutôt qu'en quelques heures.
L'intérêt du procédé SPS ne réside pas dans la vitesse en elle-même. Il tient au fait que la densification et la croissance des grains sont des processus concurrents, et qu'un cycle court permet de réduire la porosité avant que les grains ne grossissent. Si les propriétés de votre matériau dépendent de sa microstructure (céramiques nanocristallines, phases métastables, céramiques transparentes, matériaux thermoélectriques), c'est cette différence qui constitue l'essentiel de son intérêt.
Ce guide explique le fonctionnement du processus, les paramètres qui modifient réellement les résultats et — tout aussi important — les points faibles de SPS.
Comment fonctionne le frittage par plasma étincelle ?
Une poudre compactée est insérée dans une matrice conductrice (généralement en graphite) entre deux poinçons. Ces derniers servent d'électrodes. Un courant continu pulsé (basse tension, très forte intensité, souvent de l'ordre de plusieurs milliers d'ampères) traverse la matrice et la poudre, tandis qu'un vérin hydraulique applique une pression uniaxiale.
Parce que de la chaleur est générée à l'intérieur Grâce à un système de chauffage compact, la température atteint généralement des vitesses de 100 à 300 °C/min, et jusqu'à 1 000 °C/min avec un outillage adapté. La durée totale des cycles, hors refroidissement, est généralement inférieure à une heure.
Concernant le mécanisme : Il n'existe toujours pas de consensus scientifique total. Le terme évoque une décharge de plasma ou d'étincelles aux points de contact entre particules, qui nettoie les surfaces d'oxyde et active la diffusion. D'autres travaux attribuent cet effet principalement à l'effet Joule aux points de contact, à des zones de haute température localisées et à une diffusion accélérée par le champ électrique. En pratique, ce sont le nettoyage de surface et le chauffage rapide qui importent – et il convient de rester sceptique face à quiconque prétend avoir une certitude quant au mécanisme.
Le caractère pulsé du courant n'est pas un simple effet d'optique. Les séquences d'impulsions (par exemple, 12 impulsions marche, 2 arrêts) influencent l'activation de surface, les gradients thermiques et l'homogénéité de la densification du matériau compacté. La séquence d'impulsions est une variable de procédé à part entière, et non un paramètre par défaut.
Paramètres clés du processus
| Paramètre | Gamme typique | Pourquoi c'est important |
|---|---|---|
| vitesse de chauffage | 100–300 °C/min (jusqu'à 1 000 °C/min) | Détermine si la microstructure fine est préservée ; une fissuration trop rapide provoque des fissures importantes. |
| Température maximale | Dépend du matériau ; jusqu'à 2000–2400 °C avec des outils en graphite | Défini par les exigences de phase, et non par la capacité maximale de la machine |
| Pression uniaxiale | 30–100 MPa (plus élevé avec un outillage renforcé) | Entraîne le réarrangement des particules et l'écoulement plastique |
| Rythme du pouls | Par exemple, rapport marche/arrêt de 12:2, échelle en millisecondes | Influe sur l'activation de surface et l'homogénéité thermique |
| Temps de séjour | 1 à 20 min, généralement 5 à 10 min | Temps de séjour plus long = densification accrue mais croissance des grains plus importante |
| Atmosphère | vide ou gaz inerte | Contrôle le comportement des oxydes et la durée de vie de la puce |
| matériau de matrice/poinçon | Graphite standard ; SiC ou métal réfractaire pour des cas particuliers | Définit le plafond de pression et le risque de contamination |
| Taille de l'échantillon | Généralement Ø10–100 mm ; plus grand sur les machines de production | Contrainte géométrique — voir limitations |
Attention à la température : Les pyromètres et les thermocouples mesurent la température de la matrice, et non celle de l'échantillon. L'écart varie selon la géométrie de la matrice et la vitesse de chauffage, et peut atteindre plusieurs dizaines de degrés. Il est donc indispensable de procéder à un étalonnage par rapport à une référence ; sinon, votre température de “ 1200 °C ” ne correspondra pas à celle de l'échantillon.
SPS vs. Frittage conventionnel vs. Pressage à chaud vs. HIP
| SPS / RAPIDE | Frittage conventionnel | pressage à chaud sous vide | HANCHE | |
|---|---|---|---|---|
| source de chauffage | Interne (courant continu pulsé) | Éléments externes | Éléments externes | Pression externe + gaz |
| vitesse de chauffage | Très élevé (100–1000 °C/min) | Basse (5–20 °C/min) | Faible | Faible |
| Temps de cycle | Minutes à <1 h | De quelques heures à plusieurs dizaines d'heures | Heures | Heures |
| croissance des céréales | Minimal | Significatif | Modéré | Modéré |
| Pression | Uniaxial, 30–100 MPa | Aucun (sans pression) | Uniaxial | Isostatique, 100–200 MPa |
| Complexité des formes | Limité par la mort | Haut | Limité | Haut |
| Taille du lot | Petit | Grand | De petite à moyenne taille | Moyen à grand |
| Idéal pour | Microstructures fines, matériaux difficiles, R&D | Production à grand volume | formes simples de grande taille, soudage par diffusion | Formes complexes après densification |
Un itinéraire courant et judicieux est SPS pour le développement, puis passage au frittage conventionnel plus HIP pour la production — si la microstructure résiste au cycle plus lent. Il est toujours important de vérifier cette hypothèse avant de procéder à une production à plus grande échelle.
Où SPS gagne
- matériaux nanocristallins — des cycles suffisamment courts pour que les grains ne grossissent pas
- Céramiques transparentes — une densité maximale sans la porosité qui diffuse la lumière
- Matériaux thermoélectriques et fonctionnels — rétention des phases qui se décomposent lors d'un chauffage lent
- Systèmes composites et réfractaires difficiles à fritter — WC-Co, TiAl, alliages de tungstène et de molybdène, alliages à haute entropie
- criblage rapide de la composition — itérer une formulation en un après-midi au lieu d'une semaine
Points faibles de SPS
- Géométrie. La matrice vous limite aux disques, cylindres et plaques simples. Ce procédé ne permet pas de réaliser des formes complexes quasi-finales.
- Débit. Petits lots. Si votre modèle économique repose sur le volume, faites vos calculs avant de vous laisser séduire par la microstructure.
- Contact carbone. L'outillage en graphite est la norme et introduit du carbone en surface. Les films barrières (BN, papier graphite) sont utiles mais augmentent le coût et modifient le comportement thermique.
- Mesure de la température. La pyrométrie à lecture directe implique un décalage systématique qu'il faut corriger par étalonnage.
- Coût de l'outillage. Les matrices et les poinçons s'usent. Pour les petites séries, l'outillage représente la part prépondérante du coût unitaire.
- Fissuration par gradient thermique. Un profilage trop agressif sur les grandes sections transversales provoque des fissures radiales. Réduisez le profilage à mesure que le diamètre augmente.
- La mise à l'échelle n'est pas linéaire. Une recette qui fonctionne à Ø20 mm ne s'applique pas à Ø100 mm sans réélaboration.
Spécifications d'une machine SPS : Questions à poser
- Alimentation impulsionnelle — courant maximal, flexibilité du modèle d'impulsion et stabilité du contrôle en température.
- Système de pression — la force nominale et la stabilité de la pression à mesure que le compact se densifie.
- options de matrice et de poinçon — nuances de graphite, conceptions renforcées pour des pressions plus élevées, matériaux alternatifs pour les pièces sensibles au carbone.
- Atmosphère et vide — vide poussé, manipulation de gaz inerte et évacuation sécurisée des produits de réaction.
- Mesure de la température — Pyromètre ou thermocouple : où il effectue la lecture et comment le fournisseur recommande de l’étalonner.
- Taille de la matrice par rapport à votre pièce cible — Achetez la pièce dont vous aurez besoin dans deux ans, et non celle qui correspond au coupon utilisé aujourd'hui.
- Sécurité — interverrouillages à courant élevé, surveillance de l'eau de refroidissement et manipulation inerte des poudres fines.
FAQ
À quoi sert le frittage par plasma étincelle ?
Poudres densifiantes nécessitant des microstructures fines ou inhabituelles : céramiques nanocristallines, céramiques transparentes, matériaux thermoélectriques, alliages réfractaires, carbures cémentés et composites — ainsi qu’un criblage rapide des compositions pour la R&D.
Le procédé SPS est-il identique au pressage à chaud ?
Les deux procédés appliquent une pression uniaxiale dans une matrice. Le procédé SPS utilise un chauffage interne par courant pulsé, ce qui permet un chauffage beaucoup plus rapide, des cycles plus courts et une structure granulaire plus fine ; le pressage à chaud conventionnel utilise des éléments chauffants externes et est plus lent, mais il permet de traiter des pièces plus grandes et plus simples de manière économique.
Un plasma se forme-t-il réellement lors du processus SPS ?
Le sujet est débattu. La théorie initiale invoque la décharge d'étincelles et le plasma aux points de contact entre les particules ; une grande partie du comportement observé s'explique également par l'effet Joule aux points de contact et par les effets du champ électrique. Il convient de considérer le mécanisme comme non résolu et d'optimiser les paramètres empiriquement.
Quelles sont la pression et la température utilisées par SPS ?
Généralement une contrainte uniaxiale de 30 à 100 MPa, les températures maximales étant déterminées par le matériau — l'outillage en graphite permet d'atteindre environ 2000 à 2400 °C, bien que la plupart des travaux se situent bien en dessous de cette valeur.
Le SPS peut-il être utilisé en production ?
Pour les petites pièces de grande valeur, oui. Pour les pièces produites en grande série ou de géométrie complexe, le frittage conventionnel suivi d'un traitement HIP est généralement plus économique.
Quelles sont les limites de la taille de l'échantillon dans SPS ?
Résistance de la matrice, densité de courant de poinçonnage et gradients thermiques : à mesure que le diamètre augmente, le trajet du courant et la distribution de la température deviennent plus difficiles à contrôler, c’est pourquoi les matrices compactes de grande taille nécessitent des rampes plus lentes et des recettes repensées.
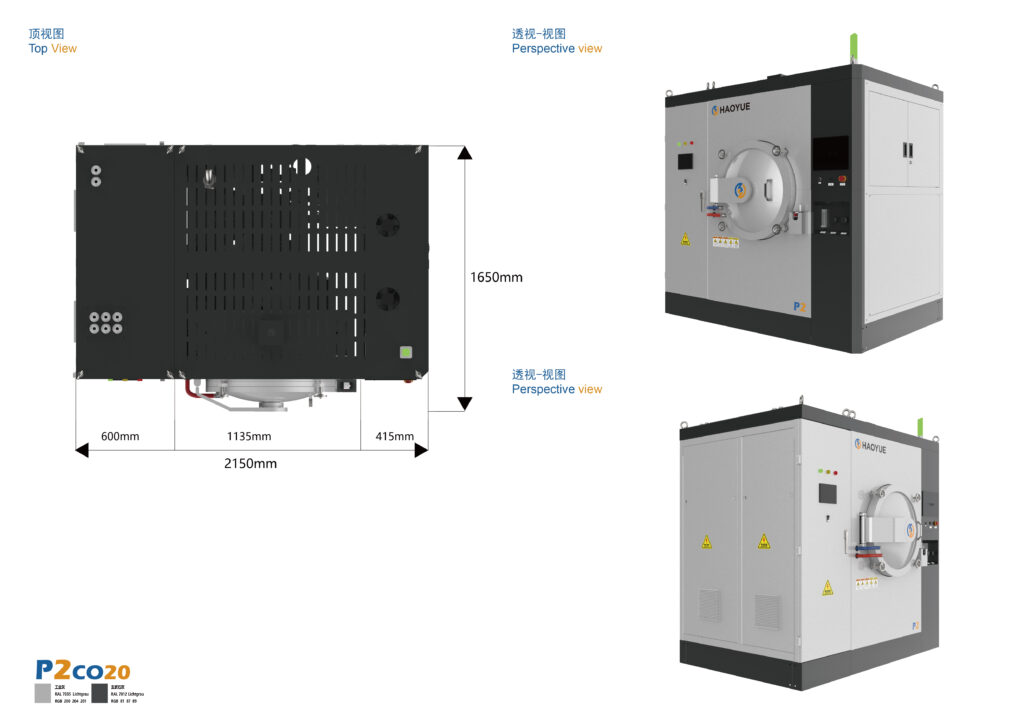
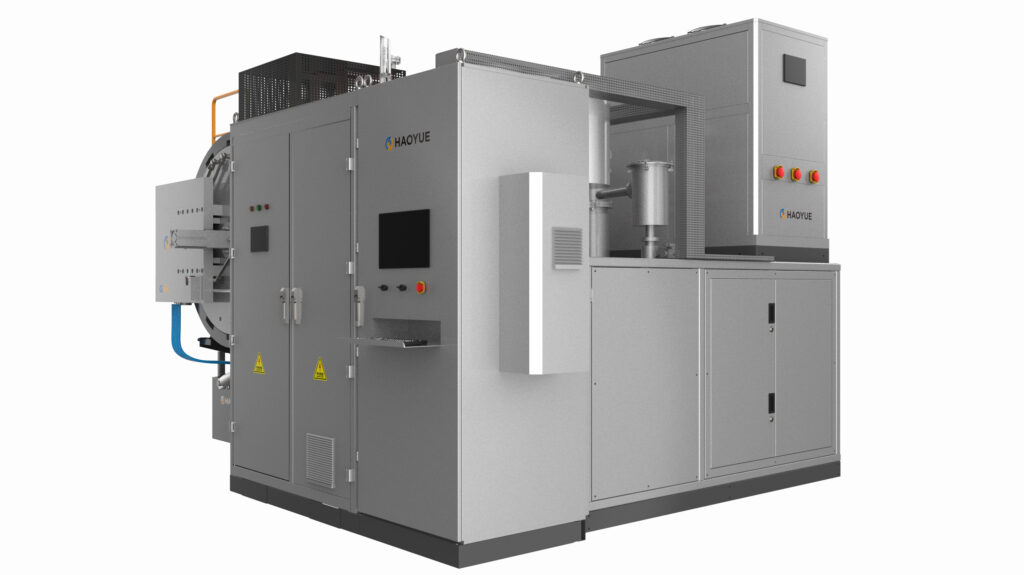
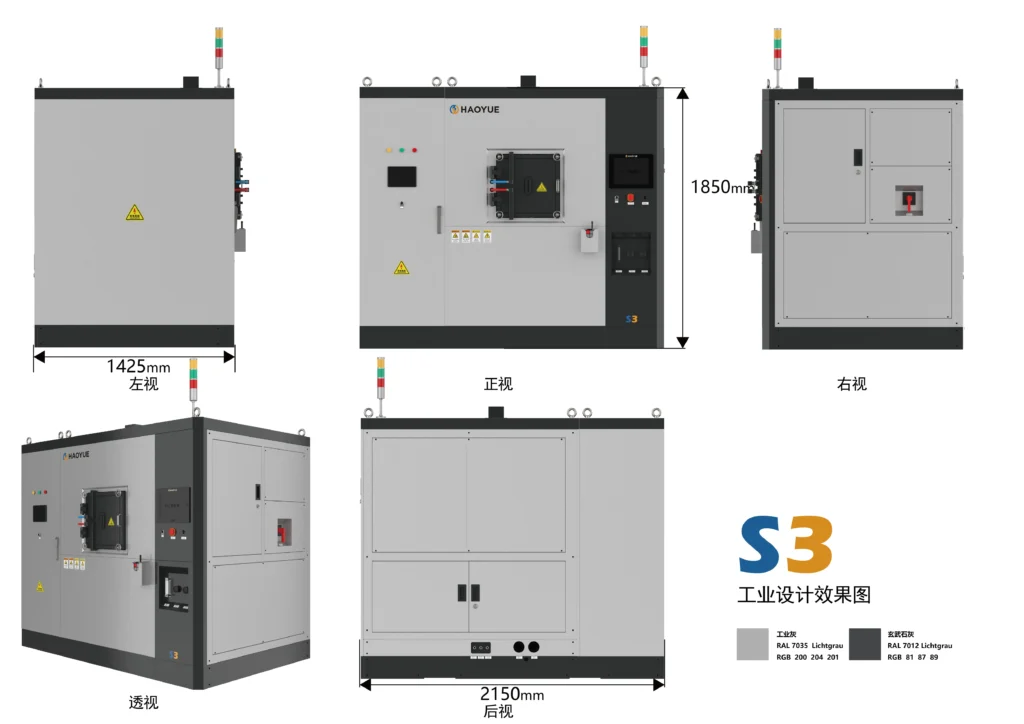
→ Équipements associés : Système de frittage SPS S2 · Four de pressage à chaud sous vide en graphite série P · Four de frittage sous pression de gaz
Vous souhaitez évaluer le SPS pour un système de matériaux spécifique ? Le meilleur moyen est de réaliser vos propres essais avec votre poudre ; nous effectuons des essais sur échantillons dans notre laboratoire interne.