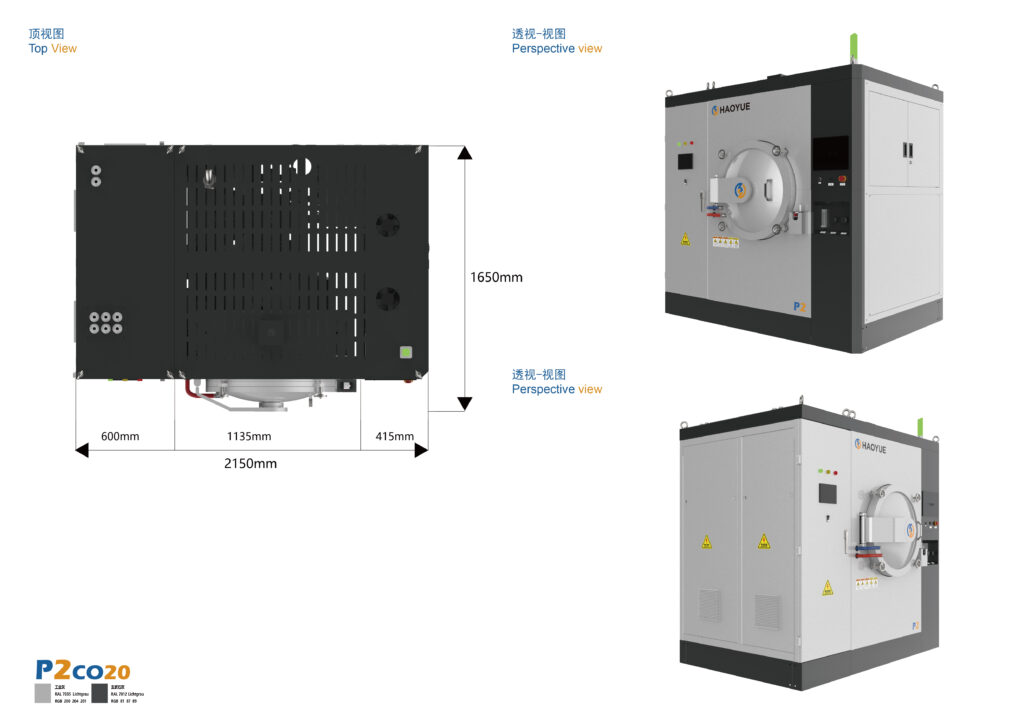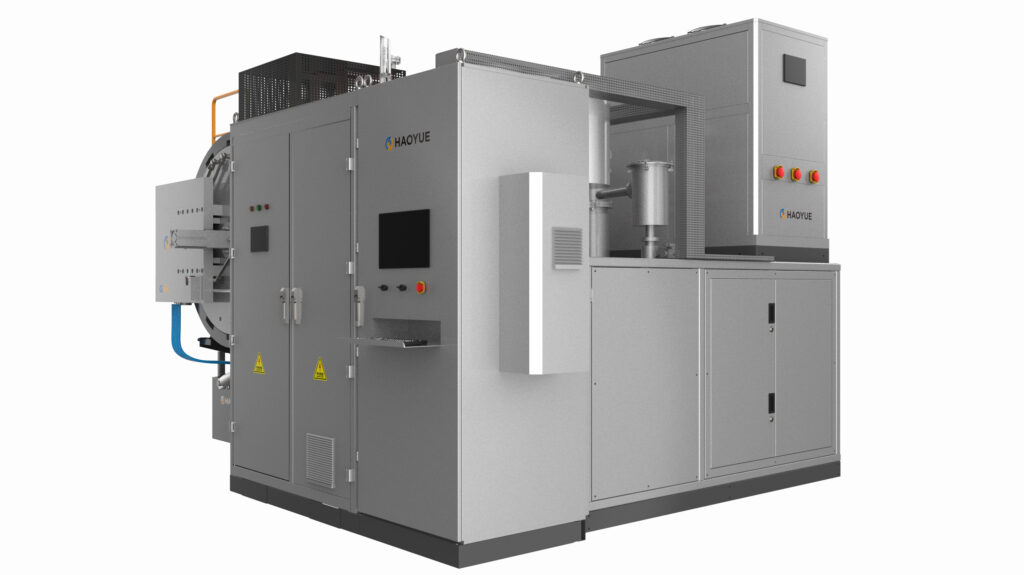
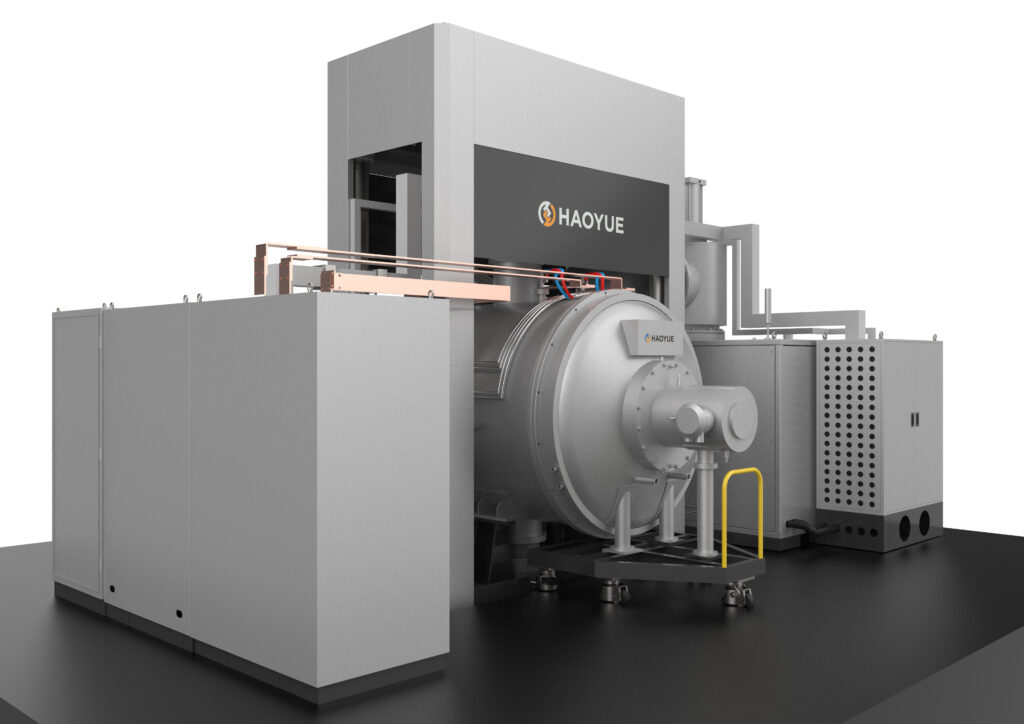
A Difüzyon kaynak fırını, iki temiz, birbirine sıkıca oturan metal yüzeyi katı halde birleştiren bir vakum fırınıdır; atomlar arayüz boyunca yayılana ve orijinal bağ çizgisi kaybolana kadar ısı ve tek eksenli basınç uygulanır. Dolgu metali kullanılmaz ve ana metal asla erimez.
Bu kulağa basit geliyor. Pratikte, difüzyon kaynağı arızalarının çoğu fırınla ilgili değildir; yüzey hazırlığına, plaka paralelliğine veya üretim programına uymak için kısaltılan bekleme süresine dayanır. Bu kılavuz, işlemin gerçekte nasıl çalıştığını, önemli parametreleri ve difüzyon kaynağı ile lehimleme arasında nasıl karar verileceğini ele almaktadır.
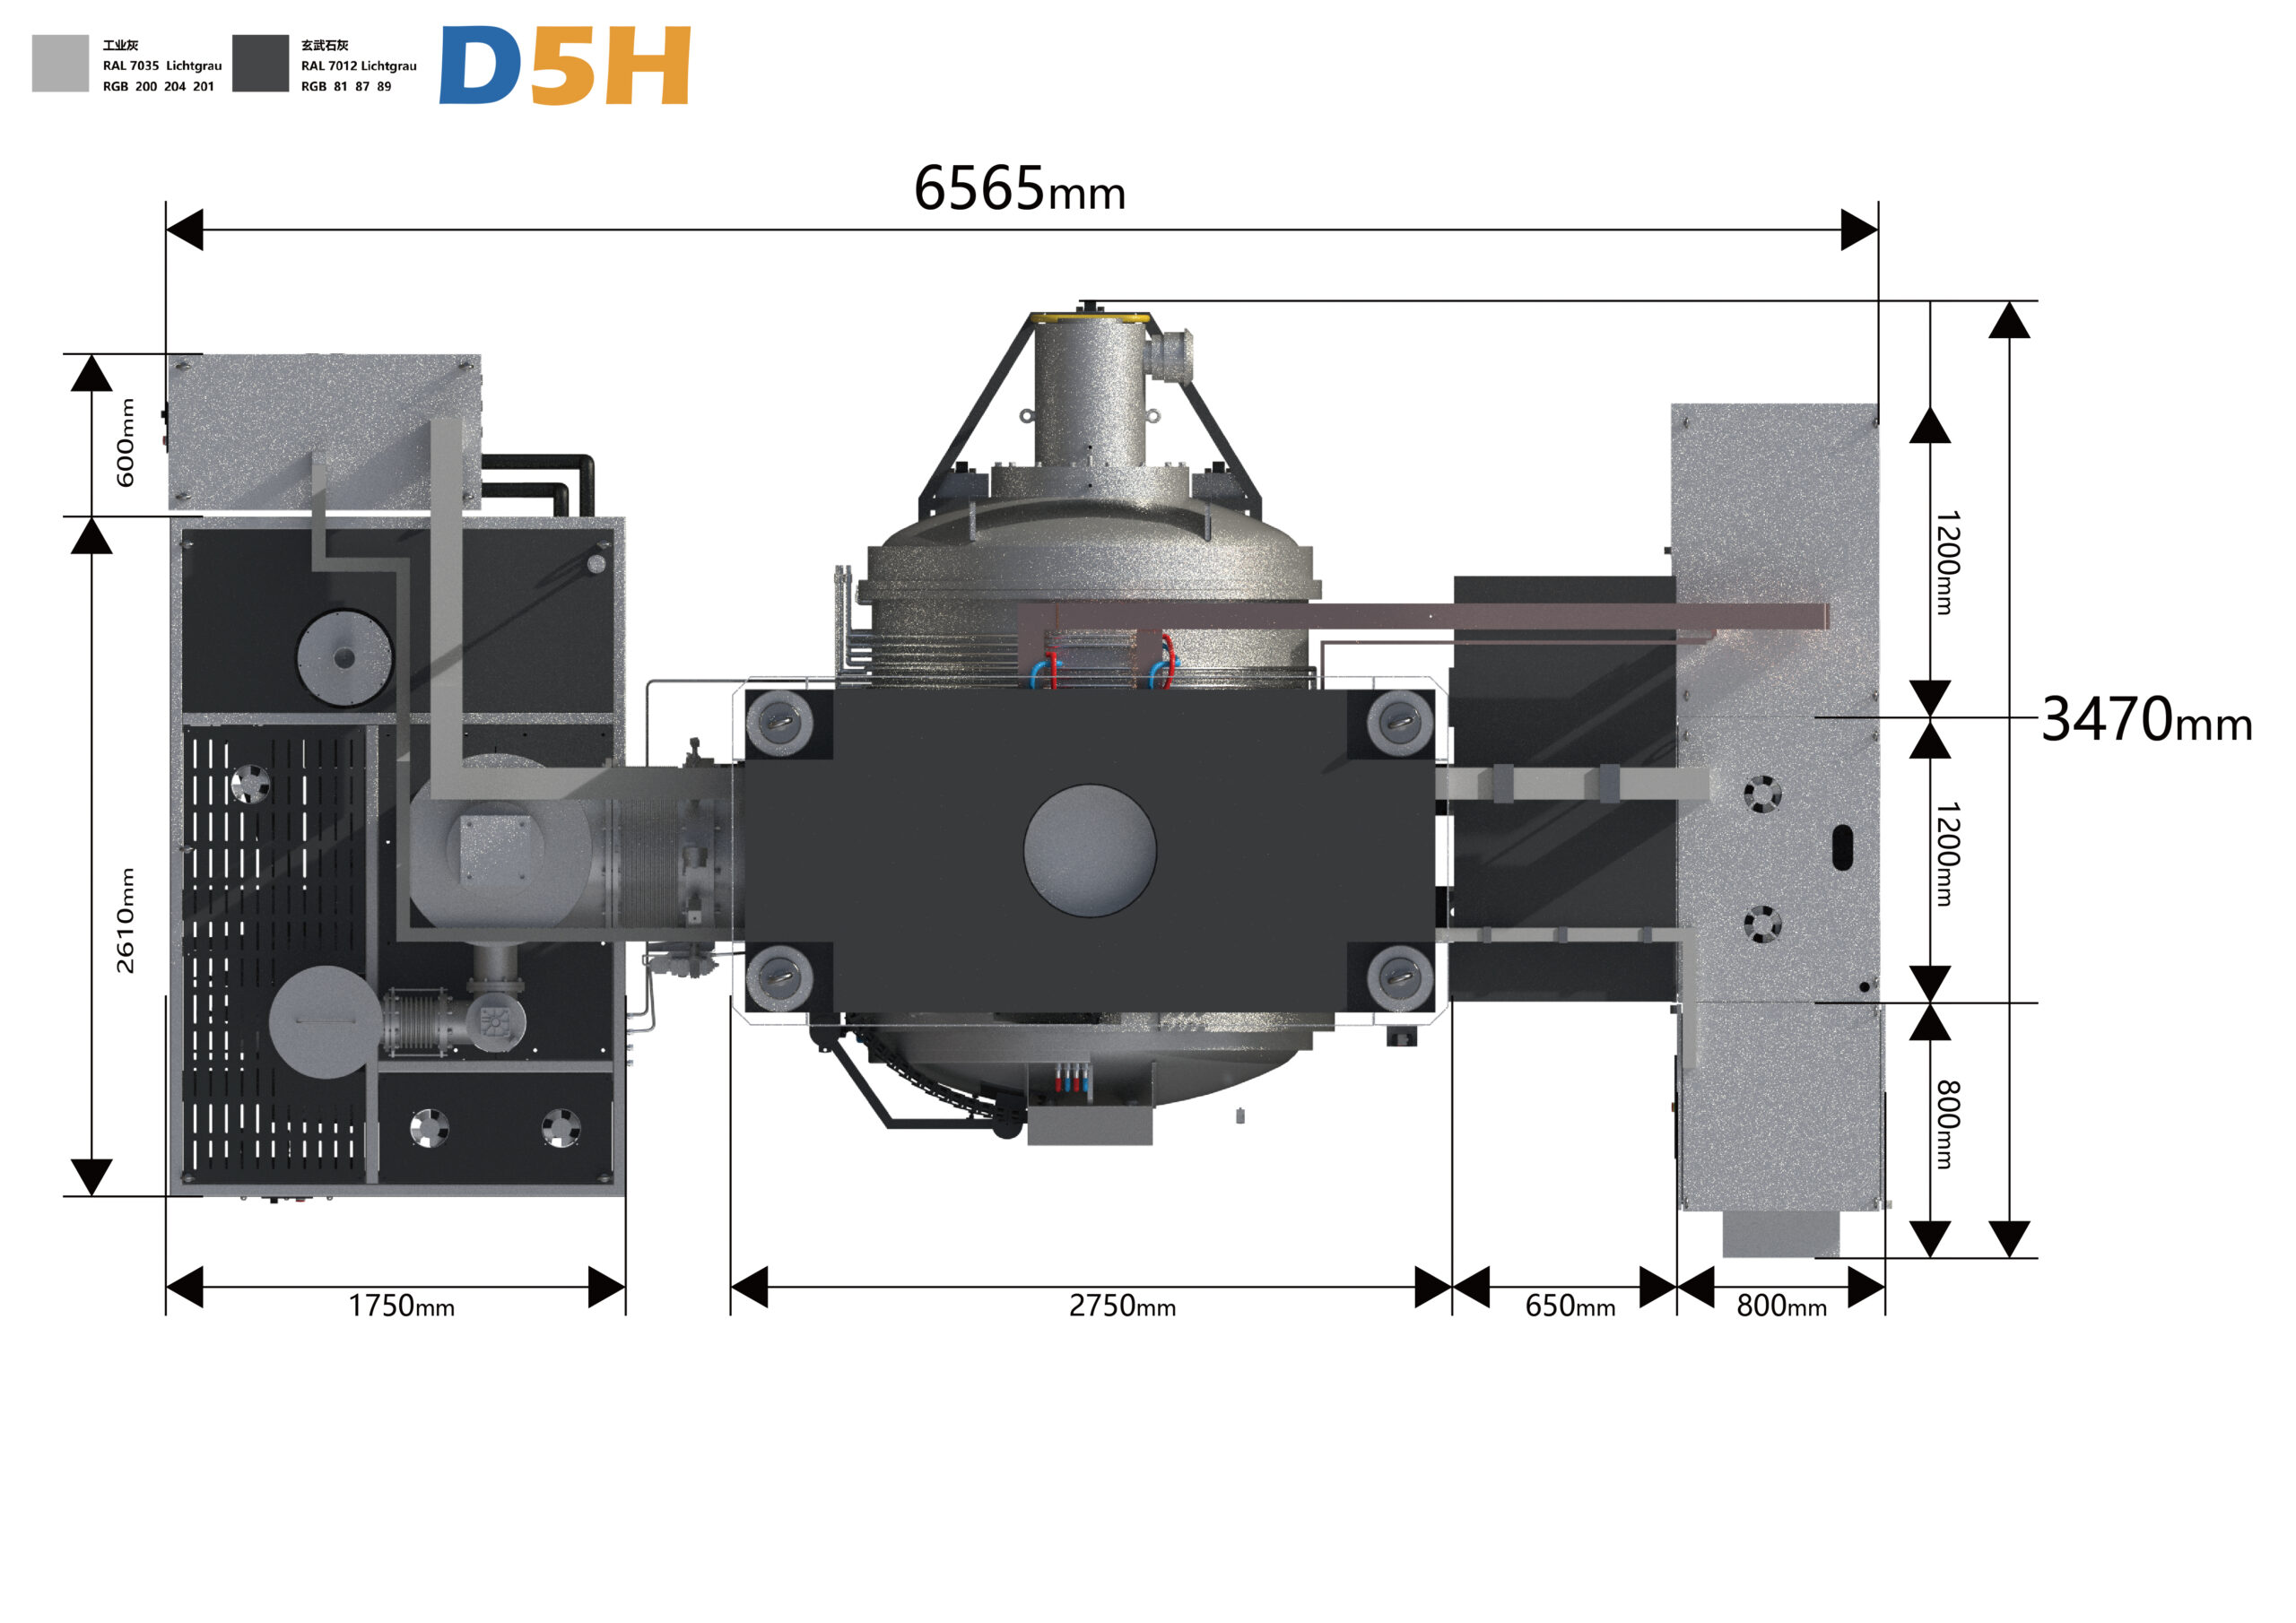
Difüzyon Bağlanması Nedir?
Difüzyon kaynağı (difüzyon birleştirme olarak da adlandırılır) katı hal birleştirme işlemidir. Eşleşen, cilalı yüzeylere sahip iki parça basınç altında temas ettirilir ve ısıtılır - tipik olarak malzemenin mutlak erime sıcaklığının 0,5-0,8 katına kadar. Zamanla, atomlar arayüz boyunca hareket eder, boşluklar küçülür ve kapanır ve birleşim yeri ana metal ile metalurjik olarak sürekli hale gelir.
Erime olmadığı için, geleneksel füzyon kaynağı anlamında döküm yapısı, dolgu tabakası ve ısıdan etkilenen bölge yoktur. Ti-6Al-4V'de iyi yapılmış bir difüzyon bağı, ana malzemenin neredeyse tam mukavemetine ulaşabilir ve bağlantı, lehimlenmiş bir düzeneği tahrip edecek sonraki ısıl işlem ve çalışma sıcaklıklarına dayanır.
Süreç Nasıl İşliyor: Birbirini Örtüşen Üç Aşama
Aşamaları anlamak, yüzey hazırlığının sonucu neden belirlediğini açıklar.
1. Pürüzlü yüzey teması ve deformasyon. Mikroskobik ölçekte, cilalanmış bir yüzey bile tepecikler alanıdır. Basınç (tipik olarak 3-20 MPa tek eksenli), plastik akış ve sürünme yoluyla bu tepecikleri düzleştirerek nokta temaslarını gerçek temas alanına dönüştürür.
2. Arayüz ve tane sınırı difüzyonu. Yüksek sıcaklıklarda atomlar arayüz boyunca ve tane sınırları boyunca hareket eder. Boşluklar küçülür ve taneler büyüdükçe orijinal bağ çizgisi yer değiştirmeye başlar.
3. Boşlukların giderilmesi ve tane büyümesi. Yeterli bekleme süresiyle (genellikle 1-4 saat), artık boşluklar tamamen kapanır ve taneler arayüzü çevreler. Bu noktada, metalografik kesitte bağ çizgisi artık görünmez; bu da tam bir bağın pratik tanımıdır.
1. aşamadan sonra durursanız, bir "bağlantı" kurmuş olursunuz: görsel kontrolü geçebilir ancak kullanımda başarısız olabilir. Bu nedenle tahribatsız muayene (NDT) önemlidir (aşağıya bakınız).
Temel Proses Parametreleri
| Parametre | Tipik aralık | Neden önemli? |
|---|---|---|
| Yüzey işlemi | Ra ≤ 0,4 µm (havacılık ve uzay çalışmalarında genellikle ≤ 0,2 µm) | Bunun altında, gerçek temas alanı daralır ve yapışmayan bölgeler ortaya çıkar. |
| Düzlük / uyum | Bağlantı alanının birkaç mikrometre üzerinde | Boşluklar dolgu maddesi akışı ile değil, difüzyon yoluyla kapanmalıdır. |
| Sıcaklık | 0,5–0,8 × Tm (mutlak) | Çok düşük = difüzyon yok; çok yüksek = tane büyümesi, bozulma |
| Tek eksenli basınç | 3–20 MPa | Yüzey pürüzlerinin çökmesine ve boşlukların kapanmasına neden olur; paralel olmalıdır. |
| Vakum seviyesi | ≤ 10⁻² Pa; titanyum ve reaktif alaşımlar için ≤ 10⁻³ Pa | Yüksek sıcaklıklarda oksit oluşumunu önler. |
| Bekleme süresi | Tipik süre 1-4 saattir. | Difüzyon zamana bağlıdır; yetersiz tutma en yaygın kestirme yoldur. |
| Sıcaklık homojenliği | Sıcak bölge boyunca ±5 °C | Büyük parçalarda parti bazında tekrarlanabilirliği belirler. |
| Soğutma | Kontrollü, yük altında veya inert gaz | Kalıntı gerilimi ve nihai mikroyapıyı etkiler. |
Difüzyon Bağlama, Lehimleme ve Sıcak Presleme Karşılaştırması
| Difüzyon bağlama | Lehimleme | Vakumlu sıcak presleme | |
|---|---|---|---|
| Dolgu metali | Hiçbiri | Evet | Hiçbiri |
| Baz metal erir | HAYIR | HAYIR | HAYIR |
| Ortak kompozisyon | Aynı şekilde, temel metal ile aynı | Dolgu maddesi ayrı bir katman olarak kalır. | Yok (birleştirme, katılmama) |
| Servis sıcaklığı tavanı | Baz metal limiti | Dolgu maddesinin yeniden eritilmesiyle sınırlıdır. | Yok |
| Yüzey hazırlığı talebi | Çok yüksek | Düşük ila orta | Ilıman |
| Boşluk toleransı | Çok düşük | Yüksek (dolgu maddesi boşlukları doldurur) | Yok |
| Çevrim süresi | Saat | Dakikalar ila saatler | Saat |
| Tipik kullanım | Titanyum yapılar, farklı metaller, mikrokanal plakalar | Yüksek hacimli montajlar, geniş toleranslar | Toz konsolidasyonu, seramik yoğunlaştırma |
Karar genellikle tek bir soruya indirgenir: Kullanım sırasında dolgu metaline tahammül edebilir misiniz? Eğer evet ise, lehimleme daha hızlı ve daha ucuzdur. Eğer hayır ise - sıcaklık, korozyon, metal arası oluşum veya müşteri spesifikasyonu nedeniyle - difüzyon kaynağı yöntemi kullanılır.
Sık Görülen Kusurlar ve Gerçek Nedenleri
- Bağlanmamış bölgeler / öpüşme bağları — Yüzey kalitesi veya temizliği. Yağdan arındırın, eldivenle tutun ve hızlıca yükleyin; parmak izi yapışma hatasıdır.
- Kalan boşluklar — Kesit için tutma süresi çok kısa veya basınç çok düşük.
- Kırılgan ara metalik katmanlar — Uygun bir ara katman (çiftin türüne bağlı olarak Ni, Cu veya Ag) olmadan farklı metallerin birleştirilmesi.
- Çarpıtma — Paralel olmayan baskı plakaları veya düzensiz ısı profili. Tarifi suçlamadan önce baskı plakalarının paralelliğini kontrol edin.
- Aşırı tahıl büyümesi — aşırı sıcaklık veya çok uzun süre bekletme, mekanik özelliklerin zarar görmesine neden olur.
Denetim notu: Ultrasonik C-tarama, genellikle aynı işlemden alınan bir numunenin metalografik kesitlenmesiyle desteklenen, bağ kaplamasının doğrulanması için standart tahribatsız yöntemdir.
Tipik Uygulamalar
- Havacılık ve Uzay: Süperplastik olarak şekillendirilmiş / difüzyonla bağlanmış (SPF/DB) titanyum yapılar, içi boş fan kanatları, petek sandviç paneller
- Farklı metaller: bakır-alüminyum geçişleri, ara katmanlar kullanılarak yapılan titanyum-paslanmaz çelik bağlantıları
- Termal yönetim: Mikrokanal ısı değiştiriciler, soğuk plakalar, takım tezgahlarında kullanılan uyumlu soğutma kanalları
- Enerji ve araştırma: Füzyon ve reaktör bileşenleri, refrakter metal aksamlar (W, Mo)
- Seramikten metale: aktif ara katmanlar veya uyumlu genleşme tasarımları ile
Difüzyon Bağlama Yönteminin Yanlış Seçim Olduğu Durumlar
Sınırlamalar konusunda dürüst olun: işlem süreleri saatlerle ölçülür; parça boyutu baskı tablasıyla sınırlıdır; yüzey hazırlığı pahalı ve yavaştır; ve yüksek hacimli, gevşek toleranslı montajlar için lehimleme veya kaynak her zaman maliyet açısından daha avantajlıdır. Difüzyon bağlama, genel amaçlı bir işlem değil, hassas bir işlemdir.
SSS
Difüzyon bağlama ve difüzyon kaynağı arasındaki fark nedir?
Aynı katı hal mekanizmasını tanımlarlar ve genellikle birbirlerinin yerine kullanılırlar. "Difüzyon kaynağı" genellikle kaynak standartlarında ve literatüründe yer alırken, "difüzyon bağlama" daha çok havacılık, vakum fırını ve imalat bağlamlarında yaygındır.
Difüzyon kaynak fırını farklı metalleri birleştirebilir mi?
Evet, ancak genellikle bir ara katman aracılığıyla. Nikel, bakır veya gümüş ara katmanlar, aksi takdirde kötü tepkimeye girecek alaşımlar arasında kırılgan metal arası oluşumunu engellemek için kullanılır.
Difüzyon bağı ne kadar güçlüdür?
Düzgün yapılmış bir bağ, eklem yerinde dolgu malzemesi veya döküm yapısı bulunmadığı için ana metalin mukavemetine yaklaşır (titanyum alaşımlarında sıklıkla 90–100%).
Difüzyon kaynağı için ne kadar vakum seviyesi gereklidir?
Genellikle 10⁻² Pa veya daha yüksek basınç gereklidir. Titanyum, alüminyum ve diğer reaktif alaşımlar, bekleme süresi boyunca oksit oluşumunu önlemek için genellikle 10⁻³ Pa veya daha yüksek basınca ihtiyaç duyar.
Difüzyon bağlama döngüsü ne kadar sürer?
Saatlik planlama yapın. Isıtma, 1-4 saatlik sıcaklık sabitleme ve kontrollü soğutma, tam bir döngünün kahve molası değil, bir vardiya anlamına geldiği demektir.
Seramikler difüzyon yöntemiyle birleştirilebilir mi?
Evet, daha yüksek sıcaklıklarda ve genellikle aktif metal ara katmanlarla — ancak seramik tozu konsolidasyonu için sıcak presleme veya gaz basınçlı sinterleme genellikle daha pratik bir yöntemdir.
Difüzyon Bağlama Fırını Belirleme: Kısa Bir Kontrol Listesi
- Yük çerçevesi kapasitesi ve paralellik Sadece oda sıcaklığında değil, belirli bir sıcaklıkta.
- Sıcak bölge malzemesi ve homojenliği — Grafit ve refrakter metal karşılaştırması yapılmış ve çalışma hacmi boyunca ±5 °C veya daha iyi doğruluk sağlanmıştır.
- Vakum sistemi — Yük altında nihai basınç, sızıntı oranı ve pompa boşaltma süresi.
- Proses kontrolü ve veri kaydı — Havacılık ve uzay çalışmaları, her bir işlem için sıcaklık, basınç ve vakumun tam olarak izlenebilirliğini gerektirir.
- Baskı tablası boyutu ile en büyük parçanız arasındaki ilişki — gelecekteki çalışmalar için de pay bırakılarak.
- Soğutma kontrolü — Yük altında programlanabilir soğutma.
Fırının malzeme sistemine uygunluğu, değerin büyük kısmının yattığı noktadır. Belirli bir alaşım veya bağlantı tasarımı için bir difüzyon kaynak fırını değerlendiriyorsanız, en güvenilir sonraki adım kendi parçalarınız üzerinde bir deneme çalışması yapmaktır.
→ İlgili ekipmanlar: P Serisi Grafit Vakumlu Sıcak Presleme Fırını · Gaz Basınçlı Sinterleme Fırını · Vakumlu Sinterleme Fırını
Nitelendirmeye çalıştığınız bir eklem mi var? Malzeme çiftini ve kesit boyutunu bize gönderin; kendi laboratuvarımızda örnek denemeler yapıyoruz.