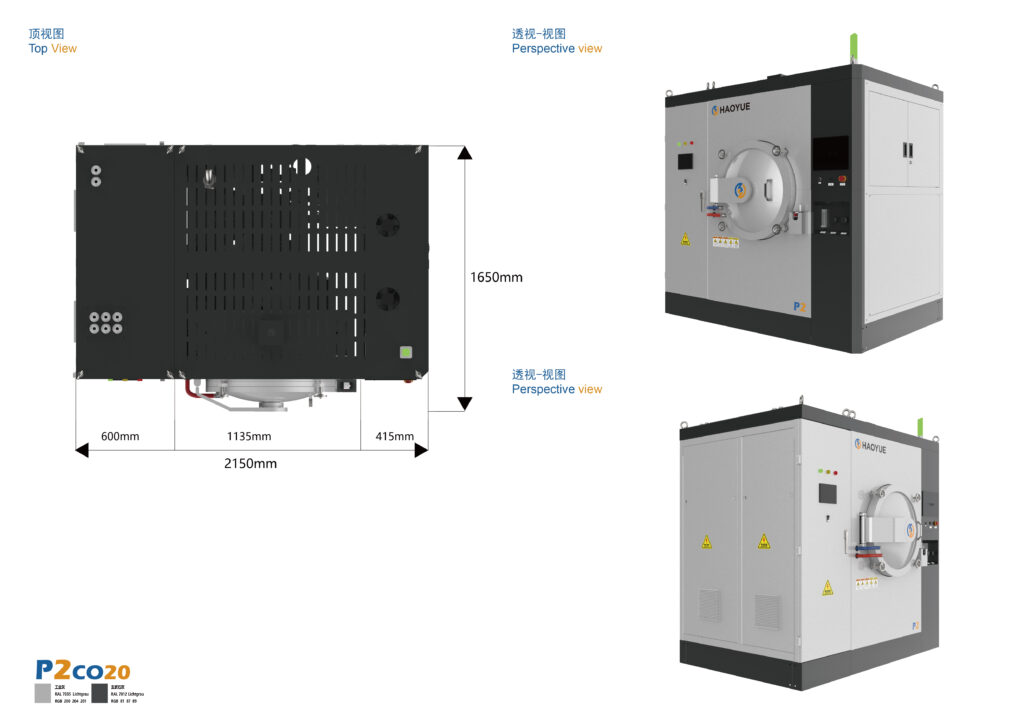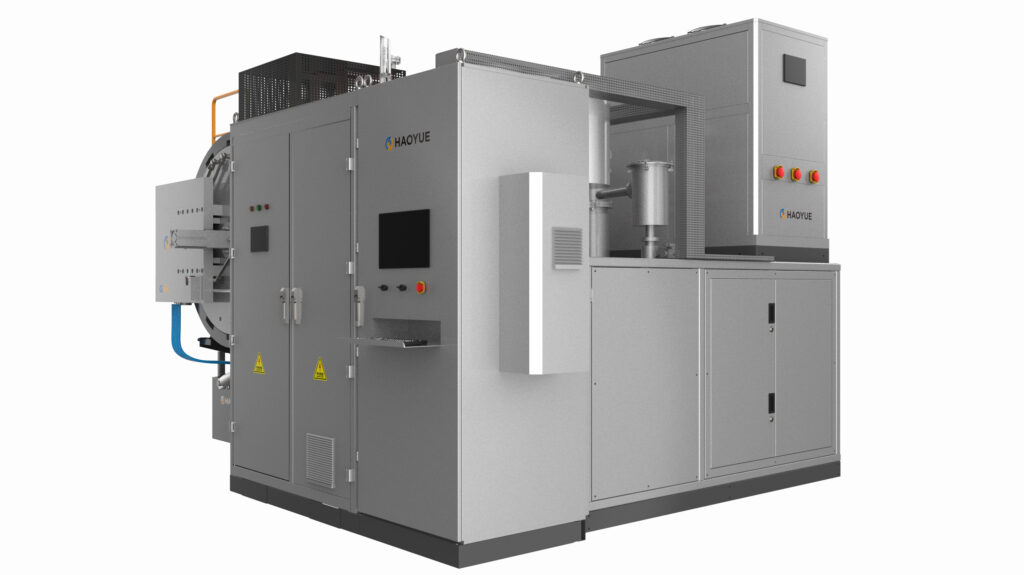
MIM (Metal Enjeksiyon Kalıplama) yöntemiyle üretilen bir parçadan polimer bağlayıcıyı uzaklaştıran ve bu parçayı neredeyse tam yoğunluğa kadar sinterleyen bir vakum veya hidrojen atmosferli fırındır; bu işlem ya tek bir programlanmış termal döngüde ya da birbirine bağlı iki adımda gerçekleştirilir. Deneyimlerimize göre, sinterleme bekleme süresi en kolay kısımdır; yaklaşık 150 °C ile 600 °C arasındaki iki saatlik süre, partinin 7,8 g/cm³ yoğunlukta mı yoksa kabarcıklar, çökme izleri ve kimsenin açıklayamadığı bir karbon sayısı ile mi çıkacağına karar verir.
Bu nedenle, sıcaklığı sormadan önce hammadde veri sayfasını istiyoruz. Bir fırın, makul herhangi bir tavan sıcaklığına göre inşa edilebilir; ancak kontrollü bir hızda 6 mm'lik bir duvar kalınlığı bırakmak üzere tasarlanmamış bir bağlayıcı sistemini kurtaramaz.
Bir MIM fırının aslında yapması gerekenler
Metal enjeksiyon kalıplama dört işlem aşamasını birleştirir ve fırın son iki aşamaya sahiptir. Hammadde – tipik olarak 20 µm'nin altında olan metal tozu, tipik olarak hacim oranında çok bileşenli bir bağlayıcı ile karıştırılır – kalıplanır, ardından bağlayıcı madde uzaklaştırılır ve son olarak sinterlenir.
Bağlayıcı madde tek bir malzeme değildir. Üretim hammaddeleri genellikle döngünün sonuna kadar şeklini koruyan bir ana polimer ve erken ayrılan ve geri kalanının dışarı çıkabileceği bir gözenek ağı açan bir veya iki dolgu bileşeni içerir. Bu tasarım kasıtlıdır ve termal profilin şeklini belirler: her bileşenin ayrışma aralığına yakın bir bekleme süresine ihtiyacı vardır ve bu bekleme süreleri arasındaki geçiş, iç buhar basıncının gözenek ağının dışarı atabileceği basıncı asla aşmayacak kadar yavaş olmalıdır.
Bağ çözme işlemi kendi içinde iki endüstriyel aileye ayrılıyor:
- Önce çözücü veya katalitik bağlayıcı madde uzaklaştırma, sonra termal bağlayıcı madde uzaklaştırma. Bağlayıcı maddenin bir kısmı fırın dışında çözülür veya katalitik olarak parçalanır, bu da gözenekliliği açar; fırın daha sonra ana yapıyı uzaklaştırır. Daha hızlıdır, ancak ıslak bir işlem ve bir taşıma işlemi ekler.
- Fırında tamamen termal bağlayıcı madde giderme işlemi. Daha yavaş, tek ekipmanlı ve parça geometrisi orta düzeyde olduğunda ve alaşım oksijene duyarlı olmadığında seri üretim yapanların çoğunun tercih ettiği yöntem.
Bu nedenle, bir MIM bağlayıcı giderme ve sinterleme fırını, tek bir pompalama sistemi, tek bir egzoz yolu ve tek bir kontrol kaydını paylaşan iki termal aşama etrafında tasarlanmıştır. Bu paylaşılan donanım, bağlayıcı giderme fırını ve sinterleme fırınını yan yana çalıştırmaktan pratik olarak farklıdır ve aynı zamanda bağlayıcı giderme tarafındaki yetersiz egzozun sinterleme hatası olarak ortaya çıkmasının da nedenidir.
Sinterleme işlemi, alaşıma bağlı olarak değişen bir sıcaklıkta gerçekleşir; birçok paslanmaz çelik ve demir-nikel MIM döngüsü 1250–1380 °C aralığında gerçekleşir ve tipik olarak 60–120 dakika sürer, doğrusal büzülme ise tipik olarak 15–201 TP5T'dir. Bunlar endüstri standardı rakamlardır, katalog değerleri değildir; gerçek rakamlar hammadde tedarikçinizin dilatometri verilerinden gelir.
Döngünün aşama aşama işleyişi
Aşama 1 — Temizleme, sızıntı kontrolü ve her ikisinin de önemi
MIM (Mikro Enjeksiyon Kalıplama) yöntemiyle üretilen yükler, kütlelerine göre alışılmadık derecede geniş bir yüzey alanına sahiptir: ince toz, ince kesitler, genellikle tepsi başına yüzlerce parça. Bu yüzey hava ve nemi tutar ve bunları yavaşça serbest bırakır. Her kapı açıldıktan sonra yapılan sızıntı testi bürokrasi değildir; yoğun bir kütük yükü için önemsiz olacak marjinal bir flanş sızdırmazlığı, bağlayıcı madde çıkmaya çalışırken tam olarak oksijen artışı olarak ortaya çıkacaktır.
Hidrojen döngülerinde, izlenmesi gereken en önemli değer çiğ noktasıdır. Gazdaki nem, hem alaşım için bir oksitleyici hem de karbon dengesini değiştiren bir reaktiftir.
Aşama 2 — Isıl işlemle bağlayıcı maddenin uzaklaştırılması, yaklaşık 150–600 °C
Verimin belirlendiği yer burasıdır. İki uzaklaştırma mekanizması paralel olarak çalışır: kılcal emme yoluyla toz yatağına nüfuz etme ve buharlaşma veya termal bozunma yoluyla süpürme gazına karışma.
Üç değişkenin birlikte kontrol edilmesi gerekiyor:
- Yükselme hızı. Genellikle bozunma penceresi boyunca dakikada 0,5–2 °C'lik bir artış sağlanır. Daha hızlı olması saatlerce zaman ve maliyet tasarrufu sağlar.
- Süpürme gazının kısmi basıncı. Sıcaklık çok düşük olursa, bağlayıcı madde parçanın içinde kaynar ve kabarcıklar ile iç boşluklar oluşur. Sıcaklık çok yüksek olursa, buhar hazneyi verimli bir şekilde terk edemez; egzoz hattında yoğunlaşır ve parçanın içinde karbon kalıntıları bırakır.
- Yerleştirmeyi sürdürün. İlk ayrışma zirvesinde çok kısa süren bir tutma süresi, çıkarılmamış dolgu maddesini ikinci pencereye iter; burada kaçış yolu zaten kapanmaktadır.
Bizden teşhis etmemiz istenen en yaygın saha arızası aslında fırın arızasıyla ilgili değil: verimliliği artırmak için kısaltılan 300 °C'lik bir bekleme süresinin ardından üç hafta sonra 900 °C'de ortaya çıkan bir çatlama problemi.
Aşama 3 — Sinterleme ortamına geçiş
Omurga ayrıldıktan sonra, atmosferin görevi değişir. Vakumda hedef, toz yüzeylerindeki oksit filmlerinin indirgenmesi veya çözülmesi için düşük artık oksijen kısmi basıncıdır; molibden ısıtıcı platformlarımızdaki 6,7×10⁻³ Pa değeri, difüzyon pompası veya mekanik pompa ile desteklenen bir turbomoleküler pompa gerektiren yüksek vakum derecesidir; tek başına mekanik pompa yalnızca 1 Pa civarında kaba vakum sınıfına ulaşır ve bu adım için yeterli değildir.
Hidrojende mekanizma mekanik değil kimyasaldır: H₂ yüzey oksitlerini indirger ve artık karbonla reaksiyona girer ve ürünler hazneden dışarı taşınır. H serisi vakumlu hidrojen fırını tam olarak bu kombinasyon için tasarlanmıştır — molibden elemanlar, 6,7×10⁻³ Pa, 1000/1300 °C, vakum ve hidrojenin tek bir haznede bulunduğu ve 1–15 °C/dakika artışla 1300 °C'ye ulaşan bir sistem.
Aşama 4 — Sinterleme beklemesi
Molibden ısıtıcılı MIM platformumuzda tavan sıcaklık 1000/1300 °C olup, paslanmaz çelik ve demir-nikel bandının alt kısmını kapsar. Homojenlik, 1000 °C'de bir saat boyunca beş noktada yapılan ölçümde ±5 °C olarak belirtilmiştir. Bunu bir temel değer olarak değerlendirin, her yükte bir garanti olarak değil: Bu ölçüm, karakterize edilmiş, boş bir haznede yapılır ve yoğun bir parça tepsisi termal haritayı değiştirir. Tepsi boyunca yapılan büzülme ölçümü, en doğru doğrulama yöntemidir, çünkü büzülme, kalıplarınızın kesilme nedenidir.
Aşama 5 — Soğutma
Soğutma, ölü zaman değil, metalurjik bir adımdır. 316L'de, 450–850 °C aralığı, krom karbürlerin tane sınırlarında çökelme gösterebileceği aralıktır ve bu aralıkta yavaş ve kontrolsüz bir soğutma, korozyon direncinden hiçbir şey kazandırmaz. Platformlarımız, bu geçişi kısaltmak için isteğe bağlı 2 bar gazlı hızlı soğutma sunmaktadır; bunun karşılığında, yük boyunca termal gradyan oluşur ve bu da ince duvarlarda deformasyon olarak ortaya çıkar.
Aşama 6 — Doğrulama
Arşimet yöntemiyle yoğunluk, yanma yöntemiyle karbon ve kükürt, ilk numunenin boyutları ve tıbbi veya havacılık uygulamalarında metalografi incelenmelidir. Diğer her şey sabitken karbon sayısı partiden partiye değişiyorsa, sinterleme tarifine dokunmadan önce bağlayıcı madde uzaklaştırma yoluna ve ayarlayıcı koşuluna bakın.
Teklif talebinde belirtilmesi gereken temel parametreler
| Parametre | MIM'de neden önemlidir? | Bu platform için listelediğimiz ürün yelpazesi |
|---|---|---|
| Maksimum sıcaklık | Sinterleme sıcaklığı artı alaşım geliştirme payı | 1000/1300 °C (molibden ısıtıcı platformu) |
| En üstün vakum | Pompa paketi sınıfı, hazne özelliği değil. | Difüzyon veya moleküler pompa ile 6,7×10⁻³ Pa |
| Yükselme hızı | Bağlayıcı madde uzaklaştırma penceresi, sinterleme penceresinden çok daha yavaştır. | 1–15 °C/dakika, 1300 °C'ye kadar |
| Sıcaklık homojenliği | Tepsi genelinde büzülme tutarlılığını sağlar. | ±5 °C, 1000 °C'de 1 saat boyunca beş noktalı ölçüm. |
| Atmosfer | Karbon ve oksijen dengesi | V MO platformunda isteğe bağlı hidrojenle bağlayıcı giderme özelliğine sahip vakum; H serisinde ise vakum + H₂ kullanılır. |
| Soğutma | Karbür çökelme penceresi, bozulma | İsteğe bağlı 2 bar gazlı hızlı soğutma |
| Kullanışlı oda | Parti zarfı ve tepsi sayısı | 400×400×600 mm'den 1000×1000×1400 mm'ye kadar; Ø650×1200 ve Ø650×3200 mm dikey |
| Kontrol | Tariflerin tekrarlanabilirliği ve izlenebilirliği | Endüstriyel PC + PLC + PID, çok bölgeli kontrol |
Bu görev için ürettiğimiz makineler
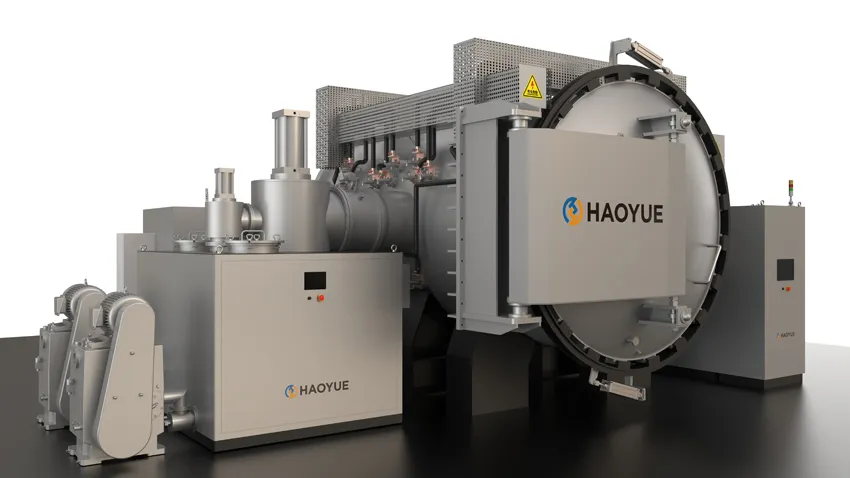
Molibden ısıtıcı V serisi, karbon içermeyen sıcak bölgenin önemli olduğu MIM ve CIM sinterleme işlemleri için en çok kullanılan üründür. Tüm modeller aynı 6,7×10⁻³ Pa yüksek vakum sınıfına, 1000/1300 °C tavan sıcaklığına ve 1–15 °C/dk rampa hızına sahiptir ve hidrojenle bağlayıcı giderme opsiyonel olarak sunulmaktadır.
| Model | Hazne (mm) | En üstün vakum | Maksimum sıcaklık | Rampa |
|---|---|---|---|---|
| V4M013 | 400×400×600 | 6,7×10⁻³ Pa | 1000/1300 °C | 1–15 °C/dakika |
| V6M013 | 600×600×900 | 6,7×10⁻³ Pa | 1000/1300 °C | 1–15 °C/dakika |
| V7M013 | 700×700×1000 | 6,7×10⁻³ Pa | 1000/1300 °C | 1–15 °C/dakika |
| V8M013 | 800×800×1200 | 6,7×10⁻³ Pa | 1000/1300 °C | 1–15 °C/dakika |
| V10M013 | 1000×1000×1400 | 6,7×10⁻³ Pa | 1000/1300 °C | 1–15 °C/dakika |
Hidrojen seçeneğiyle vakum yerine gerçek bir indirgeyici atmosfere ihtiyaç duyulan çevrimlerde, H serisi vakumlu hidrojen fırını aynı sıcaklık sınıfında bunu sağlar:
| Model | Yapı | Hazne (mm) | Isıtma elemanı | Yükleniyor | Maksimum sıcaklık |
|---|---|---|---|---|---|
| H4M013 | Yatay | 400×400×600 | Mo | Taraf | 1000/1300 °C |
| H6M013 | Yatay | 600×600×900 | Mo | Taraf | 1000/1300 °C |
| H7M013 | Yatay | 700×700×1000 | Mo | Taraf | 1000/1300 °C |
| H8M013 | Yatay | 800×800×1200 | Mo | Taraf | 1000/1300 °C |
| HV6S/120 | Dikey | Ø650×1200 | Mo | Alt | 1000/1300 °C |
| HV6S/320 | Dikey | Ø650×3200 | Mo | Tepe | 1000/1300 °C |
Uzun ve ince parçalar söz konusu olduğunda (cerrahi aletler, tüfek parçaları, ince miller) iki dikey model daha yakından incelenmeye değerdir; çünkü yüksek bir partiyi asmak veya dik olarak yerleştirmek, düz yüklemede oluşan tepsi sarkmasını önler.
Bağlayıcı maddenin uzaklaştırılması ve sinterleme tek bir döngüde mi, yoksa iki döngüde mi?
Her iki yol da geçerlidir ve seçim genellikle teknolojiden ziyade parça karışımıyla ilgilidir.
| Rota | Nasıl çalışır? | Kuvvet | Acıyan yer |
|---|---|---|---|
| Tek çevrimli, entegre bağlayıcı giderme + sinterleme | Tek bir tarif, tek bir fırın doluluk oranı, atmosfer asla açılmadı. | Adımlar arasında oksit veya elle temas yok; tek bir izlenebilir kayıt. | Sinterleme fırını içinde bağlayıcı buharının kontrol altında tutulması gerekir; çok kalın kesitler yine de yavaş ve özel bir bağlayıcı giderme işlemine ihtiyaç duyar. |
| İki aşamalı işlem: önce bağlayıcı madde uzaklaştırma fırını, ardından vakumlu sinterleme fırını. | Ayrı ekipman, aktarılan parçalar | Her adım kendi kapasitesinde ayarlanabilir ve çalıştırılabilir; bağlayıcı madde giderme fırını temiz kalır. | Aşamalar arası taşıma ve hava maruziyeti; yeterlilik için iki tarif; çift lojistik |
| Hidrojen sürekli veya çan tipi | Sürekli akış, yüksek hacim | Dar ve istikrarlı bir parça ailesinde verimlilik | Sınırlı esneklik, hidrojen güvenlik altyapısı, uzun geçiş süresi |
| SPS / HIZLI | Darbeli akım artı tek eksenli kuvvet | Dakika, ince taneli, alaşım eleme | 1 Pa mekanik pompa vakum sınıfı ve 50–400 kN pres; bir geliştirme aracı, MIM üretim hattı değil. |
| Sinterleme artı HIP | Vakum sinterleme, ardından sıcak izostatik presleme | Yorulma açısından kritik parçalardaki artık gözenekliliği kapatır. | 100/150/200 MPa ekipman maliyeti; yalnızca gözenekliliğin tasarımda belirleyici bir faktör olduğu durumlarda haklı çıkarılabilir. |
Çoğu atölye için, fırının uygun bir egzoz ve kondensasyon stratejisine sahip olması koşuluyla, entegre rota izlenebilirlik ve taşıma açısından avantajlıdır. MIM bağlayıcı giderme ve sinterleme fırını olarak en sık kurduğumuz konfigürasyon budur: molibden sıcak bölge, 6,7×10⁻³ Pa yüksek vakum, hidrojenle bağlayıcı giderme ikinci bir makine yerine opsiyonel olarak mevcuttur. Yüksek hacimde tek bir alaşım işleyen bir tesis için, özel bir bağlayıcı giderme hattı ve büyük bir sinterleme fırını genellikle parça başına maliyet açısından daha avantajlıdır.
Uygulamalar
- Paslanmaz çelik MIM (316L, 17-4PH, 304L): Hacim uygulaması. Korozyon direnci için karbon kontrolü her şeyin temelidir.
- Demir-nikel ve düşük alaşımlı çeliklerTepsinin boyutlarının stabilitesi, mutlak yoğunluktan daha önemlidir.
- Kobalt-kromMetalografik temizliğin kontrol edildiği, ancak varsayılmadığı diş protezleri ve tıbbi aletler.
- Tungsten ağır alaşım ve refrakter metal parçalarDaha yüksek sinterleme sıcaklıkları sizi 1300 °C platformundan uzaklaştırır; aşağıdaki sınırlamalara bakın.
- Kovar, Invar ve yumuşak manyetik alaşımlarHidrojen sinterlemesi, genellikle belirlenmiş manyetik özellikler ile neredeyse belirlenmiş özellikler arasındaki farkı oluşturur.
- Seramik enjeksiyon kalıplamaG serisi, 10 Pa vakum sınıfında ve 6/10 MPa gaz basıncında, 1600/2000 °C'ye kadar, pozitif basınçlı mum giderme, vakumlu bağlayıcı giderme, vakumlu sinterleme, kısmi basınçlı sinterleme ve basınçlı sinterlemeyi tek bir makinede birleştirir.
Bu fırın yanlış seçim olduğunda
Bunu sipariş verildikten sonra tartışmaktansa, baştan söylemeyi tercih ederiz.
- Kesit kalınlığı yaklaşık 10 mm'nin üzerinde. Bağlayıcı maddenin parçanın tamamından dışarı yayılması gerekir; kalın bölümler çok uzun süre bağlayıcı maddeden arındırma işlemine ve genellikle özel bir bağlayıcı maddeden arındırma adımına ihtiyaç duyar. Tek döngülü bir işlem ise bu bölümlerde kabarcık oluşmasına neden olur.
- 1.350–1.400 °C veya daha yüksek sıcaklığa ihtiyaç duyan alaşımlar. Molibden platformumuz 1300 °C'de duruyor. Daha yüksek sıcaklıklara çıkmak, 2000/2400 °C'deki grafit ısıtıcılı V serisini gerektiriyor ve bu durumda karbon, atmosfer ve ayarlayıcı seçimiyle yönetmeniz gereken bir değişken haline geliyor, çünkü grafit sıcak bölge sıcaklıkta bir karbon kaynağıdır.
- Oksijenin tasarım sınırlaması olduğu titanyum ve alüminyum içeren alaşımlar. Sinterleme fırınından 1.000 ppm'nin altında oksijen sonucu elde edileceğinin garantisini veremeyiz. Vakum kalitesi yardımcı olur; hammadde oksijeni, toz yüzey alanı ve işleme genellikle belirleyici faktörlerdir.
- Basınç destekli yoğunlaştırma. Sinterleme fırınında pres bulunmaz. Eğer şartnamede basınç gerekiyorsa, 2200 °C ve 100–1200 t'lik P serisi sıcak preslere, küçük numuneler için SPS'ye veya 100/150/200 MPa'lık I serisi HIP'ye geçilir.
- Çok düşük hacimler. Yılda birkaç bin parçanın altında üretim yapıldığında, toplam maliyet açısından genellikle işleme veya hassas döküm daha avantajlıdır ve bunun nedeni MIM kalıp amortismanıdır.
- Kötü tasarlanmış bağlayıcı sisteme sahip hammadde. Ana bileşeni dolgu maddesiyle aynı zaman aralığında ayrışan bir hammadde için hiçbir termal profil sabit değildir.
Mevcut bir MIM hattı için fırın belirtiyorsanız, bize hammadde veri sayfasını, maksimum kesit kalınlığını ve alaşım özelliklerini gönderin; bu üç yanıt genellikle tek çevrimli bir platformun uygun olup olmadığı veya yolun iki adıma ihtiyaç duyup duymadığı konusunda ilk değerlendirme için yeterlidir.
İlgili ekipman
Tek çevrimli bir platform için, MIM için bağlayıcı madde uzaklaştırma ve sinterleme fırını yelpazesi Entegre mum giderme ve vakumlu sinterleme işlemlerini kapsar. Sıcak bölgenin karbon içermemesi gereken durumlarda, molibden ısıtıcılı vakumlu sinterleme fırını serisi 6.7×10 çalıştırır-3 Pa 1000/1300 °C'ye kadar ve çevrim gerçek bir indirgeyici atmosfere ihtiyaç duyduğunda, vakum hidrojen atmosferi sinterleme aralığı Vakumu ve H₂'yi aynı odaya koyar.
SSS
MIM bağlayıcı madde uzaklaştırma ve sinterleme fırını nedir?
Bu, metal enjeksiyon kalıplama yöntemiyle üretilen bir parçadan polimer bağlayıcıyı uzaklaştıran ve onu programlanmış tek bir döngüde veya birbirine bağlı iki adımda neredeyse tam yoğunluğa kadar sinterleyen bir vakum veya hidrojen atmosferli fırındır.
Bağlayıcı maddenin uzaklaştırılması ve sinterleme işlemleri gerçekten aynı fırında gerçekleştirilebilir mi?
Evet, ve bu yaygın bir durum. Gereksinimler, bağlayıcı buharı için kontrollü bir egzoz yolu, 150–600 °C aralığında kısmi basınç stratejisi ve iki aşamayı birbirinden bağımsız iki program yerine tek bir termal geçmiş olarak ele alan bir reçetedir.
MIM sinterleme işlemi için ne kadar vakum seviyesi gereklidir?
Bu, alaşıma ve karbon özelliklerine bağlıdır. Difüzyon veya moleküler pompa ile sağlanan 6,7×10⁻³ Pa'lık yüksek vakum sınıfı, molibden ısıtıcı platformumuzun derecelendirildiği değerdir; mekanik bir pompa tek başına yaklaşık 1 Pa'lık kaba vakum aralığına ulaşır ve genellikle paslanmaz çelik MIM için yeterli değildir.
MIM için hidrojen mi yoksa vakum mu?
Karbona duyarlı paslanmaz çeliklerde, ortamı inert tutmak istediğiniz durumlarda vakum; oksitleri azaltmak ve artık karbonu uzaklaştırmak istediğiniz durumlarda ise hidrojen kullanılır. Çiğ noktası kontrolü, hidrojenin faydalı mı yoksa oksitleyici mi olacağına karar verir.
Üretim partileri arasında karbon içeriğimiz neden değişkenlik gösteriyor?
Genellikle sorun, sinterleme bekleme süresinden değil, bağlayıcı madde uzaklaştırma işleminden kaynaklanır: hatta yoğuşma, kısalmış bekleme süresi veya kirlenmiş tutucular. Sinterleme tarifini değiştirmeden önce bunları kontrol edin.
Maksimum parça boyutu nedir?
Bu, hazneyle değil, bağlayıcı maddeyi çözme işlemiyle belirlenir. En büyük molibden platformumuz 1000×1000×1400 mm'dir, ancak 15 mm duvar kalınlığına sahip bir parça, hazne boyutundan bağımsız olarak tek bir döngüde temiz bir şekilde bağlayıcı maddeden arındırılamaz.