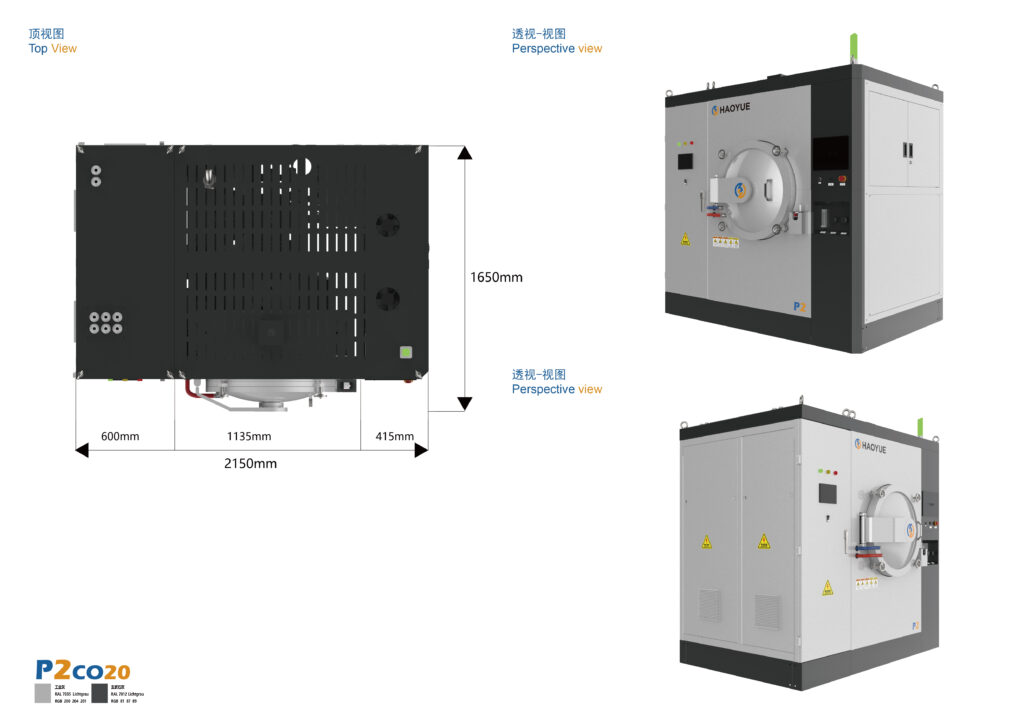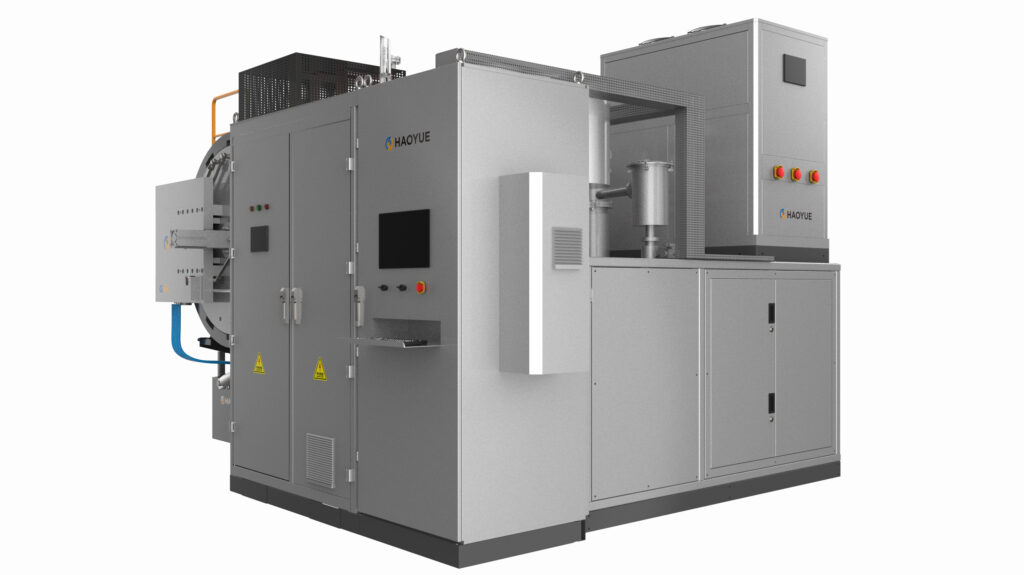
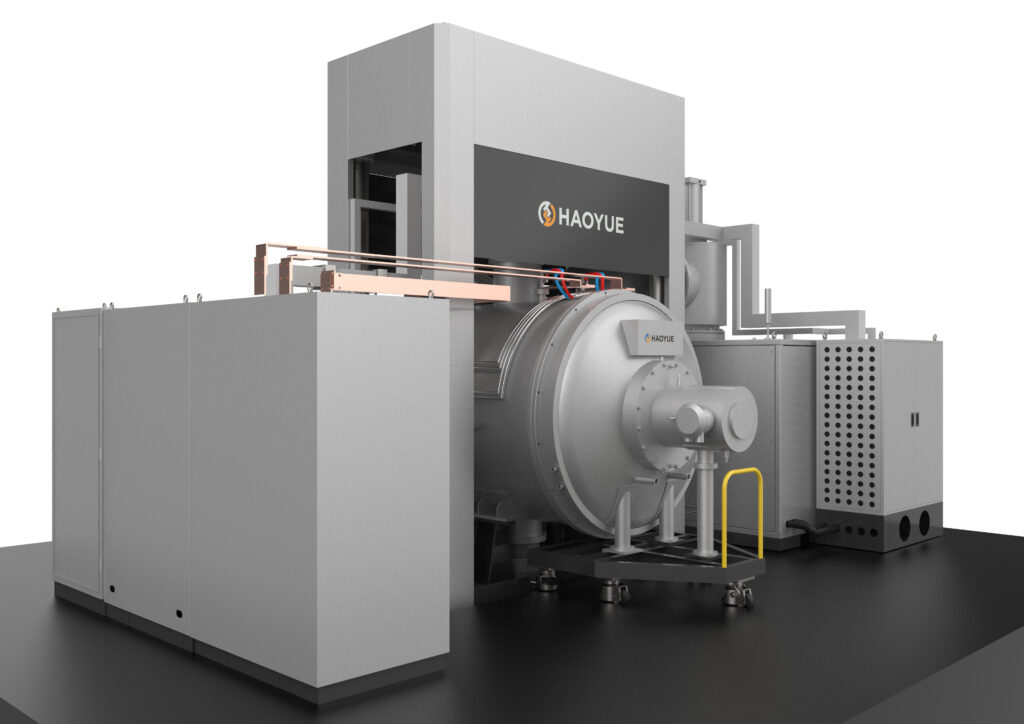
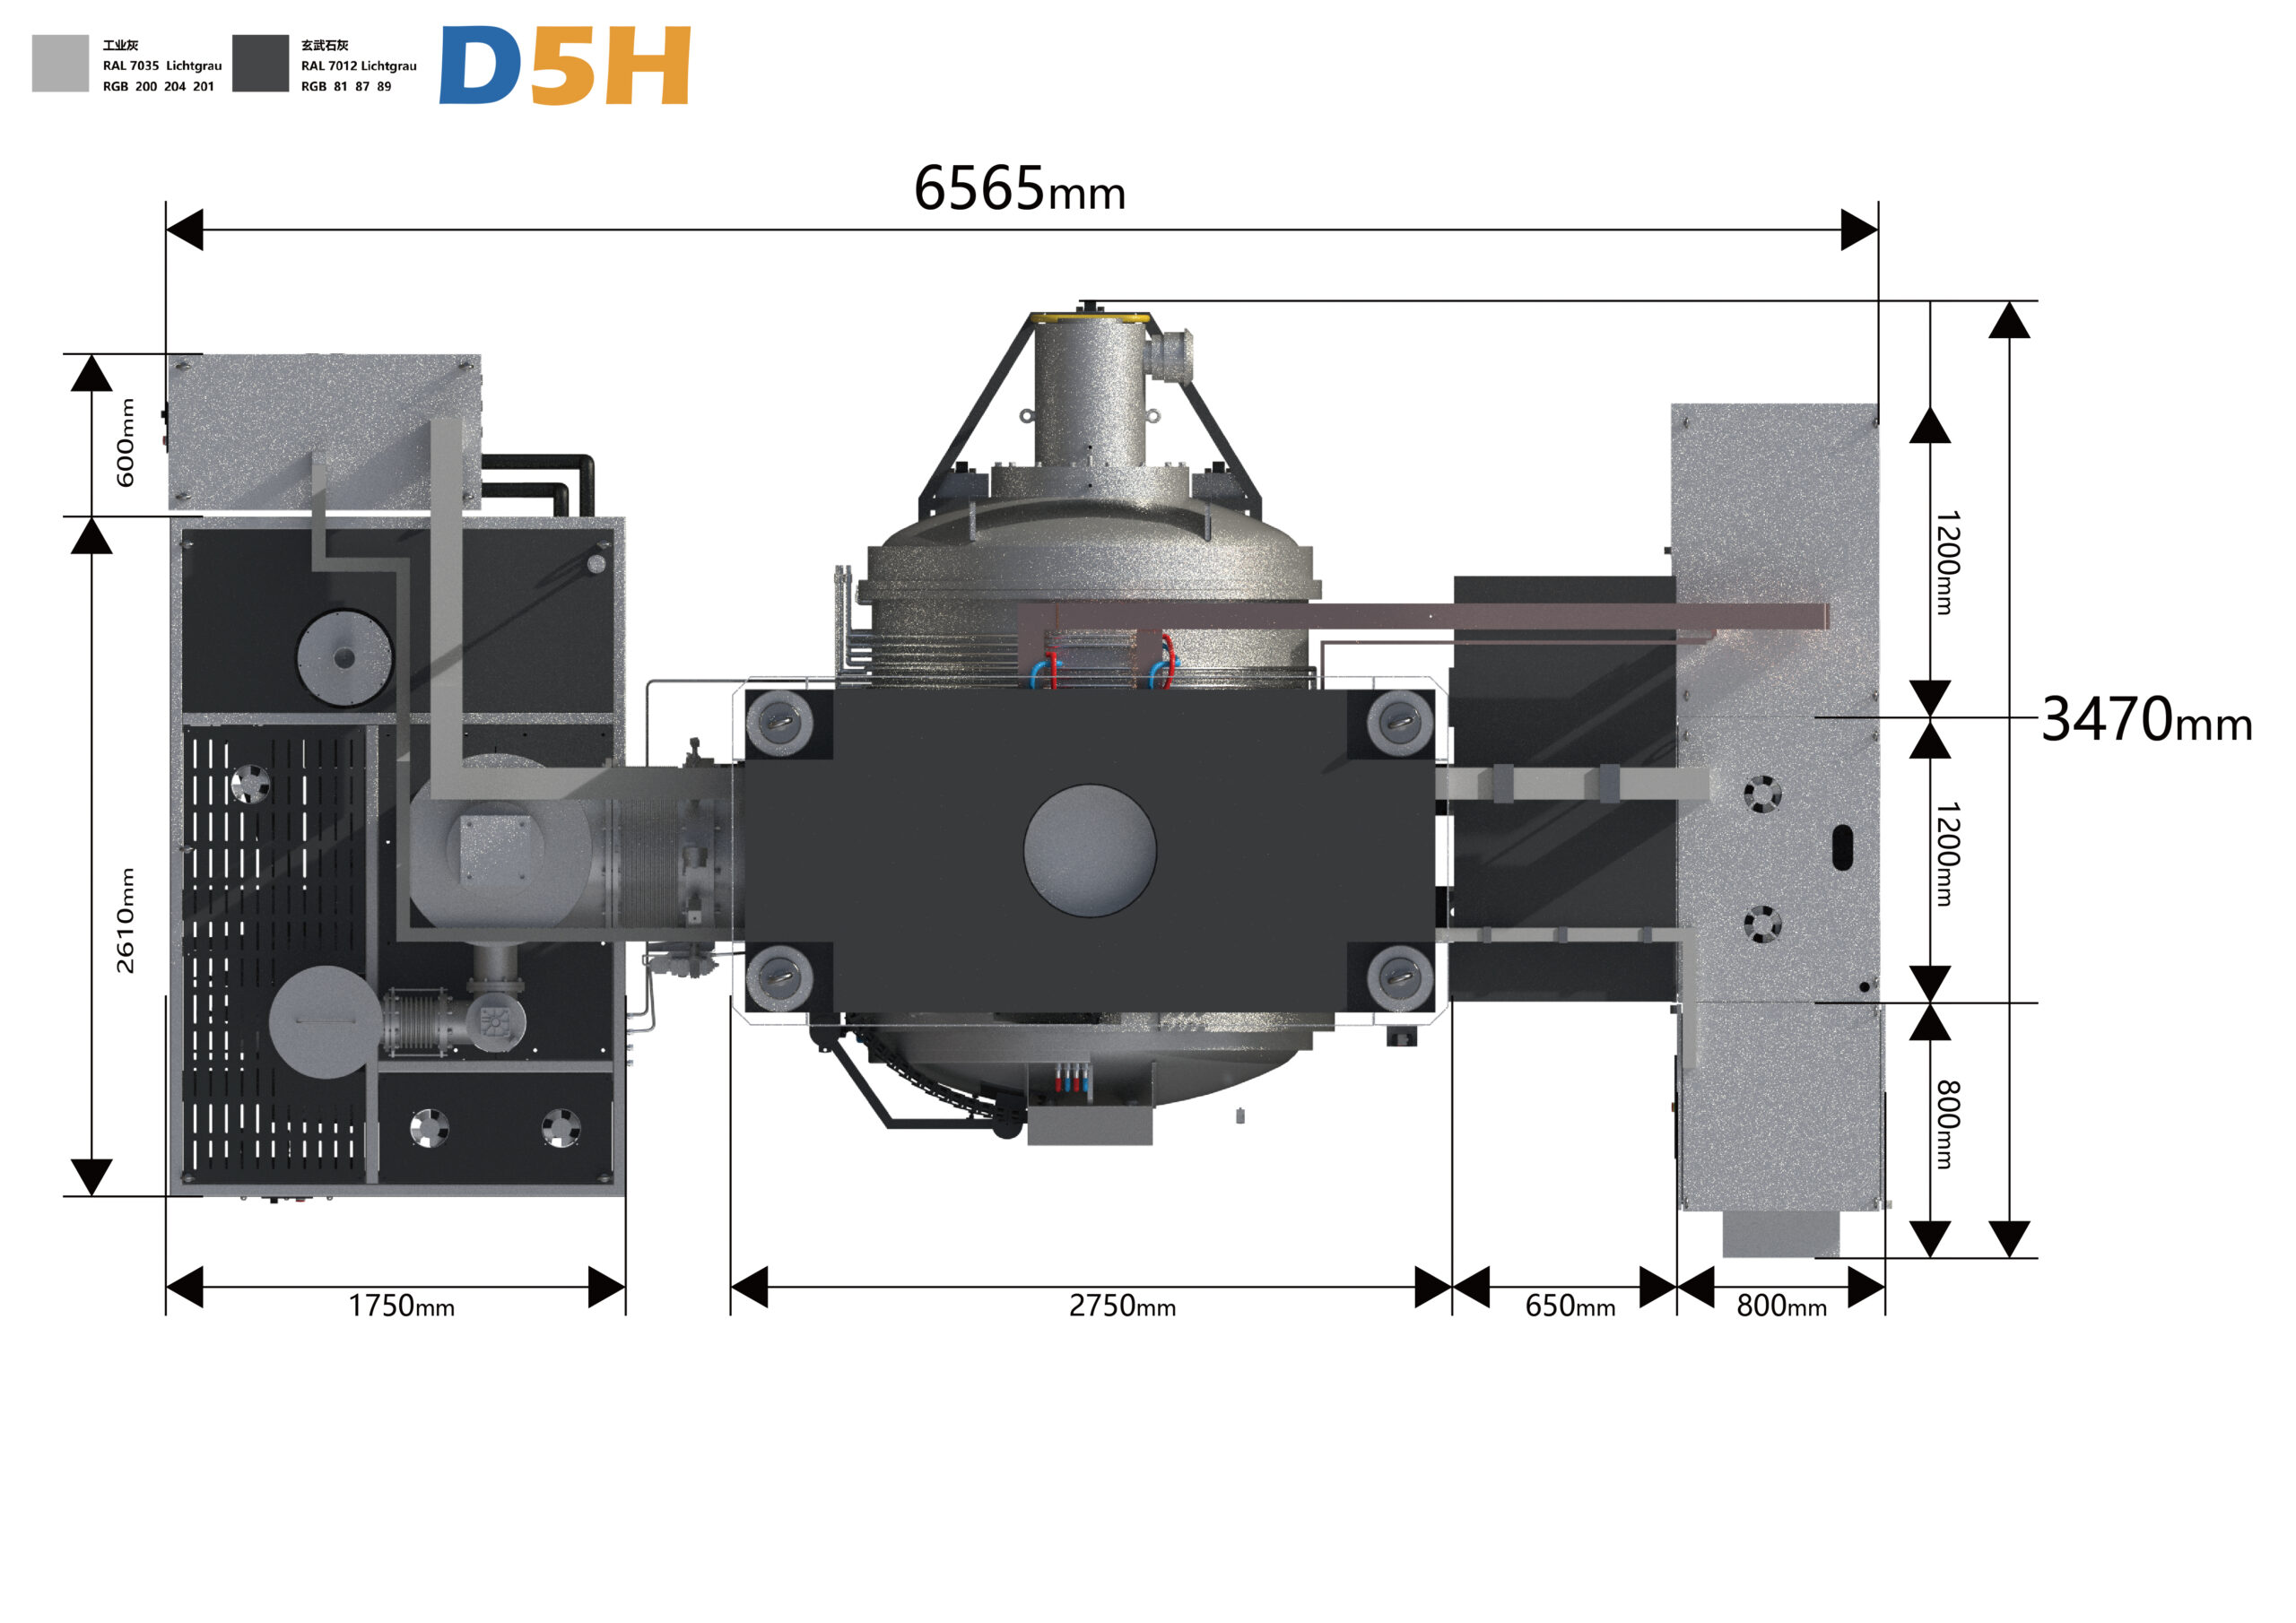
A Le four de soudage par diffusion est un four sous vide qui joint deux surfaces métalliques propres et étroitement ajustées à l'état solide, en appliquant de la chaleur et une pression uniaxiale jusqu'à ce que les atomes diffusent à travers l'interface et que la ligne de liaison d'origine disparaisse. Aucun métal d'apport n'est utilisé et le métal de base ne fond jamais.
Cela paraît simple. En pratique, la plupart des échecs de soudage par diffusion n'ont rien à voir avec le four lui-même ; ils sont dus à la préparation de surface, au parallélisme des plateaux ou à un temps de maintien trop court pour respecter un planning de production. Ce guide explique le fonctionnement du procédé, les paramètres importants et comment choisir entre le soudage par diffusion et le brasage.
Qu'est-ce que le soudage par diffusion ?
Le soudage par diffusion est un procédé d'assemblage à l'état solide. Deux pièces aux surfaces polies et appariées sont mises en contact sous pression et chauffées, généralement à une température comprise entre 0,5 et 0,8 fois la température de fusion absolue du matériau. Au fil du temps, les atomes migrent à travers l'interface, les vides se réduisent et se referment, et le joint devient métallurgiquement continu avec le métal de base.
Comme rien ne fond, il n'y a ni structure coulée, ni couche d'apport, ni zone affectée thermiquement au sens du soudage par fusion conventionnel. Une liaison par diffusion bien réalisée dans le Ti-6Al-4V peut atteindre une résistance quasi identique à celle du matériau de base, et l'assemblage résiste aux traitements thermiques ultérieurs et aux températures de service qui détruiraient un assemblage brasé.
Fonctionnement du processus : trois étapes qui se chevauchent
Comprendre ces étapes permet de comprendre pourquoi la préparation de la surface influence autant le résultat final.
1. Contact et déformation des aspérités. À l'échelle microscopique, même une surface polie présente un champ de pics. La pression (généralement de 3 à 20 MPa, uniaxiale) aplanit ces pics par déformation plastique et fluage, transformant les contacts ponctuels en une surface de contact réelle.
2. Diffusion à l'interface et aux joints de grains. À température élevée, les atomes se déplacent le long de l'interface et des joints de grains. Les vides se rétrécissent et la ligne de liaison initiale commence à migrer à mesure que les grains croissent de part et d'autre.
3. Élimination des vides et croissance des grains. Après un temps de maintien suffisant (généralement de 1 à 4 heures), les vides résiduels se referment complètement et les grains chevauchent l'interface. À ce stade, la ligne de liaison n'est plus visible sur une section métallographique, ce qui correspond à la définition pratique d'une liaison complète.
Si vous vous arrêtez après la première étape, vous obtenez une “ garantie provisoire ” : le système peut réussir un contrôle visuel mais présenter une défaillance en service. C’est pourquoi les essais non destructifs sont importants (voir ci-dessous).
Paramètres clés du processus
| Paramètre | Gamme typique | Pourquoi c'est important |
|---|---|---|
| Finition de surface | Ra ≤ 0,4 µm (dans le secteur aérospatial, on utilise souvent ≤ 0,2 µm) | En dessous, la zone de contact réelle s'effondre et des zones non collées apparaissent. |
| Planéité / ajustement | À quelques micromètres de la zone de collage | Les espaces doivent se combler par diffusion, et non par écoulement du produit de comblement. |
| Température | 0,5–0,8 × Tm (absolu) | Trop faible = pas de diffusion ; trop élevé = croissance des grains, distorsion |
| Pression uniaxiale | 3–20 MPa | Entraîne l'affaissement des aspérités et la fermeture des vides ; doit être parallèle |
| niveau de vide | ≤ 10⁻² Pa ; ≤ 10⁻³ Pa pour le titane et les alliages réactifs | Empêche la reformation de l'oxyde à température |
| Temps d'attente | 1 à 4 h typique | La diffusion dépend du temps ; le sous-retenue est le raccourci le plus courant |
| uniformité de la température | ±5 °C dans la zone chaude | Détermine la répétabilité d'un lot à l'autre sur des pièces de grande taille |
| Refroidissement | Contrôlé, sous charge ou gaz inerte | Influe sur les contraintes résiduelles et la microstructure finale |
Collage par diffusion vs. brasage vs. pressage à chaud
| Liaison par diffusion | Brasage | pressage à chaud sous vide | |
|---|---|---|---|
| métal d'apport | Aucun | Oui | Aucun |
| fusion des métaux de base | Non | Non | Non |
| Composition conjointe | Identique au métal de base | Le mastic reste sous forme de couche distincte | S/O (consolidation, pas fusion) |
| plafond de température de service | limite de métaux de base | Limité par la refusion du matériau de remplissage | N / A |
| Demande de préparation des surfaces | Très haut | Faible à modéré | Modéré |
| Tolérance d'écart | Très bas | Élevé (le produit de remplissage comble les espaces) | N / A |
| Temps de cycle | Heures | Quelques minutes à quelques heures | Heures |
| Utilisation typique | Structures en titane, métaux dissemblables, plaques à microcanaux | Assemblages en grande série, tolérances tolérantes | Consolidation de poudre, densification de la céramique |
La décision se résume généralement à une seule question : Peut-on tolérer la présence d'un métal d'apport en service ? Si oui, le brasage est plus rapide et moins coûteux. Si non — en raison de la température, de la corrosion, de la formation de composés intermétalliques ou d'une spécification du client — le soudage par diffusion est la solution.
Défauts courants et leurs causes réelles
- Zones non liées / liaisons par contact — état de surface ou propreté. Dégraisser, manipuler avec des gants et charger rapidement ; une empreinte digitale indique un défaut d’adhérence.
- Vides résiduels — temps de maintien trop court ou pression trop faible pour la section transversale.
- Couches intermétalliques fragiles — l’assemblage de métaux dissemblables sans couche intermédiaire appropriée (Ni, Cu ou Ag, selon la paire).
- Distorsion — Plateaux non parallèles ou profil thermique irrégulier. Vérifiez le parallélisme des plateaux avant d'incriminer la recette.
- Croissance excessive des grains — des températures excessives ou des maintiens trop longs, sacrifiant les propriétés mécaniques.
Note d'inspection : Le contrôle par ultrasons en C est la méthode non destructive standard pour vérifier la couverture de liaison, généralement appuyée par une section métallographique d'un coupon de procédé provenant de la même série.
Applications typiques
- Aérospatial: structures en titane formées par superplasticité/liées par diffusion (SPF/DB), pales de ventilateur creuses, panneaux sandwich en nid d'abeille
- Métaux dissemblables : transitions cuivre-aluminium, jonctions titane-acier inoxydable utilisant des couches intermédiaires
- Gestion thermique : Échangeurs de chaleur à microcanaux, plaques froides, canaux de refroidissement conformes dans l'outillage
- Énergie et recherche : composants de fusion et de réacteur, assemblages de métaux réfractaires (W, Mo)
- Céramique vers métal : avec des couches intermédiaires actives ou des conceptions d'expansion adaptées
Quand le soudage par diffusion est le mauvais choix
Soyez honnête quant aux limites : les temps de cycle se mesurent en heures ; la taille des pièces est limitée par le plateau ; la préparation de surface est coûteuse et longue ; et pour les assemblages en grande série avec des tolérances larges, le brasage ou le soudage seront toujours plus économiques. Le brasage par diffusion est un procédé de précision, et non un procédé d’usage général.
FAQ
Quelle est la différence entre le brasage par diffusion et le soudage par diffusion ?
Ces deux termes décrivent le même mécanisme à l'état solide et sont souvent utilisés indifféremment. On parle généralement de “ soudage par diffusion ” dans les normes et la littérature spécialisées ; le terme “ collage par diffusion ” est plus courant dans les secteurs de l'aérospatiale, des fours sous vide et de la fabrication.
Un four de soudage par diffusion peut-il assembler des métaux dissemblables ?
Oui, mais généralement par l'intermédiaire d'une couche intermédiaire. Des couches intermédiaires de nickel, de cuivre ou d'argent sont utilisées pour empêcher la formation de composés intermétalliques fragiles entre les alliages, qui réagiraient sinon mal.
Quelle est la force d'une liaison par diffusion ?
Une liaison correctement réalisée atteint une résistance proche de celle du métal de base — souvent 90–100% dans les alliages de titane — car il n'y a pas de matériau de remplissage ni de structure coulée au niveau du joint.
Quel niveau de vide est nécessaire pour le soudage par diffusion ?
En général, 10⁻² Pa ou mieux. Le titane, l'aluminium et d'autres alliages réactifs nécessitent généralement 10⁻³ Pa ou mieux pour éviter la reformation d'oxyde pendant le maintien.
Combien de temps dure un cycle de soudage par diffusion ?
Prévoyez plusieurs heures. Le chauffage, le maintien à température pendant 1 à 4 heures et le refroidissement contrôlé font qu'un cycle complet représente un quart de travail, et non une simple pause-café.
Peut-on souder des céramiques par diffusion ?
Oui, à des températures plus élevées et souvent avec des couches intermédiaires métalliques actives — bien que pour la consolidation de poudres céramiques, le pressage à chaud ou le frittage sous pression de gaz soit généralement la voie la plus pratique.
Spécification d'un four de soudage par diffusion : une brève liste de contrôle
- capacité et parallélisme du bâti de charge à température — et pas seulement à température ambiante.
- matériau et uniformité de la zone chaude — graphite contre métal réfractaire, et vérifié à ±5 °C ou mieux sur tout le volume de travail.
- système de vide — pression ultime, taux de fuite et temps de pompage sous charge.
- Contrôle des processus et enregistrement des données — Les travaux aérospatiaux exigent une traçabilité complète de la température, de la pression et du vide pour chaque essai.
- Taille du plateau par rapport à votre plus grande pièce — avec une marge pour les travaux futurs.
- Contrôle du refroidissement — Refroidissement programmable en charge.
L'adéquation du four au matériau est primordiale. Si vous évaluez un four de soudage par diffusion pour un alliage ou un type d'assemblage spécifique, l'étape suivante la plus fiable consiste à réaliser un essai sur vos propres pièces.
→ Équipements associés : Four de pressage à chaud sous vide en graphite série P · Four de frittage sous pression de gaz · Four de frittage sous vide
Vous souhaitez qualifier un assemblage ? Envoyez-nous la paire de matériaux et la section — nous réalisons des essais sur échantillons dans notre laboratoire.