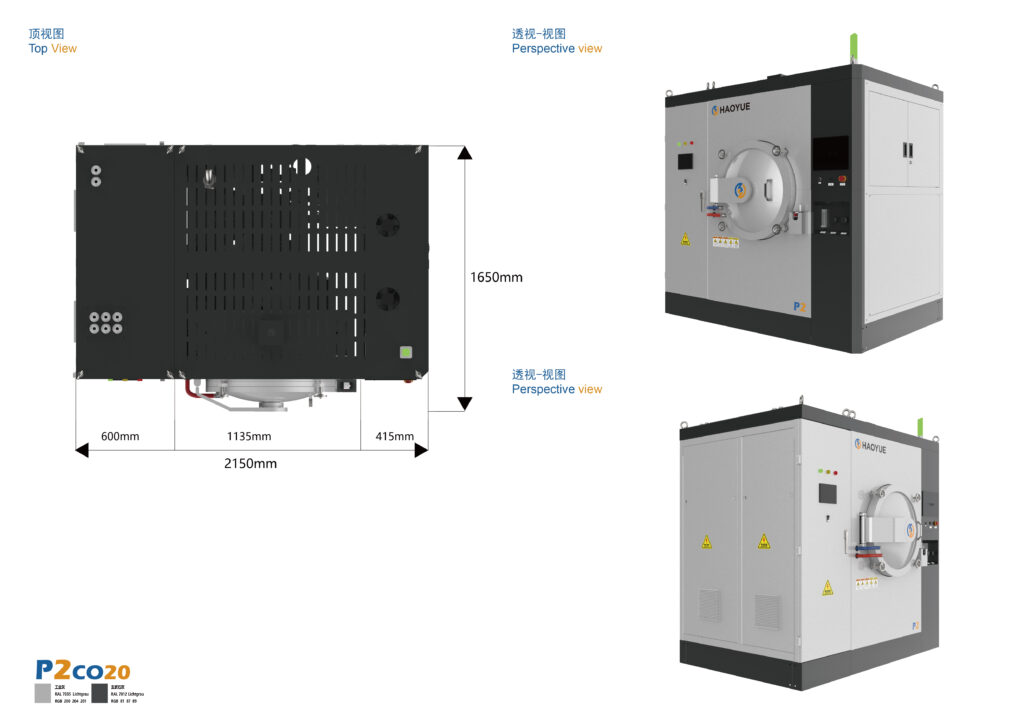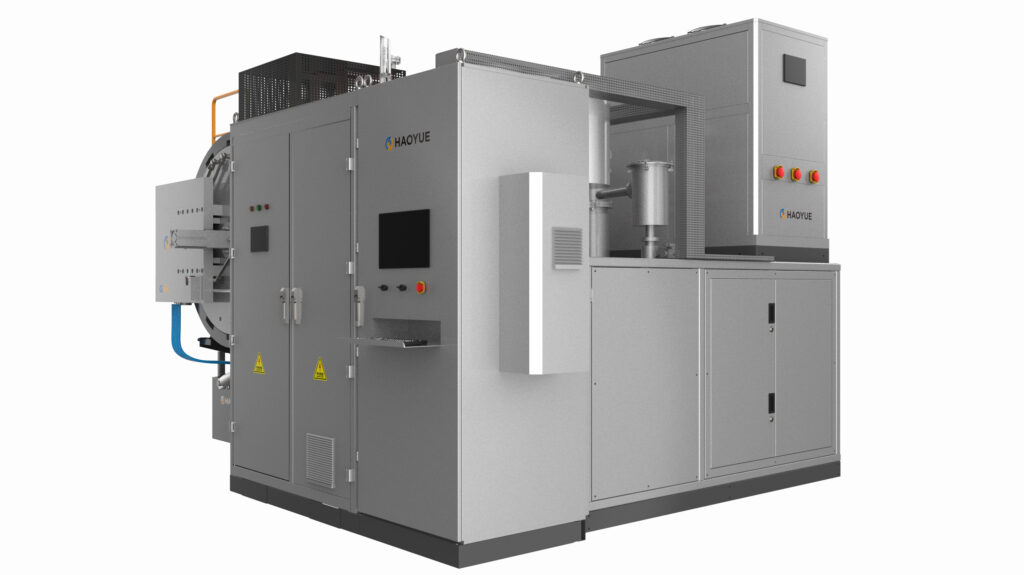
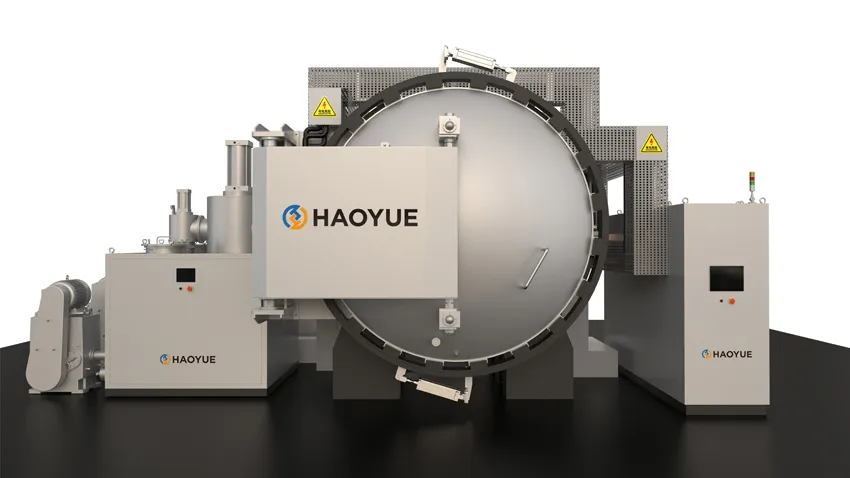
Un four sous vide au tungstène est un four sous vide à paroi froide dont les éléments chauffants et les écrans de rayonnement sont en tungstène et non en graphite, ce qui évite toute contamination au carbone de la zone chaude. Un four sous vide au molybdène applique le même principe tout métal, mais avec des éléments et des écrans en molybdène : il offre une température limite plus basse, un coût inférieur et une sécurité accrue lors du traitement de pièces en titane, en zirconium ou en aimant samarium-cobalt.
La plupart des discussions concernant les fours commencent par la température. C'est une erreur de commencer par là lorsque la charge est sensible au carbone. La bonne question à se poser est plutôt : de quoi est composée la zone chaude ? Car au-dessus d'environ 1 000 °C, une zone chaude en graphite n'est pas un matériau inerte ; c'est une source de carbone avec une pression de vapeur mesurable de CO, CO₂ et d'hydrocarbures, et elle se trouve à quelques centimètres seulement de vos pièces.

Ce que change réellement une zone chaude en métal réfractaire
Trois choses changent lorsque le graphite est remplacé par du tungstène ou du molybdène, et une seule d'entre elles concerne la température.
La source de carbone disparaît. Aux températures de frittage et de recuit, le carbone provenant du feutre, des éléments chauffants en graphite et des fixations en graphite peut être absorbé par le titane, le zirconium, le hafnium, le niobium, le tantale et leurs alliages, formant ainsi des carbures fragiles aux joints de grains. Ce même mécanisme dégrade les superalliages à base de nickel et se traduit par une modification de la résistivité et du mouillage des cibles de pulvérisation cathodique. Dans une zone chaude entièrement métallique, les éléments et les écrans sont constitués de métaux réfractaires ; il n’y a donc pas de carbone susceptible d’être absorbé.
L'isolant cesse d'absorber l'eau. Le feutre de graphite est hygroscopique. Un emballage de feutre exposé à l'air ambiant continuera de libérer de l'humidité pendant des heures après la mise sous vide, et l'analyse des gaz résiduels révélera la présence d'eau et de CO longtemps après que le capteur ait affiché une valeur acceptable. Les écrans de protection contre les radiations métalliques, en revanche, sont en feuilles : ils absorbent beaucoup moins d'humidité et peuvent être nettoyés par cuisson.
Les modes de défaillance se déplacent ailleurs. Vous ne vous souciez plus de la contamination du feutre ; vous vous préoccupez désormais de l’oxygène, de la fragilité des éléments et du fait qu’un bloc de protection endommagé perd davantage en performance qu’un bloc de feutre brûlé. Ce compromis est abordé dans la suite de cette page.
Comment fonctionne une zone chaude en tungstène ou en molybdène
Étape 1 — Chambre et pompage
Les deux plateformes sont des chambres à parois froides et à double enveloppe d'eau. Le niveau de vide poussé indiqué pour ces fours (6,7 × 10⁻³ Pa) correspond à la pression de l'ensemble de pompage et non à une caractéristique de la chambre seule : une pompe à diffusion ou une pompe turbomoléculaire, secondée par une pompe mécanique, est nécessaire. Une pompe mécanique seule permet d'atteindre un vide primaire (de l'ordre de 1 Pa) et s'avère insuffisante pour le traitement des métaux réfractaires, où l'oxygène résiduel représente le principal risque.
Le taux de fuite et le dégazage de la charge déterminent si vous atteignez ce chiffre : une chambre propre, sèche et légèrement chargée l’atteint ; la même chambre avec une charge humide et un joint de bride marginal ne l’atteint pas.
Étape 2 — Le pack de boucliers
Au lieu de feutre, la zone chaude est enveloppée de plusieurs couches de feuilles de molybdène ou de tungstène, d'une épaisseur typique de 0,2 à 0,5 mm, séparées par de petits espaces. Chaque couche réfléchit le rayonnement vers la charge ; la couche la plus externe reste à une température proche de celle de la chemise d'eau.
Deux conséquences en découlent. Premièrement, l'efficacité du blindage dépend de sa géométrie : une couche de blindage déformée, contaminée ou en court-circuit avec un élément chauffant se traduira par un point chaud sur la paroi extérieure et par une facture d'électricité en constante augmentation. Deuxièmement, un pack entièrement métallique présente une perte de chaleur supérieure à celle d'un pack en feutre épais ; par conséquent, à volume de chambre égal, la consommation d'énergie nécessaire au maintien de la température est généralement plus élevée. C'est le prix de la propreté, et il est important de le mentionner clairement dans toute comparaison de coûts.
Étape 3 — Éléments et distribution d'énergie
Les éléments en tungstène sont fournis sous forme de barres, de feuilles ou de treillis, supportés par des plots isolés offrant un dégagement important par rapport aux blindages. Le tungstène et le molybdène étant des métaux réfractaires à faible résistivité comparée au graphite, l'alimentation est caractérisée par une basse tension et un courant élevé, acheminés par des barres omnibus en cuivre refroidies à l'eau et un transformateur abaisseur.
La durée de vie d'un élément est déterminée par trois facteurs : la recristallisation (qui fragilise le métal), l'attaque par l'oxygène et le contact mécanique avec la charge ou les blindages. Un élément en tungstène ayant fonctionné à haute température pendant des mois ne se pliera pas ; il se fissurera. Les précautions de manipulation sont aussi importantes que la conception de l'alimentation.
Étape 4 — Contrôle de l'atmosphère et de l'oxygène
C’est à ce stade que surviennent la plupart des défaillances sur le terrain. Le tungstène et le molybdène, protégés par le vide ou une atmosphère réductrice sèche, sont attaqués par l’oxygène et la vapeur d’eau. Au-dessus d’environ 700 à 1 000 °C (température typique pour ces oxydes), le molybdène et le tungstène forment des oxydes volatils qui se déposent à la surface au lieu de la protéger ; il en résulte un amincissement de l’élément, une contamination de la charge et une jauge à vide qui ne retrouve jamais complètement son fonctionnement normal.
Règles pratiques que nous appliquons : pas d’air ni de gaz de procédé contenant de l’oxygène dans ces zones chaudes ; le point de rosée est surveillé et non présumé lorsque de l’hydrogène est utilisé ; un test d’étanchéité est effectué sur chaque campagne suivant l’ouverture d’une porte ; et une analyse de la chimie de la charge est réalisée chaque fois qu’un client propose un matériau qui libère de l’oxygène ou de l’eau à température élevée.
Étape 5 — Profil thermique et refroidissement
La plage de montée en température publiée est de 1 à 15 °C/min en dessous de 1 600 °C et de 1 à 10 °C/min au-dessus de 1 600 °C pour la plateforme en tungstène ; pour la plateforme en molybdène, la montée en température est de 1 à 15 °C/min jusqu’à sa limite supérieure de 1 300 °C. La réduction de la vitesse de montée en température au-dessus de 1 600 °C n’est pas une mesure de précaution : c’est le choc thermique qui détruit les éléments réfractaires et les blindages, et le gradient thermique propre à la charge détermine généralement la limite réelle avant même que le four ne l’atteigne.
L'uniformité de la température est de ±5 °C, mesurée en cinq points à 1 000 °C après un maintien d'une heure. Le système comprend une régulation multizone, un PC industriel avec automate programmable et boucles PID, ainsi qu'un circuit de refroidissement rapide au gaz (2 bars) en option.
Paramètres clés
| Paramètre | Zone chaude de graphite (GR) | Zone chaude du tungstène (O) | zone chaude de molybdène (MO) |
|---|---|---|---|
| Température maximale indiquée | 2000/2400 °C | 1800/2000 °C | 1000/1300 °C |
| Vide (dépendant du groupe de pompe) | 6,7 × 10⁻³ Pa | 6,7 × 10⁻³ Pa | 6,7 × 10⁻³ Pa |
| Vitesse de montée en puissance | 1–15 °C/min (<1600); 1–10 °C/min (>1600) | 1–15 °C/min (<1600); 1–10 °C/min (>1600) | 1–15 °C/min (<1300) |
| Source de carbone dans la zone chaude | Oui — feutre, radiateurs, accessoires | Aucun | Aucun |
| rétention d'humidité | Haut (feutre hygroscopique) | Faible | Faible |
| Tolérance à l'oxygène | Modéré | Faible | Faible |
| Consommation électrique relative | Inférieur | Plus haut | Plus haut |
| robustesse mécanique | Haut | Faible (cassant après recristallisation) | Faible à modéré |
| Coût relatif des consommables | Faible | Haut | Modéré |
| Intervalle de remplacement typique | Long | Plus court, dépendant de l'oxygène | Modéré |
À la lecture de ce tableau, la conclusion est sans appel : on n’achète pas une zone chaude en tungstène ou en molybdène pour sa température. On l’achète parce que le matériau ne tolère pas le carbone, ou parce qu’il faut une chambre propre, à pompage rapide et à faible dégazage pour un procédé fonctionnant à moins de 2 000 °C.
Modèles de notre gamme
Zone chaude en tungstène — Série V W
| Modèle | Chambre (mm) | Température maximale | Aspirateur ultime | Rampe |
|---|---|---|---|---|
| V3W20 | 300×300×400 | 1800/2000 °C | 6,7 × 10⁻³ Pa | 1–15 (<1600) / 1–10 (>1600) °C/min |
| V4W20 | 400×400×600 | 1800/2000 °C | 6,7 × 10⁻³ Pa | même |
| V5W20 | 500×500×700 | 1800/2000 °C | 6,7 × 10⁻³ Pa | même |
| V6W20 | 600×600×900 | 1800/2000 °C | 6,7 × 10⁻³ Pa | même |
Tous les quatre partagent une uniformité de ±5 °C en cinq points à 1000 °C, un contrôle PID multizone et un circuit de refroidissement rapide optionnel de 2 bars.
Zone chaude du molybdène — Série V MO
| Modèle | Chambre (mm) | Température maximale | Aspirateur ultime | Rampe |
|---|---|---|---|---|
| V4M013 | 400×400×600 | 1000/1300 °C | 6,7 × 10⁻³ Pa | 1–15 °C/min (<1300) |
| V6M013 | 600×600×900 | 1000/1300 °C | 6,7 × 10⁻³ Pa | même |
| V7M013 | 700×700×1000 | 1000/1300 °C | 6,7 × 10⁻³ Pa | même |
| V8M013 | 800×800×1200 | 1000/1300 °C | 6,7 × 10⁻³ Pa | même |
| V10M013 | 1000×1000×1400 | 1000/1300 °C | 6,7 × 10⁻³ Pa | même |
Tungstène vs molybdène vs graphite vs induction
| Critère | Graphite (GR) | Tungstène (W) | Molybdène (MO) | Graphite à induction (CO) |
|---|---|---|---|---|
| plafond de température | Le plus haut | Haut | Modéré | Haut |
| Risque d'absorption de carbone | Présent | Absent | Absent | Présent |
| sensibilité à l'oxygène | Inférieur | Haut | Haut | Inférieur |
| Capacité de rampe | Standard | Standard | Standard | Rapide |
| classe de vide | vide poussé | vide poussé | vide poussé | Rugueux/moyen (5 Pa) |
| Meilleure adaptation | C/C, produits en graphite, carbure, céramiques à haute température | Métaux réfractaires, titane, céramiques sensibles au carbone | Recuit brillant, matériaux magnétiques, joints d'étanchéité, service hydrogène | Charges importantes de graphite nécessitant des cycles rapides |
| Point faible | Carbone et humidité | Coût, fragilité, oxygène | Plafond, oxygène | Carbone, vide inférieur |
Le choix entre le tungstène et le molybdène ne se résume pas à déterminer quel métal est “ meilleur ”. Il s’agit plutôt d’un choix de température, dans le cadre d’une contrainte d’absence de carbone : le molybdène convient à la plupart des opérations de recuit, de brasage et de traitement des matériaux magnétiques jusqu’à 1 300 °C, à moindre coût en consommables, tandis que le tungstène permet de maintenir la promesse d’une absence de carbone jusqu’à 2 000 °C.
Applications
Métaux réfractaires et leurs alliages. Le tungstène, le molybdène, le tantale et le niobium, y compris les alliages lourds utilisés pour le blindage contre les radiations et les contrepoids, sont frittés ou recuits dans ces zones à haute température. Leur traitement dans du graphite est techniquement possible, mais chimiquement défavorable : le matériau traité est aussi celui qui forme le plus facilement des carbures.
Pièces en titane et en zirconium. Implants médicaux, supports aérospatiaux et composants de procédés chimiques avec une teneur interstitielle spécifiée. L'absorption de carbone se manifeste par une dérive de la dureté et de la ductilité bien avant d'être visible à l'œil nu ; la zone chaude entièrement métallique élimine une variable de la métallurgie.
Aimants samarium-cobalt et matériaux magnétiques. Le SmCo est sensible à la fois au carbone et à l'oxygène ; les zones chaudes de molybdène constituent le lieu idéal pour ces travaux, ainsi que le traitement assisté par l'hydrogène où le point de rosée est contrôlé.
Céramiques techniques sensibles au carbone. Les pièces en carbure de silicium, nitrure de silicium et nitrure d'aluminium ne supportant pas une atmosphère carbonée sont fabriquées sur une plateforme en tungstène. Pour la densification sous pression de ces mêmes matériaux, le procédé est différent : un four de frittage sous pression de gaz à 6/10 MPa est utilisé, et la question de la zone chaude devient secondaire.
Service de recuit brillant et d'hydrogène. L'acier inoxydable, l'acier à outils, l'acier rapide, les superalliages et les bandes non ferreuses sont traités thermiquement dans des zones chaudes au molybdène, sous vide ou à l'hydrogène. Notre four à hydrogène sous vide de la série H utilise des éléments chauffants en molybdène à 1000/1300 °C précisément pour ce type d'opérations, notamment la métallisation, le brasage et le scellement verre-métal.
Cibles de pulvérisation cathodique et matériaux électroniques. Métaux et alliages de haute pureté où des traces de carbone modifient le film. Il s'agit d'une spécification de propreté plus que de température, et c'est le cas le plus évident où la consommation d'énergie plus élevée d'une zone chaude entièrement métallique est tout simplement acceptée.
Limites — quand ne pas choisir cette option
Lorsque vous avez besoin de plus de 2000 °C. Le tungstène ne peut rivaliser avec le graphite dans les applications les plus exigeantes. Les composites C/C, les électrodes en graphite, le feutre de carbone et le frittage de carbure à haute température relèvent de la zone privilégiée du graphite à 2400 °C.
Lorsque la charge libère de l'oxygène ou de l'eau à température. Certains systèmes d'oxydes, liants et composés hydratés dégagent de l'oxygène ou de l'humidité lors du chauffage. Dans une zone chaude en tungstène ou en molybdène, cela attaque directement les éléments. Nous préférons transférer ce procédé sur une plateforme en graphite plutôt que de vendre une zone chaude qui tombera en panne dans six mois.
Lorsque le processus nécessite une pression mécanique. Ce sont des plateformes sans pression. Le pressage à chaud à 2200 °C avec une force de 100 à 1200 tonnes nécessite une machine différente ; il en va de même pour le frittage sous pression de gaz à 6/10 MPa et pour le pressage isostatique à chaud à 100/150/200 MPa.
Lorsque les pièces sont grandes et bon marché. Nous proposons dans notre gamme une chambre en molybdène de classe 1000 mm, mais pour les pièces produites en grande série et à faible coût qui tolèrent le carbone, le feutre de graphite est moins cher à l'achat, moins cher à l'utilisation et beaucoup plus tolérant à la charge.
Quand personne ne peut être formé à la manipulation. Les éléments en tungstène et les écrans minces en molybdène sont endommagés par un chargement incorrect. Si l'atelier ne peut garantir la rigueur des opérations de découpe, les coûts de maintenance annuleront tout avantage métallurgique.
Équipements connexes
Pour les travaux sous vide poussé sans pression dans les zones chaudes de graphite, de tungstène ou de molybdène, notre gamme de fours de frittage sous vide couvre les dimensions de chambre à partir de 300 × 300 × 400 mm. Lorsque le processus nécessite également une charge uniaxiale, Four de pressage à chaud sous vide en graphite série P ajoute une force de 100 à 1200 tonnes jusqu'à 2200 °C, et pour les petits échantillons réfractaires qui doivent rester en dessous de la fenêtre de grossissement des grains, Système de frittage plasma par étincelles S2 montée en température jusqu'à 300 °C/min.
FAQ
Quelle est la différence entre un four sous vide au tungstène et un four sous vide au molybdène ?
La différence réside dans la température maximale et le coût des consommables. Les zones chaudes en tungstène sont conçues pour des températures de 1 800/2 000 °C et sont utilisées lorsque la température la plus élevée possible sans émission de carbone est requise ; les zones chaudes en molybdène sont conçues pour des températures de 1 000/1 300 °C, sont moins coûteuses à remettre en état et couvrent la plupart des opérations de recuit, de traitement des matériaux magnétiques et d’étanchéité. Les deux types de zones sont entièrement métalliques, à parois froides et fonctionnent sous vide poussé (6,7 × 10⁻³ Pa).
Une zone chaude en tungstène permet-elle d'éliminer complètement l'accumulation de carbone ?
Ce procédé élimine la zone chaude comme source de carbone. Il n'élimine pas le carbone provenant de la charge, du liant, des éléments internes ou des hydrocarbures résiduels présents dans une chambre non étuvée. De ce fait, le carbone devient une variable contrôlée et non plus une variable de fond, ce qui correspond aux exigences de la plupart des spécifications.
Pourquoi ces fours ont-ils besoin d'une pompe à diffusion ou d'une pompe moléculaire ?
Étant donné que 6,7 × 10⁻³ Pa correspond à un vide poussé, et qu'une pompe mécanique seule n'atteint que le vide primaire, le choix du groupe motopompe dépend de l'application : un procédé propre et peu chargé peut supporter cette valeur sans problème, tandis qu'une charge avec un fort dégazage peut nécessiter une vitesse de pompage supérieure à celle que le volume de la chambre seul laisserait supposer.
Puis-je utiliser de l'hydrogène dans une zone chaude en tungstène ou en molybdène ?
L'hydrogène est utilisé dans ces fours, mais le point de rosée doit être contrôlé et surveillé, car l'humidité attaque les deux métaux à haute température. Dans notre gamme, la plateforme compatible avec l'hydrogène est le four à hydrogène sous vide de la série H, équipé d'éléments en molybdène et fonctionnant à 1 000/1 300 °C ; pour une utilisation combinée sous vide et production d'hydrogène, c'est la configuration que nous proposons habituellement.
Mon radiateur à incandescence s'est fissuré après quelques mois. Quelle en est généralement la cause ?
Trois causes prédominent : l’infiltration d’oxygène ou d’eau par une petite fuite, le contact mécanique entre l’élément et le blindage ou la charge, et le choc thermique dû à une montée en température trop rapide ou à un refroidissement incontrôlé. Le tungstène recristallisé étant quasiment inductif, une fissure n’est qu’un symptôme ; la cause profonde réside généralement dans l’historique des conditions atmosphériques ou la procédure de chargement.
Ces fours peuvent-ils fritter des céramiques d'oxyde ?
Parfois, et cela nécessite une analyse du cas. L'oxyde d'aluminium et la zircone sont couramment traités dans des zones chaudes en graphite à des températures élevées ; si le problème est la sensibilité au carbone plutôt qu'à la température, une plateforme en molybdène jusqu'à 1 300 °C peut convenir à condition que le liant ne libère ni oxygène ni humidité à cette température. Veuillez nous indiquer le matériau, le liant et le cycle, et nous vous indiquerons clairement si cela est possible.