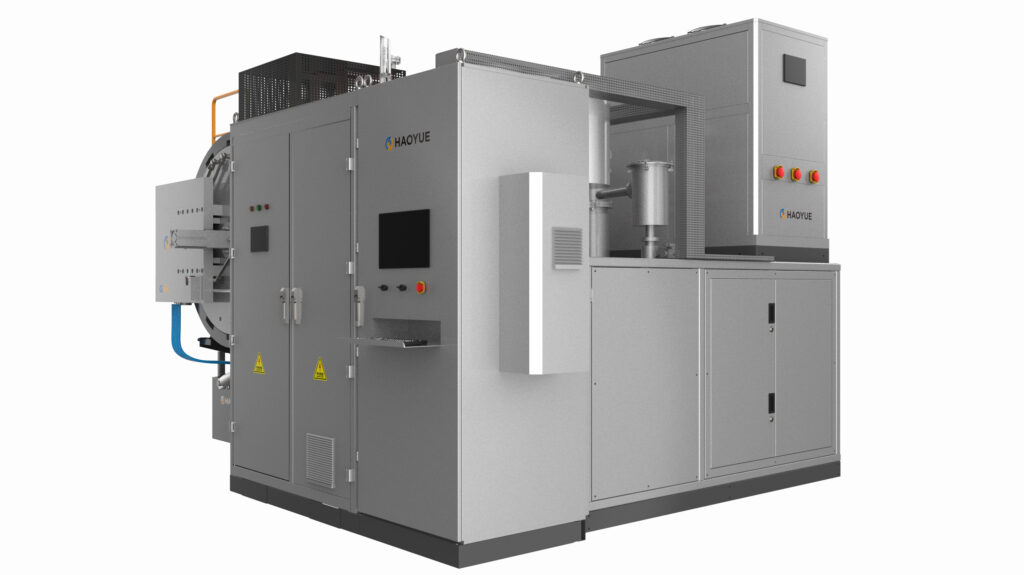


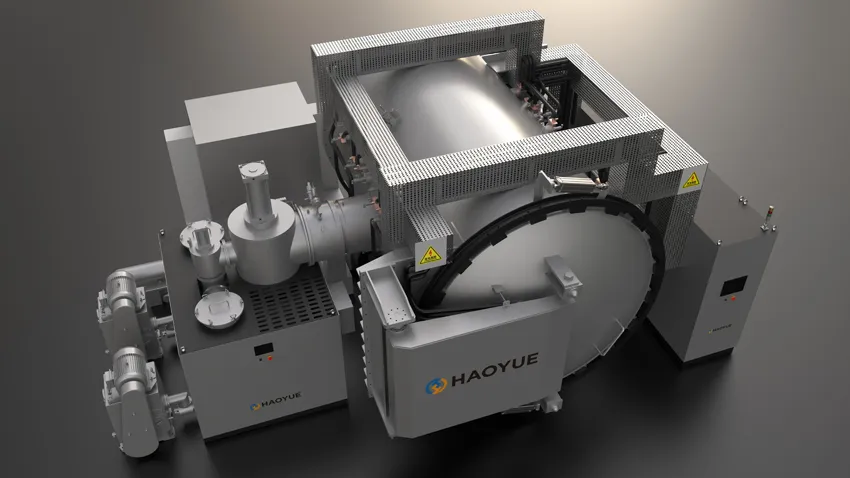
石墨真空炉是一种真空炉,其高温区(加热元件、辐射屏蔽层以及通常的内部结构)由石墨制成,这使得它能够在2000℃或2400℃的高真空或惰性气体环境下连续运行。. 实际上,这个短语有两种用法:一种是指一个熔炉, 流程 石墨和碳制品,以及用于炉子 用……建造 石墨热区。这两个含义都指向同一个工程决策,而这个决策正是本指南的主题。.
大多数搜索石墨真空炉的买家并非在寻找定义。他们试图解答三个问题:石墨高温区能否在我的工作环境中保持稳定?它是否会污染我的零件?以及我需要承担多少维护工作?本文将按此顺序解答这些问题,并介绍我们生产所依据的参数范围。.
什么是石墨真空炉?
热区是指真空炉的隔热内腔:包括加热元件、用于保温和保护炉体的辐射屏蔽层,以及承载炉料的炉膛或炉架。在石墨真空炉中,这些部件均为石墨——加热元件通常采用等静压石墨或挤压石墨,而隔热层则采用石墨毡或硬质石墨板。.
石墨之所以被选中,是因为它具备一些其他材料难以同时满足的特定性能组合:
- 升华而非熔化。. 石墨在大气压下不会熔化;它会在远高于任何真空炉工作温度的温度下升华。它还会…… 更强 与金属不同,温度升高时,金属的性质会发生改变。.
- 低热容。. 石墨加热区比同等体积的全金属加热区加热和冷却速度更快,从而缩短循环时间并降低每批次的能耗。.
- 可加工性和可修复性。. 元件、屏蔽罩和固定装置可以逐个进行加工和更换,而不是作为一个整体报废。.
- 温度成本。. 在约 1600 °C 以上,石墨比体积相当的耐火金属热区要经济得多。.
这些权衡取舍同样具体:石墨是碳源,它会氧化,而且是一种消耗品。本文后半部分的所有限制都源于这三个事实。.
石墨真空炉的工作原理
第一阶段——疏散
在加热之前,燃烧室会被抽真空。我们的V系列石墨热区炉的极限真空度为 6.7 × 10⁻³ Pa, 这指的是使用扩散泵或分子泵(而非仅靠机械泵)达到的高真空度。达到这个真空度本身的重要性不在于数值,而在于它能去除哪些物质:氧气和水蒸气,它们在高温下会腐蚀石墨。.
第二阶段——脱气和粘合剂去除
在烧结温度范围以下,填料会释放吸附的水分、成型润滑剂和粘结剂残留物。在粉末冶金和金属注射成型(MIM)工艺中,这一阶段本身就是一个独立的工艺流程;升温过程缓慢,真空系统的尺寸是根据实际气体负载量来设计的,而不仅仅是针对空腔抽真空。仓促完成这一阶段是导致热区过早老化的最常见原因。.
第三阶段——受控斜坡
我们的V系列石墨热区炉运行温度为 低于 1600 °C 时升温速率为 1–15 °C/min,高于 1600 °C 时升温速率为 1–10 °C/min. 高温下加热速率会刻意降低:限制因素并非加热器的性能,而是负载在不发生裂纹的情况下所能承受的温度梯度。多区域温度控制和工业级PC+PLC+PID调节系统能够保持温度曲线的稳定,并具有可测量的均匀性。 ±5 °C 在 1000°C 下进行 1 小时的五点调查。.
第四阶段——浸泡
峰值温度取决于材料本身,而非炉体。额定温度为 2400 °C 的炉子并不意味着必须以 2400 °C 的温度运行;大多数生产配方中的实际温度远低于额定温度,因为随着温度接近额定值,晶粒生长、挥发和高温区寿命都会下降。.
第五阶段——控制冷却
在高功率范围内,真空条件下的自然冷却速度较慢。可选 2巴气体淬火 V 系列可用于冷却速率影响微观结构或吞吐量足以抵消气体成本的应用。.
关键参数
| 范围 | 规格/典型范围 | 为什么这很重要 |
|---|---|---|
| 热区材料 | 石墨(用于加热元件、绝缘材料和家具) | 设置温度上限和污染程度 |
| 最高温度 | 2000 °C 或 2400 °C(取决于配置) | 有两种评级;请注明您要购买的是哪一种。 |
| 终极真空 | 6.7 × 10⁻³ Pa(扩散或分子泵) | 高真空度;保护石墨并清洁表面 |
| 工作氛围 | 高真空或惰性气体(氩气/氮气¹) | 石墨不耐氧化性气氛。 |
| 加热速率 | 1–15 °C/分钟(<1600℃); 1–10 °C/分钟 (> 1600 °C) | 梯度控制而非加热器功率才是限制因素。 |
| 温度均匀性 | ±5 °C(5 点测量,1000 °C,保持 1 小时) | 验收测试中需要询问的数量 |
| 腔室尺寸 | 300 × 300 × 400 毫米至 800 × 800 × 1200 毫米 | 载荷几何形状比峰值温度更能决定选择 |
| 冷却 | 真空冷却;可选2巴气体淬火 | 影响循环时间和冷却后微观结构 |
| 控制 | 工业PC+PLC+PID,多区域 | 配方可重复性和可追溯性 |
¹ 氮对石墨是惰性的,但在高温下会与某些合金发生反应——检查材料,而不仅仅是高温区。.
我们的石墨真空炉实际能提供什么
V系列——石墨热区,无压
| 模型 | 腔室(毫米) | 终极真空 | 最高温度 | 加热速率 |
|---|---|---|---|---|
| V3GR24 | 300 × 300 × 400 | 6.7 × 10⁻³ Pa | 2000 / 2400 °C | 1–15 °C/分钟(<1600℃); 1–10 °C/分钟 (> 1600 °C) |
| V4GR24 | 400 × 400 × 600 | 6.7 × 10⁻³ Pa | 2000 / 2400 °C | 相同的 |
| V6GR24 | 600 × 600 × 900 | 6.7 × 10⁻³ Pa | 2000 / 2400 °C | 相同的 |
| V7GR24 | 700 × 700 × 1000 | 6.7 × 10⁻³ Pa | 2000 / 2400 °C | 相同的 |
| V8GR24 | 800 × 800 × 1200 | 6.7 × 10⁻³ Pa | 2000 / 2400 °C | 相同的 |
所有 V 系列石墨热区型号均具有 ±5 °C 均匀性(1000 °C 下五点测量,保持 1 小时)、多区控制和可选的 2 bar 快速冷却组件。.
P系列——单轴压力石墨热区
当无压烧结无法消除最后几个百分点的孔隙率时,可以将同样的石墨热区原理与液压缸结合起来:
| 模型 | 腔室(毫米) | 样品直径。. | 压力 | 终极真空 | 最高温度 |
|---|---|---|---|---|---|
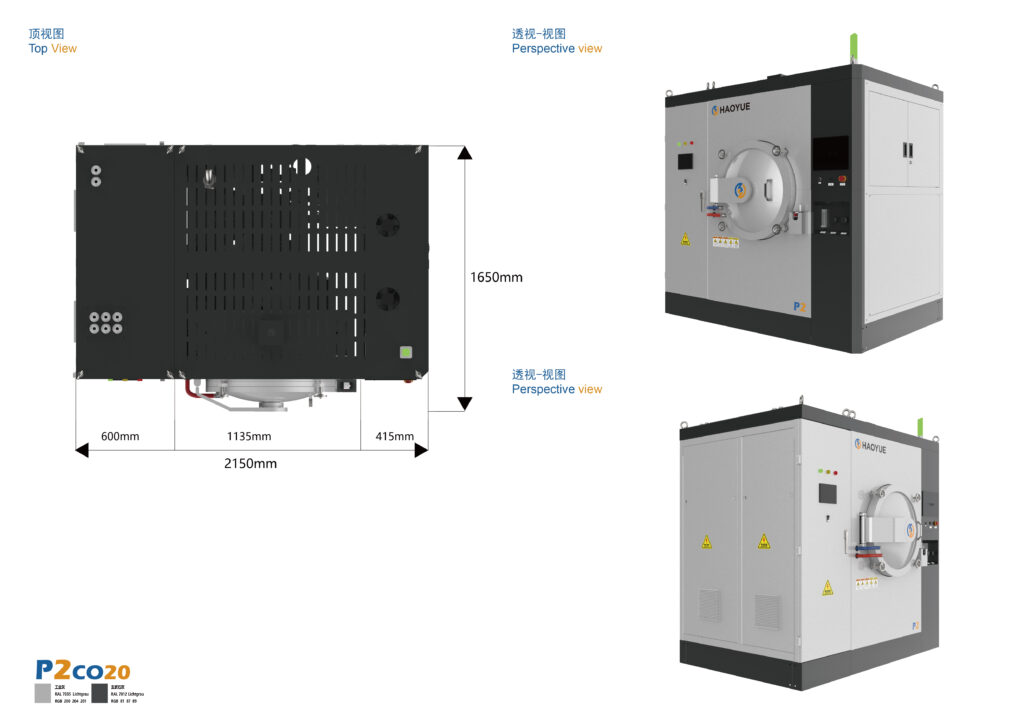
| P3VGR22 | Φ300 × 400 | Φ150 | 100吨 | 6.7 × 10⁻² Pa | 2200℃ |
| P5VGR22 | Φ500 × 700 | Φ300 | 300吨 | 1 Pa 或 6.7 × 10⁻³ Pa(泵选项) | 2200℃ |
| P7VGR22 | Φ700 × 900 | Φ400 | 600吨 | 1 Pa 或 6.7 × 10⁻³ Pa(泵选项) | 2200℃ |
| P9VGR22 | Φ900 × 900 | Φ500 | 800吨 | 1 Pa 或 6.7 × 10⁻³ Pa(泵选项) | 2200℃ |
| P11VGR22 | Φ1100 × 900 | Φ600 | 1200吨 | 1 Pa 或 6.7 × 10⁻³ Pa(泵选项) | 2200℃ |
P系列机组的压力保持精度优于±3%,采用波纹管密封的上下活塞,在1000℃下保温两小时,经五点测试,温度均匀性可达±5℃。加热速率在1600℃以下为1-10℃/min,在1600℃以上为1-15℃/min。.
关于真空柱的说明。. “1 Pa 或 6.7 × 10⁻³ Pa”并非一个范围,而是一种泵配置选项。1 Pa 是机械泵(粗真空)的真空度,未配备扩散泵或分子泵;6.7 × 10⁻³ Pa 是高真空配置。如果您的工艺确实需要高真空,请指定泵组件,而不仅仅是炉型号。.
石墨与其他高温区
| 热区 | 最高温度(我们的范围) | 终极真空 | 选择何时 | 避免这样做 |
|---|---|---|---|---|
| 石墨(V-GR) | 2000 / 2400 °C | 6.7 × 10⁻³ Pa | 碳和石墨制品、碳/碳复合材料、工程陶瓷、硬质合金、耐火合金;单位成本最高温度 | 部件对碳敏感;该工艺需要氢气或任何氧化剂。 |
| 钨(大众) | 1800 / 2000 °C | 6.7 × 10⁻³ Pa | 透明及技术陶瓷、碳化硅、氮化硅、耐火金属(碳吸收量不可接受) | 你需要2200摄氏度以上的温度;预算有限。 |
| 钼(V-MO) | 1000 / 1300 °C | 6.7 × 10⁻³ Pa | 有色金属、不锈钢、钛合金、高温合金、低温硬质合金以及所有氢致材料(H系列) | 工艺运行温度高于 1300 °C |
| 感应(V-CO) | 2000 / 2400 °C | 5 帕 | 需要极快的加热速度(1600℃以下为1-60℃/分钟),以及大量的石墨或C/C负载。 | 需要高真空——5 Pa 属于较低的泵配置,并非高真空水平。 |
应用程序
石墨真空炉应用于两个相互交织的领域。.
碳和石墨的加工: 石墨电极、石墨制品和块体、碳纸和碳布、碳/碳刹车盘和刹车片、石墨烯和碳纳米管原料、导热薄膜以及其他炉窑的热区材料。石墨热区不仅使用方便,而且化学性质也十分适宜。.
加工能够耐受或需要含碳环境的材料: 技术陶瓷和透明陶瓷、硬质合金、耐火合金以及粉末冶金零件。我们的P系列石墨真空热压炉用于氮化硅、碳化硅、碳化硼、氮化硼、铜基和铁基粉末材料、飞机刹车盘和装甲板的生产——单轴压力和石墨环境的结合,可达到无压烧结无法实现的密度。.
局限性:何时石墨真空炉并非最佳选择
这是大多数供应商页面都会省略的部分。.
- 任何氧化性或含氧环境。. 石墨在高温和氧气存在下会发生氧化——这是它唯一的硬性限制。石墨加热区通常在真空或惰性气体环境下运行。如果您的工艺需要空气、氧气或湿式氧化气氛,那么无论价格如何,石墨加热区都不适用。.
- 对碳敏感的材料。. 石墨加热区会产生碳。对于钛合金、低碳不锈钢以及间隙碳会改变其机械或磁性能的合金,应考虑使用钨加热区(VW,1800/2000 °C)或钼加热区(V-MO,1000/1300 °C)。根据我们的经验,这是采购询价中最常被低估的风险。.
- 氢能工艺。. 高温下的氢气与石墨反应生成碳氢化合物,两者均被消耗。真空氢气工作需要在带有钼热区的H系列炉中进行(6.7 × 10⁻³ Pa,1000/1300 °C)。.
- 需要施加压力才能致密化的过程。. 如果无压烧结留下残余孔隙,解决方法是使用 P 系列热压机(100-1200 吨单轴)、G 系列气压烧结炉(6 或 10 MPa,1600/2000 °C)或热等静压——而不是使用更热的石墨炉。.
- 长时间、低温工作循环。. 如果温度永远不会超过 1300 °C,那么钼热区是一种更经济的规格;您为不会用到的温度能力买单。.
- 纳米结构保留。. 石墨真空炉的加热速率为 1–15 °C/分钟。如果您的材料具有纳米晶或亚稳态微结构,则放电等离子烧结(最高加热速率为 300 °C/分钟,最高温度为 2200 °C)是相关的技术。.
- 热区属于消耗品。. 元件、毛毡和固定装置会随着热循环、气体释放负荷和峰值温度而老化。应预留定期更换的费用并备一套备用件。任何报价石墨加热区却不提供维护计划的人,都没有向您提供完整的成本信息。.
常问问题
石墨真空炉能达到多高的温度?
我们的V系列石墨热区炉额定温度为2000℃或2400℃,具体取决于配置——是两个额定温度,而不是一个数字。我们的P系列石墨真空热压炉额定温度为2200℃。.
石墨真空炉能达到多高的真空度?
我们的V系列石墨热区真空计的真空度为6.7 × 10⁻³ Pa,属于高真空级别,需要扩散泵或分子泵。较低的真空度,例如1 Pa或5 Pa,仅指机械泵配置,不应称为高真空。.
石墨热区还是钨热区——我应该选择哪一个?
对于碳和石墨制品、C/C复合材料、硬质合金以及任何温度高于2000℃的应用,请选择石墨。当零件中碳的吸收是不可接受的,例如许多透明陶瓷和耐火金属,请选择钨(1800/2000℃)。.
石墨真空炉能在氢气气氛下运行吗?
通常情况下不会。氢气在高温下会与石墨发生反应。氢退火、钎焊、金属化和玻璃金属密封等工艺均在我们的H系列真空氢气炉上进行,该系列炉采用钼热区,温度为1000/1300℃。.
这些腔室有多大?
V系列石墨热区尺寸范围从300 × 300 × 400 mm (V3GR24) 到 800 × 800 × 1200 mm (V8GR24)。对于压力辅助加工,P系列尺寸范围从Φ300 × 400 mm (P3VGR22) 到 Φ1100 × 900 mm (P11VGR22)。.
石墨真空炉和热压机是一样的吗?
不。标准的石墨真空炉是在不施加压力的情况下进行烧结的。如果您的材料需要机械压力才能达到完全致密,则需要真空热压机;如果需要来自各个方向的压力,则需要气压烧结或HIP工艺。.
如果您正在比较石墨热区与钨或钼作为特定材料的性能,请将您的材料体系、目标密度和零件几何形状发送给我们——我们将进行试验周期,并在您确定规格之前返回数据。.
相关设备: P系列石墨真空热压炉 · 真空烧结炉 · 1800℃高温真空炉