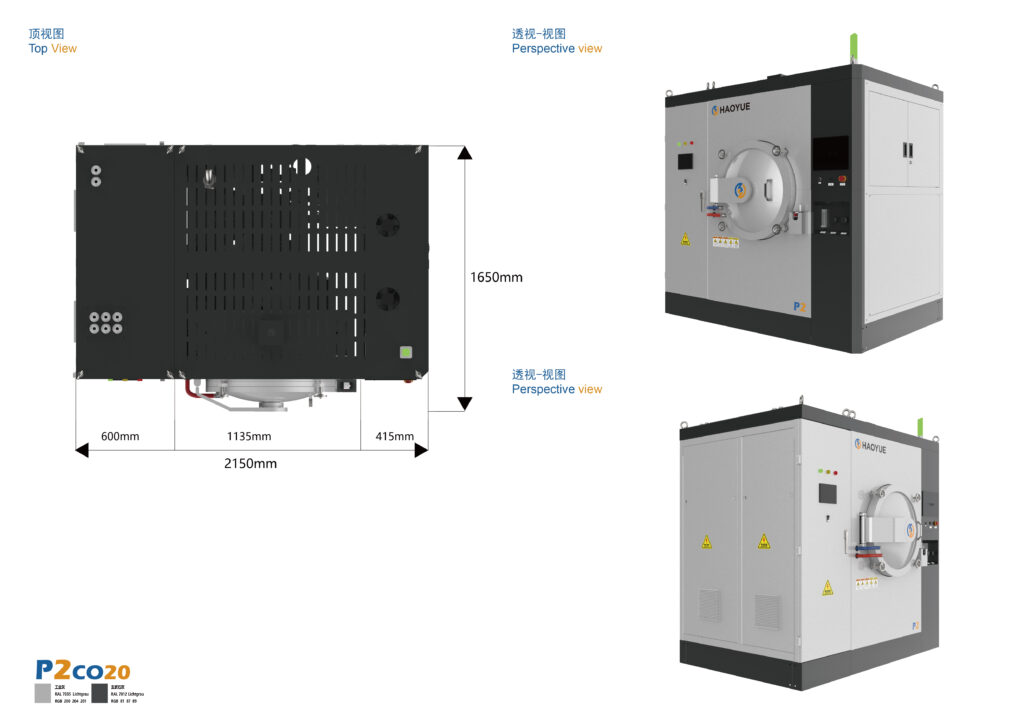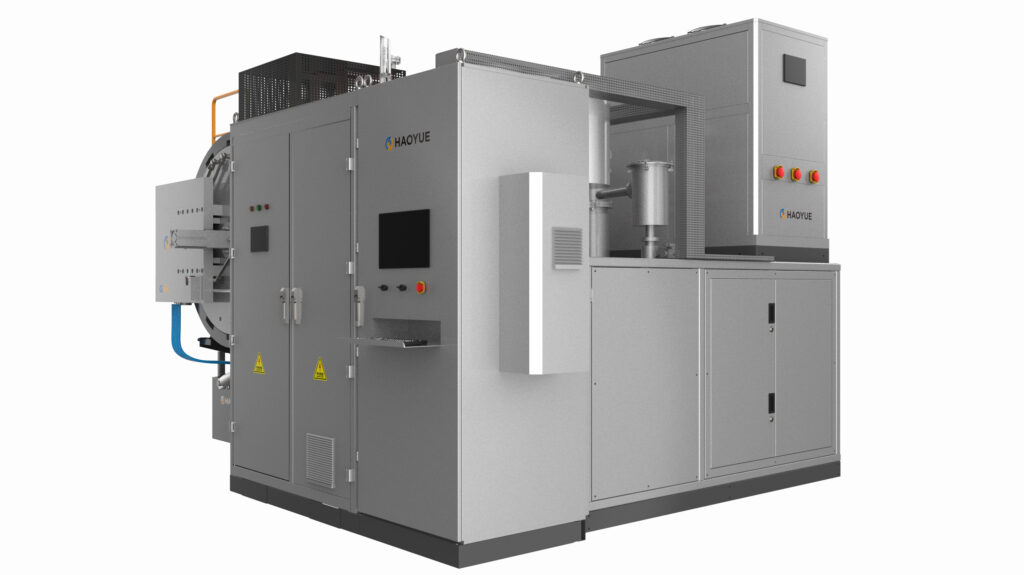
Un horno de vacío de grafito es un horno de vacío cuya zona caliente —elementos calefactores, blindaje contra la radiación y, a menudo, el mobiliario interno— está fabricada con grafito, lo que permite un funcionamiento continuo a 2000 °C o 2400 °C en alto vacío o gas inerte. En la práctica, la frase se usa de dos maneras: para un horno que procesos productos de grafito y carbono, y para un horno construido con una zona caliente de grafito. Ambos significados apuntan a la misma decisión de ingeniería, y esa decisión es el tema de esta guía.
La mayoría de los compradores que buscan hornos de vacío de grafito no buscan una definición. Intentan responder tres preguntas: ¿resistirá la zona caliente de grafito mi atmósfera?, ¿contaminará mis piezas? y ¿cuánto mantenimiento requerirá? Este artículo responde a esas preguntas en ese orden, con los rangos de parámetros que utilizamos.
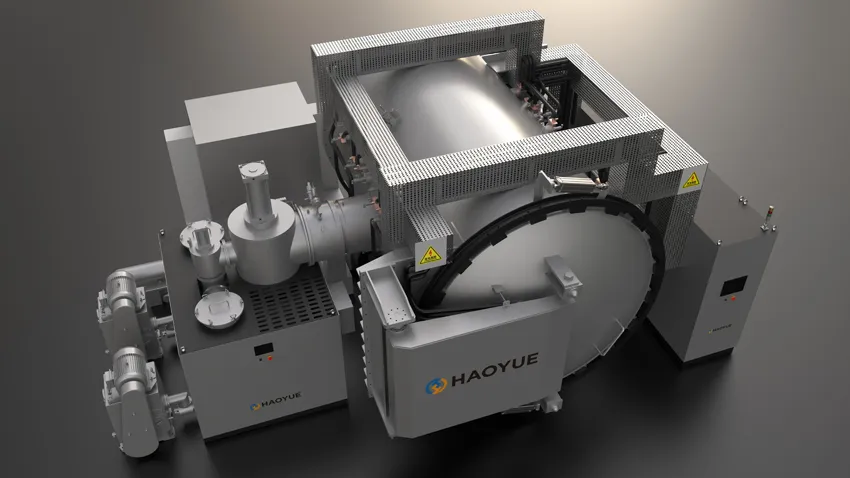
¿Qué es un horno de vacío de grafito?
La zona caliente es la cámara interior aislada de un horno de vacío: los elementos calefactores, los escudos de radiación que retienen el calor y protegen el recipiente, y el hogar o soporte que soporta la carga. En un horno de vacío de grafito, estos componentes son de grafito, generalmente isostático o extruido para los elementos, y fieltro de grafito o placas rígidas de grafito para el aislamiento.
El grafito se elige por una combinación específica de propiedades que pocos materiales igualan a la vez:
- Sublimación en lugar de fusión. El grafito no se funde a presión atmosférica; se sublima a una temperatura muy superior a cualquier rango de funcionamiento de un horno de vacío. También se más fuerte a medida que aumenta la temperatura, a diferencia de los metales.
- Baja masa térmica. Las zonas calientes de grafito se calientan y enfrían más rápido que las zonas calientes totalmente metálicas de volumen equivalente, lo que acorta el tiempo de ciclo y reduce el consumo de energía por lote.
- Maquinabilidad y reparabilidad. Los elementos, protectores y accesorios se pueden mecanizar y reemplazar pieza por pieza en lugar de desecharlos como un conjunto.
- Costo a temperatura. Por encima de los 1600 °C aproximadamente, el grafito sigue siendo mucho más económico que las zonas calientes de metal refractario de volumen comparable.
Las ventajas y desventajas son igualmente específicas: el grafito es una fuente de carbono, se oxida y es un material consumible. Estos tres factores determinan todas las limitaciones que se exponen en la segunda parte de este artículo.
Cómo funciona un horno de vacío de grafito
Etapa 1 — Evacuación
La cámara se vacía antes de aplicar calor. Nuestros hornos de zona caliente de grafito de la serie V están especificados para un vacío final de 6,7 × 10⁻³ Pa, que es un nivel de alto vacío alcanzado con una bomba de difusión o una bomba molecular, no solo con una bomba mecánica. Llegar a ese nivel importa menos por el valor en sí que por lo que elimina: oxígeno y vapor de agua, que atacan el grafito a esa temperatura.
Etapa 2: Desgasificación y eliminación del aglutinante.
Por debajo del rango de sinterización, la carga libera la humedad adsorbida, formando lubricantes y residuos de aglutinante. En la metalurgia de polvos y el moldeo por inyección de metales (MIM), esta etapa constituye un proceso independiente; la rampa es lenta y el sistema de vacío se dimensiona para la carga de gas, no solo para el vaciado de la cámara. Acelerar esta etapa es la causa más común de un envejecimiento prematuro de la zona caliente.
Etapa 3: rampa controlada
Nuestros hornos de zona caliente de grafito de la serie V funcionan a 1–15 °C/min por debajo de 1600 °C y 1–10 °C/min por encima de 1600 °C. La velocidad disminuye deliberadamente a altas temperaturas: el factor limitante no es la capacidad del calentador, sino el gradiente térmico que la carga puede tolerar sin agrietarse. El control de temperatura multizona y la regulación industrial PC + PLC + PID mantienen el perfil, con una uniformidad medida de ±5 °C en un estudio de cinco puntos a 1000 °C mantenido durante una hora.
Etapa 4 — Remojar
La temperatura máxima la determina el material, no el horno. Que un horno esté clasificado para 2400 °C no significa que deba funcionar a esa temperatura; la mayoría de las recetas de producción se sitúan muy por debajo de esa clasificación, ya que el crecimiento del grano, la volatilización y la vida útil de la zona caliente empeoran a medida que se acerca a ella.
Etapa 5: Enfriamiento controlado
La refrigeración libre al vacío es lenta en la gama alta. Una opción Extinción de gas a 2 bares Está disponible en la serie V para aplicaciones donde la velocidad de enfriamiento afecta la microestructura o donde el rendimiento justifica el costo del gas.
Parámetros clave
| Parámetro | Especificación / rango típico | Por qué es importante |
|---|---|---|
| Material de zona caliente | Grafito (elementos calefactores, aislamiento, muebles) | Establece el límite de temperatura y el perfil de contaminación. |
| Temperatura máxima | 2000 °C o 2400 °C (dependiendo de la configuración) | Existen dos clasificaciones; especifique cuál está comprando. |
| Aspiradora definitiva | 6,7 × 10⁻³ Pa (difusión o bomba molecular) | Alto nivel de vacío; protege el grafito y limpia las superficies. |
| Ambiente de trabajo | Alto vacío o gas inerte (argón/nitrógeno¹) | El grafito no es compatible con atmósferas oxidantes. |
| velocidad de calentamiento | 1–15 °C/min (< 1600°C); 1-10 °C/min (> 1600 °C) | El control de gradiente, no la potencia del calentador, es el límite. |
| Uniformidad de la temperatura | ±5 °C (medición en 5 puntos, 1000 °C, mantenimiento durante 1 hora) | El número que se debe solicitar en las pruebas de aceptación |
| Tamaño de la cámara | De 300 × 300 × 400 mm a 800 × 800 × 1200 mm | La geometría de la carga influye más en la elección que la temperatura máxima. |
| Enfriamiento | Refrigeración al vacío; enfriamiento por gas opcional de 2 bares. | Afecta al tiempo de ciclo y a la microestructura enfriada. |
| Control | PC industrial + PLC + PID, multizona | Repetibilidad y trazabilidad de las recetas |
¹ El nitrógeno es inerte al grafito, pero reacciona con algunas aleaciones a ciertas temperaturas; compruebe el material, no solo la zona caliente.
Lo que realmente ofrecen nuestros hornos de vacío de grafito
Serie V: zona caliente de grafito, sin presión.
| Modelo | Cámara (mm) | Aspiradora definitiva | Temperatura máxima | velocidad de calentamiento |
|---|---|---|---|---|
| V3GR24 | 300 × 300 × 400 | 6,7 × 10⁻³ Pa | 2000 / 2400 °C | 1–15 °C/min (< 1600°C); 1-10 °C/min (> 1600 °C) |
| V4GR24 | 400 × 400 × 600 | 6,7 × 10⁻³ Pa | 2000 / 2400 °C | mismo |
| V6GR24 | 600 × 600 × 900 | 6,7 × 10⁻³ Pa | 2000 / 2400 °C | mismo |
| V7GR24 | 700 × 700 × 1000 | 6,7 × 10⁻³ Pa | 2000 / 2400 °C | mismo |
| V8GR24 | 800 × 800 × 1200 | 6,7 × 10⁻³ Pa | 2000 / 2400 °C | mismo |
Todos los modelos de zona caliente de grafito de la serie V ofrecen una uniformidad de ±5 °C (medición en cinco puntos a 1000 °C, mantenimiento de 1 hora), control multizona y el paquete opcional de enfriamiento rápido de 2 bares.
Serie P: zona caliente de grafito con presión uniaxial
Cuando la sinterización sin presión no logra eliminar el último porcentaje de porosidad, se combina el mismo principio de zona caliente de grafito con un pistón hidráulico:
| Modelo | Cámara (mm) | Diámetro de la muestra. | Fuerza de presión | Aspiradora definitiva | Temperatura máxima |
|---|---|---|---|---|---|
| P3VGR22 | Φ300 × 400 | Φ150 | 100 toneladas | 6,7 × 10⁻² Pa | 2200 °C |
| P5VGR22 | Φ500 × 700 | Φ300 | 300 toneladas | 1 Pa o 6,7 × 10⁻³ Pa (opción de bomba) | 2200 °C |
| P7VGR22 | Φ700 × 900 | Φ400 | 600 toneladas | 1 Pa o 6,7 × 10⁻³ Pa (opción de bomba) | 2200 °C |
| P9VGR22 | Φ900 × 900 | Φ500 | 800 toneladas | 1 Pa o 6,7 × 10⁻³ Pa (opción de bomba) | 2200 °C |
| P11VGR22 | Φ1100 × 900 | Φ600 | 1200 toneladas | 1 Pa o 6,7 × 10⁻³ Pa (opción de bomba) | 2200 °C |
Las unidades de la serie P mantienen una presión superior a ±3%, utilizan pistones superior e inferior sellados con fuelles y están especificadas para una uniformidad de ±5 °C en una prueba de cinco puntos a 1000 °C mantenida durante dos horas. La velocidad de calentamiento es de 1 a 10 °C/min por debajo de 1600 °C y de 1 a 15 °C/min por encima de 1600 °C.
Una nota sobre esa columna de vacío. La entrada “1 Pa o 6,7 × 10⁻³ Pa” no es un rango, sino una opción de configuración de la bomba. 1 Pa corresponde a un nivel de vacío aproximado con bomba mecánica, sin bomba de difusión ni molecular; 6,7 × 10⁻³ Pa corresponde a la configuración de alto vacío. Si su proceso requiere realmente alto vacío, especifique el conjunto de bomba, no solo el modelo del horno.
Grafito frente a otras zonas calientes
| Zona caliente | Temperatura máxima (nuestro rango) | Aspiradora definitiva | Elígelo cuando | Evítalo cuando |
|---|---|---|---|---|
| Grafito (V-GR) | 2000 / 2400 °C | 6,7 × 10⁻³ Pa | Productos de carbono y grafito, compuestos C/C, cerámica técnica, carburo cementado, aleaciones refractarias; temperatura máxima por unidad de costo | Las piezas son sensibles al carbono; el proceso necesita hidrógeno o cualquier especie oxidante. |
| Tungsteno (VW) | 1800 / 2000 °C | 6,7 × 10⁻³ Pa | Cerámicas transparentes y técnicas, SiC, Si₃N₄, metales refractarios donde la absorción de carbono es inaceptable. | Necesitas 2200 °C o más; el presupuesto es limitado. |
| Molibdeno (V-MO) | 1000 / 1300 °C | 6,7 × 10⁻³ Pa | Metales no ferrosos, acero inoxidable, aleaciones de titanio, superaleaciones, carburo cementado a baja temperatura y todos los trabajos con hidrógeno (serie H). | El proceso se ejecuta a temperaturas superiores a 1300 °C. |
| Inducción (V-CO) | 2000 / 2400 °C | 5 Pa | Se requiere un calentamiento muy rápido (1–60 °C/min por debajo de 1600 °C), grandes cargas de grafito o C/C. | Se requiere un alto vacío: 5 Pa es una configuración de bomba de menor presión, no un nivel de alto vacío. |
Aplicaciones
Los hornos de vacío de grafito se utilizan en dos mundos que se superponen.
Procesamiento del carbono y del grafito: Electrodos de grafito, productos y bloques de grafito, papel y tela de carbono, discos y placas de freno de carbono/carbono, materia prima de grafeno y nanotubos de carbono, películas termoconductoras y materiales para zonas calientes en otros hornos. En este caso, la zona caliente de grafito no solo es conveniente, sino que además constituye el entorno químico idóneo.
Procesamiento de materiales que toleran o necesitan un entorno que contenga carbono: Cerámica técnica y transparente, carburo cementado, aleaciones refractarias y piezas de metalurgia de polvos. Nuestro horno de prensado en caliente al vacío de grafito de la serie P se utiliza para nitruro de silicio, carburo de silicio, carburo de boro, nitruro de boro, materiales en polvo a base de cobre y hierro, discos de freno de aeronaves y placas de blindaje, donde la presión uniaxial y un entorno de grafito se combinan para alcanzar densidades que la sinterización sin presión no puede lograr.
Limitaciones: Cuando un horno de vacío de grafito no es la opción adecuada
Esta es la sección que la mayoría de las páginas de proveedores omiten.
- Cualquier atmósfera oxidante o que contenga oxígeno. El grafito se oxida a temperaturas elevadas en presencia de oxígeno; este es el único límite infranqueable. Las zonas calientes de grafito funcionan al vacío o con gas inerte. Si su proceso requiere aire, oxígeno o una atmósfera oxidante húmeda, una zona caliente de grafito no es una opción viable bajo ninguna circunstancia.
- Materiales sensibles al carbono. Una zona caliente de grafito es una fuente de carbono. Para aleaciones de titanio, aceros inoxidables con bajo contenido de carbono y aleaciones donde el carbono intersticial modifica las propiedades mecánicas o magnéticas, considere una zona caliente de tungsteno (VW, 1800/2000 °C) o una zona caliente de molibdeno (V-MO, 1000/1300 °C). Según nuestra experiencia, este es el riesgo que con mayor frecuencia se subestima en las consultas de compra.
- Procesos de hidrógeno. El hidrógeno a temperatura ambiente reacciona con el grafito para formar hidrocarburos, consumiendo ambos. El trabajo con hidrógeno al vacío se realiza en un horno de la serie H con una zona caliente de molibdeno (6,7 × 10⁻³ Pa, 1000/1300 °C).
- Procesos que necesitan presión para densificarse. Si la sinterización sin presión deja porosidad residual, la solución es una prensa en caliente de la serie P (uniaxial de 100 a 1200 toneladas), un horno de sinterización a presión de gas de la serie G (6 o 10 MPa, 1600/2000 °C) o una prensa isostática en caliente, no un horno de grafito más caliente.
- Ciclos de trabajo prolongados a bajas temperaturas. Si nunca supera los 1300 °C, una zona caliente de molibdeno es la opción más económica; estará pagando por una capacidad de temperatura que no utilizará.
- Retención de nanoestructuras. Los hornos de vacío de grafito calientan a una velocidad de 1 a 15 °C/min. Si el valor de su material reside en una microestructura nanocristalina o metaestable, la sinterización por plasma de chispa (hasta 300 °C/min, 2200 °C) es la tecnología adecuada.
- La zona caliente es un consumible. Los elementos, el fieltro y los accesorios se degradan con los ciclos térmicos, la desgasificación y las temperaturas máximas. Presupueste su reemplazo periódico y tenga un juego de repuesto. Quien le ofrezca una zona caliente de grafito sin programa de mantenimiento no le está dando una imagen completa del costo.
Preguntas frecuentes
¿Qué temperatura puede alcanzar un horno de vacío de grafito?
Nuestros hornos de zona caliente de grafito de la serie V tienen una capacidad nominal de 2000 °C o 2400 °C, según la configuración especificada; son dos capacidades nominales, no una sola. Nuestros hornos de prensado en caliente al vacío de grafito de la serie P tienen una capacidad nominal de 2200 °C.
¿Qué nivel de vacío alcanza un horno de vacío de grafito?
Nuestros modelos de zona caliente de grafito de la serie V están especificados para 6,7 × 10⁻³ Pa, un nivel de alto vacío que requiere una bomba de difusión o una bomba molecular. Niveles inferiores, como 1 Pa o 5 Pa, indican una configuración solo con bomba mecánica y no deben describirse como alto vacío.
Zona caliente de grafito o zona caliente de tungsteno: ¿cuál debo elegir?
Elija grafito para productos de carbono y grafito, compuestos C/C, carburo cementado y cualquier aplicación por encima de 2000 °C. Elija tungsteno (1800/2000 °C) cuando la acumulación de carbono en la pieza sea inaceptable, como ocurre con muchas cerámicas transparentes y metales refractarios.
¿Puede funcionar un horno de vacío de grafito en una atmósfera de hidrógeno?
Normalmente no. El hidrógeno reacciona con el grafito a altas temperaturas. El recocido con hidrógeno, la soldadura fuerte, la metalización y el sellado de vidrio con metal se realizan en nuestros hornos de hidrógeno al vacío de la serie H, que utilizan una zona caliente de molibdeno a 1000/1300 °C.
¿Qué tamaño tienen las cámaras?
La gama de zonas calientes de grafito de la serie V abarca desde 300 × 300 × 400 mm (V3GR24) hasta 800 × 800 × 1200 mm (V8GR24). Para trabajos asistidos por presión, la serie P abarca desde Φ300 × 400 mm (P3VGR22) hasta Φ1100 × 900 mm (P11VGR22).
¿Un horno de vacío de grafito es lo mismo que una prensa en caliente?
No. Un horno de vacío de grafito estándar sinteriza sin aplicar presión. Si su material necesita presión mecánica para alcanzar la densidad máxima, necesita una prensa de vacío en caliente; y si necesita presión en todas las direcciones, sinterización por presión de gas o HIP.
Si está comparando una zona caliente de grafito con tungsteno o molibdeno para un material específico, envíenos su sistema de material, la densidad objetivo y la geometría de la pieza; realizaremos un ciclo de prueba y le devolveremos los datos antes de que se comprometa con una especificación.
Equipo relacionado: Horno de prensado en caliente al vacío de grafito serie P · Horno de sinterización al vacío · Horno de vacío de alta temperatura de 1800 °C