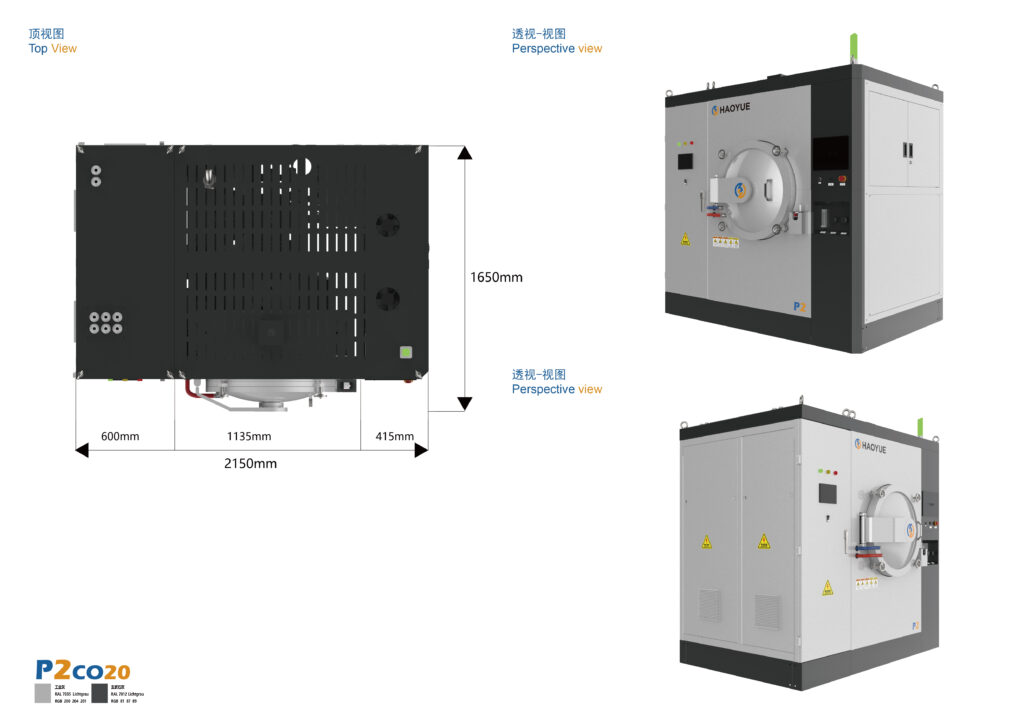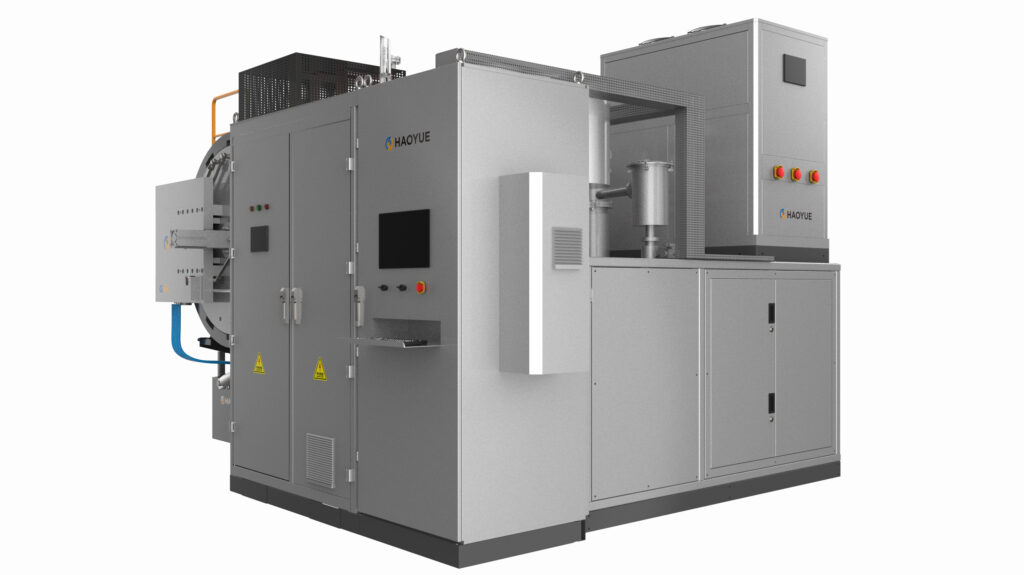


真空热压炉是一种真空炉,它通过模具组对粉末压块或预成型体施加单轴机械压力,同时进行加热,这使得材料能够在比无压烧结所需的更低温度或更短时间内达到完全密度。. 本指南中的其他所有内容都由此句展开,包括大多数买家都会犯的错误:究竟需要具体说明什么。.
搜索兴趣 定制热压炉 解释起来很简单。热压成型是少数几种需要根据零件来选择机器的致密化工艺之一,而不是反过来。与通用真空烧结炉(只需选择炉膛尺寸和温度等级即可)不同,热压机的尺寸取决于三个参数,这三个参数分别来自材料和零件几何形状:粉末所需的压力、压力作用的投影面积以及实际发生致密化的温度。.
本文是为工程师和采购团队撰写的,他们手头有材料,需要将其转化为制造商能够一次性准确报价的询价单。.
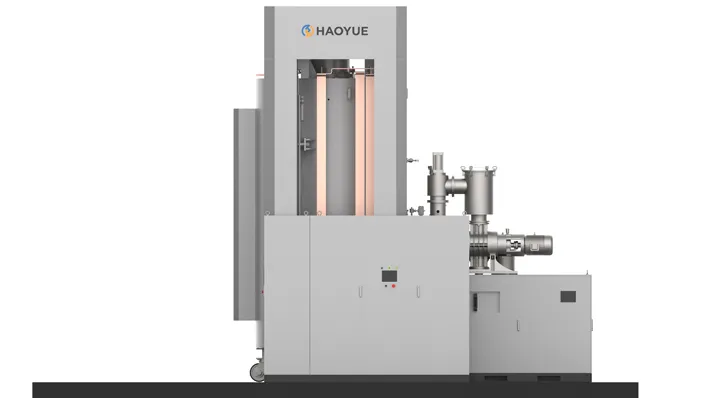
什么是真空热压炉?
热压机结合了通常需要单独购买的三种系统:
- 真空容器和热区 我们的 P 系列产品可提供可控气氛和高达 2200 °C 的温度。.
- 液压系统 它将一到两个冲头推入模具组,在整个行程中,推力保持在±3%以内。.
- 模具或工具套装 — 实际上通常是石墨 — 将压力传递给粉末并确定最终零件的形状。.
这个词 风俗 “定制热压炉”通常并非指炉子本身很特殊,而是指模具、冲压行程、压力曲线以及可用工作范围都必须与您的零件相匹配。炉子是固定的,模具是可变的。如果将模具视为次要因素,最终得到的方案往往要么规格过高,要么根本无法使用。.
热压工艺介于两种相邻工艺之间。无压烧结仅施加热量。热等静压则通过气体介质同时从各个方向施加热量和压力。热压工艺施加热量和 方向性 通过固体模具施加压力,因此可以生产出接近最终形状的零件,后续加工量极少——零件尺寸受限于模具和冲头的容量,而不是容器本身。.
真空热压炉的工作原理
第一阶段——模具装载和抽真空
将粉末或预成型件装入模具,将模具放置在下压杆上,然后对腔室进行抽真空。这一步骤比看起来要慢:粉末中含有吸附的水分,而且对于研磨或经过粘结剂处理的原料,还含有大量的气体。我们的 P 系列真空规格为: 根据泵组件的不同,压力为 1 Pa 或 6.7 × 10⁻³ Pa。, 而且,这是一个过程决定,而不是一个表面决定——请参阅下面关于真空的说明。.
第二阶段——加热和加压应用
目前常用的施压策略有三种,而哪种策略最合适则是一个材料问题:
- 冷压后接负载加热 — 最容易控制,适用于绿化强度充足的情况。.
- 先加热,然后在温度下施加压力 — 用于在致密化开始之前必须对粉末进行脱气或还原的情况。.
- 分阶段或渐进式压力 — 随着材料软化,压力上升,这限制了早期模壁摩擦,并改善了高部分的密度分布。.
我们P系列机组的爬坡速率为 低于 1600 °C 时升温速率为 1–10 °C/min,高于 1600 °C 时升温速率为 1–15 °C/min. 这些限制是为了控制芯片和零件中的热梯度而存在的,而不是因为加热元件是限制因素。.
第三阶段——承受压力
峰值温度、施加压力和保温时间构成一个相互关联的决策。延长保温时间并非没有代价:晶粒粗化、模具退化,以及某些系统可能出现的与模具的不良反应,都会在高温高位加速发生。压头位移是目前最有用的过程信号——位移曲线记录了收缩过程,而曲线趋于平缓则表明致密化过程已经停止。.
第四阶段——控释和冷却
压力释放、冷却速率和零件取出通常是零件开裂和模具变形的根源。我们的P系列装置采用波纹管密封的上下活塞杆,使两者都能在真空环境下运动。 可选的 2 巴气体淬火 当循环时间或冷却后的微观结构允许时,即可采用。.
如何指定一个:关键数字
第一步——从零件本身入手,而不是从产品目录入手
首先定义成品零件:投影面积、截面高度、目标密度和公差关键面。后续所有步骤均由此衍生。.
步骤 2 — 将压力需求转化为力
热压压力通常是根据特定粉末的经验确定的——它是材料体系的固有属性,而非炉具目录中列出的数值。一旦确定了单位面积所需的压力,即可根据投影面积直接计算出压力,同时考虑模壁摩擦和模具间隙造成的材料损失。决定您最终选择哪个吨位等级的,是这种计算方法,而不是样品直径:我们的吨位等级跨度为 100吨(P3VGR22)至1200吨(P11VGR22).
一个值得直截了当地说明的实际后果: 超限吨位运输并非免费。. 更大的制动力意味着需要更大的活塞杆、更大的机架、更大的真空容器,以及更高的单次循环运行成本。尺寸应根据您现有零件的尺寸以及已记录的路线图来确定,而不是根据您能想象到的最大尺寸来确定。.
步骤 3 — 将模具包覆层与模具腔体匹配
P系列每款型号都有其腔室尺寸和可用样品直径。样品柱是热压加工的固定装置:
| 模型 | 腔室(毫米) | 可用样品直径。. | 压力 | 最高温度 |
|---|---|---|---|---|
| P3VGR22 | Φ300 × 400 | Φ150 | 100吨 | 2200℃ |
| P5VGR22 | Φ500 × 700 | Φ300 | 300吨 | 2200℃ |
| P7VGR22 | Φ700 × 900 | Φ400 | 600吨 | 2200℃ |
| P9VGR22 | Φ900 × 900 | Φ500 | 800吨 | 2200℃ |
| P11VGR22 | Φ1100 × 900 | Φ600 | 1200吨 | 2200℃ |
第四步——特意选择真空包装
P5 至 P11 上可用的两种真空配置是 1帕或6.7×10⁻³帕, 这些是泵配置,而非容差范围。1 Pa 是未安装扩散泵或分子泵的机械泵粗真空度。6.7 × 10⁻³ Pa 是高真空配置,需使用扩散泵或分子泵才能达到。P3VGR22 的额定真空度为 6.7 × 10⁻² Pa。.
如果您的工艺对氧气、氮气或水分敏感(例如非氧化物陶瓷、耐火金属和细活性粉末),请在购买时明确指定泵组件。后期加装高真空设备比一开始就指定要麻烦得多。.
第五步——决定选择单腔还是双腔
对于研发工作或小批量生产,单腔炉是合适的选择,而且成本更低。对于批量生产,我们的双腔炉配置(P5VTGR22-II、P7VTGR22-II)在两个腔室之间共享一套真空系统、快速冷却回路、炉体和控制系统,并配有垂直侧开门。 400毫米总行程双缸. 它既降低了单位产出的资本成本,也降低了占地面积。.
| 模型 | 腔室(毫米) | 可用样品直径。. | 压力 | 最高温度 |
|---|---|---|---|---|
| P5VTGR22-II | Φ500 × 700 | Φ300 | 300吨 | 2200℃ |
| P7VTGR22-II | Φ700 × 900 | Φ400 | 600吨 | 2200℃ |
关键参数
| 范围 | 规格 | 为什么这很重要 |
|---|---|---|
| 最高温度 | 2200℃ | 设定哪些材料系统可达 |
| 压力 | 100 – 1200吨 | 由所需压力乘以零件面积得出 |
| 力精度 | 优于±3% | 零件间密度的重复性 |
| 终极真空 | 6.7 × 10⁻² Pa (P3);1 Pa 或 6.7 × 10⁻³ Pa(按泵组件划分)(P5–P11) | 泵配置选择,而非精度要求 |
| 加热速率 | 1–10 °C/分钟(<1600℃); 1–15 °C/分钟 (> 1600 °C) | 通过模具和零件进行梯度控制 |
| 温度均匀性 | ±5 °C(5 点测量,1000 °C,保持 2 小时) | 要询问的入学考试编号 |
| 柱塞密封 | 波纹管密封的上、下活塞杆 | 两个压板在真空条件下运动 |
| 冷却 | 真空冷却;可选2巴气体淬火 | 循环时间和冷却后微观结构 |
| 冲程(双腔) | 总长400毫米,双缸 | 模具高度和零件顶出包络线 |
| 控制 | 工业PC+PLC+PID,多区域 | 配方可重复性和数据可追溯性 |
真空热压法与其他致密化方法
| 路线 | 压力模式 | 我们的规格 | 选择何时 | 避免这样做 |
|---|---|---|---|---|
| 热压机(P系列) | 单轴,通过工具 | 100–1200吨,2200℃,至±3%力 | 圆盘、板材、近净成形块体;Si₃N₄、SiC、B₄C、BN、低钴硬质合金;需要定向压力的系统 | 复杂的三维形状、倒角特征或非常大的长宽比会导致模具堵塞。 |
| 无压真空烧结(V系列) | 没有任何 | 最高温度达 2400 °C(石墨热区),压力达 6.7 × 10⁻³ Pa | 粉末冶金、脱脂烧结、模具成本不合理的零件 | 没有施加压力就无法达到目标密度。 |
| 气体压力烧结(G系列) | 等静压气体,6 或 10 兆帕 | 1600/2000 °C,10 Pa | 几何形状复杂零件的批量生产;氮化硅球和切削刀具 | 你需要2200°C,或者特定的单轴压力。 |
| 热等静压(I系列) | 等静压气体,100/150/200兆帕 | 2000 °C(C/C 热区)或 1400 °C(钼) | 复杂形状的完全致密化、铸件固结、扩散焊接 | 预算有限,或者近净成形模具的经济性更好。 |
| 放电等离子烧结(S系列) | 单轴脉冲电流加热 | 最高升温速率 300 °C/min,最高温度 2200 °C,压力 1 Pa | 纳米结构保持性、快速开发周期、难烧结成分 | 大件商品,或者说每公斤的资本必须保持低位 |
关于 SPS 真空度图的说明:1 Pa 是机械泵粗真空配置,不带扩散泵或分子泵。选择 SPS 是因为其加热速率和保持精细微观结构的能力,而不是因为其真空度。.
应用程序
当仅靠加热无法闭合孔隙,或者所需的温度会使微观结构粗化时,热压法便能发挥作用。在我们自己的产品系列中,P系列用于:
- 非氧化物结构陶瓷 — 氮化硅、碳化硅、碳化硼、氮化硼 — 其中定向压力代替了烧结添加剂,否则这些添加剂会降低高温性能。.
- 粘结剂含量降低的硬质合金, 需要在不牺牲密度的前提下获得更高硬度。.
- 高温合金 适用于发动机和涡轮机相关应用。.
- 复合材料和近净成形部件, 包括铌氧化物、铜基和铁基粉末材料以及高导热体系。.
- 大块平坦区域 例如飞机刹车盘和装甲板,其中 2200°C 的耐高温能力和高吨位是实现这些目标的关键因素。.
相应的下游产业:发动机和动力总成、切削工具、耐腐蚀机械和航空航天结构。.
局限性:何时不应选择真空热压机
- 复杂几何。. 热压成型可生产圆盘、板材、环状件和简单的块状件。倒角、内部通道和薄而高的壁面则需要采用气压烧结或HIP工艺,或者采用无压烧结加机械加工工艺。.
- 超出模具经济性的零件。. 如果零件体积大、结构简单,而且生产周期很长,那么能够完成整个生产周期的模具,其每次生产的成本可能高于其所增加的价值。.
- 极高的宽高比。. 高而细长的截面会受到模壁摩擦的影响,并且从上到下密度不均匀。.
- 与石墨刀具发生反应的材料。. 如果模具化学成分不兼容,则需要更换模具材料或工艺流程。在妄下结论之前,请务必先咨询清楚。.
- 温度高于 2200 °C 的工艺。. 这是我们热压机系列中的顶级产品;需要的不是更大的压机,而是不同的技术。.
- 高通量小零件。. 连续式或多工位配置(在我们的 SPS 系列中提供)通常是大批量小型元件的更好规格。.
- 大气层的硬性边界。. 热压成型可在真空或惰性气体环境下进行。石墨模具在高温下不能使用氧化性气氛,而氢气加工则必须在带有钼热区的氢气炉中进行。.
常问问题
真空热压炉是用来做什么的?
真空热压炉可对仅靠加热无法达到完全密度的粉末和预成型件进行致密化处理。我们的典型加工产品包括氮化硅、碳化硅、碳化硼、氮化硼、低钴硬质合金、高温合金以及近净成形复合材料零件,例如刹车盘和装甲板。.
热压需要多大的压力?
压力要求取决于材料而非机器,通常通过特定粉末体系的试验数据确定。一旦确定了压力要求,所需的压力就可以根据零件的投影面积计算得出,而投影面积决定了吨位:我们的产品范围从 100 吨到 1200 吨。.
真空热压炉能达到多高的温度?
我们的 P 系列真空热压炉额定温度为 2200 °C,在 1000 °C 下保持两小时,通过五点测量,温度均匀性为 ±5 °C。.
热压机能达到多大的真空度?
对于我们的 P 系列产品,这取决于泵组件。P3VGR22 的额定真空度为 6.7 × 10⁻² Pa。P5 至 P11 提供 1 Pa 或 6.7 × 10⁻³ Pa 两种规格——1 Pa 为机械泵粗真空配置,6.7 × 10⁻³ Pa 为高真空配置,需要扩散泵或分子泵。.
热压和 HIP 是一样的吗?
不。热压成型通过实体模具施加单轴压力,这限制了零件的形状,使其只能从模具中取出。HIP 则通过气体向各个方向施加等静压,适用于复杂几何形状,但无法实现近净成形模具的经济性。.
什么情况下应该选择气压烧结?
当零件几何形状复杂且批量生产,工艺温度保持在 1600 或 2000 °C 之间时,请选择气压烧结——我们的 G 系列设备正是针对这种情况,压力为 6 或 10 MPa。当需要定向压力或 2200 °C 的高温时,请选择热压成型。.
如果您已确定材料体系和目标密度,请将粉末规格和零件图纸发送给我们。我们将使用我们自己的设备进行试验,并在您最终确定规格之前,将密度、微观结构和循环数据反馈给您。.
相关设备: P系列石墨真空热压炉 · G系列气体压力烧结炉 · S2 SPS烧结系统