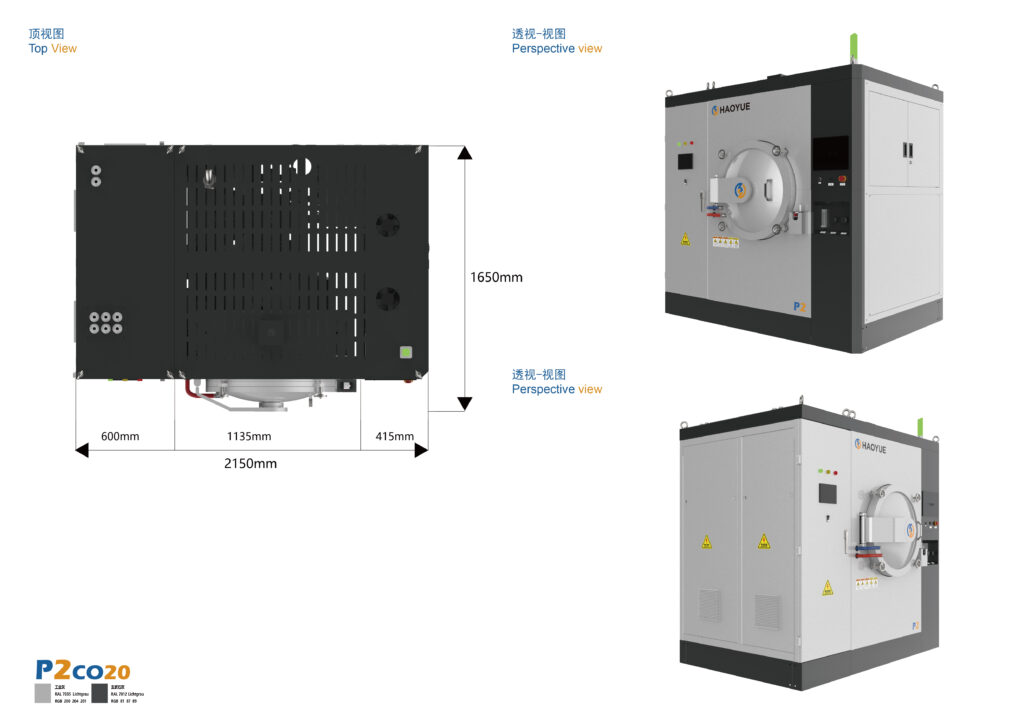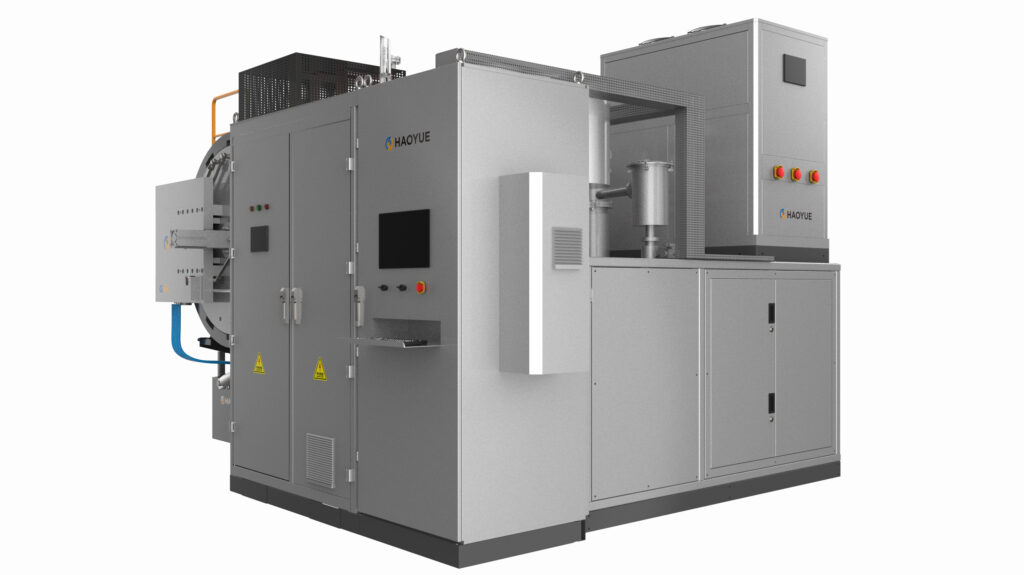


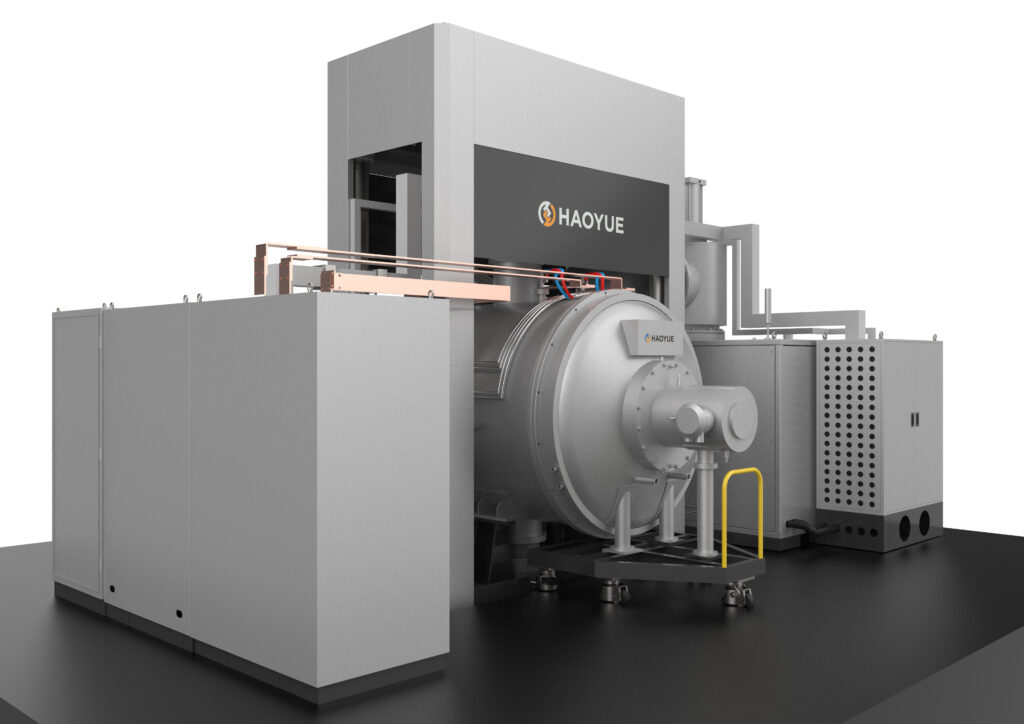
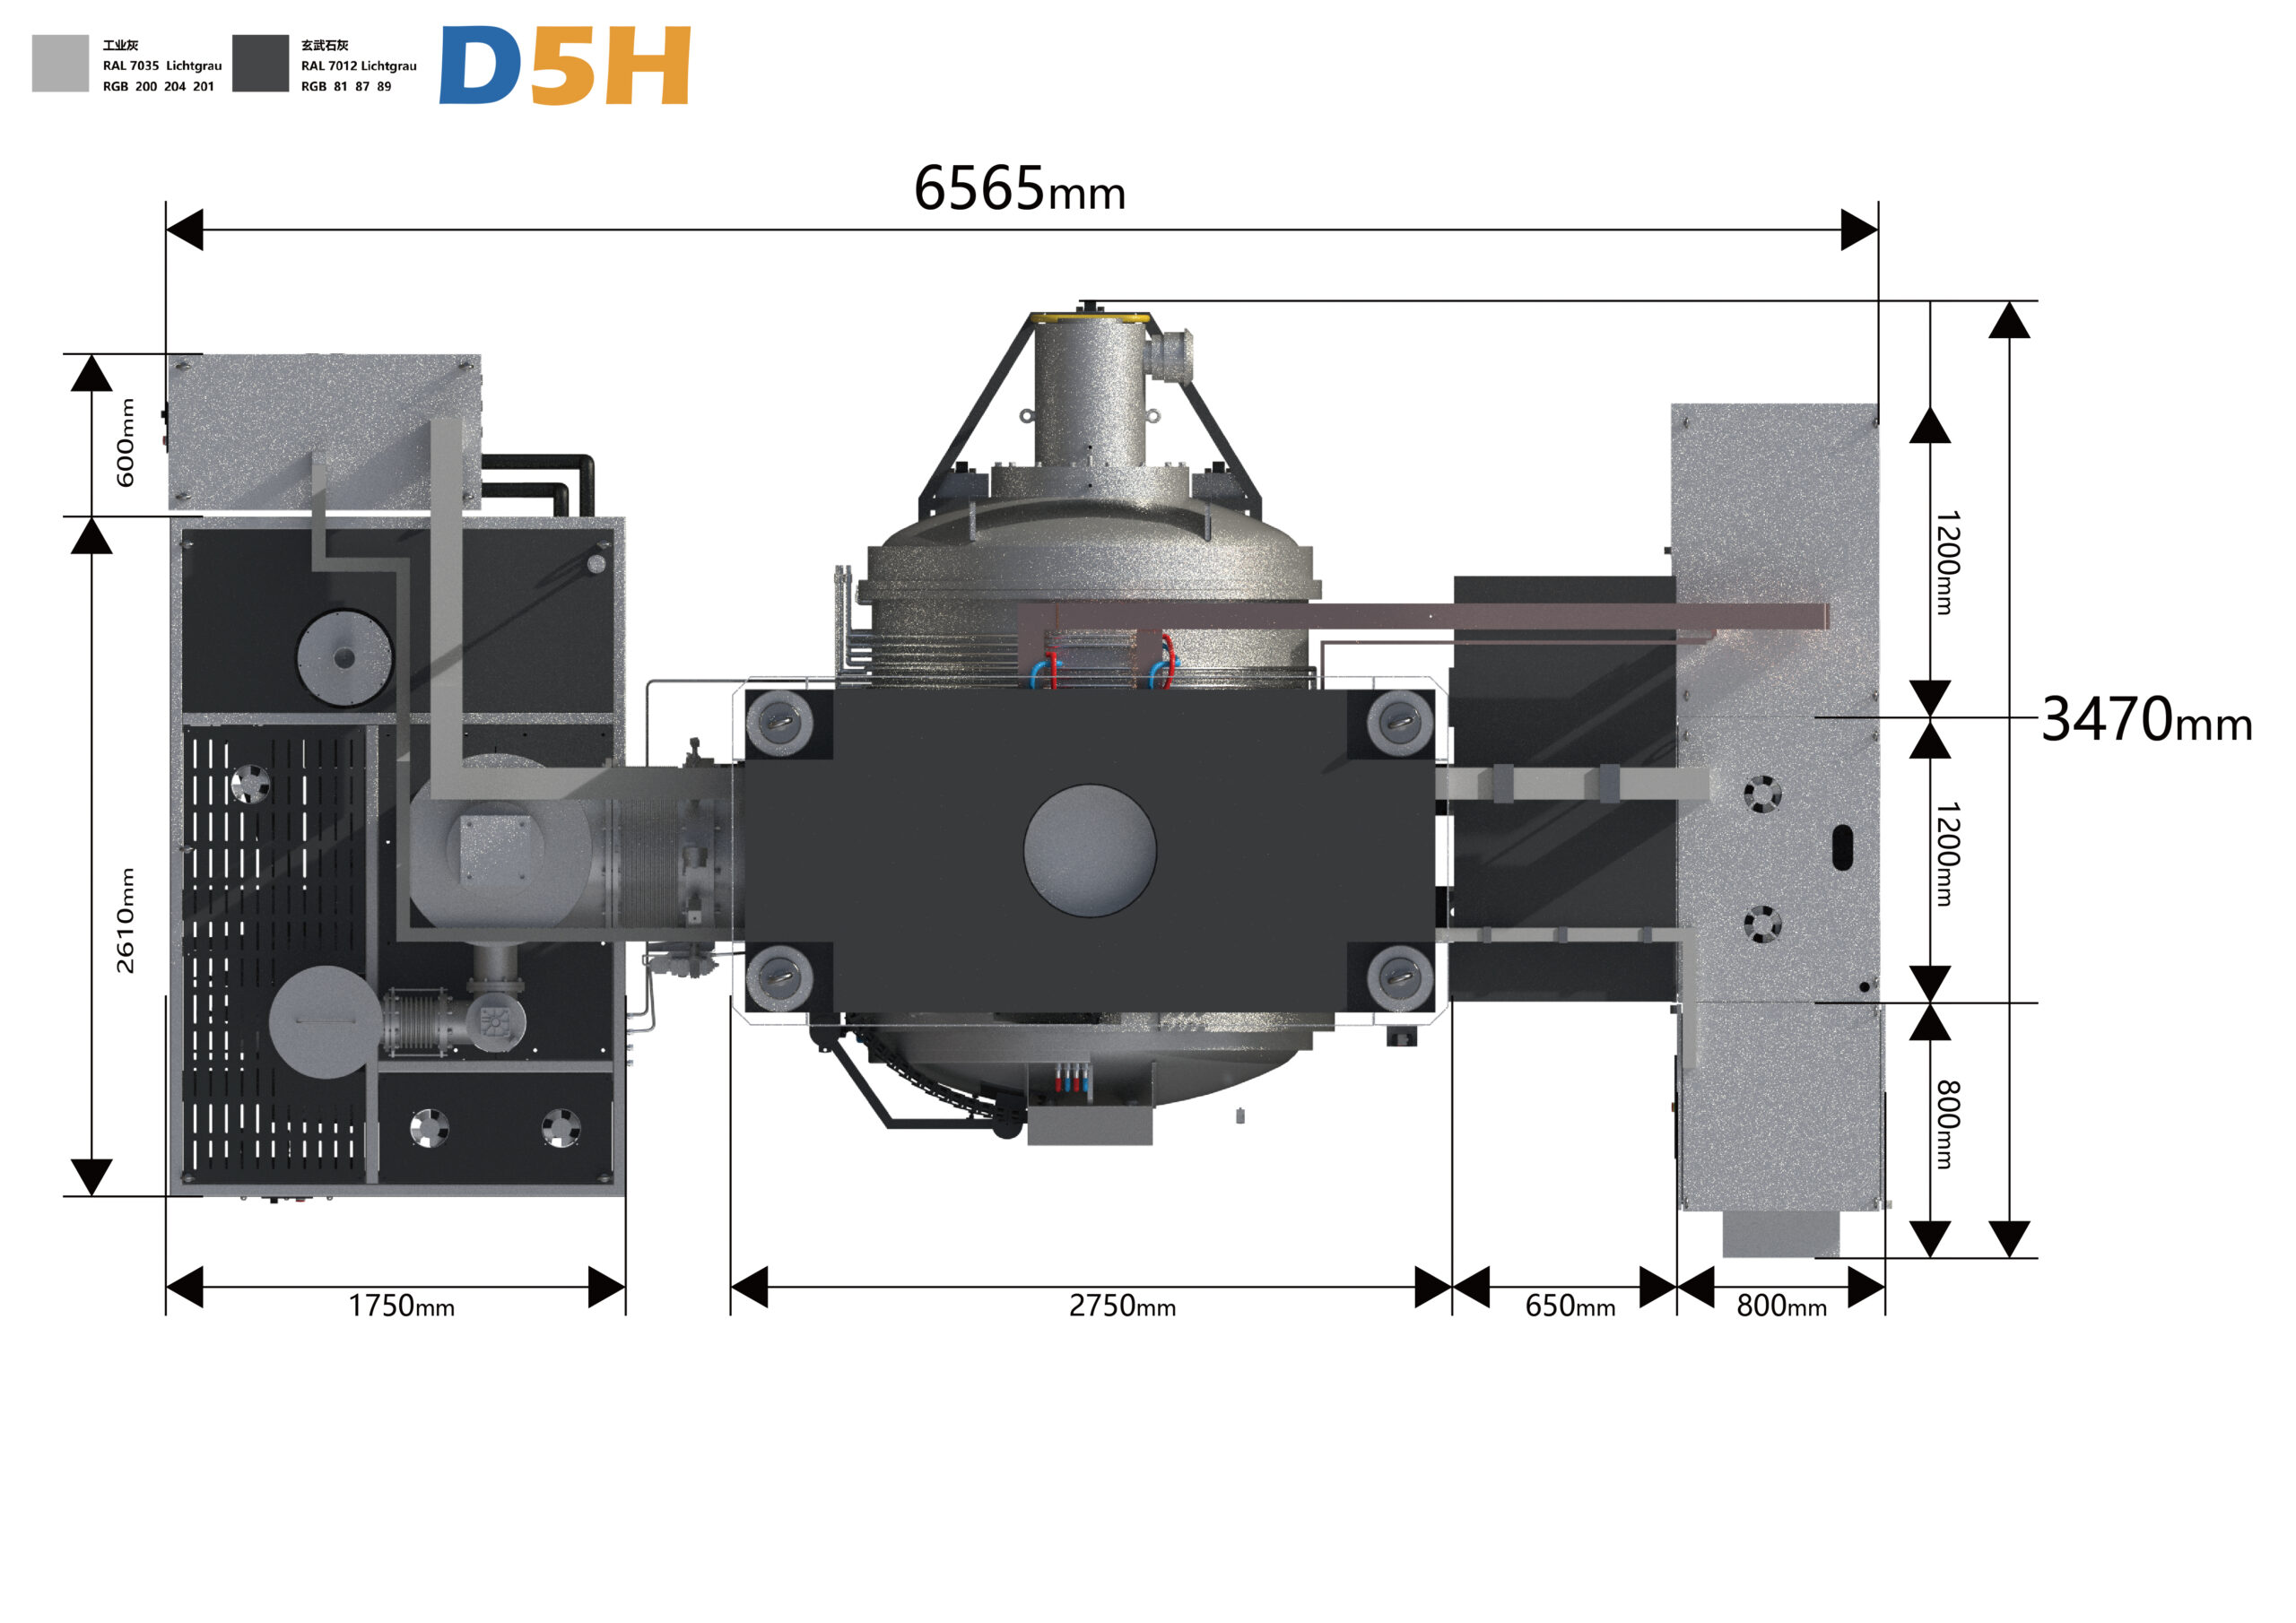
A 扩散焊接炉是一种真空炉,它将两个干净、紧密贴合的金属表面在固态下连接起来——施加热量和单轴压力,直到原子扩散穿过界面,原始的键合线消失。. 不使用填充金属,基材金属也不会熔化。.
听起来很简单。但实际上,大多数扩散焊接失败与炉子本身无关——它们往往源于表面处理、压板平行度,或者为了赶生产进度而缩短的保温时间。本指南将介绍该工艺的实际工作原理、关键参数,以及如何在扩散焊接和钎焊之间进行选择。.
什么是扩散焊接?
扩散焊接(也称扩散键合)是一种固态连接工艺。将两个表面匹配且经过抛光处理的零件在压力下接触并加热——通常加热至材料绝对熔点的0.5至0.8倍。随着时间的推移,原子在界面处迁移,空隙缩小并闭合,最终接头与母材在冶金上达到连续。.
由于没有材料熔化,因此不存在传统熔焊意义上的铸造结构、填充层和热影响区。在Ti-6Al-4V合金中,高质量的扩散焊缝强度几乎可以达到母材的完全强度,并且能够承受后续的热处理和使用温度,而这些温度足以破坏钎焊接头。.
流程运作方式:三个相互重叠的阶段
了解各个阶段就能解释为什么表面处理对最终结果起决定性作用。.
1. 粗糙体接触和变形。. 在微观尺度上,即使是抛光表面也布满了峰状结构。压力——通常为3-20 MPa的单轴压力——会通过塑性流动和蠕变使这些峰状结构变平,从而将点接触转化为实际接触面积。.
2.界面和晶界扩散。. 在高温下,原子会沿着界面和晶界移动。空隙缩小,原有的键合线随着晶粒在其上的生长而开始迁移。.
3. 空隙消除和晶粒生长。. 经过足够的保温时间(通常为 1-4 小时),残余空隙会完全闭合,晶粒会跨越界面。此时,在金相切片中将不再可见结合线,这便是完全结合的实际定义。.
如果只进行第一阶段检测就停止,就只能达到“勉强合格”的程度:它可能通过目视检查,但在实际使用中却不合格。这就是无损检测如此重要的原因(见下文)。.
关键工艺参数
| 范围 | 典型范围 | 为什么这很重要 |
|---|---|---|
| 表面处理 | Ra ≤ 0.4 µm(航空航天领域通常 ≤ 0.2 µm) | 在此下方,实际接触面积坍塌,并出现未粘合区域。 |
| 平整度/合身度 | 在粘合区域上方几微米的范围内 | 间隙必须通过扩散作用闭合,而不是通过填料流动闭合。 |
| 温度 | 0.5–0.8 × Tm(绝对值) | 扩散系数过低会导致扩散失败;扩散系数过高会导致晶粒长大和变形。 |
| 单轴压力 | 3–20兆帕 | 驱动粗糙体坍塌和空隙闭合;必须平行 |
| 真空度 | ≤ 10⁻² Pa;钛及活性合金≤ 10⁻³ Pa | 防止高温下氧化物重新形成 |
| 保持时间 | 1-4 小时(典型值) | 扩散是随时间变化的;低估是最常见的捷径 |
| 温度均匀性 | 热区温度变化范围为±5°C | 确定大件零件的批次间重复性 |
| 冷却 | 受控、负载或惰性气体 | 影响残余应力和最终微观结构 |
扩散焊接、钎焊和热压焊接
| 扩散键合 | 钎焊 | 真空热压 | |
|---|---|---|---|
| 填充金属 | 没有任何 | 是的 | 没有任何 |
| 贱金属熔化 | 不 | 不 | 不 |
| 联合成分 | 与贱金属相同 | 填充物仍保持为一个独立的层。 | 不适用(合并,而非加入) |
| 工作温度上限 | 基本金属极限 | 受填料重熔限制 | 不适用 |
| 表面处理需求 | 非常高 | 低至中等 | 缓和 |
| 间隙容差 | 非常低 | 高(填充物填补空隙) | 不适用 |
| 周期 | 小时 | 几分钟到几小时 | 小时 |
| 典型用途 | 钛结构、异种金属、微通道板 | 大批量装配,容错率高 | 粉末固结,陶瓷致密化 |
最终的决定通常取决于一个问题: 你能容忍使用过程中出现填充金属吗? 如果需要焊接,钎焊速度更快、成本更低。如果需要焊接(例如由于温度、腐蚀、金属间化合物形成或客户特定要求),则扩散焊接是最佳选择。.
常见缺陷及其真正原因
- 未粘合区域/接吻键 —表面光洁度或清洁度。请先脱脂,戴手套操作,并迅速装载;指纹是粘合缺陷。.
- 残余空隙 — 保持时间过短,或者横截面压力过低。.
- 脆性金属间化合物层 — 连接不同的金属,而没有合适的中间层(根据金属对的不同,可以是镍、铜或银)。.
- 失真 — 压板不平行或温度分布不均匀。在怀疑配方问题之前,请先检查压板平行度。.
- 谷物过度生长 — 温度过高或保持时间过长,会牺牲机械性能。.
检查记录: 超声波 C 扫描是验证粘合覆盖率的标准无损方法,通常辅以同一批次工艺试样的金相切片分析。.
典型应用
- 航天: 超塑性成型/扩散焊接(SPF/DB)钛结构、空心风扇叶片、蜂窝夹芯板
- 不同金属: 铜铝过渡连接、钛不锈钢连接(采用中间层)
- 热管理: 微通道换热器、冷板、模具中的随形冷却通道
- 能源与研究: 聚变和反应堆部件,耐火金属组件(钨、钼)
- 陶瓷与金属: 采用活性中间层或匹配扩展设计
扩散焊接何时是错误的选择
要正视其局限性:加工周期以小时计;零件尺寸受限于压板;表面处理成本高昂且耗时;对于大批量、公差要求较高的装配,钎焊或焊接在成本上始终更胜一筹。扩散焊接是一种精密工艺,而非通用工艺。.
常问问题
扩散焊接和扩散连接有什么区别?
它们描述的是同一种固态机制,因此经常可以互换使用。“扩散焊接”常见于焊接标准和文献中;“扩散键合”则更常见于航空航天、真空炉和制造业领域。.
扩散焊接炉可以焊接不同的金属吗?
是的,但通常是通过中间层实现的。镍、铜或银中间层用于阻止合金之间形成脆性金属间化合物,否则这些化合物会发生不良反应。.
扩散键的强度有多大?
正确形成的结合强度接近母材强度——钛合金中通常为 90–100%——因为接头处没有填充物或铸造结构。.
扩散焊接需要多大的真空度?
通常需要 10⁻² Pa 或更高的压力。钛、铝和其他活性合金通常需要 10⁻³ Pa 或更高的压力,以防止在保压过程中氧化物再次形成。.
扩散焊接周期需要多长时间?
做好工时准备。供暖、1-4小时的温度保持以及受控制冷意味着一个完整的循环就是一个班次,而不是喝咖啡的休息时间。.
陶瓷可以进行扩散焊接吗?
是的,在较高的温度下,通常使用活性金属中间层——尽管对于陶瓷粉末固结而言,热压或气压烧结通常是更实用的方法。.
扩散焊接炉选型:简要清单
- 框架载荷能力和并行性 在特定温度下——不仅仅是室温。.
- 热区材料及均匀性 — 石墨与耐火金属的比较,并验证了工作体积内温度控制在±5°C或更佳。.
- 真空系统 — 负载下的极限压力、泄漏率和抽空时间。.
- 过程控制和数据记录 — 航空航天工作要求对每次运行的温度、压力和真空度进行完全可追溯。.
- 压板尺寸与您最大零件的尺寸对比 ——留有未来工作的空间。.
- 冷却控制 — 负载下可编程冷却。.
熔炉与材料体系的匹配是价值所在。如果您正在评估一款适用于特定合金或接头设计的扩散焊接熔炉,最可靠的下一步是在您自己的零件上进行试运行。.
→ 相关设备: P系列石墨真空热压炉 · 气体压力烧结炉 · 真空烧结炉
您有需要进行接头鉴定的部件吗?请将材料组合和截面尺寸发送给我们——我们会在自己的实验室进行样品试验。.