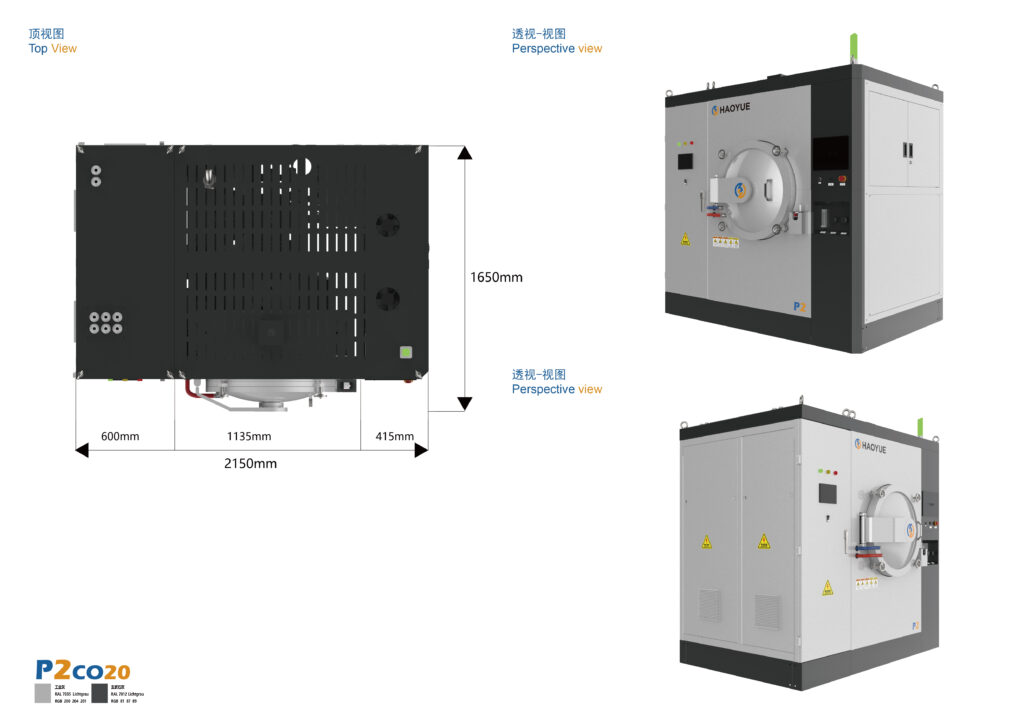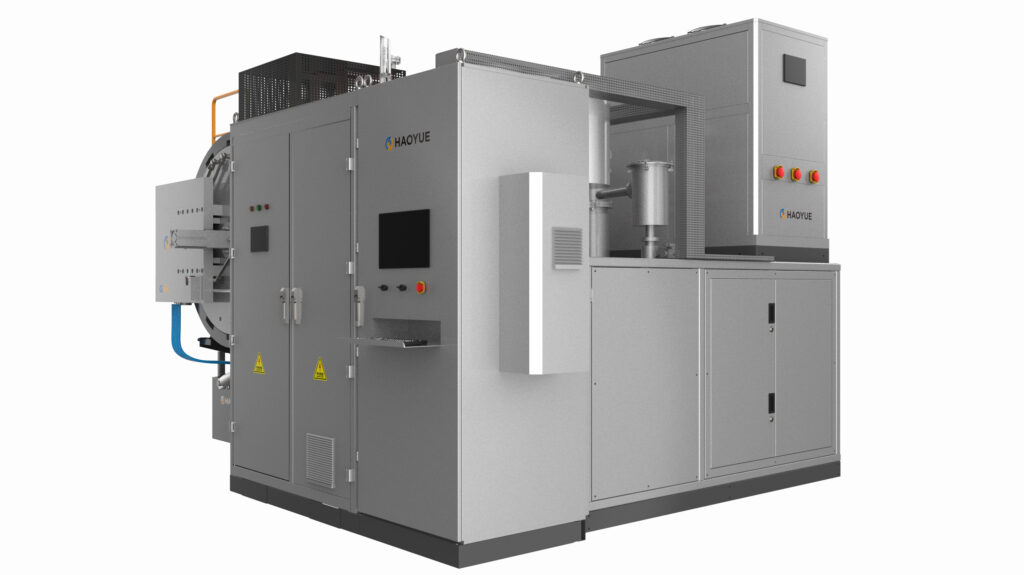
ما هو فرن تلبيد السيراميك؟
A فرن تلبيد السيراميك هو فرن ذو جو متحكم فيه يعمل على تكثيف مادة خزفية مضغوطة مشكلة تحت درجة انصهارها، وتحويل جسم أخضر مسامي إلى جزء صلب من خلال الانتشار، وبالنسبة لمعظم أنواع السيراميك التقني، يتم التحكم في جو الفرن بشكل متعمد.
لا يُعدّ الغلاف الجويّ مُلحقًا إضافيًا بالتصميم الحراري. فبالنسبة للخزف الأكسيدي مثل أكسيد الألومنيوم (Al₂O₃)، يحمي الغلاف الجويّ للفرن نقاء المادة ويسحب الغازات المحتبسة من شبكة المسام؛ أما بالنسبة للخزف التساهمي مثل نيتريد السيليكون (Si₃N₄) أو كربيد السيليكون (SiC)، فيُشكّل الغلاف الجويّ والضغط المُطبّق جزءًا من آلية التكثيف نفسها، وليسا شرطًا أساسيًا.
كيف يعمل فرن تلبيد السيراميك
فرن تلبيد السيراميك هو نظام حراري مرتبط بمشكلة كيميائية. أربع مراحل من العملية تحدد النتيجة، وتحدث المرحلة الأولى قبل الوصول إلى درجة الحرارة القصوى بفترة طويلة.
المرحلة 1 - إزالة المادة الرابطة (إزالة المادة الرابطة)
تصل الأجسام الخضراء محملة بمادة رابطة عضوية نتيجة عمليات الكبس أو التشكيل بالحقن أو صب الشرائط. إذا لم تُزال هذه المادة الرابطة قبل انغلاق شبكة المسام، فإنها تتحلل داخل القطعة وتظهر على شكل فقاعات أو تشققات داخلية أو بقايا كربونية. يكمن الحل في رفع درجة الحرارة تدريجيًا مع تثبيتها ضمن نطاق احتراق المادة العضوية - عادةً بضع مئات من الدرجات المئوية، أي أقل بكثير من درجة حرارة التكثيف - ويتم ذلك تحت فراغ أو جو مُتحكم به بحيث تخرج نواتج التحلل من الجسم بدلًا من بقائها فيه. صُمم فرن سلسلة V الخاص بنا كمنصة لإزالة المادة الرابطة بالفراغ بالإضافة إلى التلبيد بدون ضغط، بينما تدمج سلسلة G إزالة الشمع بالضغط الموجب وإزالة الشمع بالفراغ في نفس دورة التلبيد بالفراغ والضغط الجزئي والضغط، بحيث لا يلزم نقل الجسم الشمعي بين الآلات.
المرحلة الثانية - تهيئة الأجواء
هنا ينفصل نوعا السيراميك. السيراميك الأكسيدي — Al₂O₃، ZrO₂، MgO، الموليت، TiO₂ — تتكاثف عن طريق الانتشار في الحالة الصلبة أو الطور السائل وتحتاج بشكل أساسي إلى بيئة نظيفة ومنخفضة الأكسجين؛ إن تكوين الفراغ العالي 6.7×10⁻³ باسكال مع مضخة انتشار أو جزيئية هو المسار القياسي الذي نوفره للسيراميك التقني والشفاف في سلسلة V. السيراميك غير المؤكسد — Si₃N₄، SiC، AlN، B₄C، البوريدات — هي تساهمية ولها معاملات انتشار ذاتي منخفضة، لذا فإن الفراغ وحده هو نقطة البداية فقط: يتم تكثيفها إما بمضافات التلبيد في الطور السائل تحت ضغط زائد من الغاز الخامل، أو بضغط ميكانيكي مطبق.
المرحلة 3 - التسخين إلى نطاق التكثيف
تُحدد نقطة الضبط وفقًا للمادة، بينما تحدد المنطقة الساخنة الحد الأقصى. توفر المناطق الساخنة المصنوعة من الجرافيت أعلى حد أقصى في مجموعتنا عند 2000/2400 درجة مئوية؛ وتُعد المنطقة الساخنة المصنوعة من التنجستن عند 1800/2000 درجة مئوية بديلاً خاليًا من الكربون للسيراميك الشفاف والتقني حيث يكون امتصاص الكربون مرئيًا في القطعة النهائية؛ ويغطي الموليبدينوم النطاق الأدنى 1000/1300 درجة مئوية لأعمال الجوانب المعدنية والطلاء المعدني.
المرحلة الرابعة - مراقبة فترة الانتظار والحبوب
الكثافة ليست الهدف الوحيد. في السيراميك الإنشائي، يتحكم حجم الحبيبات في القوة والمتانة، لذا يُستخدم زمن التثبيت ومعدل التسخين كأدوات لدراسة البنية المجهرية وليس كعوامل لوجستية. تعمل سلسلة V لدينا بمعدل تسخين يتراوح بين 1 و15 درجة مئوية/دقيقة عند درجات حرارة أقل من 1600 درجة مئوية، وبين 1 و10 درجات مئوية/دقيقة عند درجات حرارة أعلى من 1600 درجة مئوية. أما طرق التسخين المدعومة بالضغط، فتُضحي بمعدل التسخين مقابل كبح نمو الحبيبات: إذ يصل معدل التسخين في تلبيد البلازما الشرارية إلى 300 درجة مئوية/دقيقة، وبالتالي يقضي وقتًا أقل بكثير في نطاق تضخم الحبيبات.
المرحلة 5 - التبريد المتحكم به
يجب أن يتجنب التبريد كلاً من إعادة الأكسدة والصدمة الحرارية. تُوفر وحدة تبريد غازية سريعة اختيارية بضغط 2 بار غازًا خاملًا يدور عبر المنطقة الساخنة، مما يُسرّع من انخفاض الحمل؛ وبدونها، يكون التبريد إشعاعيًا وقد يُضيف ساعات إلى دورة التشغيل.
المعايير الرئيسية التي يجب تحديدها
| المعلمة | لماذا يُعد ذلك مهماً؟ | القيم في أفراننا |
|---|---|---|
| أقصى درجة حرارة | يحدد مادة المنطقة الساخنة، وبالتالي نوع السيراميك الذي يمكنك تشغيله | 2000 / 2400 درجة مئوية (الجرافيت) · 1800 / 2000 درجة مئوية (التنغستن) · 1000 / 1300 درجة مئوية (الموليبدينوم) |
| مكنسة كهربائية فائقة الأداء | يزيل الغاز المحتبس ويحافظ على نظافة حدود الحبوب | 6.7×10⁻³ باسكال مع مضخة انتشار أو مضخة جزيئية؛ 1 باسكال لتكوينات المضخة الميكانيكية فقط؛ 5 باسكال و10 باسكال على منصات الحث والمنصات المستمرة |
| أَجواء | يحدد ما إذا كان بإمكان السيراميك التساهمي أن يتصلب على الإطلاق | الفراغ، أو الغاز الخامل ذو الضغط الجزئي، أو ضغط زائد من النيتروجين أو الأرجون 6 / 10 ميجا باسكال (التلبيد بضغط الغاز) |
| الضغط المطبق | يسد المسامية التي لا يمكن أن يسدها الانتشار وحده | أحادي المحور 100-1200 طن (الضغط الساخن)؛ 50-400 كيلو نيوتن (SPS)؛ ضغط غاز 6 / 10 ميجا باسكال (GPS) |
| معدل التدرج | يتحكم في نمو الحبوب والصدمة الحرارية | 1-15 درجة مئوية/دقيقة تحت 1600 درجة مئوية؛ 1-10 درجة مئوية/دقيقة فوقها؛ حتى 300 درجة مئوية/دقيقة مع SPS |
| تجانس درجة الحرارة | يحدد الخضوع عبر الحمل | ±5 درجة مئوية (مسح من خمس نقاط تمت معايرته عند 1000 درجة مئوية) |
| حجم الغرفة المفيد | يحدد حجم الظرف ووزن الدفعة | من 300×300×400 مم إلى 1000×1000×1400 مم |
توضيح واحد يمنع الكثير من سوء التحديد: يُعدّ رقم الفراغ قرارًا يتعلق بمجموعة المضخات، وليس درجة جودة الفرن. تصل الحجرة المطلوبة المزودة بمضخة ميكانيكية إلى نطاق الفراغ التقريبي حوالي 1 باسكال، وهي مخصصة للاستخدامات التي لا تتطلب فراغًا عاليًا. إذا كانت عمليتك تعتمد على اختزال الأكاسيد أو إزالة الغازات من مسحوق السيراميك المضغوط، فحدد تكوين الفراغ العالي بشكل صريح بدلاً من افتراض أنه يأتي بشكل قياسي.
أي فرن يناسب أي نوع من أنواع السيراميك؟
غالباً ما تحتاج أنواع السيراميك التي تحمل نفس الاسم في طلب الشراء إلى أفران مختلفة تماماً.
| عائلة السيراميك | أمثلة | مسار التكثيف | فرن ضمن مجموعتنا |
|---|---|---|---|
| السيراميك الأكسيدي | Al₂O₃، ZrO₂، MgO، موليت، TiO₂ | الانتشار في الحالة الصلبة أو السائلة؛ لا يتطلب ضغطًا مطبقًا | سلسلة V، منطقة تسخين الجرافيت |
| السيراميك الشفاف والتقني | Al₂O₃، ZrO₂، SiC، Si₃N₄ تتطلب حجرة خالية من الكربون | تلبيد عالي الفراغ وخالٍ من التلوث | سلسلة V، منطقة تسخين التنجستن (1800 / 2000 درجة مئوية) |
| النتريدات والكربيدات التساهمية | Si₃N₄، SiC، AlN | التلبيد في الطور السائل تحت ضغط زائد من الغاز الخامل، أو بمساعدة الضغط | التلبيد بالضغط الغازي من سلسلة G (6/10 ميجا باسكال)؛ الكبس الساخن من سلسلة P؛ SPS |
| البوريدات والسيراميك فائق الحرارة | TiB₂، ZrB₂، HfB₂، B₄C | الضغط المطبق اللازم للوصول إلى الكثافة | الضغط الحراري من سلسلة P؛ SPS |
| إزالة المادة اللاصقة من الجسم الأخضر | جميع ما سبق | إزالة الشمع بالشفط أو الضغط الموجب قبل التلبيد | سلسلة V (إزالة المواد الرابطة بالتفريغ)؛ سلسلة G (إزالة الشمع المتكاملة) |
| تجميعات خزفية مطلية بالمعدن أو ملحومة | طبقة معدنية من أكسيد الألومنيوم (Al₂O₃)، وأختام زجاجية معدنية | جو مختزل عند درجة حرارة معتدلة | فرن الهيدروجين الفراغي من سلسلة H (1000 / 1300 درجة مئوية) |
تلبيد السيراميك الألومينا بالتفريغ: مثال عملي
الألومينا هي أكثر أنواع السيراميك التقني شيوعًا وحالة اختبار جيدة، لأن اسم مادة واحدة يخفي ثلاثة متطلبات مختلفة - وبالتالي ثلاثة أفران مختلفة.
- الألومينا القياسية 96-99% تُستخدم هذه المواد في تصنيع الأجزاء المعرضة للتآكل، والحشوات، والعزل الكهربائي. وتزداد كثافتها بشكل جيد من خلال التلبيد الفراغي بدون ضغط في منطقة ساخنة من الجرافيت. وتتمثل مهمة الفرن هنا في ضمان تجانس درجة الحرارة والحفاظ على بيئة نظيفة وموثوقة، وليس الضغط.
- ألومينا عالية النقاء وشفافة, حيث يؤدي كل من امتصاص الكربون والمسامية المتبقية إلى تقليل النفاذية الضوئية. والحل يكمن في منطقة تسخين من التنجستن خالية من الكربون عند درجة حرارة 1800/2000 درجة مئوية تحت فراغ عالٍ، وليس في حجرة من الجرافيت التي تصادف أنها أرخص.
- الألومينا التي يجب أن تقترب من كثافتها الكاملة دون ضغط. — شكل لا يتحمل حملاً أحادي المحور، أو دفعة تكون فيها تكلفة الأدوات عائقاً أمام الكبس الساخن. يقع التلبيد بضغط الغاز عند 6/10 ميجا باسكال بين التلبيد الفراغي بدون ضغط والكبس الساخن الكامل، ويشمل أجسامًا من أكسيد الألومنيوم (Al₂O₃)، وأكسيد الزركونيوم (ZrO₂)، وكربيد السيليكون (SiC)، ونيتريد السيليكون (Si₃N₄).
إذا كنت تحدد فرن تلبيد فراغي من سيراميك الألومينا, وبالتالي، فإن السؤال العملي ليس "ما هي درجة الحرارة؟" بل "أي من عمليات الألومينا الثلاث هذه أقوم بتشغيلها فعليًا؟" وتحدد الإجابة مادة المنطقة الساخنة ومجموعة المضخة وما إذا كنت بحاجة إلى ضغط على الإطلاق.
فرن تلبيد السيراميك مقابل العمليات البديلة
| عملية | درجة حرارة | الضغط الجوي | الأفضل للسيراميك عندما |
|---|---|---|---|
| فرن التلبيد الفراغي | حتى 2000 / 2400 درجة مئوية (الجرافيت) | فراغ عالي 6.7×10⁻³ باسكال، ضغط جزئي اختياري | سيراميك أكسيدي، إزالة المادة الرابطة بالإضافة إلى التلبيد بدون ضغط، أجسام متوافقة مع الكربون |
| التلبيد بالضغط الغازي (GPS) | 1600 / 2000 درجة مئوية | 6/10 ميجا باسكال من النيتروجين أو الأرجون | Si₃N₄، SiC، ZrO₂، Al₂O₃ تحتاج إلى تكثيف شبه متساوي الضغط بدون ضغط رأسي |
| الضغط الساخن بالتفريغ | 2200 درجة مئوية | أحادي المحور، 100-1200 طن | SiC وB₄C وBN والمواد المركبة التي يكون فيها الضغط هو السبيل الوحيد للوصول إلى الكثافة الكاملة |
| التلبيد بالبلازما الشرارية (SPS) | 2200 درجة مئوية | أحادي المحور، حتى 300 درجة مئوية/دقيقة | السيراميك ذو الحبيبات الدقيقة حيث يجب كبح نمو الحبيبات؛ أحجام البحث والتطوير والتجريب |
| الضغط المتساوي الساخن (HIP) | 1400 / 2000 درجة مئوية | غاز خامل 100 / 150 / 200 ميجا باسكال | التكثيف اللاحق للأجسام الخزفية التي تكون مساميتها مغلقة بالفعل |
| فرن هيدروجين فراغي | 1000 / 1300 درجة مئوية | فراغ بالإضافة إلى الهيدروجين | التمعدن الخزفي، واللحام بالنحاس، والربط بين الزجاج والمعدن |
لتحقيق تكثيف السيراميك الأكسيدي بدون ضغط في فراغ عالٍ، فإن منتجاتنا مجموعة أفران التلبيد الفراغي يغطي هذا الجهاز مناطق التسخين المصنوعة من الجرافيت والتنغستن والموليبدينوم بأحجام غرف متطابقة. أما بالنسبة للسيراميك التساهمي الذي يحتاج إلى ضغط زائد بدلاً من ضغط رأسي، فإن فرن تلبيد أفقي يعمل بضغط الغاز من سلسلة G يُطبَّق ضغط 6/10 ميجا باسكال من الغاز الخامل. وعندما يكون حجم الحبيبات هو الخاصية المحددة وليس الكثافة، فإن نظام التلبيد بالبلازما الشرارية S2 يوفر معدلات تسخين تصل إلى 300 درجة مئوية/دقيقة.
التطبيقات
- السيراميك التقني والسيراميك المقاوم للتآكل — موانع التسرب، والموجهات، وموجهات الخيوط، والبطانات المصنوعة من الألومينا والمُلبدة في مناطق الجرافيت الساخنة.
- سيراميك شفاف - النوافذ البصرية والدروع، ومواد استضافة الليزر، حيث تحمي منطقة ساخنة من التنجستن خالية من الكربون عملية الإرسال.
- أدوات القطع الخزفية — حشوات Si₃N₄ و SiC و TiB₂ و SiAlON التي تحتاج إلى ضغط أو جو ذي ضغط زائد للوصول إلى الكثافة.
- السيراميك الإلكتروني وأشباه الموصلات — ركائز AlN وإلكتروليتات ZrO₂، حساسة لكل من التلوث والمسامية المتبقية.
- السيراميك ذو درجة الحرارة العالية للغاية — البوريدات والكربيدات للاستخدام في مجال الطيران والفضاء والهياكل ذات درجات الحرارة العالية.
- تجميعات السيراميك المعدنية والملحومة — تغليف الأنابيب المفرغة وأجهزة الاستشعار ووحدات الطاقة التي تتم معالجتها في جو من الهيدروجين.
القيود - متى يكون شراء فرن تلبيد السيراميك غير مناسب؟
- لم يتم ضغط جسمك بشكل صحيح مطلقا. لا يمكن للتلبيد إصلاح جسم أخضر ضعيف؛ إذا كان الجزء كثيفًا بالفعل وكان الهدف هو إغلاق المسام المغلقة، فإن HIP هي الأداة الصحيحة.
- أنت بحاجة إلى جزء من السيليكون نيتريد السيليكون (Si₃N₄) أو كربيد السيليكون (SiC) بكثافة كاملة. لن يكفي الفراغ وحده. تحتاج السيراميكات التساهمية إلى إضافات في الحالة السائلة بالإضافة إلى ضغط زائد من الغاز الخامل، أو ضغط مطبق - إن فرن الفراغ بدون ضغط هو المسار الخاطئ بغض النظر عن درجة حرارته.
- كل ما عليك فعله هو إزالة المجلد. إن فرن إزالة المواد الرابطة المخصص، أو مرحلة إزالة الشمع المتكاملة في آلة مركبة، أرخص من منصة التلبيد الكاملة ذات الفراغ العالي.
- لا يمكن لمادتك أن تلامس الكربون عند درجة حرارة أعلى من 1800 درجة مئوية. ثم يتم استبعاد الجرافيت، ويؤدي استخدام التنجستن إلى زيادة كل من التكلفة الرأسمالية وتكلفة استبدال العنصر.
- أنت تقوم بتشغيل عينات صغيرة منفردة. يمكن أن يكون SPS هو مسار التطوير الأسرع والأرخص للعينات من Φ80–120 مم إلى Φ300–400 مم قبل الالتزام بفرن الإنتاج.
- متطلباتك هي التغطية المعدنية أو اللحام بالنحاس، وليس التلبيد بكميات كبيرة. هذا يتطلب فرن هيدروجين بدرجة حرارة 1000 / 1300 درجة مئوية، وليس غرفة تفريغ بدرجة حرارة 2400 درجة مئوية.
التعليمات
ما هو استخدام فرن تلبيد السيراميك؟
تعمل هذه التقنية على تكثيف مادة خزفية مضغوطة ذات شكل محدد تحت درجة انصهارها، محولةً الجسم الخام المسامي إلى قطعة صلبة. كما أنها تُستخدم عمليًا لإزالة المادة الرابطة، وبالنسبة للخزف التساهمي مثل Si₃N₄، فإنها توفر الضغط أو البيئة اللازمة لتكثيف المادة.
ما الفرق بين تلبيد الألومينا في الفراغ والتلبيد بضغط الغاز؟
يمكن لكلا الطريقتين إنتاج ألومينا كثيفة. يُعدّ التلبيد الفراغي الطريقة الأبسط والأقل تكلفة لإنتاج ألومينا 96-99% القياسية في منطقة تسخين الجرافيت. أما التلبيد بضغط الغاز عند 6/10 ميجا باسكال فيُستخدم عندما لا يتحمل الشكل حملاً أحادي المحور، وعندما يكون من الضروري أن يصل الجسم إلى كثافته الكاملة دون الحاجة إلى ضغط.
هل يمكن تلبيد Si₃N₄ و SiC في فرن تفريغ؟
لا تصل إلى الكثافة الكاملة من تلقاء نفسها. هذه سيراميكات تساهمية ذات معاملات انتشار ذاتي منخفضة، لذلك يتم تكثيفها باستخدام إضافات التلبيد في الطور السائل تحت ضغط زائد من الغاز الخامل - 6 / 10 ميجا باسكال في سلسلة G الخاصة بنا - أو عن طريق الضغط المطبق في مكبس ساخن أو نظام SPS.
ما هو مستوى الفراغ المطلوب لتلبيد السيراميك؟
يعتمد ذلك على نوع المنتج. تستفيد الخزفيات التقنية والشفافة من الفراغ العالي - 6.7 × 10⁻³ باسكال باستخدام مضخة انتشار أو مضخة جزيئية - لإزالة الغاز المحتبس والحفاظ على نظافة حدود الحبيبات. أما الضخ الميكانيكي وحده فيصل إلى نطاق الفراغ التقريبي حول 1 باسكال، وهو مخصص للاستخدامات التي لا تتطلب فراغًا عاليًا.
ما هي سرعة ارتفاع درجة حرارة فرن تلبيد السيراميك؟
تعمل سلسلة V الخاصة بنا بمعدل تسخين يتراوح بين 1 و15 درجة مئوية/دقيقة تحت 1600 درجة مئوية، وبين 1 و10 درجات مئوية/دقيقة فوق 1600 درجة مئوية، مع توحيد درجة الحرارة بدقة ±5 درجات مئوية باستخدام مسح من خمس نقاط عند 1000 درجة مئوية. أما المسارات المدعومة بالضغط فهي أسرع بكثير: حيث تصل سرعة التسخين في SPS إلى 300 درجة مئوية/دقيقة.
متى يجب عليّ اختيار الضغط الساخن أو SPS بدلاً من ذلك؟
عندما تكون الكثافة، وليس التسخين فقط، هي المشكلة. تصل عملية الكبس الحراري أحادي المحور إلى 2200 درجة مئوية بقوة تتراوح بين 100 و1200 طن لأجسام SiC وB₄C وBN؛ وتصل عملية SPS إلى نفس درجة الحرارة البالغة 2200 درجة مئوية بمعدلات تسخين تصل إلى 300 درجة مئوية/دقيقة عندما يكون حجم الحبيبات الدقيقة أكثر أهمية من حجم الدفعة.