La sinterización por plasma de chispa (SPS), también llamada técnica de sinterización asistida por campo (FAST), es un método de consolidación de polvo que hace pasar una corriente continua pulsada a través de una matriz conductora y, en el caso de polvos conductores, a través del propio polvo, mientras se aplica presión uniaxial para lograr la densidad total en minutos en lugar de horas.
El valor de SPS no reside en la velocidad por sí misma. Su ventaja radica en que la densificación y el crecimiento de grano son procesos competitivos, y un ciclo corto permite cerrar la porosidad antes de que los granos se engrosen. Si las propiedades de su material residen en su microestructura —cerámicas nanocristalinas, fases metaestables, cerámicas transparentes, materiales termoeléctricos—, esa diferencia es la clave de su viabilidad comercial.
Esta guía explica cómo funciona el proceso, los parámetros que realmente modifican los resultados y, lo que es igual de importante, en qué aspectos SPS resulta decepcionante.
Cómo funciona la sinterización por plasma de chispa
Un compacto de pólvora se introduce en un molde conductor (generalmente de grafito) entre dos punzones. Estos punzones actúan como electrodos. Una corriente continua pulsada —de bajo voltaje y muy alta intensidad, a menudo de miles de amperios— atraviesa el molde y la pólvora, mientras que un pistón hidráulico aplica presión uniaxial.
Porque se genera calor adentro El calor se distribuye de forma compacta en lugar de mediante elementos calefactores externos, alcanzando velocidades de calentamiento de 100 a 300 °C/min, e incluso hasta 1000 °C/min con el equipo adecuado. Los ciclos completos, sin incluir el enfriamiento, suelen durar menos de una hora.
Sobre el mecanismo: Aún no existe un consenso científico completo. El nombre sugiere una descarga de plasma o chispa en los puntos de contacto de las partículas que limpia las superficies de óxido y activa la difusión. Otros estudios atribuyen el efecto principalmente al calentamiento Joule en los puntos de contacto, a la formación de cuellos de botella localizados a altas temperaturas y a la difusión potenciada por el campo eléctrico. En la práctica, lo que importa son los efectos de limpieza de la superficie y el calentamiento rápido, y conviene desconfiar de cualquiera que esté seguro del mecanismo.
La naturaleza pulsada de la corriente no es meramente estética. Los patrones de pulsos de encendido/apagado (por ejemplo, 12 pulsos encendidos, 2 apagados) influyen en la activación de la superficie, los gradientes térmicos y la uniformidad con la que se densifica el material compacto. El patrón de pulsos es una variable de proceso real, no una configuración predeterminada.
Parámetros clave del proceso
| Parámetro | Rango típico | Por qué es importante |
|---|---|---|
| velocidad de calentamiento | 100–300 °C/min (hasta 1000 °C/min) | Determina si la microestructura fina sobrevive; si es demasiado rápido, se producen grietas en secciones grandes. |
| Temperatura máxima | Depende del material; hasta 2000–2400 °C con herramientas de grafito. | Determinado por los requisitos de la fase, no por el máximo de la máquina. |
| Presión uniaxial | 30–100 MPa (mayor con herramientas reforzadas) | Impulsa la reorganización de partículas y el flujo plástico. |
| Patrón de pulso | Por ejemplo, 12:2 encendido/apagado, escala de milisegundos. | Afecta a la activación de la superficie y a la homogeneidad térmica. |
| Tiempo de permanencia | 1–20 min, comúnmente 5–10 min | Mayor tiempo de permanencia = mayor densificación pero mayor crecimiento del grano. |
| Atmósfera | Vacío o gas inerte | Controla el comportamiento del óxido y la vida útil del chip. |
| Material de troquel/punzón | Grafito estándar; SiC o metal refractario para casos especiales. | Establece el límite de presión y el riesgo de contaminación. |
| Tamaño de la muestra | Normalmente de Ø10 a 100 mm; de mayor tamaño en máquinas de producción. | Restricción geométrica: consulte las limitaciones. |
Una advertencia sobre la temperatura: Los pirómetros y termopares miden la temperatura del chip, no la de la muestra. La desviación varía según la geometría del chip y la velocidad de calentamiento, y puede ser de decenas de grados. Calibre con una referencia; de lo contrario, sus "1200 °C" no serán los 1200 °C de la muestra.
SPS frente a sinterización convencional frente a prensado en caliente frente a HIP
| SPS / RÁPIDO | Sinterización convencional | Prensado en caliente al vacío | CADERA | |
|---|---|---|---|---|
| fuente de calor | Interno (CC pulsada) | Elementos externos | Elementos externos | Presión externa + presión de gas |
| velocidad de calentamiento | Muy alta (100–1000 °C/min) | Baja (5–20 °C/min) | Bajo | Bajo |
| Tiempo de ciclo | Minutos para <1 h | Horas a decenas de horas | Horas | Horas |
| Crecimiento de los granos | Mínimo | Significativo | Moderado | Moderado |
| Presión | Uniaxial, 30–100 MPa | Ninguno (sin presión) | Uniaxial | Isostático, 100–200 MPa |
| Complejidad de la forma | Limitado por el dado | Alto | Limitado | Alto |
| Tamaño del lote | Pequeño | Grande | De pequeño a mediano | De mediano a grande |
| Lo mejor para | Microestructuras finas, materiales difíciles, I+D | Producción de alto volumen | Formas grandes y simples, unión por difusión | Formas complejas posteriores a la densificación |
Una ruta común y sensata es SPS para desarrollo, luego transferencia a sinterización convencional más HIP para producción. — si la microestructura sobrevive al ciclo más lento. Siempre compruebe esa suposición antes de comprometerse con la ampliación de escala.
Donde gana SPS
- materiales nanocristalinos — ciclos lo suficientemente cortos como para que los granos no se vuelvan más gruesos
- Cerámica transparente — densidad total sin la porosidad que dispersa la luz
- Materiales termoeléctricos y funcionales — retención de fases que se descomponen al calentarse lentamente
- Materiales compuestos y sistemas refractarios difíciles de sinterizar — Aleaciones de WC-Co, TiAl, tungsteno y molibdeno, aleaciones de alta entropía
- Detección rápida de la composición — iterar una formulación en una tarde en lugar de una semana
Dónde se queda corto SPS
- Geometría. El troquel te limita a discos, cilindros y placas simples. Este proceso no permite crear formas complejas casi definitivas.
- Rendimiento. Lotes pequeños. Si su modelo de negocio depende del volumen, haga los cálculos antes de enamorarse de la microestructura.
- Contacto con carbono. El uso de herramientas de grafito es habitual e introduce carbono en la superficie. Las láminas de barrera (BN, papel de grafito) son útiles, pero aumentan el coste y modifican el comportamiento térmico.
- Medición de temperatura. La pirometría de lectura de matrices implica un desfase sistemático que debe compensarse mediante calibración.
- Costo de las herramientas. Los troqueles y punzones se desgastan. En volúmenes bajos, el utillaje representa la mayor parte del coste por pieza.
- Agrietamiento por gradiente térmico. El uso agresivo de rampas en secciones transversales grandes provoca grietas radiales. Disminuya la rampa a medida que aumenta el diámetro.
- El escalado no es lineal. Una receta que funciona a Ø20 mm no se puede adaptar a Ø100 mm sin reformularla.
Especificación de una máquina SPS: Qué preguntar
- Fuente de alimentación por pulsos — Corriente máxima, flexibilidad en el patrón de pulsos y estabilidad del control a diferentes temperaturas.
- Sistema de presión — fuerza nominal y si la presión se mantiene estable a medida que el compacto se densifica.
- Opciones de troquelado y perforación — Grafito de diferentes calidades, diseños reforzados para mayor presión, materiales alternativos para trabajos que requieren materiales sensibles al carbono.
- Atmósfera y vacío — Vacío absoluto, manejo de gases inertes y ventilación segura de los productos de reacción.
- Medición de temperatura — Pirómetro frente a termopar: dónde se realiza la lectura y cómo recomienda el proveedor calibrarlo.
- Tamaño del troquel en relación con la pieza objetivo — Compra la pieza que necesitarás dentro de dos años, no la que te ofrezca un cupón de descuento hoy.
- Seguridad — Enclavamientos de alta corriente, monitorización del agua de refrigeración y manipulación inerte de polvos finos.
Preguntas frecuentes
¿Para qué se utiliza la sinterización por plasma de chispa?
Densificación de polvos que requieren microestructuras finas o inusuales: cerámicas nanocristalinas, cerámicas transparentes, materiales termoeléctricos, aleaciones refractarias, carburos cementados y materiales compuestos, además de una rápida selección de composiciones para I+D.
¿Es SPS lo mismo que el prensado en caliente?
Ambos procesos aplican presión uniaxial en una matriz. El SPS calienta internamente con corriente pulsada, lo que proporciona un calentamiento mucho más rápido, ciclos más cortos y una estructura de grano más fino; el prensado en caliente convencional utiliza elementos calefactores externos y es más lento, pero permite procesar piezas más grandes y sencillas de forma económica.
¿Se forma plasma real durante el proceso SPS?
Es un tema de debate. La teoría original postula la descarga de chispas y la formación de plasma en los puntos de contacto entre partículas; gran parte del comportamiento observado también se explica por el calentamiento Joule en dichos puntos y por los efectos del campo eléctrico. Se recomienda considerar el mecanismo como aún sin resolver y optimizar los parámetros empíricamente.
¿Qué presión y temperatura utiliza SPS?
Generalmente, la compresión uniaxial es de 30 a 100 MPa, con temperaturas máximas determinadas por el material; las herramientas de grafito permiten alcanzar hasta aproximadamente 2000-2400 °C, aunque la mayor parte del trabajo se realiza a temperaturas muy inferiores.
¿Se puede utilizar SPS para la producción?
Para piezas pequeñas y de alto valor, sí. Para piezas de gran volumen o de geometría compleja, la sinterización convencional más HIP suele ser más económica.
¿Qué limita el tamaño de la muestra en SPS?
Resistencia de la matriz, densidad de corriente del punzón y gradientes térmicos: a medida que aumenta el diámetro, la trayectoria de la corriente y la distribución de la temperatura se vuelven más difíciles de controlar, razón por la cual los compactos grandes requieren rampas más lentas y recetas reformuladas.
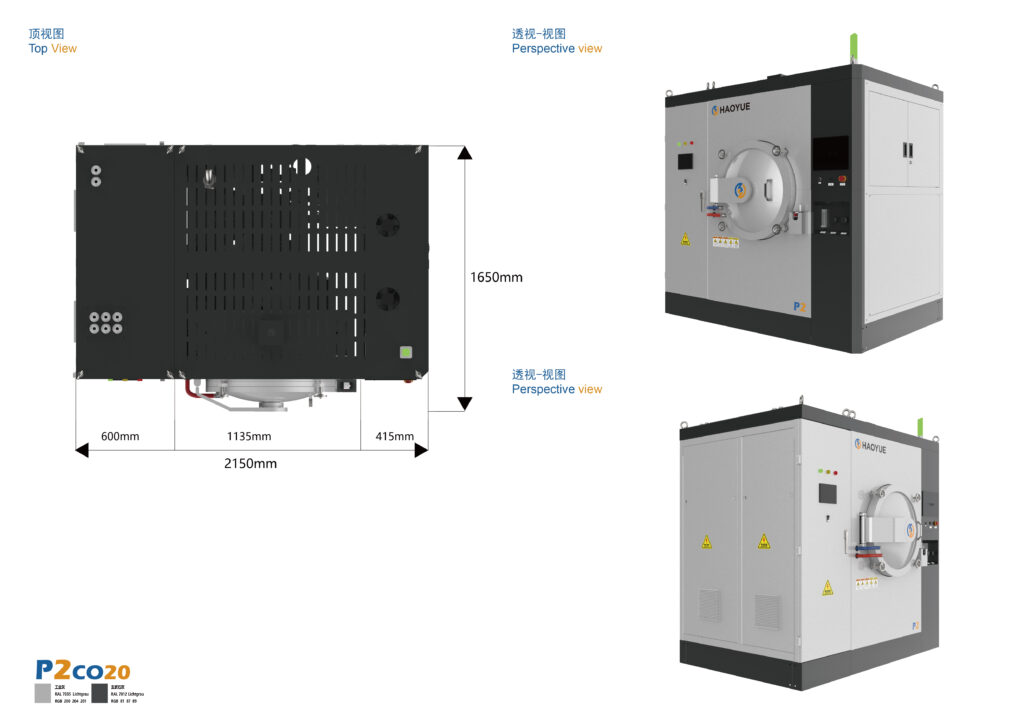
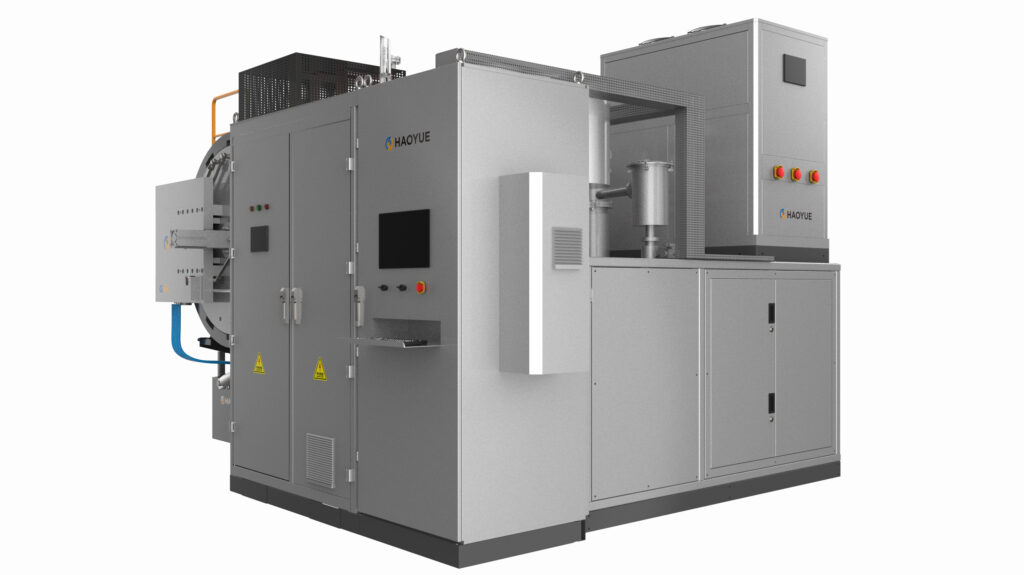
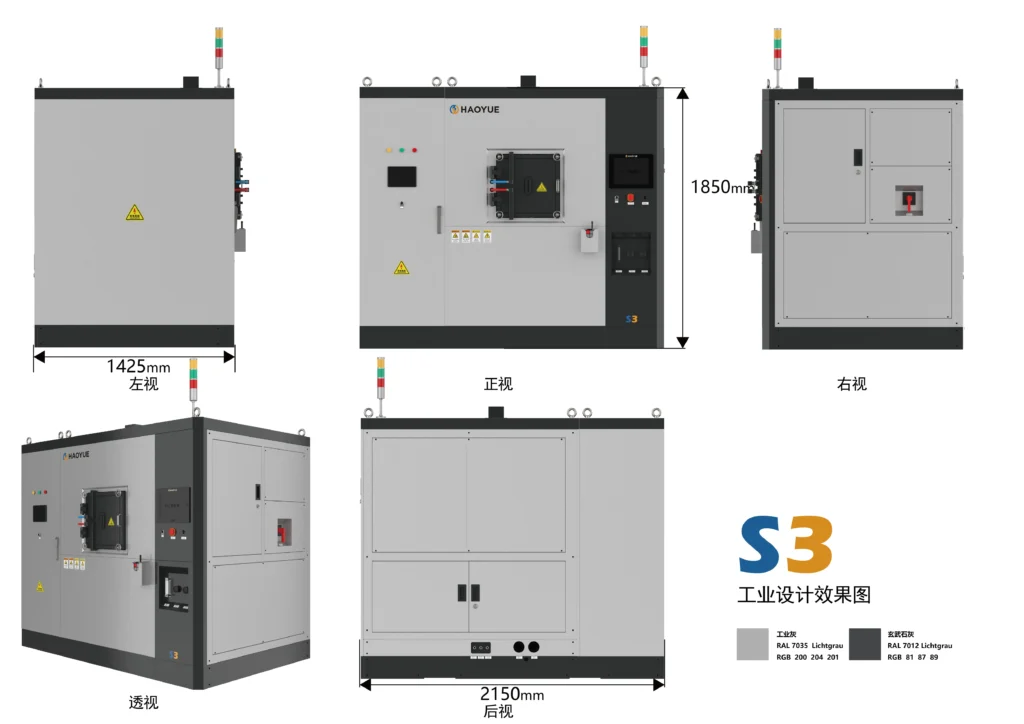
→ Equipo relacionado: Sistema de sinterización SPS S2 · Horno de prensado en caliente al vacío de grafito serie P · Horno de sinterización a presión de gas
¿Desea evaluar SPS para un sistema de materiales específico? La prueba honesta consiste en utilizar su propio polvo; nosotros realizamos pruebas de muestra en nuestro laboratorio interno.