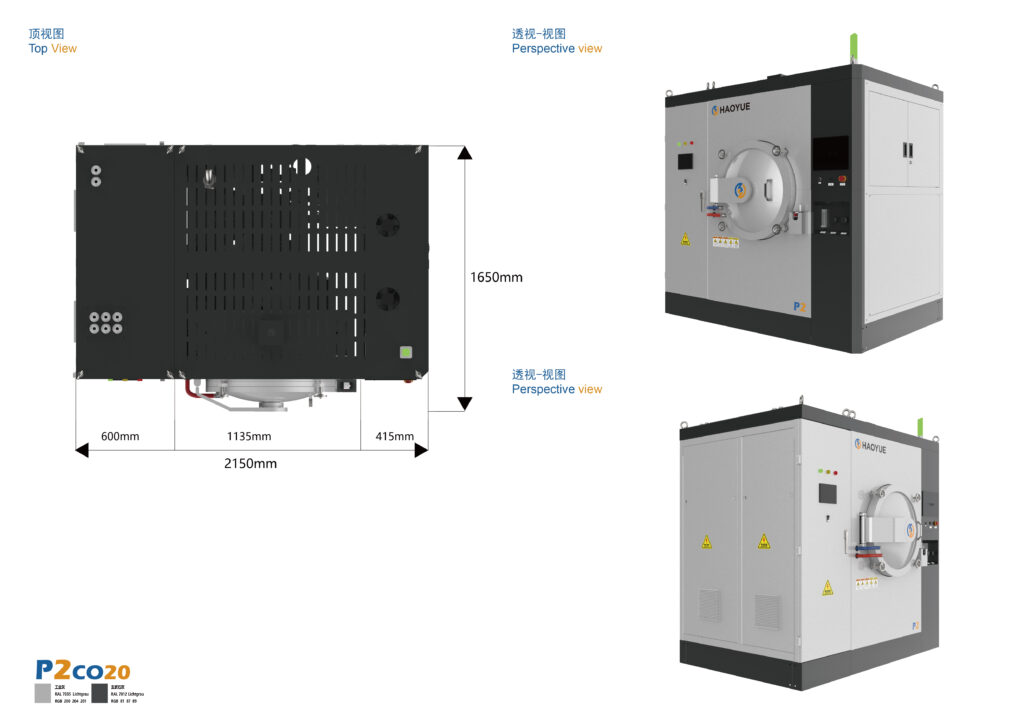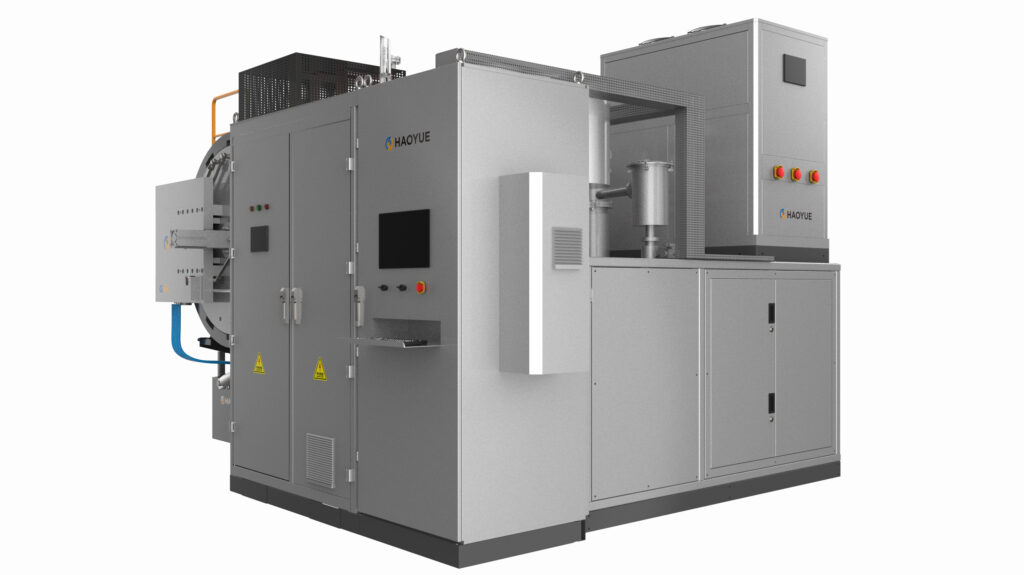
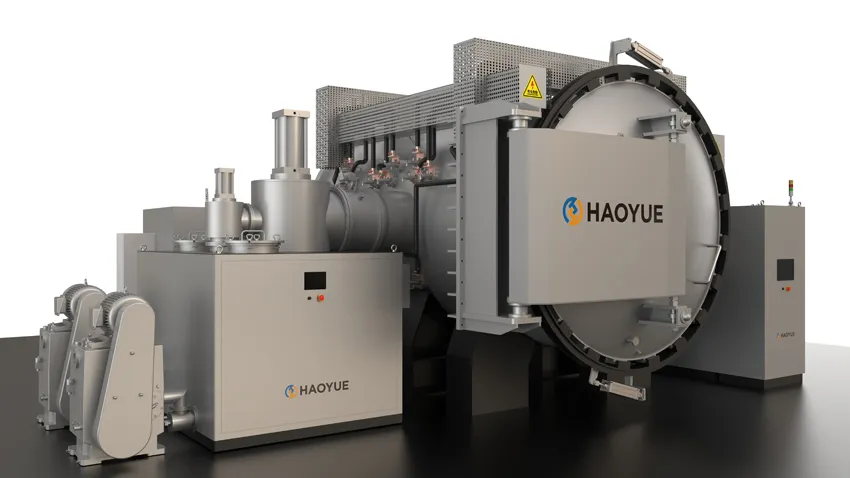
فرن إزالة المادة الرابطة والتلبيد بتقنية قولبة حقن المعادن (MIM) هو فرن يعمل في الفراغ أو في جو من الهيدروجين، يُستخدم لإزالة المادة الرابطة البوليمرية من قطعة مصبوبة بالحقن المعدني، ثم يُلبّد هذه القطعة حتى تصل إلى كثافة شبه كاملة، إما عبر دورة حرارية واحدة مُبرمجة أو عبر خطوتين متصلتين. وحسب خبرتنا، فإن مرحلة تثبيت درجة الحرارة أثناء التلبيد هي الجزء الأسهل - فالساعتان اللتان تتراوح فيهما درجة الحرارة بين 150 و600 درجة مئوية تقريبًا هما اللتان تحددان ما إذا كانت الدفعة ستخرج بكثافة 7.8 جم/سم³ أم ستخرج ببثور وعلامات انكماش ورقم كربوني غير مفهوم.
لهذا السبب نطلب بيانات المواد الخام قبل طلب درجة الحرارة. يمكن بناء الفرن بأي سقف معقول، لكنه لا يستطيع إصلاح نظام ربط لم يُصمم أصلًا لإنتاج جدار بسمك 6 مم بمعدل مُتحكم فيه.
ما الذي يجب أن يقوم به فرن MIM فعليًا
تجمع عملية قولبة حقن المعادن بين أربع مراحل معالجة، ويتولى الفرن المرحلتين الأخيرتين. يتم تشكيل المادة الخام - مسحوق معدني عادةً ما يقل حجمه عن 20 ميكرومتر، ممزوج بمادة رابطة متعددة المكونات بنسبة تحميل مسحوق تقارب 60 حجم/حجم - ثم يتم إزالة المادة الرابطة، ثم يتم تلبيدها.
المادة الرابطة ليست مادة واحدة. عادةً ما تحتوي المواد الخام المستخدمة في الإنتاج على بوليمر أساسي يحافظ على شكله حتى المراحل الأخيرة من دورة الإنتاج، ومكون أو مكونين من الحشوات التي تتلاشى مبكرًا وتفتح شبكة مسامية تسمح بخروج باقي المكونات. هذا التصميم مقصود، وهو ما يحدد شكل المنحنى الحراري: يحتاج كل مكون إلى فترة استقرار قريبة من نطاق تحلله، ويجب أن يكون التغير في درجة الحرارة بين فترات الاستقرار هذه بطيئًا بما يكفي لضمان عدم تجاوز ضغط البخار الداخلي الحد الذي تسمح به الشبكة المسامية.
تنقسم عملية إزالة المواد اللاصقة نفسها إلى عائلتين صناعيتين:
- إزالة المادة الرابطة بالمذيبات أو المحفزات أولاً، ثم إزالة المادة الرابطة بالحرارة ثانياً. يُذاب جزء من المادة الرابطة أو يُكسر حفزياً خارج الفرن، مما يفتح المسامية؛ ثم يُزيل الفرن الهيكل الأساسي. هذه الطريقة أسرع، لكنها تضيف خطوة ترطيب وخطوة معالجة.
- إزالة المادة الرابطة حرارياً بالكامل في الفرن. أبطأ، بمعدات واحدة، وهو المسار الذي يختاره معظم منتجي الدفعات عندما يكون شكل الجزء معتدلاً والسبيكة غير حساسة للأكسجين.
لذا، يُصمم فرن إزالة المادة الرابطة والتلبيد بتقنية حقن المعادن (MIM) حول مرحلتين حراريتين تشتركان في نظام ضخ واحد، ومسار عادم واحد، وسجل تحكم واحد. هذا التشابه في المكونات هو الفرق العملي بين تشغيل فرن إزالة المادة الرابطة وفرن التلبيد جنبًا إلى جنب، وهو أيضًا سبب ظهور عيب في التلبيد عند وجود فتحة عادم صغيرة في جانب إزالة المادة الرابطة.
تتم عملية التلبيد عند درجة حرارة تعتمد على السبيكة - حيث تقع العديد من دورات التشكيل بالحقن المعدني للفولاذ المقاوم للصدأ والحديد والنيكل ضمن نطاق 1250-1380 درجة مئوية، وتستمر عادةً من 60 إلى 120 دقيقة، مع انكماش خطي يتراوح عادةً بين 15 و20%. هذه أرقام نموذجية في الصناعة، وليست قيمًا واردة في الكتالوجات؛ أما الأرقام الفعلية فتُستقى من قياسات التمدد الحراري التي يجريها مورد المواد الخام.
كيف تعمل الدورة، مرحلة تلو الأخرى
المرحلة الأولى - التنظيف، وفحص التسريب، وسبب أهمية كليهما
تتميز حمولات قولبة حقن المعادن (MIM) بمساحة سطحية كبيرة بشكل غير معتاد بالنسبة لكتلتها: مسحوق ناعم، مقاطع رقيقة، وغالبًا ما تحتوي كل صينية على مئات القطع. يحتفظ هذا السطح بالهواء والرطوبة، ثم يطلقهما ببطء. إن إجراء اختبار تسرب بعد كل فتح للباب ليس إجراءً بيروقراطيًا، بل إن أي خلل بسيط في مانع تسرب الحافة، والذي قد لا يكون ذا أهمية في حمولة من البليت الكثيف، سيظهر على شكل ارتفاع في نسبة الأكسجين تحديدًا عندما يحاول المادة الرابطة الخروج.
في دورات الهيدروجين، تُعد نقطة الندى هي الرقم الذي يجب مراقبته. فالرطوبة الموجودة في الغاز تعمل كمؤكسد للسبيكة ومتفاعل يغير توازن الكربون.
المرحلة الثانية - إزالة المادة الرابطة بالحرارة، حوالي 150-600 درجة مئوية
هنا يتم تحديد الإنتاجية. تعمل آليتان للإزالة بالتوازي: الامتصاص الشعري في طبقة مسحوق المُصلِّب، والتبخر أو التحلل الحراري في غاز الكنس.
يجب التحكم في ثلاثة متغيرات معًا:
- معدل الانحدار. عادةً ما تتراوح درجة الحرارة بين 0.5 و 2 درجة مئوية في الدقيقة خلال فترة التحلل. السرعة الأكبر توفر ساعات وتكاليف الدفعات.
- الضغط الجزئي لغاز الكنس. إذا كانت درجة الحرارة منخفضة للغاية، يغلي المادة الرابطة داخل القطعة، مما يُسبب ظهور فقاعات وفراغات داخلية. أما إذا كانت مرتفعة للغاية، فلا يخرج البخار من الحجرة بكفاءة، بل يتكثف في خط العادم ويترك الكربون في القطعة.
- تحديد موضع التثبيت. يؤدي التثبيت القصير جدًا عند ذروة التحلل الأولى إلى دفع الحشو غير المُزال إلى النافذة الثانية، حيث يكون مسار الهروب قد بدأ بالفعل في الإغلاق.
إن أكثر الأعطال الميدانية شيوعًا التي يُطلب منا تشخيصها ليست عطلًا في الفرن على الإطلاق: إنها عملية تثبيت عند درجة حرارة 300 درجة مئوية تم تقصيرها لتحسين الإنتاجية، تليها بعد ثلاثة أسابيع مشكلة تشقق تظهر عند درجة حرارة 900 درجة مئوية.
المرحلة 3 - التحويل إلى جو التلبيد
بمجرد اختفاء الهيكل الأساسي، يتغير دور الغلاف الجوي. في الفراغ، يكون الهدف هو ضغط جزئي منخفض للأكسجين المتبقي، بحيث يمكن تقليل أو إذابة طبقات الأكسيد على أسطح المسحوق؛ يمثل الرقم 6.7×10⁻³ باسكال على منصات التسخين بالموليبدينوم تصنيفًا عاليًا للفراغ يتطلب مضخة انتشار أو مضخة توربينية جزيئية مدعومة بمضخة ميكانيكية - المضخة الميكانيكية وحدها تصل فقط إلى فئة الفراغ الخشن حوالي 1 باسكال، وهي غير كافية لهذه الخطوة.
في الهيدروجين، تكون الآلية كيميائية وليست ميكانيكية: إذ يُختزل الهيدروجين أكاسيد السطح ويتفاعل مع الكربون المتبقي، وتُنقل النواتج خارج الحجرة. صُمم فرن الهيدروجين الفراغي من سلسلة H خصيصًا لهذا الغرض - عناصر من الموليبدينوم، وضغط 6.7×10⁻³ باسكال، ودرجة حرارة 1000/1300 درجة مئوية، مع وجود الفراغ والهيدروجين في حجرة واحدة، ومعدل تسخين يتراوح بين 1 و15 درجة مئوية/دقيقة حتى 1300 درجة مئوية.
المرحلة الرابعة - مرحلة تثبيت التلبيد
في منصة تشكيل المعادن بالحقن (MIM) المزودة بسخان الموليبدينوم، تصل درجة الحرارة القصوى إلى 1000/1300 درجة مئوية، وهي تغطي الجزء السفلي من شريط الفولاذ المقاوم للصدأ والحديد والنيكل. يُحدد التجانس بـ ±5 درجات مئوية بناءً على مسح من خمس نقاط عند 1000 درجة مئوية لمدة ساعة. اعتبر هذه القيمة خطًا أساسيًا، وليست ضمانًا عند كل حمولة: إذ يتم قياسها في حجرة شبه فارغة مُعَيَّرة، وتؤدي صينية كثيفة من القطع إلى تغيير الخريطة الحرارية. يُعد مسح الانكماش عبر الصينية هو التحقق الدقيق، لأن الانكماش هو ما صُممت أدوات التشكيل من أجله.
المرحلة 5 - التبريد
التبريد خطوة أساسية في علم المعادن، وليس مجرد وقت ضائع. في الفولاذ المقاوم للصدأ 316L، تتراوح درجة الحرارة بين 450 و850 درجة مئوية، وهي الفترة التي قد تترسب فيها كربيدات الكروم على حدود الحبيبات، ويؤدي التبريد البطيء وغير المتحكم فيه إلى فقدان مقاومة التآكل. توفر منصاتنا خيار التبريد السريع بالغاز بضغط 2 بار لتقصير هذه الفترة؛ لكن المقابل هو تدرج حراري عبر الحمل، والذي يظهر على شكل تشوه في الجدران الرقيقة.
المرحلة السادسة - التحقق
تُقاس الكثافة باستخدام طريقة أرخميدس، ونسبة الكربون والكبريت بالاحتراق، وتُحدد الأبعاد على عينة أولية، ويُجرى التحليل المعدني في التطبيقات الطبية أو الفضائية. إذا تفاوتت نسبة الكربون من دفعة إلى أخرى مع ثبات باقي العوامل، يُنصح بمراجعة مسار غازات إزالة المادة الرابطة وحالة المُصلِّب قبل تعديل تركيبة التلبيد.
المعايير الرئيسية التي يجب تحديدها في طلب عرض الأسعار
| المعلمة | لماذا يُعد ذلك مهمًا في إدارة المعلومات الإدارية؟ | نطاقنا المدرج لهذه المنصة |
|---|---|---|
| درجة الحرارة القصوى | درجة حرارة التلبيد بالإضافة إلى هامش لتطوير السبيكة | 1000/1300 درجة مئوية (منصة تسخين من الموليبدينوم) |
| مكنسة كهربائية فائقة الأداء | فئة حزمة المضخة، وليست ملكية غرفة تجارة | 6.7×10⁻³ باسكال مع الانتشار أو المضخة الجزيئية |
| معدل التدرج | نافذة إزالة المادة الرابطة أبطأ بكثير من نافذة التلبيد | 1-15 درجة مئوية/دقيقة حتى 1300 درجة مئوية |
| تجانس درجة الحرارة | يضمن تناسق الانكماش في جميع أنحاء الصينية | ±5 درجة مئوية، مسح من خمس نقاط عند 1000 درجة مئوية لمدة ساعة واحدة |
| أَجواء | توازن الكربون والأكسجين | فراغ، مع إمكانية إزالة الرابطة بالهيدروجين على منصة V MO؛ فراغ + هيدروجين على سلسلة H |
| تبريد | نافذة ترسيب الكربيد، التشوه | تبريد سريع اختياري بالغاز بضغط 2 بار |
| غرفة مفيدة | عدد الأظرف والصواني لكل دفعة | من 400×400×600 إلى 1000×1000×1400 مم؛ عموديًا بقطر 650×1200 و650×3200 مم |
| يتحكم | إمكانية تكرار الوصفة وتتبعها | حاسوب صناعي + وحدة تحكم منطقية قابلة للبرمجة + نظام تحكم تناسبي تكاملي تفاضلي، تحكم متعدد المناطق |
الآلات التي نبنيها لهذه المهمة
تُعدّ سلسلة V المزودة بسخان الموليبدينوم الخيار الأمثل لعمليات التلبيد بتقنية قولبة حقن المعادن (MIM) وقولبة حقن الجرافيت (CIM)، حيث تُعدّ المنطقة الساخنة الخالية من الكربون عنصرًا أساسيًا. تشترك جميع الطرازات في نفس فئة الفراغ العالي 6.7×10⁻³ باسكال، وسقف درجة حرارة 1000/1300 درجة مئوية، ومعدل تسخين يتراوح بين 1 و15 درجة مئوية/دقيقة، كما يتوفر خيار إزالة المادة الرابطة بالهيدروجين.
| نموذج | حجم الحجرة (مم) | مكنسة كهربائية فائقة الأداء | أقصى درجة حرارة | منحدر |
|---|---|---|---|---|
| V4M013 | 400×400×600 | 6.7×10⁻³ باسكال | 1000/1300 درجة مئوية | 1-15 درجة مئوية/دقيقة |
| V6M013 | 600×600×900 | 6.7×10⁻³ باسكال | 1000/1300 درجة مئوية | 1-15 درجة مئوية/دقيقة |
| V7M013 | 700×700×1000 | 6.7×10⁻³ باسكال | 1000/1300 درجة مئوية | 1-15 درجة مئوية/دقيقة |
| V8M013 | 800×800×1200 | 6.7×10⁻³ باسكال | 1000/1300 درجة مئوية | 1-15 درجة مئوية/دقيقة |
| V10M013 | 1000×1000×1400 | 6.7×10⁻³ باسكال | 1000/1300 درجة مئوية | 1-15 درجة مئوية/دقيقة |
عندما تتطلب الدورة جوًا اختزاليًا حقيقيًا بدلاً من الفراغ مع خيار الهيدروجين، فإن فرن الهيدروجين الفراغي من سلسلة H يوفر ذلك في نفس فئة درجة الحرارة:
| نموذج | بناء | حجم الحجرة (مم) | عنصر التسخين | تحميل | أقصى درجة حرارة |
|---|---|---|---|---|---|
| H4M013 | أفقي | 400×400×600 | شهر | جانب | 1000/1300 درجة مئوية |
| H6M013 | أفقي | 600×600×900 | شهر | جانب | 1000/1300 درجة مئوية |
| H7M013 | أفقي | 700×700×1000 | شهر | جانب | 1000/1300 درجة مئوية |
| H8M013 | أفقي | 800×800×1200 | شهر | جانب | 1000/1300 درجة مئوية |
| HV6S/120 | رَأسِيّ | Ø650×1200 | شهر | قاع | 1000/1300 درجة مئوية |
| HV6S/320 | رَأسِيّ | Ø650×3200 | شهر | قمة | 1000/1300 درجة مئوية |
يستحق النموذجان العموديان نظرة ثانية عندما تكون الأجزاء طويلة ورفيعة - مثل الأدوات الجراحية ومكونات البنادق والأعمدة الرفيعة - لأن تعليق أو وضع مجموعة طويلة يتجنب ترهل الصينية الذي يحدث عند التحميل المسطح.
إزالة المادة الرابطة والتلبيد في دورة واحدة أم دورتين؟
كلا المسارين مشروعان، وعادةً ما يكون الاختيار متعلقًا بمزيج الأجزاء وليس بالتكنولوجيا.
| طريق | كيف يعمل | قوة | أين يؤلم |
|---|---|---|---|
| دورة واحدة متكاملة لإزالة المادة الرابطة والتلبيد | وصفة واحدة، فرن واحد، جو لم يُفتح أبدًا | لا يوجد تعرض للأكسيد أو التعامل معه بين الخطوات؛ سجل واحد قابل للتتبع | يجب التحكم في بخار المادة الرابطة داخل فرن التلبيد؛ ولا تزال المقاطع السميكة جدًا بحاجة إلى عملية إزالة المادة الرابطة بطيئة ومخصصة. |
| خطوتان: فرن إزالة المادة الرابطة ثم فرن التلبيد الفراغي | معدات منفصلة، أجزاء منقولة | يمكن ضبط كل خطوة وتشغيلها بمعدل إنتاجها الخاص؛ ويبقى فرن إزالة المادة الرابطة نظيفًا | النقل والتعرض للهواء بين الخطوات؛ وصفتان للتأهل؛ خدمات لوجستية مزدوجة |
| الهيدروجين المستمر أو من النوع الجرس | تدفق مستمر، حجم كبير | معدل النقل على عائلة أجزاء ضيقة ومستقرة | مرونة محدودة، بنية تحتية لسلامة الهيدروجين، عملية تحويل طويلة |
| SPS / سريع | تيار نبضي بالإضافة إلى قوة أحادية المحور | دقائق، حبيبات دقيقة، غربلة سبيكة | فئة فراغ المضخة الميكانيكية 1 باسكال وضغط 50-400 كيلو نيوتن؛ أداة تطوير، وليست خط إنتاج MIM |
| التلبيد بالإضافة إلى HIP | التلبيد بالتفريغ، ثم الضغط المتساوي الساخن | يغلق المسامية المتبقية للأجزاء المعرضة للإجهاد | تكلفة المعدات 100/150/200 ميجا باسكال؛ مبررة فقط عندما تكون المسامية عاملاً أساسياً في التصميم |
بالنسبة لمعظم ورش العمل، يُعدّ المسار المتكامل الخيار الأمثل من حيث إمكانية التتبع والتعامل، شريطة أن يمتلك الفرن نظام عادم وتكثيف مناسب. هذا هو التكوين الذي نبنيه غالبًا كفرن لإزالة المادة الرابطة والتلبيد بتقنية حقن المعادن (MIM): منطقة تسخين من الموليبدينوم، وفراغ عالٍ بضغط 6.7 × 10⁻³ باسكال، مع إمكانية إزالة المادة الرابطة بالهيدروجين كخيار إضافي بدلًا من استخدام جهاز منفصل. بالنسبة لمصنع يُنتج سبيكة واحدة بكميات كبيرة، فإن خط إزالة المادة الرابطة المخصص بالإضافة إلى فرن تلبيد كبير عادةً ما يكون الخيار الأفضل من حيث تكلفة القطعة الواحدة.
التطبيقات
- الفولاذ المقاوم للصدأ بتقنية حقن المعادن (316L، 17-4PH، 304L): تطبيق الحجم. التحكم في الكربون هو كل شيء لمقاومة التآكل.
- الفولاذ الحديدي النيكل والفولاذ منخفض السبائك: استقرار الأبعاد عبر الصينية أهم من الكثافة المطلقة.
- الكوبالت والكروم: الهياكل السنية والأدوات الطبية، حيث يتم فحص النظافة المعدنية، وليس افتراضها.
- أجزاء من سبائك التنجستن الثقيلة والمعادن المقاومة للحرارة: تؤدي درجات حرارة التلبيد الأعلى إلى إخراجك من منصة 1300 درجة مئوية، انظر القيود أدناه.
- الكوفار، والإنفار، والسبائك المغناطيسية اللينةغالباً ما يكون التلبيد بالهيدروجين هو الفرق بين الخصائص المغناطيسية المحددة والخصائص شبه المحددة.
- قولبة حقن السيراميك: سلسلة G تدمج إزالة الشمع بالضغط الإيجابي، وإزالة المواد الرابطة بالتفريغ، والتلبيد بالتفريغ، والتلبيد بالضغط الجزئي، والتلبيد بالضغط في جهاز واحد، عند فئة فراغ 10 باسكال وضغط غاز 6/10 ميجا باسكال، حتى 1600/2000 درجة مئوية.
عندما يكون هذا الفرن هو الخيار الخاطئ
نفضل أن نقول هذا مبكراً بدلاً من الجدال حوله بعد صدور أمر الشراء.
- سُمك المقطع يزيد عن 10 مم تقريبًا. يجب أن ينتشر المادة الرابطة في جميع أنحاء القطعة؛ وتحتاج الأجزاء السميكة إلى عملية إزالة المادة الرابطة لفترة طويلة، وغالبًا ما تتطلب خطوة مخصصة لذلك. أما استخدام وصفة دورة واحدة فسيؤدي إلى ظهور فقاعات فيها.
- السبائك التي تحتاج إلى 1350-1400 درجة مئوية أو أكثر. تتوقف منصة الموليبدينوم لدينا عند 1300 درجة مئوية. أما الانتقال إلى درجة حرارة أعلى فيعني استخدام سلسلة سخانات الجرافيت V عند 2000/2400 درجة مئوية - وعندها يصبح الكربون متغيرًا يجب التحكم فيه من خلال اختيار الغلاف الجوي وجهاز التسخين، لأن منطقة الجرافيت الساخنة هي مصدر للكربون عند درجة الحرارة.
- سبائك تحتوي على التيتانيوم والألومنيوم حيث يمثل الأكسجين حدًا تصميميًا. لن نضمن الحصول على نسبة أكسجين أقل من 1000 جزء في المليون من فرن التلبيد. جودة الفراغ مهمة، لكن نسبة الأكسجين في المادة الخام ومساحة سطح المسحوق وطريقة التعامل معه هي العوامل المؤثرة عادةً.
- التكثيف بمساعدة الضغط. لا يحتوي فرن التلبيد على مكبس. إذا تطلبت المواصفات ضغطًا، ينتقل الحديث إلى مكبس سلسلة P الساخن عند 2200 درجة مئوية و100-1200 طن، أو إلى SPS للعينات الصغيرة، أو إلى سلسلة I HIP عند 100/150/200 ميجا باسكال.
- كميات منخفضة للغاية. عندما يقل عدد الأجزاء عن بضعة آلاف في السنة، فإن التشغيل الآلي أو الصب الاستثماري عادة ما يفوز من حيث التكلفة الإجمالية، واستهلاك أدوات MIM هو السبب.
- مواد خام ذات نظام ربط مصمم بشكل سيئ. لا يوجد ملف حراري يحدد خصائص المادة الخام التي يتحلل هيكلها الأساسي في نفس نطاق تحلل حشوها.
إذا كنت تقوم بتحديد فرن لخط MIM موجود، فأرسل لنا ورقة بيانات المواد الخام، وأقصى سمك للقسم، ومواصفات السبيكة - عادة ما تكون هذه الإجابات الثلاث كافية لإلقاء نظرة أولية حول ما إذا كانت منصة الدورة الواحدة مناسبة أم أن المسار يحتاج إلى خطوتين.
المعدات ذات الصلة
بالنسبة لمنصة ذات دورة واحدة، مجموعة أفران إزالة المواد الرابطة والتلبيد لتقنية قولبة حقن المعادن (MIM). يشمل ذلك إزالة الشمع المتكاملة والتلبيد الفراغي. عندما يجب أن تبقى المنطقة الساخنة خالية من الكربون، فإن مجموعة أفران التلبيد الفراغي المزودة بسخان من الموليبدينوم يعمل 6.7×10⁻³ تصل درجة الحرارة إلى 1000/1300 درجة مئوية، وعندما تتطلب الدورة جوًا اختزاليًا حقيقيًا، نطاق التلبيد في جو من الهيدروجين المفرغ يضع الفراغ والهيدروجين في نفس الحجرة.
التعليمات
ما هو فرن إزالة المادة الرابطة والتلبيد بتقنية حقن المعادن (MIM)؟
هو فرن يعمل بالتفريغ أو بجو الهيدروجين، يقوم بإزالة المادة الرابطة البوليمرية من جزء مصبوب بالحقن المعدني ويقوم بتلبيده إلى كثافة شبه كاملة، في دورة واحدة مبرمجة أو في خطوتين مرتبطتين.
هل يمكن فعلاً إجراء عملية إزالة المادة الرابطة والتلبيد في نفس الفرن؟
نعم، وهذا أمر شائع. الشرط هو مسار عادم متحكم به لبخار المادة الرابطة، واستراتيجية ضغط جزئي في نطاق 150-600 درجة مئوية، ووصفة تعامل المرحلتين كتاريخ حراري واحد بدلاً من برنامجين منفصلين.
ما هو مستوى الفراغ المطلوب لعملية التلبيد بتقنية MIM؟
يعتمد ذلك على السبيكة ومواصفات الكربون. تم تصميم منصة التسخين بالموليبدينوم لدينا للعمل في فئة فراغ عالي تبلغ 6.7 × 10⁻³ باسكال، يتم توفيرها بواسطة مضخة انتشار أو مضخة جزيئية؛ أما المضخة الميكانيكية وحدها فتصل إلى نطاق الفراغ التقريبي حوالي 1 باسكال، وهو غير كافٍ عمومًا لتقنية قولبة حقن المعادن (MIM) المصنوعة من الفولاذ المقاوم للصدأ.
الهيدروجين أم الفراغ في تقنية حقن المعادن بالتشكيل؟
يُستخدم الفراغ في معالجة الفولاذ المقاوم للصدأ الحساس للكربون، حيث يُراد الحفاظ على جو خامل، بينما يُستخدم الهيدروجين عند الحاجة إلى تقليل الأكاسيد وإزالة الكربون المتبقي. ويُحدد التحكم في نقطة الندى ما إذا كان الهيدروجين يُساعد أم يُؤكسد.
لماذا يختلف محتوى الكربون لدينا بين الدفعات؟
عادةً ما يكون السبب هو عملية إزالة المادة الرابطة، وليس عملية التلبيد: تكثف في الأنبوب، أو قصر مدة الانتظار، أو تلوث مواد التثبيت. تحقق من هذه الأمور قبل تغيير تركيبة التلبيد.
ما هو الحد الأقصى لحجم القطعة؟
يتم تحديد ذلك عن طريق إزالة المادة الرابطة، وليس عن طريق الحجرة. أكبر منصة موليبدينوم لدينا هي 1000×1000×1400 مم، ولكن قطعة ذات جدران بسمك 15 مم لن تتم إزالة المادة الرابطة منها بشكل كامل في دورة واحدة بغض النظر عن حجم الحجرة.