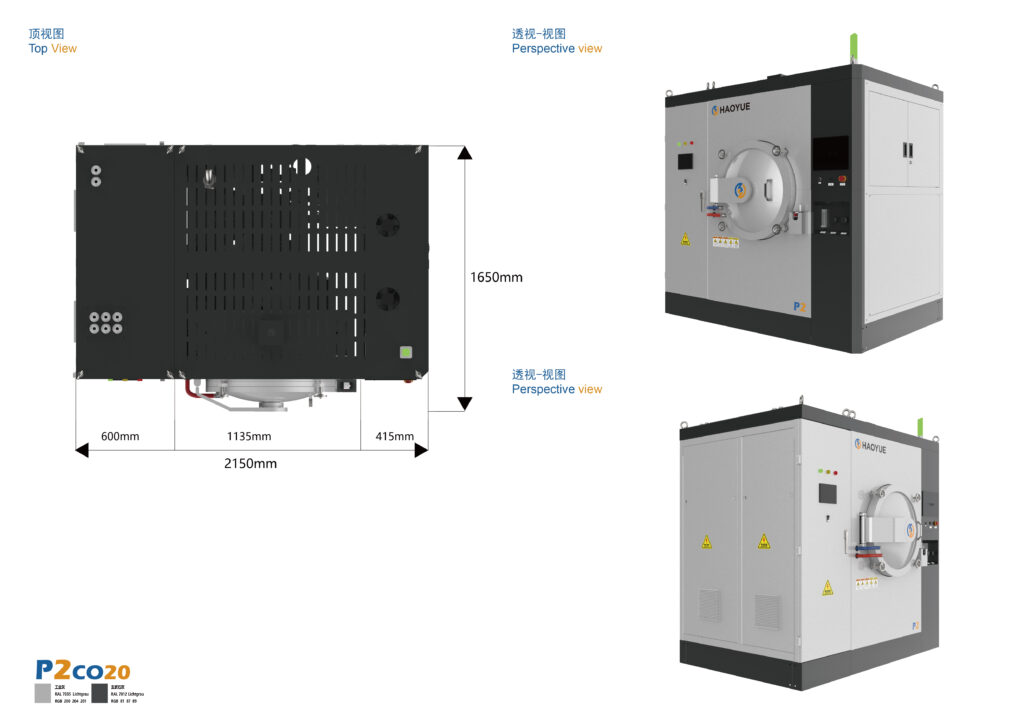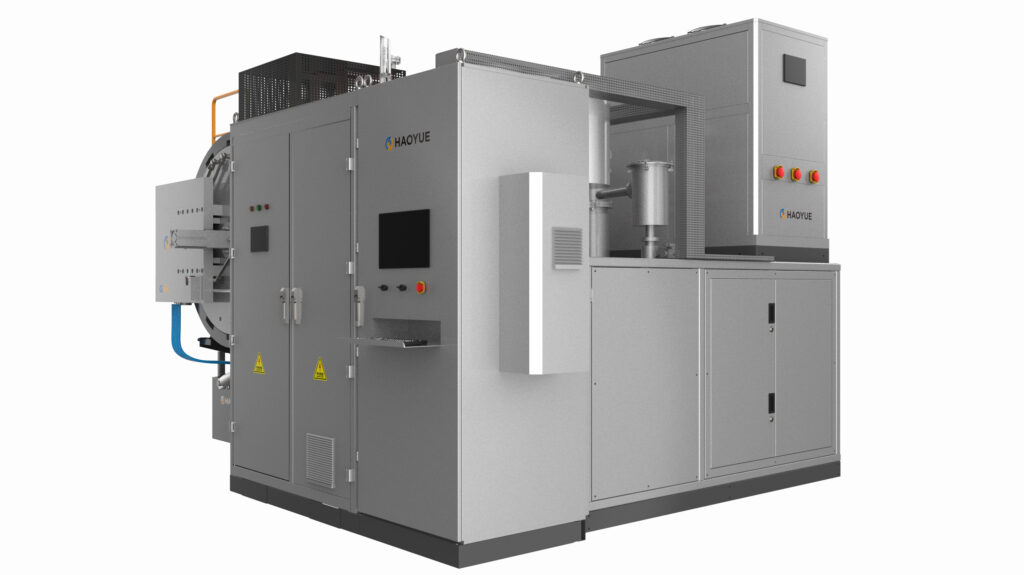
Un four à pressage à chaud sous vide est un four sous vide qui applique une pression mécanique uniaxiale à une poudre compactée ou à une préforme à travers un ensemble de matrices pendant son chauffage, ce qui permet au matériau d'atteindre sa densité maximale à une température plus basse ou en un temps plus court que ne le nécessiterait un frittage sans pression. Tout le reste de ce guide découle de cette phrase, y compris la partie que la plupart des acheteurs comprennent mal : ce qui doit réellement être spécifié.
Intérêt de recherche pour fours de pressage à chaud personnalisés Le principe est simple. Le pressage à chaud est l'une des rares méthodes de densification où la machine doit être adaptée à la pièce, et non l'inverse. Contrairement à un four de frittage sous vide classique — où l'on choisit la taille de la chambre et la température, et c'est tout —, le dimensionnement d'une presse à chaud dépend de trois paramètres liés au matériau et à la géométrie de la pièce : la pression nécessaire à la poudre, la surface projetée sur laquelle s'exerce cette pression et la température à laquelle la densification a lieu.
Cet article s'adresse aux ingénieurs et aux équipes d'approvisionnement qui disposent d'un matériau et doivent le transformer en une demande de devis qu'un fabricant pourra établir avec précision dès la première fois.
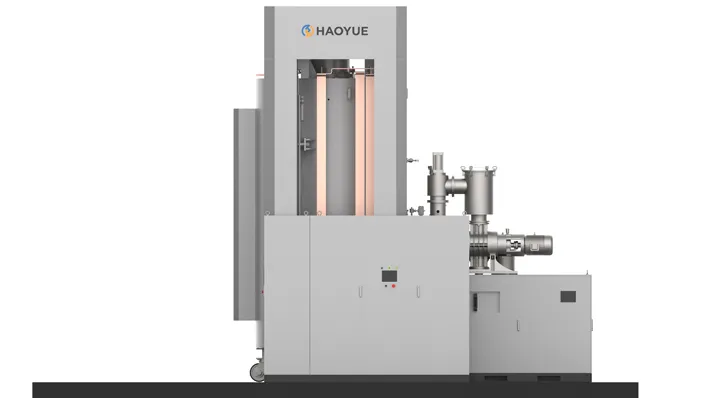
Qu'est-ce qu'un four à presse à chaud sous vide ?
Une presse à chaud combine trois systèmes généralement achetés séparément :
- Une enceinte sous vide et une zone chaude qui assure une atmosphère contrôlée et des températures jusqu'à 2200 °C dans notre gamme de la série P.
- Un système de force hydraulique qui enfonce un ou deux pistons dans un jeu de matrices, avec une force maintenue à mieux que ±3% sur toute la course.
- Un jeu de matrices ou d'outillage — en pratique généralement du graphite — qui transmet la pression à la poudre et définit la forme finale de la pièce.
Le mot coutume L'expression “ four de pressage à chaud sur mesure ” ne signifie généralement pas que le four est exotique. Elle signifie plutôt que la matrice, la course du piston, le profil de pression et la zone de travail utile doivent être adaptés à votre pièce. Le four est la constante ; l'outillage est la variable. Les demandes qui négligent la matrice aboutissent souvent à des solutions surdimensionnées ou inutilisables.
Le pressage à chaud se situe entre deux procédés voisins. Le frittage sans pression applique uniquement de la chaleur. Le pressage isostatique à chaud applique simultanément chaleur et pression de toutes parts à travers un milieu gazeux. directionnel La pression est exercée par un outillage solide, ce qui explique pourquoi il produit des pièces quasi-finies avec un usinage ultérieur minimal — et pourquoi la taille de la pièce est limitée par la capacité de la matrice et du piston plutôt que par le seul récipient.
Comment fonctionne un four à presse à vide
Étape 1 — Chargement et évacuation de la matrice
La poudre ou la préforme est chargée dans la matrice, celle-ci est placée sur le piston inférieur et la chambre est mise sous vide. Cette étape est plus lente qu'il n'y paraît : les poudres contiennent de l'humidité adsorbée et, dans le cas de matières premières broyées ou traitées avec un liant, une quantité importante de gaz. Notre spécification de vide pour la série P est soit : 1 Pa ou 6,7 × 10⁻³ Pa selon le modèle de pompe, et ce choix relève d’une décision de processus, et non d’un choix esthétique — voir la note sur le vide ci-dessous.
Étape 2 — Application de chauffage et de pression
Trois stratégies de pression sont couramment utilisées, et la bonne est une question de matériaux :
- Pressage à froid suivi d'un chauffage sous charge — le plus simple à contrôler, utilisé lorsque la force du vert est suffisante.
- Chauffage d'abord, puis application d'une pression à la température — utilisé lorsque la poudre doit être dégazée ou réduite avant le début de la densification.
- Pression par paliers ou progressive — la pression augmente à mesure que le matériau se ramollit, ce qui limite le frottement initial des parois de la filière et améliore la répartition de la densité dans les sections hautes.
Les vitesses de montée en puissance de nos unités de la série P sont 1 à 10 °C/min en dessous de 1600 °C et 1 à 15 °C/min au-dessus de 1600 °C. Ces limites existent pour contrôler le gradient thermique à travers la matrice et la pièce, et non parce que les éléments chauffants constituent la contrainte.
Étape 3 — Rester sous pression
La température maximale, la pression appliquée et le temps de maintien forment une décision indissociable. Un maintien prolongé a un coût : le grossissement des grains, la dégradation de la matrice et, pour certains systèmes, des réactions indésirables avec celle-ci s’accélèrent en haut de la plage de températures. Le déplacement du piston est le signal en cours de fabrication le plus utile : sa courbe enregistre le retrait en temps réel, et son aplatissement indique clairement que la densification est terminée.
Étape 4 — Libération contrôlée et refroidissement
La décompression, la vitesse de refroidissement et l'extraction des pièces sont les principales causes de fissures et de déformations des matrices. Nos unités de la série P utilisent des vérins supérieur et inférieur à soufflets étanches, permettant leur mouvement sous vide. trempe au gaz optionnelle à 2 bars est disponible lorsque le temps de cycle ou la microstructure après refroidissement le justifie.
Comment en spécifier un : les chiffres qui comptent
Étape 1 — Commencez par la pièce, et non par le catalogue.
Définissez d'abord la pièce finie : surface projetée, hauteur de section, densité cible et surfaces critiques en termes de tolérance. Tout le reste en découle.
Étape 2 — Convertir la pression requise en force
La pression de pressage à chaud est généralement déterminée empiriquement pour une poudre donnée ; il s'agit d'une propriété intrinsèque du matériau, et non d'une valeur figurant dans un catalogue de fours. Une fois la pression requise par unité de surface connue, la force est directement proportionnelle à la surface projetée, en tenant compte du frottement des parois de la matrice et des pertes de matière dues au jeu de la matrice. C'est ce calcul, et non le diamètre de l'échantillon, qui détermine la catégorie de tonnage applicable : nos unités couvrent une large gamme de valeurs. 100 tonnes (P3VGR22) à 1200 tonnes (P11VGR22).
Une conséquence pratique qu'il convient d'énoncer clairement : Le surdimensionnement n'est pas gratuit. Une capacité de force supérieure implique un vérin plus grand, un châssis plus imposant, une enceinte à vide plus volumineuse et un coût d'exploitation par cycle plus élevé. Adaptez la taille à la pièce existante et à une feuille de route documentée, et non à la plus grande pièce imaginable.
Étape 3 — Faites correspondre l'enveloppe de la matrice à la chambre
Chaque modèle de la série P possède une dimension de chambre et un diamètre d'échantillon utilisable. La colonne d'échantillon est l'élément de liaison pour le pressage à chaud.
| Modèle | Chambre (mm) | Diamètre de l'échantillon utilisable. | Force de pression | Température maximale |
|---|---|---|---|---|
| P3VGR22 | Φ300 × 400 | Φ150 | 100 tonnes | 2200 °C |
| P5VGR22 | Φ500 × 700 | Φ300 | 300 tonnes | 2200 °C |
| P7VGR22 | Φ700 × 900 | Φ400 | 600 tonnes | 2200 °C |
| P9VGR22 | Φ900 × 900 | Φ500 | 800 tonnes | 2200 °C |
| P11VGR22 | Φ1100 × 900 | Φ600 | 1200 tonnes | 2200 °C |
Étape 4 — Choisissez délibérément l'emballage sous vide
Les deux configurations de vide disponibles sur P5 à P11 sont 1 Pa ou 6,7 × 10⁻³ Pa, Il s'agit de configurations de pompe, et non d'une plage de tolérance. 1 Pa correspond au niveau de vide primaire obtenu avec une pompe mécanique, sans pompe à diffusion ni pompe moléculaire. 6,7 × 10⁻³ Pa correspond à la configuration de vide poussé, atteinte avec une pompe à diffusion ou une pompe moléculaire. Le modèle P3VGR22 est spécifié à 6,7 × 10⁻² Pa.
Si votre procédé est sensible à l'oxygène, à l'azote ou à l'humidité (ce qui est fréquent pour les céramiques non oxydes, les métaux réfractaires et les poudres réactives fines), spécifiez clairement le groupe de pompage lors de l'achat. L'ajout ultérieur d'un système de vide poussé est plus perturbateur que de le spécifier dès le départ.
Étape 5 — Choisir entre une chambre simple et une chambre double
Pour les travaux de développement ou les petites séries, une chambre unique est appropriée et plus économique. Pour la production en série, notre configuration à double chambre (P5VTGR22-II, P7VTGR22-II) partage un système de vide, un circuit de refroidissement rapide, un corps de four et un système de contrôle entre les deux chambres, avec une porte à ouverture latérale verticale et un piston double à course totale de 400 mm. Cela permet de réduire à la fois le capital par unité de production et la surface au sol.
| Modèle | Chambre (mm) | Diamètre de l'échantillon utilisable. | Force de pression | Température maximale |
|---|---|---|---|---|
| P5VTGR22-II | Φ500 × 700 | Φ300 | 300 tonnes | 2200 °C |
| P7VTGR22-II | Φ700 × 900 | Φ400 | 600 tonnes | 2200 °C |
Paramètres clés
| Paramètre | Spécification | Pourquoi c'est important |
|---|---|---|
| Température maximale | 2200 °C | Ensembles dont les systèmes matériels sont accessibles |
| Force de pression | 100 à 1200 tonnes | Calculé à partir de la pression requise × surface de la pièce |
| Précision de la force | Meilleur que ±3% | Répétabilité de la densité d'une pièce à l'autre |
| Aspirateur ultime | 6,7 × 10⁻² Pa (P3) ; 1 Pa ou 6,7 × 10⁻³ Pa par groupe de pompe (P5–P11) | Un choix de configuration de pompe, et non une affirmation de précision |
| vitesse de chauffage | 1–10 °C/min (< 1600°C); 1–15 °C/min (> 1600 °C) | Contrôle du gradient à travers la matrice et la pièce |
| uniformité de la température | ±5 °C (mesure en 5 points, 1000 °C, maintien pendant 2 h) | Le numéro de test d'acceptation à demander |
| Étanchéité du bélier | Vérins supérieurs et inférieurs à soufflets | Les deux plateaux se déplacent sous vide |
| Refroidissement | Refroidissement sous vide ; trempe au gaz à 2 bars en option | Durée du cycle et microstructure après refroidissement |
| Course du bélier (double chambre) | 400 mm au total, double piston | Hauteur de la matrice et enveloppe d'éjection des pièces |
| Contrôle | PC industriel + automate programmable + PID, multizone | Répétabilité des recettes et traçabilité des données |
Presse à chaud sous vide vs. autres procédés de densification
| Itinéraire | Mode de pression | Nos spécifications | Choisissez-le quand | Évitez-le lorsque |
|---|---|---|---|---|
| Presse à chaud (série P) | Uniaxial, via outillage | Force de 100 à 1200 tonnes, à 2200 °C, jusqu'à ±3% | Disques, plaques, blocs quasi-finis ; Si₃N₄, SiC, B₄C, BN, carbure cémenté à faible teneur en cobalt ; systèmes nécessitant une pression directionnelle | Formes 3D complexes, contre-dépouilles ou rapports d'aspect très importants qui bloquent dans une matrice |
| Frittage sous vide sans pression (série V) | Aucun | Jusqu'à 2400 °C (zone chaude en graphite), 6,7 × 10⁻³ Pa | Métallurgie des poudres, déliantage et frittage, pièces pour lesquelles le coût de la matrice est injustifié | La densité cible ne peut être atteinte sans application de pression. |
| Frittage sous pression de gaz (série G) | Gaz isostatique, 6 ou 10 MPa | 1600 / 2000 °C, 10 Pa | Production en série de pièces géométriquement complexes ; billes en Si₃N₄ et outils de coupe | Il vous faut 2200 °C, ou une pression uniaxiale en particulier. |
| Pressage isostatique à chaud (série I) | Gaz isostatique, 100 / 150 / 200 MPa | 2000 °C (zone chaude C/C) ou 1400 °C (molybdène) | Densification complète de formes complexes, consolidation de pièces moulées, brasage par diffusion | Le budget est limité, ou bien l'outillage quasi-fini est plus avantageux économiquement. |
| Frittage par plasma étincelle (série S) | Chauffage uniaxial par courant pulsé | Jusqu'à 300 °C/min, 2200 °C, 1 Pa | Rétention de la nanostructure, cycles de développement rapides, compositions difficiles à fritter | Les grandes pièces, ou le capital par kilogramme, doivent rester faibles |
Remarque concernant la valeur de vide de SPS : 1 Pa correspond à une configuration de vide primaire par pompe mécanique, sans pompe à diffusion ni pompe moléculaire. Le choix de SPS repose sur sa vitesse de chauffage et sa capacité à préserver les microstructures fines, et non sur son niveau de vide.
Applications
Le pressage à chaud s'avère indispensable lorsque la chaleur seule ne suffit pas à combler la porosité, ou lorsque la température requise risquerait d'engendrer un grossissement de la microstructure. Dans notre gamme, la série P est utilisée pour :
- Céramiques structurales non oxydes — nitrure de silicium, carbure de silicium, carbure de bore, nitrure de bore — où la pression directionnelle remplace les additifs de frittage qui, autrement, dégraderaient les propriétés à haute température.
- Carbure cémenté à teneur réduite en liant, là où une dureté plus élevée est souhaitée sans sacrifier la densité.
- Alliages haute température pour les applications adjacentes aux moteurs et aux turbines.
- Composants composites et quasi-finis, notamment les oxydes de Nb, les matériaux en poudre à base de cuivre et de fer, et les systèmes à haute conductivité thermique.
- Grandes sections plates comme les disques de frein d'avion et les plaques de blindage, où la combinaison d'une capacité de 2200 °C et d'un tonnage élevé est le facteur déterminant.
Industries en aval correspondantes : moteurs et transmissions, outils de coupe, machines résistantes à la corrosion et structures aérospatiales.
Limites : Quand ne pas choisir une presse à chaud sous vide
- Géométrie complexe. Le pressage à chaud permet de produire des disques, des plaques, des anneaux et des blocs simples. Les contre-dépouilles, les canaux internes et les parois minces et hautes nécessitent un frittage sous pression de gaz (HIP) ou un frittage sans pression suivi d'un usinage.
- Pièces dont les coûts dépassent les limites économiques. Si la pièce est grande et simple et que la production est longue, une matrice qui résiste au cycle peut coûter plus cher par cycle que la valeur ajoutée.
- Rapports d'aspect très élevés. Les sections minces et hautes subissent des frottements sur les parois de la filière et une densité inégale de haut en bas.
- Matériaux qui réagissent avec l'outillage en graphite. Si la chimie des matrices est incompatible, il faut soit changer le matériau de l'outillage, soit modifier le procédé. Renseignez-vous avant de tirer des conclusions.
- Procédés supérieurs à 2200 °C. Il s'agit du haut de gamme de nos presses à chaud ; une technologie différente est nécessaire, pas une presse plus grande.
- Pièces de petite taille à haut débit. Les configurations continues ou multi-stations — disponibles dans notre gamme SPS — constituent généralement la meilleure spécification pour les petits composants produits en grande série.
- Des limites strictes s'appliquent à l'atmosphère. Le pressage à chaud s'effectue sous vide ou sous gaz inerte. L'outillage en graphite exclut les atmosphères oxydantes à haute température, et les travaux sous hydrogène nécessitent un four à hydrogène avec une zone chaude en molybdène.
FAQ
À quoi sert un four de presse à chaud sous vide ?
Un four à pressage à chaud sous vide permet de densifier les poudres et les préformes qui ne peuvent atteindre leur densité maximale par simple traitement thermique. Notre gamme de produits comprend notamment le nitrure de silicium, le carbure de silicium, le carbure de bore, le nitrure de bore, le carbure cémenté à faible teneur en cobalt, les alliages haute température et les pièces composites quasi-finies telles que les disques de frein et les plaques de blindage.
Quelle pression est nécessaire pour le pressage à chaud ?
La pression requise dépend du matériau, et non de la machine ; elle est généralement déterminée par des essais réalisés sur un système de poudre donné. Une fois connue, la force nécessaire est calculée à partir de la surface projetée de la pièce, ce qui détermine le tonnage : notre gamme s’étend de 100 à 1 200 tonnes.
Quelle température peut atteindre un four de presse à chaud sous vide ?
Nos fours de pressage à chaud sous vide de la série P sont conçus pour atteindre 2200 °C, avec une uniformité de température de ±5 °C mesurée sur une enquête en cinq points à 1000 °C maintenu pendant deux heures.
Quel niveau de vide atteint une presse à chaud ?
Pour notre série P, cela dépend du groupe de pompage. Le modèle P3VGR22 est spécifié à 6,7 × 10⁻² Pa. Les modèles P5 à P11 sont proposés à 1 Pa ou 6,7 × 10⁻³ Pa : 1 Pa correspond à une configuration de vide primaire avec pompe mécanique, et 6,7 × 10⁻³ Pa à la configuration de vide poussé nécessitant une pompe à diffusion ou moléculaire.
Le pressage à chaud est-il la même chose que HIP ?
Non. Le pressage à chaud applique une pression uniaxiale à travers un outillage solide, ce qui limite la forme de la pièce à ce qui peut être éjecté de la matrice. Le procédé HIP applique une pression isostatique par gaz dans toutes les directions, ce qui convient aux géométries complexes mais n'entraîne pas les coûts d'outillage quasi-finis.
Quand devrais-je plutôt opter pour le frittage sous pression de gaz ?
Optez pour le frittage sous pression de gaz lorsque les pièces sont géométriquement complexes et produites en série, et que la température de traitement reste entre 1 600 et 2 000 °C — notre série G fonctionne à 6 ou 10 MPa précisément pour ce cas. Choisissez le pressage à chaud lorsque vous avez besoin d’une pression directionnelle ou d’une température de 2 200 °C.
Si vous disposez d'un système de matériaux et d'une densité cible, veuillez nous envoyer les spécifications de la poudre et le dessin de la pièce. Nous effectuerons des essais sur notre propre équipement et vous communiquerons les données de densité, de microstructure et de cyclage avant que vous ne validiez les spécifications.
Équipements associés : Four de pressage à chaud sous vide en graphite série P · Four de frittage sous pression de gaz série G · Système de frittage SPS S2