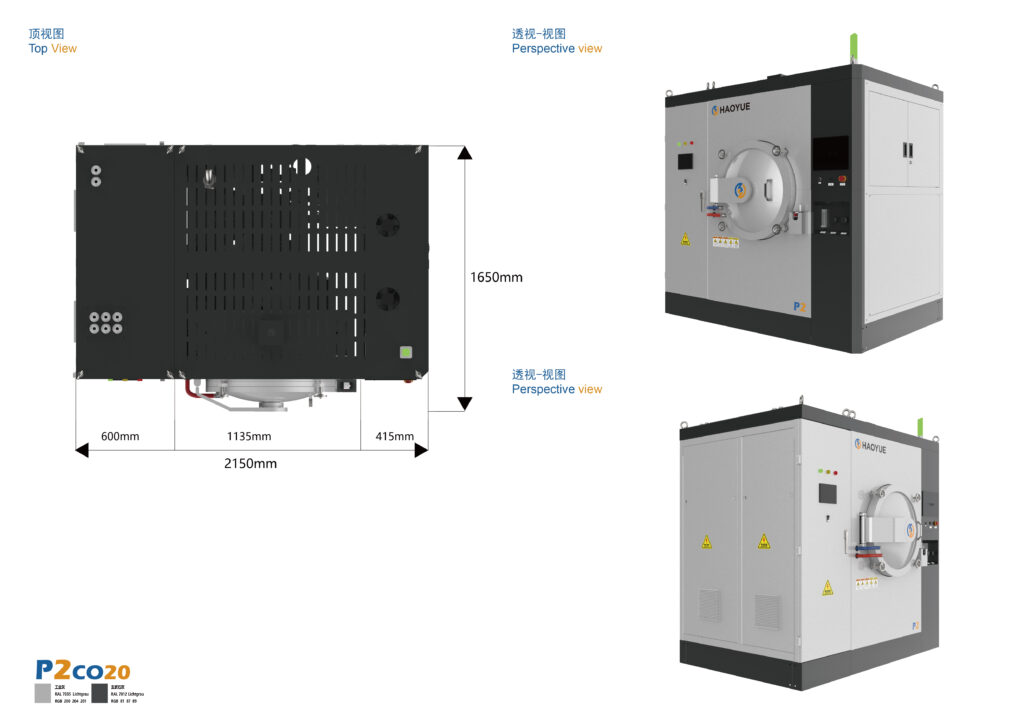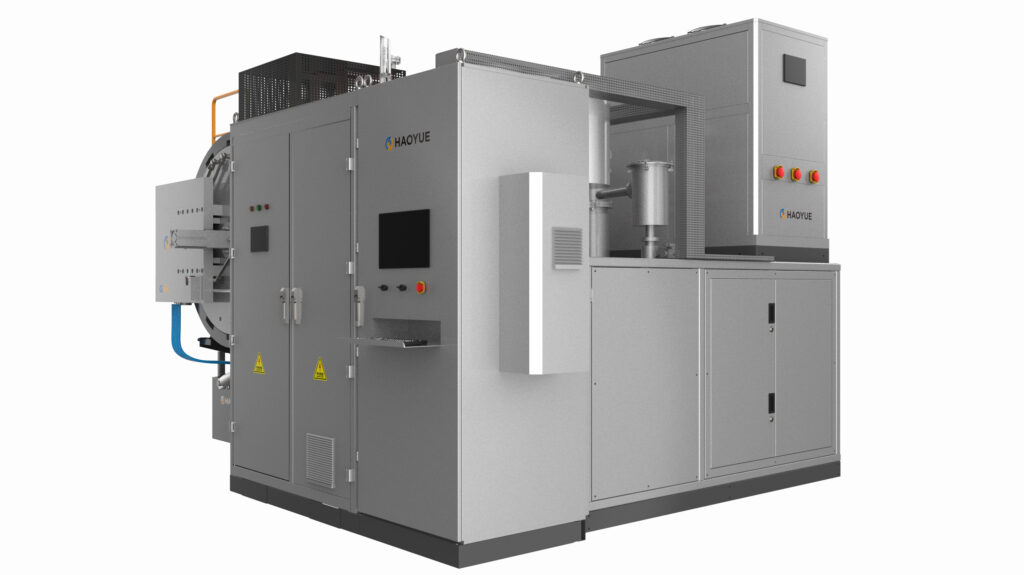
Vakum lehimleme fırını, bir araya getirilmiş parçaları, kontrollü yüksek vakum veya hidrojen atmosferi içinde (H serimizde 1000 / 1300 °C dereceli molibden (MO) sıcak bölge ile 6,7 × 10⁻³ Pa) bir dolgu metalini eriterek birleştiren bir seri üretim fırınıdır; böylece onlarca ayrı bağlantı içeren bir parça, tek bir termal döngüde, akı maddesi olmadan, erimiş ana metal olmadan ve ısıdan etkilenen bölge olmadan birleştirilir. Kaynak, parçaların kendilerini eriterek birleşim oluştururken; lehimleme başka bir şeyi eriterek birleşim oluşturur ve bu tek fark, birleşim yerinin sürekli olup olmadığına meşale değil, fırının karar vermesinin nedenidir.
Çoğu takım arayışa girer vakumlu lehimleme fırını Isı arayışında değiller. Sıcaklığı zaten biliyorlar. İhtiyaç duydukları şey, erimiş dolgu malzemesinin, elleçlenmiş, istiflenmiş, sabitlenmiş ve muhtemelen haftalarca depolanmış parçaların gerçek üretim yüzeyini ıslatabileceği kadar düşük bir artık oksijen kısmi basıncını koruyabilen bir makine.
Bu makale, geminin sağlaması gerekenleri, bir döngünün altı aşamasını ve satın alma şartnamesine yazılması gereken parametreleri ele almaktadır.

Vakumlu Lehimleme Fırını Nedir?
Lehimleme fırınının aynı anda dört şeyi sağlaması gerekir. Bunlardan herhangi birinin eksik olması, iyi bir dolgu malzemesini kötü bir kaynağa dönüştürür:
| Gereklilik | Sonucu neden belirliyor? | H serisi özellikleri |
|---|---|---|
| Yüksek vakum | Islanma, yüzeyin oksit durumuna bağlıdır ve oksit durumu, parçanın üzerindeki oksijen kısmi basıncına bağlıdır; "parçanın ne kadar temiz göründüğüne" değil.“ | 6,7 × 10⁻³ Pa (difüzyon / moleküler pompa sınıfı) |
| izotermal sıcak bölge | Kılcal akış için tüm bağlantı noktasının aynı sıcaklıkta olması gerekir; sıcak nokta, dolgu malzemesini soğuk uçtan uzaklaştırır. | Molibden (MO) ısıtma elemanı, 1000 / 1300 °C |
| Hidrojen seçeneği | Vakum, yeni oksit oluşumunu engeller. İndirgeyici bir atmosfer ise halihazırda mevcut olan oksiti ortadan kaldırabilir; bu farklı bir işlemdir. | Vakum ve hidrojen tek bir kapta birleştirildi. |
| Yeterli kullanılabilir hacim | Lehimleme ekonomisi, tek bir pompa ve tek bir rampanın birçok bağlantı noktasında amortize edilmesinden kaynaklanır. | 400 × 400 × 600 mm'den 800 × 800 × 1200 mm'ye kadar; dikey Φ650 × 1200 mm ve Φ650 × 3200 mm |
Şartname yazılmadan önce iki hususu açıklığa kavuşturmakta fayda var.
İlk olarak, vakum figürü şöyledir: pompa grubu konfigürasyon sınıfı, Bu, hassas bir gösteriş rakamı değil. 6,7 × 10⁻³ Pa, difüzyon veya moleküler pompa ile ulaşılan yüksek vakum sınıfıdır. 1 Pa veya 10 Pa olarak belirtilen bir fırın yalnızca mekanik pompalama ile çalışır ve farklı bir görev için tasarlanmıştır. Proses mantığınız bağlantı noktasında gerçek yüksek vakum gerektiriyorsa, bunu sorgulama aşamasında belirtin, çünkü bu karar tüm makineyi etkiler.
İkinci olarak, önemli olan oda numarası şudur: kullanılabilir Hacim — sıcak bölge, fikstür ve yükleme tablası yerleştirildikten sonra kalan hacim. 800 × 800 × 1200 mm'lik bir kap, 800 × 800 × 1200 mm'lik bir düzeneği kabul etmez.
Vakum Lehimleme Nasıl Çalışır — Aşama Aşama
Aşama 1 — Temizleme, boşluk kontrolü ve montaj
Vakum lehimlemede akı maddesi kullanılmaz ve bu hem avantaj hem de disiplin gerektirir. İşlem sırasında hiçbir şey parmak izini, kesme sıvısı kalıntısını veya oksit filmini çözmez. Plaka-kanat ve boru-başlık düzenekleri tipik olarak 0,02-0,10 mm aralığında birleşim boşluğunda tutturulur, pimlenir veya fikstür kelepçesiyle sabitlenir; bu boşluk, kılcal kuvvetin dolgu malzemesini çekmesi için yeterince sıkı, dolgu malzemesinin gerçekten akması için ise yeterince geniştir.
Aşama 2 — Pompanın boşaltılması ve gazın dışarı atılması
Vakumla boşaltma bir bekleme süresi değil, bir işlem adımıdır. Su buharı ve hidrokarbon kalıntıları parçadan, fikstürden ve kap duvarlarından desorbe olur ve bunların çoğu 200-400 °C aralığında ayrılır. Bu aralıktan hızla geçmek, buharı bağlantı yerinde hapseder ve daha sonra yapıştırma hattı boyunca boşluklar olarak ortaya çıkar. Bu nedenle, ısıtma sırasında bir bekleme aşaması standart bir uygulamadır.
Aşama 3 — Dolum makinesinin akış sıcaklığına kadar ısıtma
H serimiz 1300 °C'ye kadar 1–15 °C/dk hızla ısıtma yapar. Bu aralık bir sınırlama değil, bir karardır. Çelik-çelik montajında hızlı ısıtma genellikle zararsızdır. Aynı ısıtma, seramik-metal montajında (alümina veya alüminyum nitrürün bakır, Kovar veya nikel-demir alaşımına yapıştırılması) seramiğin çatlamasına neden olur, çünkü farklı genleşme zamanla değil, gerilimle çözülür. Dolgu sıvısının sıvılaşma noktasının üzerinde, bekletme işlemi genellikle kılcal akış için yeterince uzun ve dolgu ile ana metal arasındaki karşılıklı difüzyonu sınırlamak için yeterince kısa olmak üzere 20–50 °C üzerinde tutulur.
4. Aşama — Islatma: eritme, ıslatma, akıtma
Bu, insanların hayal ettiği aşamadır ve en kısa olanıdır. İyi akan bir dolgu malzemesi için bekleme süresi genellikle 5-30 dakika arasındadır; paslanmaz çelik ve süper alaşımlarda nikel bazlı dolgu malzemeleri daha uzun süreyi, bakır ve pirinçte gümüş bazlı dolgu malzemeleri ise daha kısa süreyi gerektirir. Gözlemlenebilir bitiş noktası bir zamanlayıcı değil, eklemin her iki tarafında oluşan dolgu dolgusudur.
Aşama 5 — Kontrollü soğutma
Soğutma, en son tasarlanan ve en çok yeniden işleme neden olan aşamadır. Dolgu malzemesi, her iki parça da boyut olarak hala kararlı iken katılaşmalıdır. Birleşim yeri farklı malzemeler arasında olduğunda, soğutma hızı en büyük kütleye sahip parçaya göre değil, en yüksek termal genleşme katsayısına sahip parçaya göre belirlenir. Bu nedenle, lehimleme döngüsünün bu noktasında zorlamalı soğutmadan özellikle kaçınılır.
Hidrojene geçince neler değişir?
H serimiz, vakum ve hidrojeni aynı kapta kullanır ve bu geçiş kozmetik bir işlem değildir. Vakum pasif olarak koruma sağlar – oksijen olmadığı için yeni oksit oluşmaz. Hidrojen ise aktif olarak koruma sağlar: bakır, nikel ve demir oksitleri kimyasal olarak indirgenir; bu nedenle paslanmaz çelik ve bakır aksamlar lehimleme işleminde akı kullanılmaz. Kontrol değişkeni nem dengesidir – iş parçasına ulaşan gazın çiğ noktası – ve bu bir gaz tedarik problemi değil, ölçüm ve kontrol problemidir. Hidrojen ayrıca yüksek buhar basıncına sahip elementler içeren alaşımlar için de hassastır ve sonradan eklenmek yerine makineye entegre edilmiş tahliye sıralaması, egzoz yönetimi ve kilitleme donanımı gerektirir.
Temel Parametreler — Teknik Şartnameye Neler Dahil Edilmeli
| Parametre | H serimiz | Gerçekte neyi kontrol ediyor? | Tedarikçiye sorulmaya değer bir soru |
|---|---|---|---|
| En üstün vakum | 6,7 × 10⁻³ Pa | Eklemdeki oksijen kısmi basıncı; dolgu malzemesinin ıslanması | Pakete hangi pompa seti dahildir ve bu seviyede garanti edilen sızıntı oranı nedir? |
| Maksimum sıcaklık | 1000 / 1300 °C | Hangi dolgu sınıfları adreslenebilir? | Bu derecelendirme, sıcak bölge için mi yoksa çalışma alanı için mi geçerli? |
| Isıtma hızı | 1–15 °C/dk (1300 °C'ye kadar) | Farklı malzemelerden oluşan bağlantılarda termal gradyanlar | Vakum aşaması ile hidrojen aşaması arasında profil farklılık gösterebilir mi? |
| Atmosfer | Vakum + hidrojen, tek kap | Pasif ve aktif oksit kontrolü | Hidrojen üretim aşamasında çiğ noktası nasıl izlenir ve kaydedilir? |
| Oda (yatay) | 400 × 400 × 600 / 600 × 600 × 900 / 700 × 700 × 1000 / 800 × 800 × 1200 mm | Yük boyutu ve istifleme yüksekliği | Isıtma armatürü takılıyken, ısıtma bölgesinin içindeki kullanılabilir hacim nedir? |
| Oda (dikey) | Φ650 × 1200 / Φ650 × 3200 mm | Uzun, şaft benzeri ve boru şeklindeki düzenekler | Yük nasıl destekleniyor ve destek ısıyı uzaklaştırıyor mu? |
| Yükleme yönü | Yan (yatay modeller) / alt, üst (dikey modeller) | Fikstürleme stratejisi ve yerçekimi kaynaklı deformasyon | Kritik bağlantı noktaları hangi yüzeye dayanmaktadır? |
Ürettiğimiz Modeller — H Serisi Vakumlu Hidrojen Fırını
| Model | Yapı | Hazne (mm) | Isıtıcı | Yükleniyor | Nihai vakum (Pa) | Maksimum sıcaklık (°C) |
|---|---|---|---|---|---|---|
| HV6S/120 | Dikey | Φ650 × 1200 | MO | Alt | 6,7 × 10⁻³ | 1000 / 1300 |
| HV6S/320 | Dikey | Φ650 × 3200 | MO | Tepe | 6,7 × 10⁻³ | 1000 / 1300 |
| H4M013 | Yatay | 400 × 400 × 600 | MO | Taraf | 6,7 × 10⁻³ | 1000 / 1300 |
| H6M013 | Yatay | 600 × 600 × 900 | MO | Taraf | 6,7 × 10⁻³ | 1000 / 1300 |
| H7M013 | Yatay | 700 × 700 × 1000 | MO | Taraf | 6,7 × 10⁻³ | 1000 / 1300 |
| H8M013 | Yatay | 800 × 800 × 1200 | MO | Taraf | 6,7 × 10⁻³ | 1000 / 1300 |
Bu tablo nasıl okunur: yatay, yandan yüklemeli modeller Geniş ve sığ yük dağılımına sahip düz istifler, plaka kanatlı çekirdekler ve manifold düzenekleri için uygundur. dikey modeller Kesitlerine göre uzun olan parçalar için (boru düzenekleri, miller ve sızdırmazlık bileşenleri) 3200 mm'ye kadar seçenekler mevcuttur. İkisi arasında seçim yapmak genellikle kapasite kararından önce bir fikstür kararıdır.
Vakumlu Lehimleme ve Diğer Birleştirme Yöntemleri
| Rota | Eklem nasıl oluşur? | Tipik işlem penceresi | Bozulma / HAZ | Geometri özgürlüğü | Kazandığı yer |
|---|---|---|---|---|---|
| Vakum lehimleme (H serisi) | Dolgu maddesi erir ve kılcal etkiyle boşluğa çekilir. | 1300 °C'ye kadar; 6,7 × 10⁻³ Pa | Çok düşük; tüm yük eşit şekilde ısıtıldı, erimeyen ana metal. | Odaya uyan herhangi bir geometri; döngü başına çok sayıda eklem | Çoklu eklemli düzenekler, ince duvarlı ve plaka kanatlı yapılar, seramikten metale |
| Hidrojen atmosferli lehimleme (aynı H serisi) | Aynı mekanizma, aktif indirgeyici atmosfer | Aynı pencere; çiğ noktası kontrol değişkenidir. | Çok düşük | Aynı | Lehimleme macunu kullanılmadan oksit giderme gerektiren bakır, nikel ve paslanmaz çelik aksamlar. |
| Difüzyon bağlama (D serisi) | Katı hal; basınç altında atomik difüzyon yoluyla, ara katman olsun veya olmasın, bağ oluşur. | 1400 °C'ye kadar; 6,7 × 10⁻³ Pa; mekanik basınç uygulandı | Düşük, ancak basınç ve düzlük şart. | Pres geometrisi ve düz birleştirme yüzeyleriyle sınırlı | Farklı metaller, ana metalin özellikleriyle eşleşmesi gereken bağlantılar, dolgu malzemesi kullanılmaması şartı |
| Sıcak presleme (P serisi) | Toz veya ön şekillendirilmiş malzemenin eş zamanlı tek eksenli basınç ve sıcaklıkla sıkıştırılması. | 2200 °C'ye kadar; 100–1200 ton; vakum konfigürasyonu pompa setine bağlıdır. | Tek eksenli; yoğunluk gradyanları mümkün | Serbest geometriyle değil, zar ve koçbaşıyla belirlenir. | Tozlar, kompozitler, basıncın gaz veya kılcal borunun sağlayabileceğinden daha yüksek olması gereken neredeyse nihai şekiller. |
| Füzyon kaynağı (TIG / elektron ışını) | Ana metal yerel olarak eritilir. | Yerel erime, toplu ısıtma yok | Daha yüksek; yerel ısıdan etkilenen bölge ve artık gerilim | Serbest biçimli, sınırsız boyut | Füzyon kaynağının gerekli olduğu kalın kesitlerdeki yapısal bağlantılar |
İnsanları yanıltan nokta ortadaki satırda yer alıyor: Lehimleme ve difüzyon bağlama, her ikisi de "vakumla birleştirme" olduğu için sıklıkla birbirinin yerine kullanılabilir olarak ele alınıyor. Oysa öyle değiller. Difüzyon bağlama basınç gerektirir ve dolgu malzemesi olmadan birleşim oluşturur; lehimleme ise kılcal boşluk gerektirir ve bu boşluğa sahip birleşim oluşturur. Ana metalin kendisi belirli bir tempere kadar ısıl işlem görmüşse, parçanın özelliklerini koruyup koruyamayacağını belirleyen şey fırın değil, lehimleme sıcaklığıdır.
Toplu lehimleme fırınının fayda sağladığı uygulamalar
- Isı eşanjörleri ve plakalı kanatlı ısı eşanjörleri. Tek seferde yüzlerce bağlantı, kanalların içinde lehim kalıntısı olmaması ve sonrasında temizleme işlemine gerek olmaması; vakumlu lehimlemenin kompakt çekirdekler için varsayılan yöntem haline gelmesinin nedeni budur.
- Seramik-metal ve cam-metal sızdırmazlığı. Alümina ve alüminyum nitrür bileşenleri, bakır veya Kovar ile cam contalara sızdırmaz şekilde bağlanmıştır; bu bağlantı noktalarının sadece yük taşımakla kalmayıp vakumu da tutması gerekir.
- Vakum ve elektrik bileşenleri. Bağlantı noktaları, kesici gövdeler ve hedef tertibatlar; bağlantı noktası gözenekliyse işlevi bozulan parçalar.
- Takım, kalıp ve aşınma aksamları. Karbür uçlar ve aşınma pedleri, genellikle gövdenin temperleme sıcaklığının altında akan bir dolgu malzemesi üzerine lehimlenerek çelik gövdelere bağlanır.
- Metal kaplama ve lehimleme öncesi hazırlık. Aynı kap, metal kaplama işlemini de gerçekleştirir çünkü gereksinim aynıdır: temiz, pürüzsüz bir yüzey.
- Havacılık ve enerji üretimi aksamları. Kaynak deformasyonunun kabul edilemez olduğu petek yapılı contalar, stator ve kanat tertibatları ve ince cidarlı yapısal elemanlar.
Sınırlamalar — Vakumlu Lehimleme Fırını Ne Zaman Yanlış Seçim Olabilir?
Bunu satın alma siparişi verildikten sonra değil, sorgulama aşamasında söylemeyi tercih ederiz.
- 1300 °C'nin üzerinde, ölçüm aralığının dışındadır. Daha yüksek tutunma gerektiren lehim dolgu metalleri ve bunu gerektiren refrakter metal birleştirmeleri farklı bir sıcak bölge oluşturur; bu, bu cihazda bir ayar değildir.
- Uçucu elementler içeren alaşımlar vakuma karşı direnç gösterir. Yüksek buhar basıncına sahip elementler içeren malzemeler, dolgu maddesi hala akarken yüzeyden uzaklaşır; bu nedenle sıcaklık kararı verilmeden önce atmosfer kararı yeniden gözden geçirilmelidir.
- Kirli bir parçayı veya bozuk bir boşluğu düzeltemez. Telafi edilecek bir akış yok ve çok geniş bir boşluğu kapatacak bir basınç da yok. Temizlik ve boşluk kontrolü ön koşullardır, fırının gerçekleştirdiği adımlar değildir.
- Alüminyum lehimleme farklı bir disiplindir. Lehimleme işleminde kullanılan akı maddesine gerek duyulmaması, kendi oksit giderme mekanizmasına ve çok sıkı bir nem dengesine bağlıdır ve genel lehimleme şartnamesine dahil edilmemelidir.
- Her ana metal, dolgu malzemesinin sıcaklığına dayanıklı değildir. Bakır bazlı bir dolgu malzemesi, tüm düzeneği, ısıl işlem görmüş birçok alaşımın dayanamayacağı bir sıcaklığa getirir. Eğer ana metalin sertliği sınırlayıcı faktör ise, lehimleme teknik olarak mümkün olsa bile yanlış bir işlem olabilir.
- Düşük hacimli tekli bağlantılar ekonomik değildir. Ekonomik avantajlar, tam yük altında bir pompa düşürme ve bir rampa yükseltme işleminin amortismanından kaynaklanmaktadır. Tek bir bağlantı için, indüksiyon veya direnç yolu daha ucuz olacaktır.
- Küçük ve ince bölümler aşınabilir. Uzun süreli bekletme işlemleri, erimiş dolgu malzemesinin ana metali çözmesine neden olur ve ince kanatlar ilk zarar gören kısımlar olur. Dolgu hacmi ve bekletme süresi, operatör tercihi değil, tasarım parametreleridir.
- Hidrojen modu, mühendislik açısından bir yükümlülük getiriyor. Arındırma sıralaması, egzoz yönetimi ve kilitleme sistemleri makine özelliklerinin bir parçasıdır; bu donanım olmadan "vakum ve hidrojen" olarak tanımlanan bir fırın eksiktir.
SSS
Vakum lehimleme ile hidrojen lehimleme aynı şey midir?
Hayır. Her ikisi de aynı kapta gerçekleştirilebilir — H serimiz her ikisini de yapar — ancak farklı çalışırlar. Vakum, oksijeni uzaklaştırarak yeni oksit oluşumunu engeller; hidrojen ise mevcut bakır, nikel ve demir oksitlerini aktif olarak indirger. Vakum, hidrojenle reaksiyona giren veya uçucu elementler içeren malzemeler için uygundur; hidrojen ise akı maddesi kullanılmadan oksit giderme gerektiren paslanmaz çelik ve bakır aksamlar için uygundur. Hidrojen için kontrol değişkeni çiğ noktasıdır.
Hangi bağlantı boşluğunu tasarlamalıyım?
Kılcal etkiyle akan dolgu malzemesi için tipik olarak 0,02–0,10 mm'dir ve derz boyunca tutarlı olmalıdır. Çok dar olursa dolgu malzemesi giremez; çok geniş olursa kılcal kuvvet onu çekmek için çok zayıf kalır. Doğru değer, belirli dolgu malzemesine ve ana metallere bağlıdır, bu nedenle varsaymak yerine dolgu malzemesi tedarikçisinin verileriyle doğrulanmalıdır.
Seramiği metale aynı fırında lehimleyebilir miyim?
Evet. Seramik-metal sızdırmazlığı, vakumlu hidrojen fırınının temel uygulamalarından biridir, çünkü hem temiz, indirgenmiş bir yüzeye hem de yavaş ve kontrollü bir ısıtma/soğutma işlemine ihtiyaç duyar; seramik ve metal arasındaki farklı genleşme, gerilimden ziyade zamanla çözülmelidir. H serimiz, 1300 °C'ye kadar 1-15 °C/dakika ısıtma/soğutma hızı ve molibden ısıtma bölgesi sunar; bu da bu çalışma için gereken kombinasyondur.
Nikel bazlı lehim dolgu metalleri için 1300 °C yeterli midir?
Çoğu için evet; paslanmaz çelikler ve süper alaşımlar için nikel bazlı dolgu malzemeleri genellikle 1000-1200 °C aralığında kullanılır ve H serisi bu aralığı rahatlıkla karşılar. Sınır, daha yüksek sıcaklıklara ihtiyaç duyan dolgu metalleri veya ana metal kombinasyonlarında ortaya çıkar; bunlar farklı bir fırın sınıfına aittir ve ayrı olarak ısıtılmalıdır.
Lehimleme işlemi, sinterleme veya metalizasyon döngüsüyle birleştirilebilir mi?
Prensip olarak, sıcaklık aralıkları örtüştüğünde tek bir kapta sıralanabilir ve H serimiz aynı nedenle metal kaplama ve lehimleme işlemlerini gerçekleştirir; her ikisi de temiz, oksitsiz bir yüzey gerektirir. Pratikte kısıtlama ana metaldir: hangi adım en yüksek sıcaklığı gerektiriyorsa, yükteki her şey için termal geçmişi belirler.
Lehimleme ve difüzyon kaynağı arasında nasıl karar verebilirim?
Öncelikle dolgu malzemesinin kabul edilebilir olup olmadığına bakın. Eğer bağlantı noktasının ana metal gibi davranması gerekiyorsa ve dolgu malzemesine izin verilmiyorsa, D serimizde 1400 °C'ye kadar basınç uygulanarak difüzyon kaynağı en uygun yöntemdir. Eğer montajda çok sayıda bağlantı noktası, ince duvarlar varsa veya seramik ile metal karıştırılmışsa, lehimleme genellikle daha pratik bir çözümdür, çünkü basınç gerektirmez ve yük altındaki her bağlantı noktasına aynı anda ulaşır.
İlgili ekipmanlar: H Serisi Vakumlu Hidrojen Fırını · Vakumlu Sinterleme Fırını · P Serisi Grafit Vakumlu Sıcak Presleme Fırını