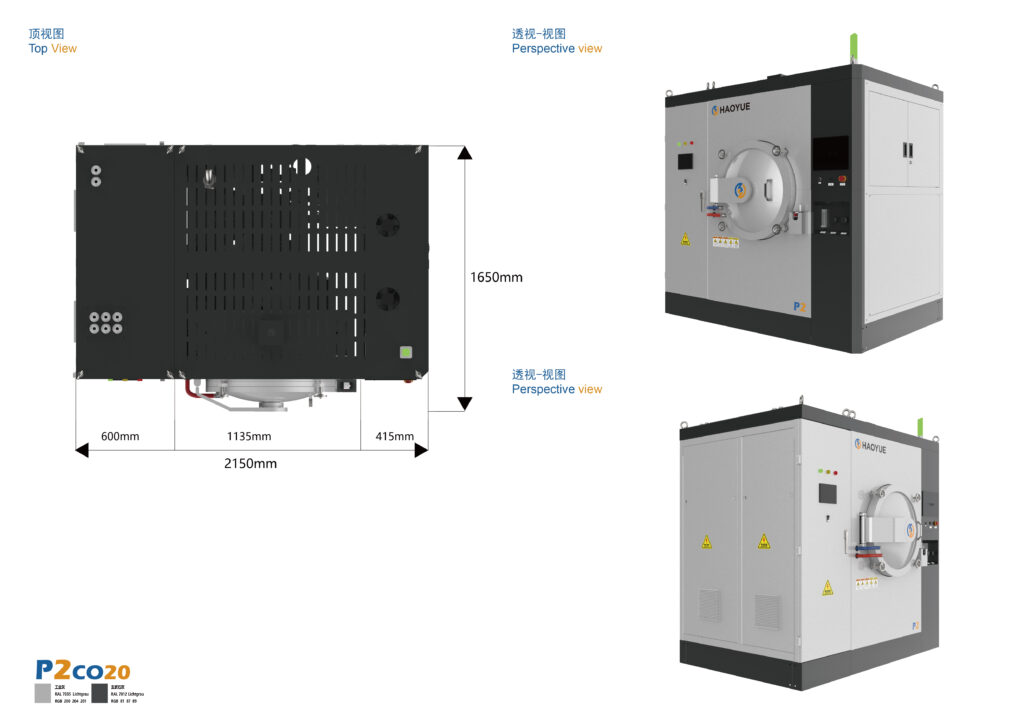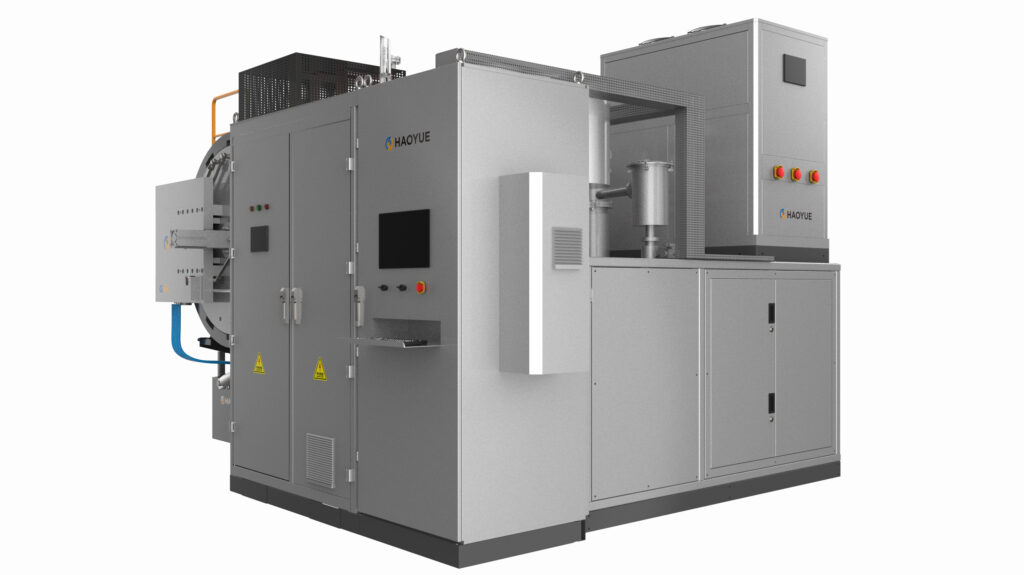
فرن اللحام الفراغي هو فرن دفعي يقوم بربط مجموعة عن طريق صهر معدن الحشو داخل جو عالي الفراغ أو الهيدروجين يتم التحكم فيه - في سلسلة H الخاصة بنا، 6.7 × 10⁻³ باسكال مع منطقة ساخنة من الموليبدينوم (MO) مصنفة عند 1000 / 1300 درجة مئوية - بحيث يتم ربط مكون يحمل عشرات الوصلات المنفصلة في دورة حرارية واحدة، بدون تدفق، وبدون معدن أصلي منصهر، وبدون منطقة متأثرة بالحرارة. تُنشئ عملية اللحام وصلة عن طريق صهر الأجزاء نفسها؛ بينما تُنشئ عملية اللحام بالنحاس وصلة عن طريق صهر شيء آخر، وهذا التمييز الوحيد هو السبب في أن الفرن - وليس الشعلة - هو الذي يقرر ما إذا كانت الوصلة مستمرة أم لا.
معظم الفرق التي تبحث عن فرن لحام بالتفريغ إنهم لا يبحثون عن الحرارة، فهم يعرفون درجة الحرارة بالفعل. ما يحتاجونه هو آلة قادرة على الحفاظ على ضغط جزئي للأكسجين المتبقي منخفضًا بما يكفي لكي يبلل الحشو المنصهر سطح الإنتاج الحقيقي، على أجزاء تم التعامل معها وتكديسها وتثبيتها وربما تخزينها لأسابيع.
تتناول هذه المقالة ما يجب أن تقدمه السفينة، والمراحل الست لدورة الإنتاج، والمعايير التي تستحق إدراجها في مواصفات الشراء.

ما هو فرن اللحام بالتفريغ؟
يجب أن يوفر فرن اللحام أربعة أشياء في وقت واحد. أي نقص في أحدها يحول مادة اللحام الجيدة إلى وصلة رديئة:
| متطلبات | لماذا يحدد النتيجة | مواصفات سلسلة H |
|---|---|---|
| فراغ عالي | يعتمد التبلل على حالة أكسيد السطح، وتعتمد حالة الأكسيد على الضغط الجزئي للأكسجين فوق الجزء - وليس على "مدى نظافة الجزء".“ | 6.7 × 10⁻³ باسكال (فئة مضخة الانتشار / الجزيئية) |
| منطقة ساخنة متساوية الحرارة | يتطلب التدفق الشعري أن تكون درجة حرارة الوصلة بأكملها متساوية؛ فالبقعة الساخنة تُصرف الحشو بعيدًا عن الطرف البارد. | عنصر تسخين من الموليبدينوم (MO)، 1000 / 1300 درجة مئوية |
| خيار الهيدروجين | يمنع الفراغ تكوّن طبقة أكسيد جديدة. ويمكن لجوٍّ مُختزل إزالة طبقة الأكسيد الموجودة بالفعل، وهي مهمة مختلفة. | الفراغ والهيدروجين مدمجان في وعاء واحد |
| حجم قابل للاستخدام كافٍ | تتحقق اقتصاديات اللحام بالنحاس من خلال استهلاك تكلفة عملية ضخ واحدة ومنحدر واحد عبر العديد من الوصلات. | من 400 × 400 × 600 مم إلى 800 × 800 × 1200 مم؛ عموديًا Φ650 × 1200 مم و Φ650 × 3200 مم |
هناك توضيحان جديران بالذكر قبل كتابة المواصفات.
أولاً، شكل الفراغ هو فئة تكوين مجموعة المضخات, ليس هذا رقمًا دقيقًا يُستخدم للتباهي. 6.7 × 10⁻³ باسكال هي فئة الفراغ العالي التي يتم الوصول إليها باستخدام مضخة انتشار أو مضخة جزيئية. الفرن الذي يُذكر أنه يعمل بضغط 1 باسكال أو 10 باسكال يعمل بالضخ الميكانيكي فقط، وهو مُصمم لغرض مختلف. إذا كانت منطق العملية لديك تتطلب فراغًا عاليًا حقيقيًا عند نقطة الالتقاء، فاذكر ذلك في مرحلة الاستفسار، لأن هذا القرار يُحدد مواصفات الجهاز بالكامل.
ثانيًا، رقم الغرفة المهم هو قابل للاستخدام الحجم — الحجم المتبقي بعد وضع منطقة التسخين، والتركيب، وطاولة التحميل. لا يمكن لحوض أبعاده 800 × 800 × 1200 مم استيعاب مجموعة أبعادها 800 × 800 × 1200 مم.
كيف تعمل عملية اللحام بالتفريغ - خطوة بخطوة
المرحلة 1 - التنظيف، وضبط الفجوات، والتجميع
لا تتطلب عملية اللحام بالتفريغ استخدام أي مواد مساعدة، وهذا ما يميزها ويجعلها عملية دقيقة. لا يوجد في هذه العملية ما يُذيب بصمات الأصابع أو بقايا سائل التبريد أو طبقة الأكسيد. عادةً ما يتم تثبيت مجموعات الألواح ذات الزعانف والأنابيب والمجمعات بشكل مؤقت أو باستخدام دبابيس أو مشابك تثبيت، مع ترك مسافة بين الوصلات تتراوح بين 0.02 و0.10 مم - مسافة ضيقة بما يكفي لسحب مادة اللحام بفعل الخاصية الشعرية، وواسعة بما يكفي لتدفقها.
المرحلة الثانية - تفريغ الهواء وإزالة الغازات
عملية التفريغ ليست فترة انتظار، بل هي خطوة أساسية في العملية. يتسرب بخار الماء وبقايا الهيدروكربونات من القطعة، والتركيب، وجدران الوعاء، ويخرج معظمها ضمن نطاق درجة حرارة يتراوح بين 200 و400 درجة مئوية. يؤدي تجاوز هذا النطاق بسرعة إلى حبس البخار عند الوصلة، مما يظهر لاحقًا على شكل فراغات على طول خط اللحام. لذا، يُعدّ تثبيت درجة الحرارة أثناء التسخين إجراءً قياسيًا.
المرحلة 3 - التسخين إلى درجة حرارة تدفق الحشو
تتميز سلسلة H لدينا بمعدل تسخين يتراوح بين 1 و15 درجة مئوية/دقيقة حتى 1300 درجة مئوية. هذا النطاق اختياري وليس قيدًا. غالبًا ما يكون التسخين السريع في وصلات الفولاذ بالفولاذ غير ضار. أما التسخين نفسه في وصلات السيراميك بالمعدن - مثل الألومينا أو نتريد الألومنيوم الملتصق بالنحاس أو الكوفار أو سبيكة النيكل والحديد - فسيؤدي إلى تشقق السيراميك، لأن التمدد التفاضلي يُحل بالإجهاد وليس بالزمن. فوق درجة انصهار الحشو، تُحفظ درجة الحرارة عادةً أعلى منها بمقدار 20-50 درجة مئوية، وهي مدة كافية للتدفق الشعري وقصيرة بما يكفي للحد من الانتشار المتبادل بين الحشو والمعدن الأساسي.
المرحلة الرابعة - النقع: الذوبان، التبليل، التدفق
هذه هي المرحلة التي يتصورها الناس، وهي الأقصر. عادةً ما تستغرق عملية التثبيت من 5 إلى 30 دقيقة عند درجة الحرارة المناسبة لمادة الحشو سهلة التدفق؛ تتطلب مواد الحشو القائمة على النيكل على الفولاذ المقاوم للصدأ والسبائك الفائقة مدة تثبيت أطول، بينما تتطلب مواد الحشو القائمة على الفضة على النحاس الأصفر والنحاس الأحمر مدة تثبيت أقصر. نقطة النهاية المرئية ليست مؤقتًا، بل هي طبقة من مادة الحشو تتشكل على جانبي الوصلة.
المرحلة 5 - التبريد المتحكم به
تُعدّ مرحلة التبريد المرحلة الأخيرة في التصميم، وهي المرحلة التي تتطلب أكبر قدر من إعادة العمل. يجب أن يتصلب الحشو بينما لا يزال كلا العنصرين مستقرين الأبعاد. عند وصل مواد مختلفة، يُحدد معدل التبريد بناءً على العنصر ذي أعلى معامل تمدد حراري، وليس بناءً على الكتلة الأكبر. ولهذا السبب تحديدًا، يُتجنب التبريد القسري عمدًا في هذه المرحلة من دورة اللحام.
ما الذي يتغير عند التحول إلى الهيدروجين؟
تعمل سلسلة H الخاصة بنا بنظامي التفريغ والهيدروجين في نفس الوعاء، والفرق بينهما ليس مجرد تغيير شكلي. يوفر التفريغ حماية سلبية - حيث لا يوجد أكسجين، وبالتالي لا تتشكل أكاسيد جديدة. أما الهيدروجين فيوفر حماية فعالة: إذ يتم اختزال أكاسيد النحاس والنيكل والحديد كيميائيًا، وهذا ما يفسر إمكانية لحام الفولاذ المقاوم للصدأ والنحاس بدون استخدام مواد مساعدة. المتغير المتحكم هو نسبة الرطوبة - أي نقطة تكثف الغاز عند وصوله إلى قطعة العمل - وهذه مشكلة تتعلق بالقياس والتحكم، وليست مشكلة في إمداد الغاز. كما أن الهيدروجين لا يرحم السبائك التي تحتوي على عناصر ذات ضغط بخاري عالٍ، ويتطلب تسلسلًا دقيقًا لعملية التنظيف، ومعالجة دقيقة للعادم، وأجهزة تعشيق مدمجة في الجهاز نفسه، وليس إضافتها لاحقًا.
المعايير الرئيسية - ما يجب تضمينه في المواصفات
| المعلمة | سلسلة H الخاصة بنا | ما الذي يتحكم فيه فعلياً | سؤال يستحق طرحه على المورد |
|---|---|---|---|
| مكنسة كهربائية فائقة الأداء | 6.7 × 10⁻³ باسكال | الضغط الجزئي للأكسجين عند الوصلة؛ ترطيب الحشو | ما هي مجموعة المضخات المضمنة، وما هو معدل التسرب المضمون عند هذا المستوى؟ |
| درجة الحرارة القصوى | 1000 / 1300 درجة مئوية | ما هي فئات الحشو التي يمكن الوصول إليها؟ | هل التصنيف للمنطقة الساخنة أم لمنطقة العمل؟ |
| معدل التسخين | 1-15 درجة مئوية/دقيقة (حتى 1300 درجة مئوية) | التدرجات الحرارية في الوصلات غير المتشابهة | هل يمكن أن يختلف شكل الملف التعريفي بين مرحلة الفراغ ومرحلة الهيدروجين؟ |
| أَجواء | فراغ + هيدروجين، وعاء واحد | التحكم السلبي مقابل التحكم النشط في الأكسدة | كيف تتم مراقبة وتسجيل نقطة الندى خلال مرحلة الهيدروجين؟ |
| الحجرة (الأفقية) | 400 × 400 × 600 / 600 × 600 × 900 / 700 × 700 × 1000 / 800 × 800 × 1200 مم | حجم الحمولة وارتفاع التكديس | ما هو الحجم القابل للاستخدام داخل المنطقة الساخنة مع تركيب التجهيزات؟ |
| حجرة (عمودية) | Φ650 × 1200 / Φ650 × 3200 مم | تجميعات طويلة تشبه العمود والأنابيب | كيف يتم دعم الحمل، وهل يقوم الدعامة بتصريف الحرارة؟ |
| اتجاه التحميل | الجانب (للطرازات الأفقية) / الأسفل، الأعلى (للطرازات الرأسية) | استراتيجية التثبيت والتشوه الناتج عن الجاذبية | على أي سطح تستند المفاصل الحرجة؟ |
النماذج التي نصنعها - فرن الهيدروجين الفراغي من سلسلة H
| نموذج | بناء | حجم الحجرة (مم) | سخان | تحميل | أقصى قوة شفط (باسكال) | أقصى درجة حرارة (°مئوية) |
|---|---|---|---|---|---|---|
| HV6S/120 | رَأسِيّ | Φ650 × 1200 | شهر | قاع | 6.7 × 10⁻³ | 1000 / 1300 |
| HV6S/320 | رَأسِيّ | Φ650 × 3200 | شهر | قمة | 6.7 × 10⁻³ | 1000 / 1300 |
| H4M013 | أفقي | 400 × 400 × 600 | شهر | جانب | 6.7 × 10⁻³ | 1000 / 1300 |
| H6M013 | أفقي | 600 × 600 × 900 | شهر | جانب | 6.7 × 10⁻³ | 1000 / 1300 |
| H7M013 | أفقي | 700 × 700 × 1000 | شهر | جانب | 6.7 × 10⁻³ | 1000 / 1300 |
| H8M013 | أفقي | 800 × 800 × 1200 | شهر | جانب | 6.7 × 10⁻³ | 1000 / 1300 |
كيفية قراءة هذا الجدول: نماذج التحميل الجانبي الأفقي تُناسب هذه التقنية الأكوام المسطحة، والقلوب ذات الزعانف الصفيحية، ومجموعات المشعبات، حيث يكون الحمل واسعًا وضحلًا. النماذج الرأسية تتوفر هذه التقنية لأجزاء طويلة بالنسبة لمقطعها العرضي - مثل التجميعات الأنبوبية والأعمدة ومكونات منع التسرب - يصل طولها إلى 3200 مم. وعادةً ما يكون الاختيار بين النوعين قرارًا يتعلق بالتثبيت قبل أن يكون قرارًا يتعلق بالقدرة الإنتاجية.
اللحام بالتفريغ مقابل طرق التوصيل الأخرى
| طريق | كيفية تشكل المفصل | نافذة العملية النموذجية | تشوه / منطقة خطرة | حرية الهندسة | حيث يفوز |
|---|---|---|---|---|---|
| اللحام الفراغي (سلسلة H) | تذوب مادة الحشو وتُسحب إلى الفجوة بفعل الخاصية الشعرية. | تصل درجة الحرارة إلى 1300 درجة مئوية؛ 6.7 × 10⁻³ باسكال | منخفض جدًا؛ يتم تسخين الحمولة بأكملها بشكل موحد، ولا ينصهر المعدن الأساسي | أي شكل هندسي يناسب الحجرة؛ العديد من الوصلات لكل دورة | التجميعات متعددة المفاصل، والهياكل ذات الجدران الرقيقة والزعانف الصفيحية، والوصلات بين السيراميك والمعدن |
| اللحام بالهيدروجين الجوي (نفس سلسلة H) | نفس الآلية، جو اختزالي نشط | نفس النافذة؛ نقطة الندى هي المتغير المتحكم | منخفض جداً | نفس | تجميعات النحاس والنيكل والفولاذ المقاوم للصدأ التي تحتاج إلى إزالة الأكسيد بدون استخدام مواد مساعدة على الصهر |
| الربط الانتشارى (سلسلة د) | الحالة الصلبة؛ تتشكل الروابط عن طريق الانتشار الذري تحت الضغط، مع أو بدون طبقة وسيطة | تصل درجة الحرارة إلى 1400 درجة مئوية؛ 6.7 × 10⁻³ باسكال؛ يتم تطبيق ضغط ميكانيكي | الضغط المنخفض، ولكن يجب أن يكون السطح مستويًا. | مقيدة بهندسة الضغط والأسطح المتزاوجة المسطحة | معادن مختلفة، وصلات يجب أن تتطابق خصائصها مع خصائص المعدن الأصلي، متطلبات عدم استخدام مواد الحشو |
| الضغط الساخن (سلسلة P) | الضغط أحادي المحور ودرجة الحرارة المتزامنان يعملان على دمج المسحوق أو القالب الأولي | تصل درجة الحرارة إلى 2200 درجة مئوية؛ 100-1200 طن؛ يعتمد تكوين الفراغ على مجموعة المضخات | أحادي المحور؛ تدرجات الكثافة ممكنة | يتم تحديده بواسطة النرد والمكبس، وليس بواسطة الهندسة الحرة | المساحيق، والمواد المركبة، والأشكال شبه النهائية حيث يجب أن يتجاوز الضغط ما يمكن أن يوفره الغاز أو الأنابيب الشعرية |
| اللحام الانصهاري (TIG / شعاع الإلكترون) | يتم صهر المعدن الأساسي محلياً | صهر محلي، بدون تسخين بكميات كبيرة | أعلى؛ منطقة متأثرة بالحرارة المحلية والإجهاد المتبقي | حجم حر وغير مقيد | الوصلات الهيكلية في المقاطع السميكة حيث يلزم وجود رابطة انصهار |
يكمن الخطأ الشائع في الخيار الأوسط: غالبًا ما يُعامل اللحام بالنحاس واللحام الانتشارى على أنهما مترادفان لأنهما يعتمدان على "الوصل الفراغي". لكنهما ليسا كذلك. يتطلب اللحام الانتشارى ضغطًا وينتج وصلة بدون مادة مالئة؛ بينما يتطلب اللحام بالنحاس فجوة شعرية وينتج وصلة بها. عندما يُعالج المعدن الأساسي حراريًا إلى درجة حرارة محددة، فإن درجة حرارة اللحام بالنحاس - وليس الفرن - هي التي تحدد ما إذا كان الجزء سيحافظ على خصائصه أم لا.
تطبيقات يكون فيها استخدام فرن اللحام الدفعي مجديًا
- المبادلات الحرارية ومجموعات الزعانف الصفيحية. مئات الوصلات في حمولة واحدة، ولا بقايا تدفق داخل القنوات، ولا عملية تنظيف بعد ذلك - وهذا هو السبب في أن اللحام بالتفريغ أصبح الخيار الافتراضي للقوالب المدمجة.
- إحكام إغلاق السيراميك بالمعدن والزجاج بالمعدن. مكونات الألومينا ونيتريد الألومنيوم المختومة بالنحاس أو الكوفار، والأختام الزجاجية، حيث يجب أن يحافظ المفصل على الفراغ بدلاً من مجرد تحمل الحمل.
- مكونات الفراغ والمكونات الكهربائية. الموصلات، وأجسام القواطع، ومجموعات الهدف - أجزاء تفشل وظيفتها إذا كانت الوصلة مسامية.
- أدوات وقوالب ومجموعات قابلة للتآكل. يتم لحام حشوات الكربيد ووسادات التآكل بأجسام فولاذية، عادةً باستخدام مادة حشو تتدفق تحت درجة حرارة التصليد للجسم.
- التحضير للطلاء المعدني والتجهيز قبل اللحام. يقوم الوعاء نفسه بعملية التمعدن، لأن المتطلبات هي نفسها - سطح نظيف ومختزل.
- تجميعات الطيران والفضاء وتوليد الطاقة. الأختام ذات الشكل الخلوي، ومجموعات الجزء الثابت والريش، والعناصر الهيكلية ذات الجدران الرقيقة حيث يكون تشوه اللحام غير مقبول.
القيود - متى يكون فرن اللحام بالتفريغ خيارًا خاطئًا
نفضل أن نقول هذا في مرحلة الاستفسار بدلاً من بعد طلب الشراء.
- فوق 1300 درجة مئوية، يكون ذلك خارج النطاق. إن لحام المعادن الحشو التي تتطلب قوة تثبيت أعلى، وربط المعادن المقاومة للحرارة التي تتطلب ذلك، يمثل منطقة ساخنة مختلفة - وليس إعدادًا في هذا الأمر.
- تقاوم السبائك التي تحتوي على عناصر متطايرة الفراغ. تتلاشى المواد التي تحتوي على عناصر ذات ضغط بخاري عالٍ من السطح بينما لا يزال الحشو يتدفق، لذلك يجب إعادة النظر في قرار الغلاف الجوي قبل قرار درجة الحرارة.
- لا يمكنه إصلاح جزء متسخ أو فجوة سيئة. لا يوجد تدفق للتعويض ولا ضغط لسد فجوة واسعة جدًا. التنظيف والتحكم في الفجوة شرطان أساسيان، وليسا خطوتين تقوم بهما الفرن.
- لحام الألومنيوم تخصص مختلف. يعتمد وصل الألومنيوم الخالي من التدفق على آلية إزالة الأكسيد الخاصة به وعلى ميزانية رطوبة ضيقة للغاية، ولا ينبغي إدراجه في مواصفات اللحام العامة.
- لا تتحمل جميع المعادن الأساسية درجة حرارة الحشو. يؤدي استخدام حشو نحاسي إلى تعريض المجموعة بأكملها لدرجة حرارة لا تتحملها العديد من السبائك المعالجة حرارياً. إذا كانت صلابة المعدن الأساسي هي العامل الحاسم، فقد يكون اللحام بالنحاس عملية غير مناسبة حتى وإن كان ذلك ممكناً من الناحية التقنية.
- المفاصل الفردية ذات الحجم المنخفض غير اقتصادية. تتحقق الجدوى الاقتصادية من خلال استهلاك تكلفة الضخ والضغط التدريجي عبر حمولة كاملة. أما بالنسبة لوصلة واحدة في كل مرة، فسيكون استخدام الحث أو المقاومة أرخص.
- يمكن أن تتآكل الأجزاء الصغيرة الرقيقة. تؤدي فترات التثبيت المطولة إلى ذوبان المعدن الأساسي بفعل الحشو المنصهر، وتكون الزعانف الدقيقة أول ما يتأثر. يُعد حجم الحشو ومدة التثبيت من معايير التصميم، وليسا من تفضيلات المشغل.
- يتطلب وضع الهيدروجين التزاماً هندسياً. يعد تسلسل التطهير ومعالجة العادم وأجهزة التعشيق جزءًا من مواصفات الآلة؛ الفرن الذي يوصف بأنه "فراغ وهيدروجين" بدون هذه الأجهزة يكون ناقصًا.
التعليمات
هل اللحام بالتفريغ هو نفسه اللحام بالهيدروجين؟
لا. يمكن إجراء كلتا العمليتين في نفس الوعاء - سلسلة H لدينا تقوم بكلتا العمليتين - لكنهما تعملان بطريقة مختلفة. يحمي الفراغ بإزالة الأكسجين لمنع تكوّن أكاسيد جديدة؛ بينما يعمل الهيدروجين على اختزال أكاسيد النحاس والنيكل والحديد الموجودة. يناسب الفراغ المواد التي تتفاعل مع الهيدروجين أو تحتوي على عناصر متطايرة؛ بينما يناسب الهيدروجين الفولاذ المقاوم للصدأ وتجميعات النحاس التي تحتاج إلى إزالة الأكاسيد دون استخدام مواد صهر. المتغير المتحكم في الهيدروجين هو نقطة الندى.
ما هو الخلوص المطلوب بين الوصلات الذي يجب أن أصممه؟
يتراوح قطر الوصلة عادةً بين 0.02 و0.10 مم للحشو الذي يتدفق بفعل الخاصية الشعرية، ويجب أن يكون متجانسًا على طول الوصلة. إذا كان القطر ضيقًا جدًا، فلن يتمكن الحشو من الدخول؛ وإذا كان واسعًا جدًا، ستكون قوة الخاصية الشعرية ضعيفة جدًا بحيث لا تسمح بمروره. تعتمد القيمة الصحيحة على نوع الحشو والمعادن الأساسية، لذا يُنصح بالتحقق منها من خلال بيانات مورد الحشو بدلًا من افتراضها.
هل يمكنني لحام السيراميك بالمعدن في نفس الفرن؟
نعم. يُعدّ لحام السيراميك بالمعدن أحد التطبيقات الأساسية لفرن الهيدروجين الفراغي، لأنه يتطلب سطحًا نظيفًا مُختزلًا وتدرجًا بطيئًا ومُتحكمًا فيه - إذ يجب معالجة التمدد التفاضلي بين السيراميك والمعدن بالزمن لا بالإجهاد. توفر سلسلة H الخاصة بنا معدل تسخين من 1 إلى 15 درجة مئوية/دقيقة حتى 1300 درجة مئوية، ومنطقة تسخين من الموليبدينوم، وهو المزيج المطلوب لهذا العمل.
هل درجة حرارة 1300 درجة مئوية كافية لمعادن حشو اللحام القائمة على النيكل؟
بالنسبة لمعظمها، نعم - تُستخدم حشوات النيكل للفولاذ المقاوم للصدأ والسبائك الفائقة عادةً في نطاق درجات حرارة يتراوح بين 1000 و1200 درجة مئوية، وهو ما تغطيه سلسلة H بهامش أمان. يظهر الحد الأقصى مع معادن الحشو أو تركيبات المعادن الأساسية التي تتطلب درجات حرارة أعلى؛ فهذه تنتمي إلى فئة أفران مختلفة ويجب معالجتها بشكل منفصل.
هل يمكن دمج عملية اللحام بالنحاس مع دورة التلبيد أو التمعدن؟
من حيث المبدأ، يمكن تنفيذ هذه العمليات بالتتابع في وعاء واحد عندما تتداخل نطاقات درجات الحرارة، وتتعامل سلسلة H الخاصة بنا مع عمليات التمعدن واللحام بالنحاس لنفس السبب - فكلتاهما تتطلبان سطحًا نظيفًا وخاليًا من الأكاسيد. عمليًا، يكمن القيد في المعدن الأساسي: فأي خطوة تتطلب أعلى درجة حرارة تحدد التاريخ الحراري لجميع مكونات الحمولة.
كيف أختار بين اللحام بالنحاس واللحام بالانتشار؟
ابدأ بتحديد ما إذا كان استخدام مادة حشو مقبولاً. إذا كان يجب أن تتصرف الوصلة مثل المعدن الأصلي ولا يُسمح باستخدام أي مادة حشو، فإن اللحام الانتشارى - حتى 1400 درجة مئوية مع تطبيق ضغط في سلسلة D الخاصة بنا - هو الحل الأمثل. أما إذا كان التجميع يحتوي على العديد من الوصلات، أو جدران رقيقة، أو يمزج بين السيراميك والمعدن، فإن اللحام بالنحاس هو الحل العملي عادةً، لأنه لا يتطلب ضغطًا ويصل إلى جميع الوصلات في الحمل دفعة واحدة.
المعدات ذات الصلة: فرن الهيدروجين الفراغي من سلسلة H · فرن التلبيد الفراغي · فرن ضغط حراري فراغي من الجرافيت من سلسلة P