Seramik sinterleme fırını nedir?
A seramik sinterleme fırını Kontrollü atmosferli bir fırın olup, şekillendirilmiş bir seramik kütleyi erime noktasının altında yoğunlaştırarak, gözenekli ham maddeyi difüzyon yoluyla ve çoğu teknik seramik için kasıtlı olarak kontrol edilen bir fırın atmosferiyle katı bir parçaya dönüştürür.
Atmosfer, termal tasarıma sonradan eklenmiş bir aksesuar değildir. Al₂O₃ gibi bir oksit seramik için fırın atmosferi esas olarak saflığı korur ve gözenek ağından hapsolmuş gazı dışarı çeker; Si₃N₄ veya SiC gibi kovalent bir seramik için ise atmosfer ve uygulanan basınç, arka plan koşulu değil, yoğunlaşma mekanizmasının bir parçasıdır.
Seramik sinterleme fırını nasıl çalışır?
Seramik sinterleme fırını, kimyasal bir problemi de içeren termal bir sistemdir. Sonucu belirleyen dört işlem aşaması vardır ve bunlardan ilki, en yüksek sıcaklığa ulaşılmadan çok önce gerçekleşir.
Aşama 1 — Bağlayıcı malzemenin çıkarılması (bağlayıcı malzemenin ayrılması)
Ham metal gövdeler, presleme, enjeksiyon kalıplama veya bant dökümünden gelen organik bağlayıcılarla doludur. Bu bağlayıcı, gözenek ağı kapanmadan önce uzaklaştırılmazsa, parçanın içinde ayrışır ve kabarcıklanma, iç çatlaklar veya karbon kalıntısı olarak ortaya çıkar. Çözüm, organik yanma penceresinde (tipik olarak yoğunlaşma sıcaklığının çok altında, birkaç yüz derece Celsius) yavaş bir artış ve bekleme süresidir; bu işlem vakum altında veya kontrollü bir atmosferde gerçekleştirilir, böylece ayrışma ürünleri gövdede kalmak yerine gövdeden ayrılır. V serisi fırınımız, vakumlu bağlayıcı giderme ve basınçsız sinterleme platformu olarak tasarlanmıştır ve G serisi, pozitif basınçlı mum giderme ve vakumlu mum gidermeyi vakum, kısmi basınç ve basınçlı sinterleme ile aynı döngüye entegre eder, böylece mum bazlı bir gövdenin makineler arasında taşınmasına gerek kalmaz.
2. Aşama — Ortamın Oluşturulması
İki seramik ailesinin ayrıldığı nokta burasıdır. Oksit seramikler — Al₂O₃, ZrO₂, MgO, mullit, TiO₂ — katı hal veya sıvı faz difüzyonu ile yoğunlaşırlar ve esas olarak temiz, düşük oksijenli bir ortama ihtiyaç duyarlar; V serisindeki teknik ve şeffaf seramikler için standart olarak sunduğumuz yöntem, difüzyon veya moleküler pompa ile 6,7×10⁻³ Pa'lık yüksek vakumlu bir konfigürasyondur. oksit olmayan seramikler — Si₃N₄, SiC, AlN, B₄C, borürler — kovalenttir ve düşük öz yayılım katsayılarına sahiptir, bu nedenle vakum tek başına sadece başlangıç noktasıdır: bunlar ya inert gaz aşırı basıncı altında sıvı fazlı sinterleme katkı maddeleriyle ya da uygulanan mekanik basınçla yoğunlaştırılır.
Aşama 3 — Yoğunlaşma penceresine doğru ısıtma
Ayar noktası malzemeye bağlıdır ve sıcak bölge tavanı belirler. Grafit sıcak bölgeler, 2000 / 2400 °C ile ürün yelpazemizdeki en yüksek tavanı sağlar; 1800 / 2000 °C'lik tungsten sıcak bölge, bitmiş parçada karbon birikiminin görülebileceği şeffaf ve teknik seramikler için karbon içermeyen bir alternatiftir; molibden ise metal yüzey ve metalizasyon işleri için 1000 / 1300 °C'lik alt aralığı kapsar.
Aşama 4 — Bekleme ve tane kontrolü
Yoğunluk tek hedef değildir. Yapısal seramiklerde tane boyutu mukavemeti ve tokluğu belirler, bu nedenle bekleme süresi ve ısıtma hızı lojistik araçlardan ziyade mikroyapısal araçlar olarak kullanılır. V serimiz 1600 °C'nin altında 1–15 °C/dk ve 1600 °C'nin üzerinde 1–10 °C/dk ısıtma hızıyla çalışır. Basınç destekli yöntemler, ısıtma hızını tane büyümesinin bastırılmasıyla değiştirir: kıvılcım plazma sinterleme 300 °C/dk'ya kadar ulaşır ve bu nedenle tane irileşme penceresinde çok daha az zaman geçirir.
Aşama 5 — Kontrollü soğutma
Soğutma işlemi hem yeniden oksidasyonu hem de termal şoku önlemelidir. İsteğe bağlı 2 bar gazlı hızlı soğutma paketi, sıcak bölgeden inert gaz dolaştırarak yükün hızla düşmesini sağlar; bu paket olmadan soğutma radyasyon yoluyla gerçekleşir ve bir döngüye saatler ekleyebilir.
Belirtilecek temel parametreler
| Parametre | Neden önemli? | Fırınlarımızdaki değerler |
|---|---|---|
| Maksimum sıcaklık | Isıtma bölgesi malzemesini seçin ve bununla birlikte seramik ailesini çalıştırabilirsiniz. | 2000 / 2400 °C (grafit) · 1800 / 2000 °C (tungsten) · 1000 / 1300 °C (molibden) |
| En üstün vakum | Sıkışmış gazı uzaklaştırır ve tane sınırlarını temiz tutar. | Difüzyon veya moleküler pompa ile 6,7×10⁻³ Pa; yalnızca mekanik pompa konfigürasyonları için 1 Pa; indüksiyon ve sürekli platformlarda 5 Pa ve 10 Pa. |
| Atmosfer | Kovalent bir seramiğin yoğunlaşıp yoğunlaşamayacağına karar verir. | Vakum, kısmi basınçlı inert gaz veya 6/10 MPa azot veya argon aşırı basıncı (gaz basınçlı sinterleme) |
| Uygulanan basınç | Difüzyonun tek başına sağlayamadığı gözenekliliği kapatır. | Tek eksenli 100–1200 t (sıcak presleme); 50–400 kN (SPS); 6 / 10 MPa gaz basıncı (GPS) |
| Yükselme hızı | Tahıl büyümesini ve termal şoku kontrol eder. | 1600 °C'nin altında 1–15 °C/dk; üzerinde 1–10 °C/dk; SPS ile 300 °C/dk'ya kadar. |
| Sıcaklık homojenliği | Yük üzerindeki verimi belirler. | ±5 °C (1000 °C'de kalibre edilmiş beş noktalı ölçüm) |
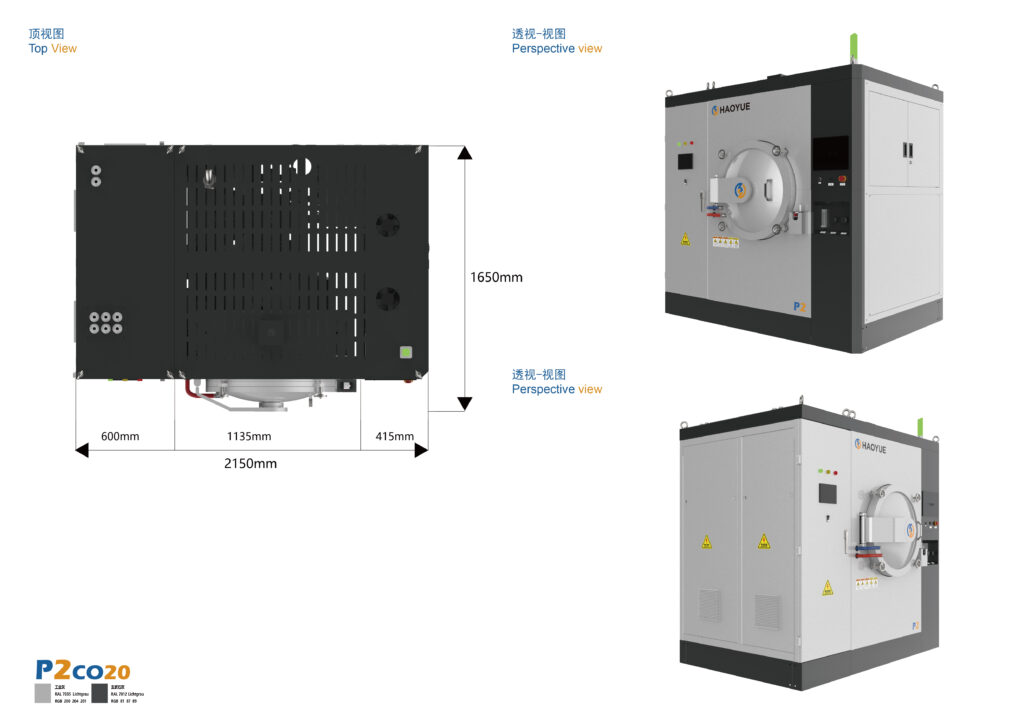
| Kullanışlı hazne boyutu | Parça zarfı ve parti ağırlığını ayarlar. | 300×300×400 mm ile 1000×1000×1400 mm arası |
Birçok yanlış anlaşılmayı önleyen bir açıklama: Vakum değeri, fırın kalitesi puanı değil, pompa setiyle ilgili bir karardır. Mekanik pompalama ile sipariş edilen bir oda, yalnızca yaklaşık 1 Pa'lık kaba vakum aralığına ulaşır ve yüksek vakum gerektirmeyen işlemler için tasarlanmıştır. İşleminiz oksit indirgeme veya ince seramik toz kompaktının gazdan arındırılmasına bağlıysa, standart olarak geldiğini varsaymak yerine yüksek vakum konfigürasyonunu açıkça belirtin.
Hangi seramik ailesi için hangi fırın?
Sipariş formunda aynı adı taşıyan seramikler genellikle tamamen farklı fırınlara ihtiyaç duyar.
| Seramik ailesi | Örnekler | Yoğunlaştırma yolu | Ürün yelpazemizdeki fırınlar |
|---|---|---|---|
| Oksit seramikler | Al₂O₃, ZrO₂, MgO, müllit, TiO₂ | Katı hal veya sıvı faz difüzyonu; basınç uygulanmasına gerek yoktur. | V serisi, grafit sıcak bölge |
| Şeffaf ve teknik seramikler | Karbon içermeyen bir oda gerektiren Al₂O₃, ZrO₂, SiC, Si₃N₄ | Yüksek vakumlu, kirlenme içermeyen sinterleme | V serisi, tungsten ısıtma bölgesi (1800 / 2000 °C) |
| Kovalent nitrürler ve karbürler | Si₃N₄, SiC, AlN | İnert gaz aşırı basıncı altında sıvı faz sinterleme veya basınç destekli sinterleme | G serisi gaz basınçlı sinterleme (6 / 10 MPa); P serisi sıcak presleme; SPS |
| Borürler ve ultra yüksek sıcaklık seramikleri | TiB₂, ZrB₂, HfB₂, B₄C | Yoğunluğa ulaşmak için gereken uygulanan basınç | P serisi sıcak presleme; SPS |
| Yeşil cisim bağlayıcı madde giderme | Yukarıdakilerin hepsi | Sinterleme öncesinde vakum veya pozitif basınçla mumun uzaklaştırılması | V serisi (vakumlu bağlayıcı madde giderme); G serisi (entegre balmumu giderme) |
| Metal kaplı veya lehimli seramik aksamlar | Al₂O₃ metalizasyon, cam-metal contalar | Orta sıcaklıkta indirgeyici atmosfer | H serisi vakumlu hidrojen fırını (1000 / 1300 °C) |
Alümina seramik vakum sinterleme: uygulamalı bir örnek
Alümina, en yaygın teknik seramiktir ve iyi bir test örneğidir, çünkü tek bir malzeme adı üç farklı gereksinimi ve dolayısıyla üç farklı fırını gizler.
- Standart 96–99% alümina Aşınma parçaları, contalar ve elektrik yalıtımı için kullanılırlar. Bunlar, grafitli sıcak bölgede basınçsız vakumlu sinterleme ile iyi bir şekilde yoğunlaşırlar. Fırının buradaki görevi basınç değil, sıcaklık homojenliği ve güvenilir bir şekilde temiz bir ortam sağlamaktır.
- Yüksek saflıkta ve şeffaf alümina, Burada hem karbon birikimi hem de artık gözeneklilik optik geçirgenliği azaltır. Çözüm, daha ucuz olan grafit bir oda değil, yüksek vakum altında 1800/2000 °C'de karbon içermeyen tungsten bir ısıtma bölgesidir.
- Basınç farkı olmaksızın tam yoğunluğa ulaşması gereken alümina — Tek eksenli yüke dayanamayan bir şekil veya kalıp maliyetinin sıcak preslemeyi imkansız kıldığı bir parti. 6/10 MPa'da gaz basınçlı sinterleme, basınçsız vakumlu sinterleme ile tam sıcak presleme arasında yer alır ve Al₂O₃, ZrO₂, SiC ve Si₃N₄ gövdelerini kapsar.
Eğer bir alümina seramik vakumlu sinter fırını, Dolayısıyla pratik soru "ne kadar sıcak?" değil, "bu üç alümina işleminden hangisini gerçekten kullanıyorum?" olmalıdır. Cevap, sıcak bölge malzemesini, pompa setini ve basınca ihtiyaç duyup duymadığınızı belirler.
Seramik sinterleme fırını ve alternatif süreçler
| İşlem | Sıcaklık | Basınç / atmosfer | Seramik için en uygunudur |
|---|---|---|---|
| Vakumlu sinterleme fırını | 2000 / 2400 °C'ye kadar (grafit) | Yüksek vakum 6,7×10⁻³ Pa, isteğe bağlı kısmi basınç | Oksit seramikler, bağlayıcı madde uzaklaştırma ve basınçsız sinterleme, karbon uyumlu gövdeler |
| Gaz basınçlı sinterleme (GPS) | 1600 / 2000 °C | 6/10 MPa azot veya argon | Si₃N₄, SiC, ZrO₂, Al₂O₃ gibi malzemelerin basınç farkı olmaksızın neredeyse izostatik yoğunlaştırılması gerekmektedir. |
| Vakumlu sıcak presleme | 2200 °C | Tek eksenli, 100–1200 t | SiC, B₄C, BN ve basıncın tam yoğunluğa ulaşmanın tek yolu olduğu kompozitler |
| Kıvılcım plazma sinterleme (SPS) | 2200 °C | Tek eksenli, 300 °C/dk'ya kadar | Tanecik büyümesinin engellenmesi gereken ince taneli seramikler; Ar-Ge ve pilot üretim hacimleri |
| Sıcak izostatik presleme (HIP) | 1400 / 2000 °C | 100 / 150 / 200 MPa inert gaz | Gözenekliliği zaten kapalı olan seramik gövdelerin sonradan yoğunlaştırılması |
| Vakum hidrojen fırını | 1000 / 1300 °C | Vakum artı hidrojen | Seramik metalizasyon, lehimleme ve cam-metal sızdırmazlığı |
Yüksek vakumda oksit seramiklerin basınçsız yoğunlaştırılması için, bizim vakumlu sinterleme fırını yelpazesi Eşleşen hazne boyutlarında grafit, tungsten ve molibden sıcak bölgelerini kapsar. Basınç başlığı yerine aşırı basınca ihtiyaç duyan kovalent seramikler için, G serisi yatay gaz basınçlı sinterleme fırını 6/10 MPa inert gaz uygulanır. Ve yoğunluktan ziyade tane boyutunun sınırlayıcı özellik olduğu durumlarda, S2 kıvılcım plazma sinterleme sistemi Dakikada 300 °C'ye kadar sıcaklık artışı sağlar.
Uygulamalar
- Teknik ve aşınma seramikleri — Grafit sıcak bölgelerinde sinterlenmiş alümina contalar, kılavuzlar, diş kılavuzları ve astarlar.
- Şeffaf seramikler — Optik ve zırh pencereleri, lazer ışınımına olanak sağlayan malzemeler; burada karbon içermeyen tungsten sıcak bölge, ışınımı korur.
- Kesici takım seramikleri — Yoğunluğa ulaşmak için basınca veya aşırı basınçlı bir ortama ihtiyaç duyan Si₃N₄, SiC, TiB₂ ve SiAlON ek parçaları.
- Elektronik ve yarı iletken seramikler — AlN alt tabakalar ve ZrO₂ elektrolitler, hem kirlenmeye hem de artık gözenekliliğe karşı hassastır.
- Ultra yüksek sıcaklık seramikleri — Havacılık ve yüksek sıcaklık yapısal uygulamaları için borürler ve karbürler.
- Metal kaplı ve lehimli seramik aksamlar — Hidrojen atmosferinde işlenmiş vakum tüpü, sensör ve güç modülü ambalajları.
Sınırlamalar — seramik sinterleme fırını satın almanın yanlış bir tercih olduğu durumlar
- Vücudunuz hiçbir zaman düzgün bir şekilde sıkıştırılmadı. Sinterleme, kalitesiz bir ham maddeyi onaramaz; eğer parça zaten yoğunsa ve amaç kapalı gözenekleri kapatmaksa, HIP doğru araçtır.
- Tamamen yoğun bir Si₃N₄ veya SiC parçasına ihtiyacınız var. Sadece vakum yeterli olmaz. Kovalent seramikler, sıvı faz katkı maddelerine ek olarak inert gaz aşırı basıncına veya uygulanan bir basınca ihtiyaç duyar; basınçsız vakum fırını, ne kadar yüksek sıcaklığa ulaşırsa ulaşsın, yanlış bir yöntemdir.
- Sadece klasörü çıkarmanız gerekiyor. Ayrı bir bağlayıcı madde giderme fırını veya birleşik bir makinenin entegre mum giderme aşaması, tam bir yüksek vakumlu sinterleme platformundan daha ucuzdur.
- Malzemeniz 1800 °C'nin üzerindeki karbonla temas etmemelidir. Bu durumda grafit dışlanır ve tungsten hem sermaye maliyetini hem de eleman değiştirme maliyetini artırır.
- Tek tek küçük örnekler üzerinde çalışıyorsunuz. SPS, üretim fırınına geçmeden önce Φ80–120 mm'den Φ300–400 mm'ye kadar olan numuneler için daha hızlı ve daha ucuz bir geliştirme yöntemi olabilir.
- İhtiyacınız olan şey, toplu sinterleme değil, metal kaplama veya lehimlemedir. Bu, 2400 °C'lik vakum odası değil, 1000/1300 °C'lik hidrojen fırını işlemidir.
SSS
Seramik sinterleme fırını ne için kullanılır?
Şekillendirilmiş seramik bir kütleyi erime noktasının altında yoğunlaştırarak gözenekli ham maddeyi katı bir parçaya dönüştürür. Pratikte ayrıca bağlayıcıyı uzaklaştırır ve Si₃N₄ gibi kovalent seramikler için yoğunlaşmayı mümkün kılan basıncı veya atmosferi sağlar.
Alüminanın vakumda sinterlenmesi ile gaz basıncında sinterlenmesi arasındaki fark nedir?
Her iki yöntem de yoğun alümina üretebilir. Vakum sinterleme, grafit sıcak bölgede standart 96–99% alümina için daha basit ve düşük maliyetli bir yöntemdir. 6/10 MPa'da gaz basınçlı sinterleme, şeklin tek eksenli yüke dayanamadığı ve gövdenin basınç farkı olmadan tam yoğunluğa yaklaşması gerektiği durumlarda kullanılır.
Si₃N₄ ve SiC vakumlu fırında sinterlenebilir mi?
Kendi başlarına tam yoğunluğa ulaşmazlar. Bunlar düşük öz yayılım katsayılarına sahip kovalent seramiklerdir, bu nedenle inert gaz aşırı basıncı altında (G serimizde 6/10 MPa) veya sıcak pres veya SPS sisteminde uygulanan basınç altında sıvı fazlı sinterleme katkı maddeleriyle yoğunlaştırılırlar.
Seramik sinterleme işlemi için ne kadar vakum seviyesi gereklidir?
Bu, kullanılan malzemeye bağlıdır. Teknik ve şeffaf seramikler, sıkışmış gazı uzaklaştırmak ve tane sınırlarını temiz tutmak için yüksek vakumdan (difüzyon veya moleküler pompa ile 6,7×10⁻³ Pa) faydalanır. Mekanik pompalama tek başına yalnızca 1 Pa civarında kaba vakum aralığına ulaşır ve yüksek vakum gerektirmeyen uygulamalar için tasarlanmıştır.
Bir seramik sinterleme fırını ne kadar hızlı ısınabilir?
V serisi ısıtma sistemlerimiz 1600 °C'nin altında 1–15 °C/dk ve 1600 °C'nin üzerinde 1–10 °C/dk hızla çalışır ve sıcaklık homojenliği 1000 °C'de beş noktalı bir ölçüm yöntemi kullanılarak ±5 °C hassasiyetle haritalandırılmıştır. Basınç destekli yollar çok daha hızlıdır: SPS, 300 °C/dk'ya kadar ulaşır.
Sıcak presleme veya SPS yöntemini ne zaman tercih etmeliyim?
Yoğunluk, sadece ısıtma değil, sorun olduğunda; tek eksenli sıcak presleme, SiC, B₄C ve BN gövdeleri için 100-1200 ton kuvvetle 2200 °C'ye ulaşır; ince tane boyutu, parti büyüklüğünden daha önemli olduğunda, SPS aynı 2200 °C'ye 300 °C/dk'ya kadar kademeli artışlarla ulaşır.