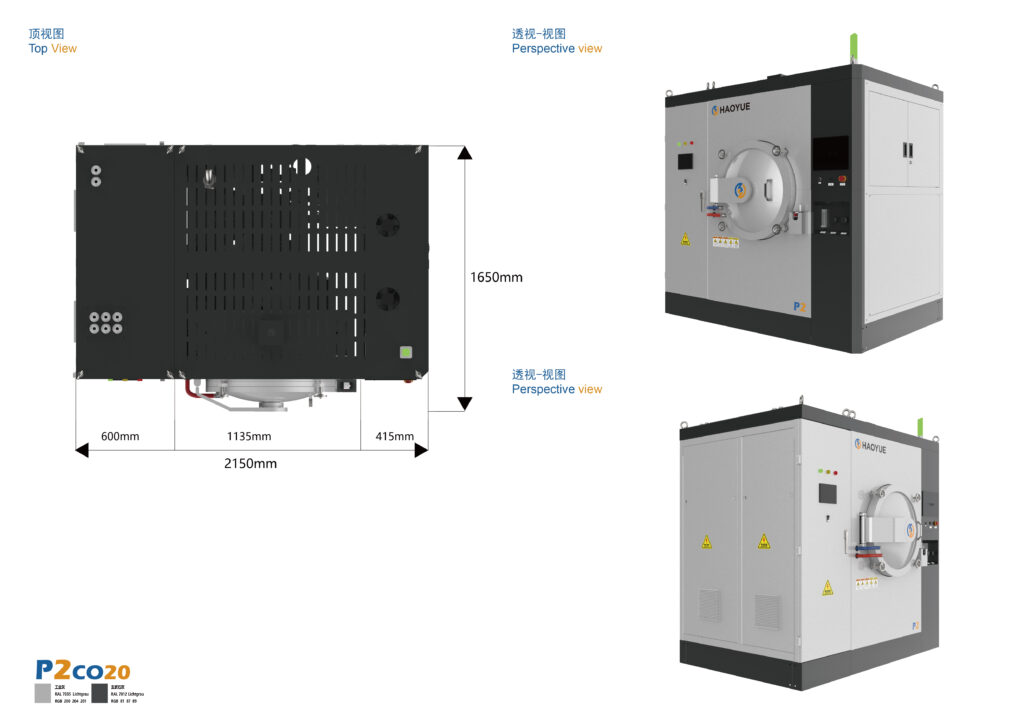
Un four de frittage sous vide de poudre de molybdène ou de tungstène est un four à paroi froide qui chauffe des compacts de métal réfractaire pressés à environ 1 600–2 400 °C afin d’éliminer l’oxyde de surface et de densifier le réseau de particules pour former un lingot utilisable. Le cycle est presque toujours décrit par sa température maximale, et c’est là que la plupart des discussions sur le procédé commencent à diverger : pour les poudres de Mo et W, le résultat est décisif dans la plage de 600–1 400 °C, où la couche d’oxyde de chaque particule doit être éliminée avant que les pores ne puissent se refermer.
Les deux métaux sont fabriqués de la même manière en amont : poudre, pressage ou injection, puis frittage. Mais leurs procédés divergent à l’entrée du four. L’un libère son oxyde sous forme de vapeur ; l’autre nécessite un gaz réducteur et un point de rosée mesurable. Les considérer comme un seul et même procédé est la raison la plus fréquente pour laquelle un cycle fonctionnant pour le molybdène échoue avec le tungstène.

Quelles modifications de poudre sont apportées à la question du four ?
Trois choses changent lorsque la charge est compacte plutôt que solide, et une seule d'entre elles concerne la température.
La charge absorbe tout comme une éponge. Un comprimé de molybdène ou de tungstène présente une densité théorique d'environ 55 à 65 TP5T (valeur typique pour une poudre réfractaire pressée). Sa surface interne — chaque millimètre carré étant recouvert d'oxyde et d'humidité adsorbée — est considérablement plus grande que sa surface externe. Lors de la mise sous vide, la pression diminue en quelques minutes ; le dégazage se poursuit pendant des heures. La chambre est propre bien avant la pièce.
La charge est quasiment sans résistance. En dessous d'environ 1200 °C, un compact réfractaire pressé se maintient par emboîtement mécanique et par le liant restant. Il ne supporte pas son propre poids sur une portée, ne tolère pas de gradient d'épaisseur et ne résiste pas à l'entraînement par un outil de prise dont la vitesse de dilatation est différente.
La charge peut être constituée du même métal que la zone chaude. Le frittage du tungstène dans un four à éléments en tungstène est une technique métallurgiquement élégante, mais complexe sur le plan commercial. Le frittage dans du graphite est moins coûteux et permet de mettre le carbone en contact avec le seul métal qui forme facilement des carbures dans la plage de températures de frittage. Ce compromis détermine la plupart des choix de plateforme présentés plus loin dans cet article.
Comment fonctionne le cycle
Étape 1 — Purge : éliminer ce que la poudre a apporté.
La valeur de vide poussé indiquée pour ces fours, 6,7 × 10⁻³ Pa, correspond à la pression nominale du groupe de pompage : il faut une pompe à diffusion ou une pompe turbomoléculaire secondée par une pompe mécanique. Une pompe mécanique seule permet d'atteindre un vide primaire d'environ 1 Pa, ce qui est insuffisant pour éliminer l'oxygène et l'eau d'une très grande surface interne.
Les poudres réfractaires fines (2 à 5 µm, typiquement pour les nuances Mo et W) absorbent davantage d'humidité que les poudres grossières. Un compact stocké dans un atelier humide contient donc plus d'humidité qu'un compact sorti d'une boîte sèche. En pratique : effectuer un test d'étanchéité après chaque ouverture de porte, ne pas utiliser d'isolant hygroscopique dans la zone chaude et évaluer la purge en fonction de la vitesse de montée en pression plutôt que par la seule lecture du manomètre.
Étape 2 — 600–1200 °C : il s’agit d’une étape chimique, et non d’un démarrage lent.
Ici, les deux métaux divergent.
L'oxyde de molybdène est volatil. Le MoO₃ fond à environ 795 °C et bout à environ 1155 °C ; sous vide, il s'évapore du compact et est évacué par les pompes. C'est pourquoi le frittage du molybdène est si efficace sous vide : le four vaporise l'oxyde pendant sa phase de chauffage.
L'oxyde de tungstène est beaucoup moins coopératif. Le WO₃ ne s'élimine pas aussi facilement par évaporation ; il est donc généralement réduit par l'hydrogène, et cette réduction n'a lieu que si l'hydrogène est sec. Le point de rosée devient un paramètre de procédé, et non une simple mesure ; pour les réfractaires, il est généralement maintenu à −40 °C ou moins. L'hydrogène humide est pire que l'absence d'hydrogène : il réoxyde la surface qu'il était censé nettoyer et transporte l'oxygène plus profondément dans le matériau compacté.
Les conséquences d'une étape bâclée ne sont pas visibles de l'extérieur. L'oxygène résiduel se dépose aux joints de grains, et la pièce finit par se rompre : fracture intergranulaire, faible ductilité, ou encore, lors d'un essai de pliage, rupture à l'endroit prévu par le plan.
Étape 3 — 1200–1600 °C : là où les compacts se fissurent
Des goulots se forment entre les particules, le retrait commence et la résistance reste faible. C'est cette phase qui génère la majeure partie des déchets que l'on nous demande d'expliquer.
La plage de montée en température publiée pour ces plateformes est de 1 à 15 °C/min en dessous de 1600 °C et de 1 à 10 °C/min au-dessus, mais la vitesse de montée en température utilisable dépend de l'épaisseur de la section, et non du four. Une section de 20 mm ne peut pas atteindre une vitesse de 10 °C/min sans gradient de température entre le cœur et la surface, et un matériau réfractaire compact présentant un tel gradient se fissure à l'endroit où le retrait est limité. Un palier à environ 1200 °C — suffisamment long pour homogénéiser la charge, mais pas assez pour permettre la croissance des grains — constitue la solution la plus économique.
Les matériaux de calibrage ont aussi leur importance : un matériau de calibrage en molybdène ou en tungstène se dilate avec la pièce, un matériau en alumine ne se dilate pas, et le frottement entre eux se transforme en contrainte de traction au pire moment.
Étape 4 — Le maintien du frittage
Le molybdène est généralement fritté entre 1 600 et 1 900 °C ; le tungstène, entre 2 000 et 2 300 °C, car son point de fusion beaucoup plus élevé (3 422 °C contre 2 623 °C) favorise la diffusion vers les hautes températures. Il s’agit de plages de températures typiques de l’industrie, et non de limites de four ; ce sont ces dernières qui déterminent lesquelles sont atteignables.
Deux règles empiriques s'appliquent aux deux métaux. Le temps a moins d'impact que la température : doubler la température permet généralement de récupérer beaucoup moins de densité qu'une augmentation de 30 °C. De plus, la croissance des grains constitue le prix à payer pour cette augmentation ; au-delà d'environ 2 000 °C, les grains de tungstène grossissent rapidement, et dans les nuances de fils dopés au potassium, les rangées de bulles qui bloquent les joints de grains sont détruites définitivement par une seule surchauffe.
Étape 5 — Refroidissement
Les métaux réfractaires sont cassants à température ambiante, et un lingot de grande taille refroidi rapidement développe un gradient thermique qui le fissure, même si le cycle de chauffage s'est déroulé sans problème. Un circuit de refroidissement rapide à 2 bars existe, mais il est destiné aux pièces fines et aux faibles charges ; pour un lingot épais de molybdène ou de tungstène, un refroidissement contrôlé à basse température est indispensable au procédé métallurgique.
Paramètres clés
| Paramètre | Zone chaude de graphite (GR) | Zone chaude du tungstène (O) | zone chaude de molybdène (MO) |
|---|---|---|---|
| Température maximale indiquée | 2000/2400 °C | 1800/2000 °C | 1000/1300 °C |
| Aspirateur ultime | 6,7 × 10⁻³ Pa | 6,7 × 10⁻³ Pa | 6,7 × 10⁻³ Pa |
| Emballage sous vide | Pompe à diffusion ou moléculaire + pompe mécanique | Même | Même |
| Fenêtre de rampe | 1–15 °C/min (<1600); 1–10 °C/min (>1600) | 1–15 °C/min (<1600); 1–10 °C/min (>1600) | 1–15 °C/min (<1300) |
| Carbone dans la zone chaude | Oui — feutre, radiateurs, accessoires | Aucun | Aucun |
| Meilleure correspondance pour la poudre de molybdène | Risque d'émissions de carbone possible au-delà de 1600 °C | Oui — 1600–1900 °C sans source de carbone | Préfrittage et réduction uniquement |
| Meilleure correspondance pour la poudre W | Au-dessus de 2000 °C, avec gestion du carbone | Jusqu'à 2000 °C, sans carbone | Non applicable |
| uniformité de la température | ±5 °C (mesure en cinq points à 1000 °C, 1 h) | Même | Même |
Le choix d'un four de frittage sous vide pour poudres de molybdène ou de tungstène se résume donc à deux questions, et non une seule : la température requise pour la pièce et la chimie admissible dans la zone chaude. Pour les pièces en molybdène/tungstène, on oriente souvent les utilisateurs vers différentes plateformes.
Fenêtre de procédé : poudre de molybdène versus poudre de tungstène
| Article | Molybdène | Tungstène |
|---|---|---|
| Point de fusion | 2623 °C | 3422 °C |
| Taille typique de la poudre | 2–5 µm | 2–5 µm |
| Densité typique à l'état vert (pressé à l'emporte-pièce) | 55–65% de théorique | 55–65% de théorique |
| Maintien avant frittage / manutention | 1100–1250 °C | 1100–1250 °C |
| Bande de frittage finale (typique) | 1600–1900 °C | 2000–2300 °C |
| Comportement des oxydes | MoO₃ volatil — part dans le vide | WO₃ nécessite une réduction par l'hydrogène ; le point de rosée est critique |
| Ambiance préférée | vide poussé | Hydrogène sec ou vide avec étape de réduction |
| Densité frittée, sans pression (typique) | 92–97% de théorique | 90–96% de théorique |
| Retrait linéaire (typique) | 15–20% | 15–20% |
| Mode de défaillance dominant | Oxygène aux joints de grains → fragilité intergranulaire | Adsorption de carbone et grossissement du grain |
| Risque dimensionnel principal | Affaissement de sections minces et hautes | Affaissement et frottement du setter |
Modèles de notre gamme, par étape de fabrication
Préfrittage, réduction et travail à basse température — Série V MO
| Modèle | Chambre (mm) | Température maximale | Aspirateur ultime | Rampe |
|---|---|---|---|---|
| V4M013 | 400×400×600 | 1000/1300 °C | 6,7 × 10⁻³ Pa | 1–15 °C/min (<1300) |
| V6M013 | 600×600×900 | 1000/1300 °C | 6,7 × 10⁻³ Pa | même |
| V7M013 | 700×700×1000 | 1000/1300 °C | 6,7 × 10⁻³ Pa | même |
| V8M013 | 800×800×1200 | 1000/1300 °C | 6,7 × 10⁻³ Pa | même |
| V10M013 | 1000×1000×1400 | 1000/1300 °C | 6,7 × 10⁻³ Pa | même |
Cette plateforme sert au maintien de la température à 1 200 °C et à la réduction assistée par hydrogène. Il ne s’agit pas d’un four de frittage au molybdène : la température de 1 300 °C est inférieure à la plage de densification.
Frittage de poudre de molybdène — Zone chaude série V W
| Modèle | Chambre (mm) | Température maximale | Aspirateur ultime | Rampe |
|---|---|---|---|---|
| V3W20 | 300×300×400 | 1800/2000 °C | 6,7 × 10⁻³ Pa | 1–15 (<1600) / 1–10 (>1600) °C/min |
| V4W20 | 400×400×600 | 1800/2000 °C | 6,7 × 10⁻³ Pa | même |
| V5W20 | 500×500×700 | 1800/2000 °C | 6,7 × 10⁻³ Pa | même |
| V6W20 | 600×600×900 | 1800/2000 °C | 6,7 × 10⁻³ Pa | même |
Une zone chaude de tungstène couvrant 1600–1900 °C est l'environnement naturel pour le travail de la poudre de molybdène : pas de source de carbone et un plafond suffisamment élevé pour atteindre le sommet de la bande Mo avec une marge.
Frittage de poudre de tungstène — Zone chaude GR série V
| Modèle | Chambre (mm) | Température maximale | Aspirateur ultime | Rampe |
|---|---|---|---|---|
| V3GR24 | 300×300×400 | 2000/2400 °C | 6,7 × 10⁻³ Pa | 1–15 (<1600) / 1–10 (>1600) °C/min |
| V4GR24 | 400×400×600 | 2000/2400 °C | 6,7 × 10⁻³ Pa | même |
| V6GR24 | 600×600×900 | 2000/2400 °C | 6,7 × 10⁻³ Pa | même |
| V7GR24 | 700×700×1000 | 2000/2400 °C | 6,7 × 10⁻³ Pa | même |
| V8GR24 | 800×800×1200 | 2000/2400 °C | 6,7 × 10⁻³ Pa | même |
Au-delà de 2000 °C, seule cette plateforme que nous fabriquons atteint cette température, et elle contient du graphite. Les calorifuges et les revêtements en feuilles de molybdène ou de tungstène denses réduisent le transport de carbone sans l'éliminer complètement. Si le cahier des charges interdit le carbone, la solution la plus fiable consiste à rester à 2000 °C ou moins dans la zone de haute température du tungstène et à gagner en densité grâce à une poudre plus fine, un compact plus dense et un temps de maintien plus long.
Voies d'administration assistées par pression et post-densification
| Itinéraire | Modèle / gamme | Température | Pression | Quand c'est la bonne réponse |
|---|---|---|---|---|
| pressage à chaud sous vide | P3VGR22 → P11VGR22 (Φ300×400 → Φ1100×900 mm) | 2200 °C | 100–1200 t uniaxial | Disques et plaques quasi-fins nécessitant une densité >97% en un cycle |
| SPS / RAPIDE | Série S, échantillons de Φ80 à Φ400 mm | 2200 °C | 50–400 t | Petits échantillons réfractaires, quelques minutes plutôt que des heures ; le système de vide standard est une pompe mécanique à 1 Pa |
| HANCHE | I5CC20 (Φ500×1000), I10M014 (Φ1000×2000) | 2000 °C / 1400 °C | 100/150/200 MPa | Fermeture de la porosité résiduelle après frittage, sur des pièces en conserve |
Frittage sous vide comparé aux alternatives
| Critère | frittage sous vide | frittage à l'hydrogène | SPS / RAPIDE | HANCHE | pressage à chaud sous vide |
|---|---|---|---|---|---|
| Moteur de densification | diffusion de surface et aux joints de grains | Idem, plus réduction des oxydes | Pression + courant pulsé | Pression de gaz de 100 à 200 MPa | Charge mécanique uniaxiale |
| température typique | 1600–2400 °C | 1600–2300 °C | jusqu'à 2200 °C | 1400–2000 °C | jusqu'à 2200 °C |
| Durée du cycle | 10 à 30 h (en moyenne) | 10 à 30 h (en moyenne) | Minutes | Heures | Heures |
| Liberté géométrique | Haute — toute forme qui s'adapte à la chambre | Haut | Bas — disques, cylindres, blocs simples | Moyen — nécessite un encapsulage | Bas — direction de la pression |
| Densité atteinte (typique) | 92–97% | 92–97% | >98% | >99% | >98% |
| Risque carbone | Cela dépend de la zone à risque | Cela dépend de la zone chaude et de la pureté du gaz. | Faible (puce en graphite, cycle court) | Cela dépend du fourneau. | Présent avec matrices en graphite |
| Meilleure adaptation | Billets de molybdène, barres, cibles, creusets | W et alliages riches en W | Petits échantillons, sélection de grade | Réduction de la porosité sur les parties critiques | Formes simples à pleine densité |
| Point faible | Porosité résiduelle ; l'oxyde doit être éliminé. | Gaz inflammable, discipline du point de rosée | Limites de taille et de forme ; vide primaire | Coût, mise en conserve, taille | limitation de forme, coût d'outillage |
Applications
Cibles de pulvérisation cathodique en molybdène. Les cibles pour la métallisation des écrans plats, des couches CIGS et des semi-conducteurs sont pressées et frittées sous vide à haute densité avec une taille de grain contrôlée, car l'uniformité du film dépend de la microstructure de la cible. L'oxygène est le paramètre qui ne répond pas à la spécification.
Matériel de croissance de saphir. Les creusets, suscepteurs et écrans thermiques en molybdène sont frittés, puis usinés. Ces pièces fonctionnent à des températures supérieures à 2 000 °C en service ; la porosité résiduelle, qui serait par ailleurs sans incidence sur l’aspect esthétique, devient alors une voie de fluage.
Électrodes en molybdène et matériel de fusion du verre. Les électrodes denses en molybdène pour fours à verre sont un produit classique obtenu par pressage-frittage-usinage ; la résistance à la corrosion dépend de la porosité fermée plutôt que de l’alliage.
Composites Mo-Cu et W-Cu. Les dissipateurs thermiques et les contacts électriques sont généralement fabriqués par infiltration ou frittage en phase liquide plutôt que par frittage à l'état solide du réfractaire, ils nécessitent donc une atmosphère compatible avec le cuivre.
Alliages lourds de tungstène. Les alliages W-Ni-Fe et W-Ni-Cu destinés au blindage contre les radiations, aux contrepoids et aux munitions sont frittés en phase liquide à environ 1450–1550 °C (valeur typique), généralement sous hydrogène. Cette température est supérieure à celle des plateformes en molybdène, ce qui les place sur une plateforme en graphite ou en tungstène selon la teneur en carbone.
Qualités de fils et de feuilles de tungstène. Le tungstène dopé au potassium destiné aux lampes et aux fils d'électrodes doit conserver sa structure à bulles, ce qui fait de la partie supérieure du profil de frittage la partie la plus sensible de tout le processus.
Limites — quand cet outil n’est pas adapté
Lorsque vous avez besoin de plus de 2400 °C. Rien dans notre gamme ne dépasse cette température, et un véritable cycle de 2500 °C ne fonctionnera pas sur une plateforme en graphite de 2400 °C.
Lorsque la pièce doit rester exempte de carbone au-dessus de 2000 °C. La zone chaude en tungstène s'arrête à 2 000 °C et celle en graphite introduit du carbone. Plutôt que de vendre une plateforme non conforme aux spécifications, nous privilégierions l'utilisation de petites pièces fabriquées sous pression, une spécification de poudre différente ou un niveau de carbone contrôlé.
Lorsque vous avez besoin de plus de 97% théoriques sur une grande section transversale. Le frittage sans pression a ses limites. Pour les dépasser, il faut recourir à la technique HIP sur une pièce moulée ou au pressage à chaud dans une matrice profilée ; ces deux procédés engendrent des coûts supplémentaires et imposent des contraintes géométriques.
Quand la poudre pose problème. Une teneur élevée en oxygène, un historique de stockage en milieu humide ou une granulométrie incompatible avec un compactage optimal ne peuvent être corrigés par un meilleur cycle de traitement. Un four élimine l'oxygène qui atteint la surface ; il ne l'extrait pas de l'intérieur des particules.
Lorsque la géométrie est à parois minces et haute. Une paroi de 1,5 mm d'épaisseur et de 200 mm de hauteur s'affaissera. Le frittage n'est pas adapté à cette forme, sauf si la pièce est supportée par un dispositif de mise en forme approprié, et même dans ce cas, le rendement est incertain.
Équipements connexes
Pour les deux métaux, la plateforme est la Gamme de fours de frittage sous vide série V avec une zone chaude GR, W ou MO — graphite 2000/2400 °C, tungstène 1800/2000 °C, molybdène 1000/1300 °C, le tout à 6,7 × 10⁻³ Pa provenant d'une pompe à diffusion ou moléculaire. Lorsque le compact doit atteindre une densité théorique supérieure à 97% en un seul cycle, le Four de pressage à chaud sous vide pour graphite série P ajoute 100 à 1200 tonnes de charge uniaxiale jusqu'à 2200 °C, et pour les petits échantillons réfractaires, Système de frittage plasma par étincelles S2 atteint 2200 °C en quelques minutes sur des pièces de Φ80–Φ400 mm.
FAQ
À quelle température est-on utilisée pour fritter la poudre de molybdène et de tungstène ?
Le molybdène est généralement fritté entre 1 600 et 1 900 °C et le tungstène entre 2 000 et 2 300 °C, car le tungstène fond à 3 422 °C contre 2 623 °C pour le molybdène, et la diffusion nécessite une température proportionnellement plus élevée. Il s’agit de plages de températures de procédé, et non de valeurs nominales du four : la zone chaude du tungstène atteint 2 000 °C et celle du graphite 2 400 °C.
Faut-il fritter les poudres de molybdène et de tungstène sous vide ou sous hydrogène ?
Le molybdène se prête bien au vide poussé car l'oxyde de molybdène (MoO₃) est volatil : il bout aux alentours de 1155 °C et est évaporé avec le flux de pompage. L'oxyde de tungstène étant beaucoup moins volatil, il est généralement réduit sous hydrogène sec à un point de rosée bas, typiquement −40 °C ou moins. De nombreux ateliers traitent le molybdène sous vide et le tungstène sous hydrogène, le choix du four s'en faisant.
Quel niveau de vide est nécessaire pour un four de frittage sous vide de poudre de molybdène ?
Le vide poussé utilisé ici est de 6,7 × 10⁻³ Pa et nécessite une pompe à diffusion ou une pompe moléculaire secondée par une pompe mécanique. Cette dernière permet d'atteindre environ 1 Pa, soit un vide primaire, insuffisant pour extraire l'oxygène et l'eau d'un matériau poreux compact.
Pourquoi les comprimés de molybdène se fissurent-ils entre 1100 et 1400 °C ?
Car c'est à ce stade que le retrait commence, alors que la pièce compactée est encore très fragile. Une rampe de température supportable par le four ne l'est pas forcément par la pièce : une section épaisse développe un gradient de température entre le cœur et la surface, et un métal d'apport se dilatant à une vitesse différente y ajoute une contrainte de traction. Des rampes plus lentes dans cette plage de températures, un palier aux alentours de 1200 °C et l'utilisation de métaux d'apport en molybdène ou en tungstène adaptés permettent de résoudre la plupart de ces problèmes.
Peut-on fritter de la poudre de tungstène dans une zone chaude de graphite ?
Oui, et au-delà de 2000 °C, c'est le seul moyen d'atteindre la température de notre plage de température. Cependant, le graphite est une source de carbone, et le tungstène forme facilement du carbure à la température de frittage. Les calorifugeages et les revêtements métalliques denses réduisent le transport de carbone, mais ne l'éliminent pas. Si la spécification exige une teneur en carbone élevée, la solution la plus propre consiste en une zone chaude en tungstène plafonnée à 2000 °C avec un calorifugeage à cru plus dense.
Quelle densité le frittage sous vide peut-il atteindre avant que le procédé HIP ne devienne nécessaire ?
Le frittage sans pression des poudres de molybdène et de tungstène permet généralement d'atteindre une porosité de 92 à 971 TP5T théorique pour le molybdène et de 90 à 961 TP5T pour le tungstène, selon la nature de la poudre, sa densité à cru et le temps de maintien. La porosité est alors majoritairement refermée, ce qui explique l'intérêt de l'étape HIP en post-cuisson : une pression de gaz de 100 à 200 MPa permet de refermer les pores qu'un four sous vide ne peut pas combler.