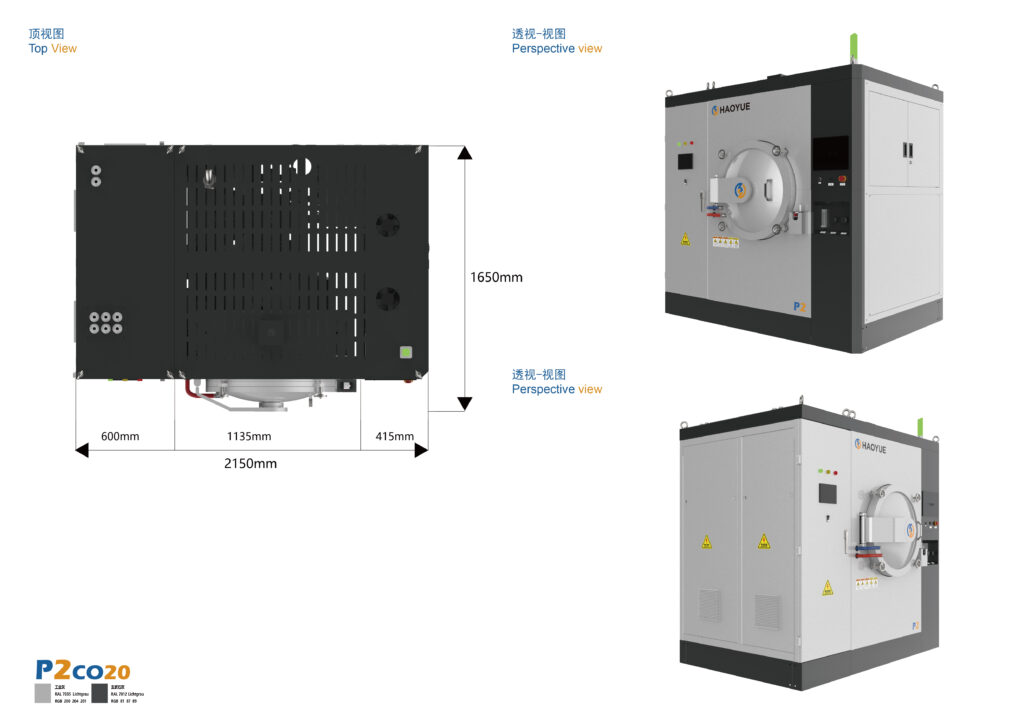
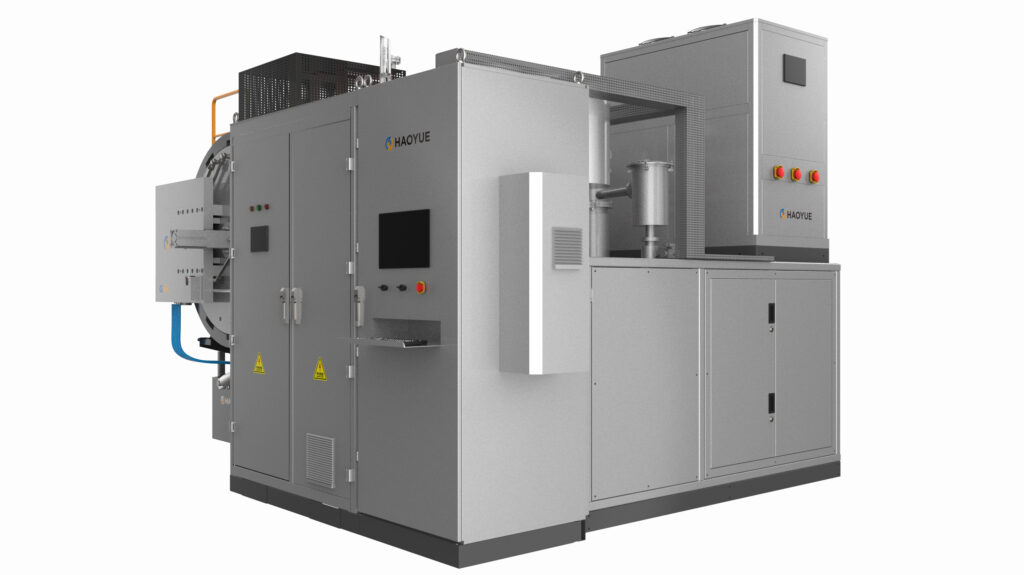
فرن التلبيد الفراغي لمسحوق الموليبدينوم أو التنجستن هو فرن فراغي ذو جدار بارد، يُسخّن فيه مكدسات المعادن الحرارية المضغوطة إلى ما يقارب 1600-2400 درجة مئوية، ما يؤدي إلى إزالة طبقة الأكسيد السطحية من المسحوق وتكثيف شبكة الجسيمات لتكوين سبيكة قابلة للاستخدام. يُوصَف هذا الفرن عادةً بدرجة حرارته القصوى، وهنا تبدأ معظم النقاشات حول العملية بالانحراف عن المسار الصحيح: فبالنسبة لمسحوق الموليبدينوم والتنجستن، تُحدَّد النتيجة في نطاق 600-1400 درجة مئوية، حيث يجب إزالة طبقة الأكسيد من كل جسيم قبل أن تنغلق المسامات.
يُصنع كلا المعدنين بنفس الطريقة في المرحلة الأولية - مسحوق، يُضغط أو يُحقن، ثم يُلبّد. لكنهما ينفصلان عند باب الفرن. أحدهما يُطلق أكسيده على شكل بخار؛ والآخر يحتاج إلى غاز مُختزل ونقطة ندى تُقاس فعليًا. إن التعامل معهما كعملية واحدة هو السبب الأكثر شيوعًا لفشل دورة نجحت مع الموليبدينوم مع التنجستن.

ما هي التغييرات التي تطرأ على مسحوق الفرن؟
ثلاثة أشياء تتغير عندما يكون الحمل مضغوطًا بدلاً من أن يكون صلبًا، وواحد منها فقط يتعلق بدرجة الحرارة.
الحمل أشبه بالإسفنجة. يبلغ متوسط الكثافة النظرية لمسحوق الموليبدينوم أو التنجستن المضغوط حوالي 55-65% (وهي كثافة نموذجية لمساحيق المواد الحرارية المضغوطة). وتزيد مساحة سطحه الداخلي - حيث يحمل كل مليمتر مربع منه أكسيدًا ورطوبة ممتصة - أضعافًا مضاعفة عن مساحته الخارجية. عند تفريغ المسحوق، ينخفض المؤشر في غضون دقائق، ويستمر التفريغ لساعات. وتصبح الحجرة نظيفة قبل أن يصبح المسحوق نظيفًا.
الحمل يكاد يكون بلا قوة. عند درجات حرارة أقل من 1200 درجة مئوية تقريبًا، يتماسك النسيج الحراري المضغوط بفضل التداخل الميكانيكي والمادة الرابطة المتبقية. لا يتحمل هذا النسيج وزنه عبر مسافة معينة، ولا يتحمل تدرجًا في سمكه، كما أنه لا يصمد أمام السحب بواسطة أداة تمدد تتمدد بمعدل مختلف.
قد يكون الحمل من نفس المعدن الموجود في المنطقة الساخنة. يُعدّ تلبيد التنجستن في فرن ذي عنصر تنجستن عمليةً أنيقةً من الناحية المعدنية، ولكنها غير عملية تجاريًا. أما تلبيده في الجرافيت فهو أرخص، ويُتيح للكربون التفاعل مع المعدن الوحيد الذي يُشكّل الكربيد بسهولة في نطاق التلبيد. هذه المفاضلة هي التي تُحدّد معظم قرارات المنصة التي ستُناقش لاحقًا في هذه الصفحة.
كيف تعمل الدورة
المرحلة الأولى - التفريغ: إزالة ما أحضره المسحوق
إنّ قيمة الفراغ العالي المذكورة لهذه الأفران، 6.7 × 10⁻³ باسكال، هي قيمة خاصة بمجموعة المضخات: فهي تحتاج إلى مضخة انتشار أو مضخة توربينية جزيئية مدعومة بمضخة ميكانيكية. أما المضخة الميكانيكية وحدها فتُصنّف ضمن فئة الفراغ الخشن عند حوالي 1 باسكال، وهو ما لا يكفي عند إزالة الأكسجين والماء من سطح داخلي كبير جدًا.
تمتص المساحيق الحرارية الناعمة - التي يتراوح حجمها عادةً بين 2 و5 ميكرومتر لأنواع الموليبدينوم والتنغستن - كمية أكبر من الرطوبة مقارنةً بالمساحيق الخشنة، كما أن العبوة المضغوطة المخزنة في ورشة رطبة تمتص كمية أكبر من تلك التي أُخرجت من صندوق جاف. عمليًا: يُجرى اختبار تسرب بعد كل فتح للباب، ولا يُستخدم أي عازل ماص للرطوبة في المنطقة الساخنة، ويُقاس انخفاض الضغط بناءً على معدل ارتفاع الضغط وليس على مقياس الضغط فقط.
المرحلة الثانية - 600-1200 درجة مئوية: هذه خطوة كيميائية، وليست بداية بطيئة.
هنا يختلف المعدنان.
أكسيد الموليبدينوم متطاير. ينصهر MoO₃ عند حوالي 795 درجة مئوية ويغلي عند حوالي 1155 درجة مئوية، لذا في حالة الفراغ، يخرج من المادة المضغوطة على شكل بخار وتدفعه المضخات. لهذا السبب يتلبد الموليبدينوم جيدًا في الفراغ: فالفرن يُبخر الأكسيد بينما يفترض أنه في مرحلة التسخين فقط.
أكسيد التنجستن أقل تعاونًا بكثير. لا يُزال WO₃ بسهولة عن طريق التبخر، لذا يُختزل عادةً بالهيدروجين، ولا يكتمل هذا الاختزال إلا إذا كان الهيدروجين جافًا. تصبح نقطة الندى معيارًا للعملية، وليست قراءةً قياسية؛ ففي أعمال المواد الحرارية، تُضبط عادةً عند -40 درجة مئوية أو أقل. الهيدروجين الرطب أسوأ من عدم وجوده: فهو يُعيد أكسدة السطح الذي كان من المفترض تنظيفه، وينقل الأكسجين إلى أعماق المادة المضغوطة.
لا يظهر ما يحدث عند التسرع في هذه المرحلة من الخارج. ينتهي المطاف بالأكسجين المتبقي عند حدود الحبيبات، ويفشل الجزء لاحقًا بسبب الكسر بين الحبيبات، أو انخفاض المطيلية، أو اختبار الانحناء الذي ينكسر عند النقطة التي كان من المفترض أن ينحني عندها.
المرحلة 3 - 1200-1600 درجة مئوية: حيث تتشقق المواد المضغوطة
تتشكل فجوات بين الجزيئات، ويبدأ الانكماش، وتبقى القوة منخفضة. هذه هي المرحلة التي تُنتج معظم الخردة التي يُطلب منا شرحها.
تتراوح نسبة التسخين المُعلنة لهذه المنصات بين 1 و15 درجة مئوية/دقيقة تحت 1600 درجة مئوية، وبين 1 و10 درجات مئوية/دقيقة فوقها، ولكن معدل التسخين الفعلي يعتمد على سُمك المقطع، وليس على الفرن. لا يمكن لمقطع بسُمك 20 مم أن يسخن بمعدل 10 درجات مئوية/دقيقة دون وجود تدرج حراري من المركز إلى السطح، كما أن المادة الحرارية المضغوطة ذات التدرج الحراري تتشقق عند النقطة التي يُقيد فيها الانكماش. يُعد التثبيت عند حوالي 1200 درجة مئوية - لفترة كافية لمعادلة الحمل، وليست طويلة بما يكفي لنمو الحبيبات - الإجراء الوقائي الأقل تكلفة في هذه العملية.
المواد المثبتة مهمة أيضاً: فالمادة المثبتة المصنوعة من الموليبدينوم أو التنجستن تتمدد مع القطعة، بينما المادة المثبتة المصنوعة من الألومينا لا تتمدد، ويصبح الاحتكاك بينهما إجهاد شد في أسوأ لحظة.
المرحلة الرابعة - حاضنة التلبيد
يُلبّد الموليبدينوم عادةً في نطاق درجات حرارة يتراوح بين 1600 و1900 درجة مئوية، بينما يُلبّد التنجستن في نطاق درجات حرارة يتراوح بين 2000 و2300 درجة مئوية، وذلك لأن درجة انصهاره الأعلى بكثير (3422 درجة مئوية مقابل 2623 درجة مئوية) تدفع عملية الانتشار إلى الأعلى. هذه نطاقات حرارية نموذجية في الصناعة، وليست حدودًا قصوى للفرن، إذ تحدد حدود الفرن النطاق الذي يمكن الوصول إليه.
هناك قاعدتان أساسيتان تنطبقان على كلا المعدنين. فالوقت أقل فائدة من الحرارة: إذ أن مضاعفة درجة الحرارة عادةً ما تُعيد كثافة أقل بكثير من زيادة قدرها 30 درجة مئوية. كما أن نمو الحبيبات هو ثمن هذه الزيادة - ففوق 2000 درجة مئوية تقريبًا، تتضخم حبيبات التنجستن بسرعة، وفي أسلاك التنجستن المُطعّمة بالبوتاسيوم، تُدمّر صفوف الفقاعات التي تُثبّت حدود الحبيبات بشكل دائم بمجرد ارتفاع درجة الحرارة.
المرحلة 5 - التبريد
المعادن المقاومة للحرارة هشة في درجة حرارة الغرفة، وعند تبريد قطعة كبيرة بسرعة، يتشكل تدرج حراري يؤدي إلى تشققها حتى لو لم يكن هناك أي خلل في دورة التسخين. تتوفر دائرة تبريد سريع بضغط 2 بار، لكنها مخصصة للأجزاء الرقيقة والأحمال الصغيرة؛ أما بالنسبة لقطع الموليبدينوم أو التنجستن الثقيلة، فإن التبريد المتحكم به عبر نطاق درجات الحرارة المنخفضة يُعد جزءًا أساسيًا من علم المعادن.
المعايير الرئيسية
| المعلمة | منطقة الجرافيت الساخنة (GR) | منطقة ساخنة من التنجستن (W) | منطقة الموليبدينوم الساخنة (MO) |
|---|---|---|---|
| درجة الحرارة القصوى المُدرجة | 2000/2400 درجة مئوية | 1800/2000 درجة مئوية | 1000/1300 درجة مئوية |
| مكنسة كهربائية فائقة الأداء | 6.7×10⁻³ باسكال | 6.7×10⁻³ باسكال | 6.7×10⁻³ باسكال |
| عبوة مفرغة من الهواء | مضخة الانتشار أو المضخة الجزيئية + المضخة الميكانيكية | نفس | نفس |
| نافذة المنحدر | 1-15 درجة مئوية/دقيقة (<1600)؛ 1-10 درجة مئوية/دقيقة (>1600) | 1-15 درجة مئوية/دقيقة (<1600)؛ 1-10 درجة مئوية/دقيقة (>1600) | 1-15 درجة مئوية/دقيقة (<1300) |
| الكربون في المنطقة الساخنة | نعم — اللباد، والسخانات، والتجهيزات | لا أحد | لا أحد |
| أفضل خيار لمسحوق مو | من المحتمل وجود خطر انبعاث الكربون فوق 1600 درجة مئوية | نعم — 1600-1900 درجة مئوية بدون مصدر للكربون | التلبيد المسبق والاختزال فقط |
| أفضل تطابق مع بودرة W | فوق 2000 درجة مئوية، مع إدارة الكربون | يتحمل درجات حرارة تصل إلى 2000 درجة مئوية، وخالٍ من الكربون | غير قابل للتطبيق |
| تجانس درجة الحرارة | ±5 درجة مئوية (مسح من خمس نقاط عند 1000 درجة مئوية، ساعة واحدة) | نفس | نفس |
لذا، فإن تحديد فرن تلبيد مسحوق الموليبدينوم أو التنجستن بالتفريغ الهوائي يعتمد على سؤالين، وليس سؤالاً واحداً: درجة الحرارة المطلوبة للقطعة، والتركيب الكيميائي الذي تتحمله المنطقة الساخنة. وفي أعمال الموليبدينوم/التنجستن، غالباً ما يتم اختيار منصات مختلفة.
نطاق العملية: مسحوق الموليبدينوم مقابل مسحوق التنجستن
| غرض | الموليبدينوم | التنجستن |
|---|---|---|
| نقطة الانصهار | 2623 درجة مئوية | 3422 درجة مئوية |
| حجم المسحوق النموذجي | 2-5 ميكرومتر | 2-5 ميكرومتر |
| الكثافة الخضراء النموذجية (مضغوطة بالقالب) | 55–65% من النظرية | 55–65% من النظرية |
| مرحلة ما قبل التلبيد / فترة الانتظار أثناء المناولة | 1100–1250 درجة مئوية | 1100–1250 درجة مئوية |
| نطاق التلبيد النهائي (نموذجي) | 1600–1900 درجة مئوية | 2000–2300 درجة مئوية |
| سلوك الأكسيد | MoO₃ متطاير - يترك في الفراغ | يحتاج أكسيد التنغستن (WO₃) إلى اختزال الهيدروجين؛ نقطة الندى حرجة |
| الجو المفضل | فراغ عالي | الهيدروجين الجاف، أو الفراغ مع خطوة اختزال |
| الكثافة المتلبدة، بدون ضغط (نموذجي) | 92–97% من النظرية | 90–96% من النظرية |
| الانكماش الخطي (النموذجي) | 15–20% | 15–20% |
| نمط الفشل السائد | الأكسجين عند حدود الحبيبات ← هشاشة بين الحبيبات | امتصاص الكربون وتخشين الحبيبات |
| المخاطر الرئيسية متعددة الأبعاد | انهيار الأجزاء الطويلة الرقيقة | الانهيار والاحتكاك بين المُهيئ |
النماذج المتوفرة لدينا، حسب مرحلة المعالجة
عمليات ما قبل التلبيد والاختزال والتشغيل في درجات حرارة منخفضة — سلسلة V من سبائك المعادن
| نموذج | حجم الحجرة (مم) | أقصى درجة حرارة | مكنسة كهربائية فائقة الأداء | منحدر |
|---|---|---|---|---|
| V4M013 | 400×400×600 | 1000/1300 درجة مئوية | 6.7×10⁻³ باسكال | 1-15 درجة مئوية/دقيقة (<1300) |
| V6M013 | 600×600×900 | 1000/1300 درجة مئوية | 6.7×10⁻³ باسكال | نفس |
| V7M013 | 700×700×1000 | 1000/1300 درجة مئوية | 6.7×10⁻³ باسكال | نفس |
| V8M013 | 800×800×1200 | 1000/1300 درجة مئوية | 6.7×10⁻³ باسكال | نفس |
| V10M013 | 1000×1000×1400 | 1000/1300 درجة مئوية | 6.7×10⁻³ باسكال | نفس |
هذه هي المنصة المخصصة لمعالجة المواد عند درجة حرارة 1200 درجة مئوية وللاختزال بمساعدة الهيدروجين. وهي ليست فرن تلبيد للموليبدينوم: فدرجة حرارة 1300 درجة مئوية تقع أسفل نطاق التكثيف.
تلبيد مسحوق الموليبدينوم - سلسلة V منطقة ساخنة W
| نموذج | حجم الحجرة (مم) | أقصى درجة حرارة | مكنسة كهربائية فائقة الأداء | منحدر |
|---|---|---|---|---|
| V3W20 | 300×300×400 | 1800/2000 درجة مئوية | 6.7×10⁻³ باسكال | 1–15 ((<1600) / 1–10 (>1600) درجة مئوية/دقيقة |
| V4W20 | 400×400×600 | 1800/2000 درجة مئوية | 6.7×10⁻³ باسكال | نفس |
| V5W20 | 500×500×700 | 1800/2000 درجة مئوية | 6.7×10⁻³ باسكال | نفس |
| V6W20 | 600×600×900 | 1800/2000 درجة مئوية | 6.7×10⁻³ باسكال | نفس |
تعتبر منطقة التنجستن الساخنة التي تغطي نطاق 1600-1900 درجة مئوية هي الموطن الطبيعي لأعمال مسحوق الموليبدينوم: لا يوجد مصدر للكربون، وسقف كافٍ للوصول إلى قمة نطاق الموليبدينوم بهامش.
تلبيد مسحوق التنجستن - منطقة التسخين من سلسلة V GR
| نموذج | حجم الحجرة (مم) | أقصى درجة حرارة | مكنسة كهربائية فائقة الأداء | منحدر |
|---|---|---|---|---|
| V3GR24 | 300×300×400 | 2000/2400 درجة مئوية | 6.7×10⁻³ باسكال | 1–15 ((<1600) / 1–10 (>1600) درجة مئوية/دقيقة |
| V4GR24 | 400×400×600 | 2000/2400 درجة مئوية | 6.7×10⁻³ باسكال | نفس |
| V6GR24 | 600×600×900 | 2000/2400 درجة مئوية | 6.7×10⁻³ باسكال | نفس |
| V7GR24 | 700×700×1000 | 2000/2400 درجة مئوية | 6.7×10⁻³ باسكال | نفس |
| V8GR24 | 800×800×1200 | 2000/2400 درجة مئوية | 6.7×10⁻³ باسكال | نفس |
عند درجات حرارة أعلى من 2000 درجة مئوية، تُعد هذه المنصة الوحيدة التي نبنيها والتي تصل إلى هذه الدرجة، وهي قادرة على حمل الجرافيت. تعمل طبقات التثبيت والبطانات المصنوعة من الموليبدينوم أو التنجستن الكثيفة على تقليل انتقال الكربون دون منعه تمامًا. إذا كانت المواصفات تمنع استخدام الكربون، فإن الحل الأمثل هو البقاء عند درجة حرارة 2000 درجة مئوية أو أقل في منطقة التنجستن الساخنة، وزيادة الكثافة من خلال استخدام مسحوق أنعم، وضغط أكثر كثافة، وفترة تثبيت أطول.
الطرق المدعومة بالضغط والطرق اللاحقة للتكثيف
| طريق | طراز / نطاق | درجة حرارة | ضغط | عندما تكون هي الإجابة الصحيحة |
|---|---|---|---|---|
| الضغط الساخن بالتفريغ | P3VGR22 → P11VGR22 (Φ300×400 → Φ1100×900 مم) | 2200 درجة مئوية | 100-1200 طن أحادي المحور | أقراص وألواح شبه صافية تحتاج إلى كثافة >97% في دورة واحدة |
| SPS / سريع | سلسلة S، عينات بقطر 80-400 مم | 2200 درجة مئوية | 50-400 طن | عينات صغيرة مقاومة للحرارة، دقائق بدلاً من ساعات؛ عبوة التفريغ القياسية عبارة عن مضخة ميكانيكية عند ضغط 1 باسكال |
| خاصرة | I5CC20 (Φ500×1000)، I10M014 (Φ1000×2000) | 2000 درجة مئوية / 1400 درجة مئوية | 100/150/200 ميجا باسكال | إغلاق المسامية المتبقية بعد التلبيد، على الأجزاء المعلبة |
التلبيد الفراغي مقابل البدائل
| معيار | التلبيد الفراغي | التلبيد بالهيدروجين | SPS / سريع | خاصرة | الضغط الساخن بالتفريغ |
|---|---|---|---|---|---|
| محرك التكثيف | الانتشار السطحي وانتشار حدود الحبيبات | وكذلك، بالإضافة إلى اختزال الأكسيد | الضغط + التيار النبضي | ضغط الغاز 100-200 ميجا باسكال | الحمل الميكانيكي أحادي المحور |
| درجة الحرارة النموذجية | 1600–2400 درجة مئوية | 1600–2300 درجة مئوية | تصل درجة الحرارة إلى 2200 درجة مئوية | 1400–2000 درجة مئوية | تصل درجة الحرارة إلى 2200 درجة مئوية |
| طول الدورة | 10-30 ساعة (عادةً) | 10-30 ساعة (عادةً) | دقائق | ساعات | ساعات |
| حرية الهندسة | مرتفع — أي شكل يناسب الحجرة | عالي | منخفض - أقراص، أسطوانات، كتل بسيطة | متوسط الحجم - يحتاج إلى تغليف | منخفض - اتجاه الضغط |
| الكثافة التي تم الوصول إليها (نموذجية) | 92–97% | 92–97% | >98% | >99% | >98% |
| مخاطر الكربون | يعتمد على المنطقة الساخنة | يعتمد ذلك على المنطقة الساخنة ونقاء الغاز | منخفض (قالب الجرافيت، دورة قصيرة) | يعتمد ذلك على نوع الفرن | يُقدّم مع قوالب الجرافيت |
| الأنسب | سبائك معدنية، قضبان، أهداف، بوتقات | السبائك الثقيلة من التنجستن | عينات صغيرة، فحص الدرجات | إغلاق المسامية في الأجزاء الحرجة | أشكال بسيطة بكثافة كاملة |
| أضعف نقطة | المسامية المتبقية؛ يجب إزالة الأكسيد | الغازات القابلة للاشتعال، والانضباط في تحديد نقطة الندى | حدود الحجم والشكل؛ فراغ خشن | التكلفة، التعليب، الحجم | قيود الشكل، تكلفة الأدوات |
التطبيقات
أهداف رش الموليبدينوم. تُضغط الأهداف المستخدمة في تصنيع الألواح المسطحة، وCIGS، وتغليف أشباه الموصلات بالمعدن، ثم تُلبّد بالتفريغ الهوائي للحصول على كثافة عالية مع حجم حبيبي مضبوط، لأن تجانس الطبقة يتبع البنية المجهرية للهدف. الأكسجين هو المواصفة التي تفشل أولاً.
أجهزة نمو الياقوت. تُصنع بوتقات الموليبدينوم، والممتصات الحرارية، والدروع الحرارية عن طريق التلبيد، ثم تُشكل آلياً. تعمل هذه الأجزاء عند درجات حرارة تتجاوز 2000 درجة مئوية أثناء التشغيل، لذا فإن المسامية المتبقية التي قد تكون غير مهمة في أماكن أخرى تتحول هنا إلى مسار للزحف.
أقطاب كهربائية من الموليبدينوم ومعدات صهر الزجاج. تعتبر أقطاب الموليبدينوم الكثيفة لأفران الزجاج منتجًا كلاسيكيًا يتم تصنيعه بالضغط والتلبيد والتشكيل؛ وتعتمد مقاومة التآكل على المسامية المغلقة بدلاً من السبائك.
مركبات Mo-Cu و W-Cu. عادة ما يتم تصنيع مشتتات الحرارة والوصلات الكهربائية عن طريق التغلغل أو التلبيد في الطور السائل بدلاً من التلبيد في الحالة الصلبة للمواد المقاومة للحرارة، لذلك فهي تحتاج إلى جو متوافق مع النحاس.
سبائك التنجستن الثقيلة. تُصنع سبائك W-Ni-Fe و W-Ni-Cu المستخدمة في التدريع الإشعاعي، والأثقال الموازنة، والذخائر، بتقنية التلبيد في الحالة السائلة عند درجة حرارة تتراوح عادةً بين 1450 و 1550 درجة مئوية، وغالبًا في جو من الهيدروجين. وتتجاوز هذه الدرجة الحد الأقصى لسبائك الموليبدينوم، مما يضعها إما على أساس سبائك الجرافيت أو سبائك التنجستن، وذلك حسب مواصفات الكربون.
درجات أسلاك وصفائح التنجستن. يحتاج التنجستن المطعّم بالبوتاسيوم المستخدم في المصابيح وأسلاك الأقطاب الكهربائية إلى الحفاظ على بنيته الفقاعية، مما يجعل الجزء العلوي من ملف تعريف التلبيد هو الجزء الأكثر حساسية في العملية بأكملها.
القيود - متى تكون هذه الأداة غير مناسبة
عندما تحتاج إلى أكثر من 2400 درجة مئوية. لا يوجد شيء في مجموعتنا يصل إلى درجة حرارة أعلى، ولن تعمل دورة 2500 درجة مئوية حقيقية في منصة جرافيت 2400 درجة مئوية.
عندما يجب أن يبقى الجزء خالياً من الكربون عند درجة حرارة أعلى من 2000 درجة مئوية. تتوقف منطقة التسخين بالتنغستن عند 2000 درجة مئوية، بينما تُدخل منطقة الجرافيت الكربون. وبدلاً من بيع منصة لا تفي بالمواصفات، نقترح استخدام أجزاء صغيرة مدعومة بالضغط، أو مواصفات مسحوق مختلفة، أو مستوى مُتحكم به من الكربون.
عندما تحتاج إلى أكثر من حوالي 97% من القيمة النظرية على مقطع عرضي كبير. للتلبيد بدون ضغط حد أقصى. وتجاوز هذا الحد يعني استخدام تقنية HIP على قطعة جاهزة أو الضغط الساخن في قالب مُشكّل - وكلاهما يزيد من التكلفة ويفرض قيودًا على الشكل الهندسي.
عندما يكون المسحوق هو المشكلة. لا يمكن معالجة ارتفاع نسبة الأكسجين، أو تاريخ التخزين الرطب، أو توزيع حجم الجسيمات غير المناسب للتراص، من خلال دورة أفضل. فالفرن يزيل الأكسجين الذي يمكن أن يصل إلى السطح، ولا يستخرجه من داخل الجسيمات.
عندما يكون الشكل الهندسي رقيق الجدران وطويلاً. جدار بسمك 1.5 مم وارتفاع 200 مم سينحني. التلبيد ليس العملية المناسبة لهذا الشكل إلا إذا تم تثبيت القطعة بواسطة جهاز تثبيت متوافق، وحتى في هذه الحالة، فإن نسبة الإنتاج محل نقاش.
المعدات ذات الصلة
بالنسبة لكلا المعدنين، فإن المنصة هي مجموعة أفران التلبيد الفراغي من سلسلة V مع منطقة تسخين من الجرافيت أو التنجستن أو الموليبدينوم - جرافيت بدرجة حرارة 2000/2400 درجة مئوية، وتنجستن بدرجة حرارة 1800/2000 درجة مئوية، وموليبدينوم بدرجة حرارة 1000/1300 درجة مئوية، جميعها عند 6.7 × 10⁻³ Pa من مضخة انتشار أو مضخة جزيئية. عندما يتعين على المكثف الوصول إلى كثافة نظرية تزيد عن 97% في دورة واحدة، فرن ضغط حراري فراغي من سلسلة P للجرافيت يضيف حملاً أحادي المحور يتراوح بين 100 و1200 طن عند درجة حرارة تصل إلى 2200 درجة مئوية، وبالنسبة للعينات الصغيرة المقاومة للحرارة نظام التلبيد بالبلازما الشرارية S2 تصل درجة الحرارة إلى 2200 درجة مئوية في دقائق على أجزاء بقطر 80-400 مم.
التعليمات
ما هي درجة الحرارة المستخدمة لتلبيد مسحوق الموليبدينوم والتنغستن؟
يُلبّد الموليبدينوم عادةً عند درجة حرارة تتراوح بين 1600 و1900 درجة مئوية، بينما يُلبّد التنجستن عند درجة حرارة تتراوح بين 2000 و2300 درجة مئوية، وذلك لأن التنجستن ينصهر عند 3422 درجة مئوية مقابل 2623 درجة مئوية للموليبدينوم، كما أن عملية الانتشار تتطلب درجة حرارة أعلى تبعًا لذلك. هذه نطاقات حرارية للعملية، وليست درجات حرارة تشغيل الفرن: إذ تصل درجة حرارة منطقة التسخين في التنجستن إلى 2000 درجة مئوية، بينما تصل درجة حرارة منطقة التسخين في الجرافيت إلى 2400 درجة مئوية.
هل ينبغي تلبيد مسحوق الموليبدينوم والتنغستن في الفراغ أم في الهيدروجين؟
يعمل الموليبدينوم بكفاءة عالية في ظروف الفراغ العالي لأن أكسيد الموليبدينوم (MoO₃) متطاير، إذ يغلي عند درجة حرارة تقارب 1155 درجة مئوية ويتسرب مع تيار الضخ. أما أكسيد التنجستن فهو أقل تطايرًا بكثير، لذا يُختزل التنجستن عادةً في الهيدروجين الجاف مع الحفاظ على نقطة الندى منخفضة، عادةً عند -40 درجة مئوية أو أقل. تستخدم العديد من المصانع الموليبدينوم في الفراغ والتنجستن في الهيدروجين، ويُحدد الفرن بناءً على ذلك.
ما هو مستوى الفراغ المطلوب لفرن تلبيد مسحوق الموليبدينوم بالتفريغ؟
يُستخدم هنا مستوى فراغ عالٍ يبلغ 6.7 × 10⁻³ باسكال، ويتطلب ذلك مضخة انتشار أو مضخة جزيئية مدعومة بمضخة ميكانيكية. أما المضخة الميكانيكية وحدها فتصل إلى مستوى فراغ خشن يبلغ حوالي 1 باسكال، وهو غير كافٍ لسحب الأكسجين والماء من مادة مضغوطة مسامية.
لماذا تتشقق سبائك الموليبدينوم المضغوطة بين 1100 و 1400 درجة مئوية؟
لأن الانكماش يبدأ عند هذه النقطة بينما لا تزال المادة المضغوطة ضعيفة للغاية. ولا يُشترط أن يتحمل الفرن نفس معدل التمدد الذي تتحمله القطعة: فالقسم السميك يُظهر تدرجًا حراريًا من المركز إلى السطح، كما أن عامل التمدد الذي يتمدد بمعدل مختلف يُضيف إجهاد شد إضافي. ويمكن حل معظم هذه الحالات باستخدام معدلات تمدد أبطأ ضمن هذا النطاق، مع تثبيت درجة الحرارة عند حوالي 1200 درجة مئوية، واستخدام عوامل تمدد متطابقة من الموليبدينوم أو التنجستن.
هل يمكن تلبيد مسحوق التنجستن في منطقة ساخنة من الجرافيت؟
نعم، وعند درجات حرارة أعلى من 2000 درجة مئوية، تُعدّ هذه الطريقة الوحيدة للوصول إلى درجة الحرارة المطلوبة ضمن نطاقنا، ولكن الجرافيت مصدر للكربون، والتنغستن يُشكّل الكربيد بسهولة عند درجة حرارة التلبيد. تعمل المثبتات والبطانات المعدنية الكثيفة على تقليل انتقال الكربون، ولكنها لا تُزيله تمامًا. إذا كانت المواصفات حساسة للكربون، فإنّ الخيار الأمثل هو استخدام منطقة ساخنة من التنغستن مُغطاة عند 2000 درجة مئوية بطبقة خضراء أكثر كثافة.
ما هي الكثافة التي يمكن أن تصل إليها عملية التلبيد الفراغي قبل أن يصبح استخدام HIP ضروريًا؟
تصل درجة حرارة التلبيد بدون ضغط لمسحوق الموليبدينوم والتنغستن عادةً إلى 92-97% من القيمة النظرية للموليبدينوم، و90-96% للتنغستن، وذلك تبعًا لنوع المسحوق وكثافته قبل التلبيد ومدة التثبيت. تكون المسامية في معظمها مغلقة، ولهذا السبب يُعدّ التلبيد بضغط HIP خطوةً لاحقةً فعّالة: إذ يُوفّر ضغط غاز يتراوح بين 100 و200 ميجا باسكال إمكانية إغلاق المسامية التي لا يُمكن تحقيقها في فرن التفريغ.