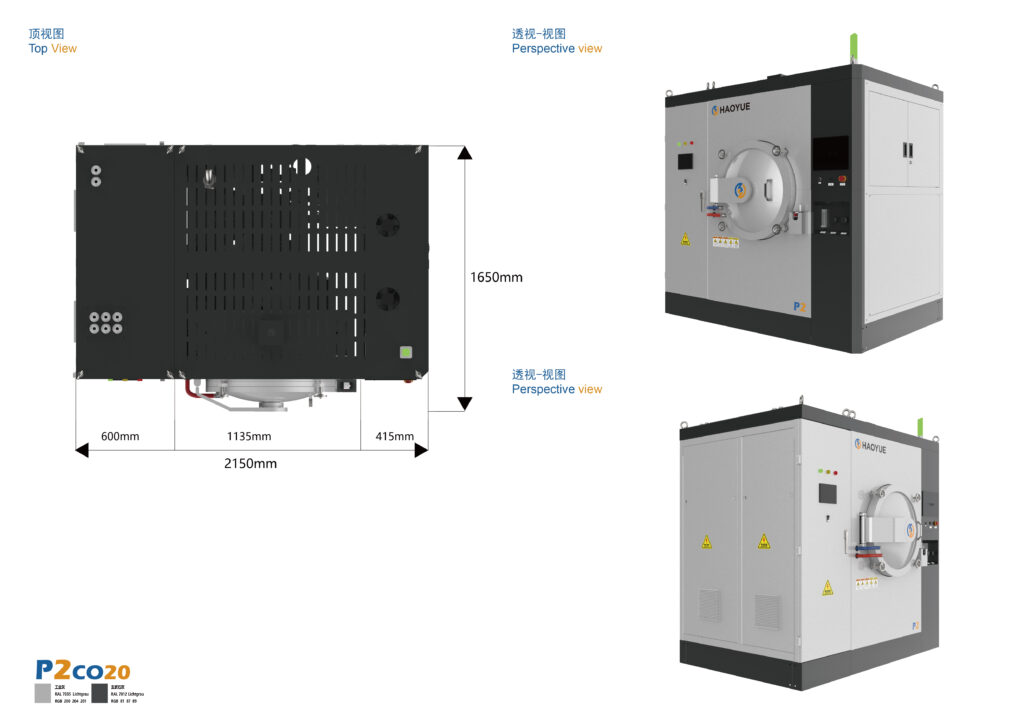
Un four à vide poussé est une enceinte sous vide atteignant 6,7 × 10⁻³ Pa et la maintenant à la température de traitement. Dans ce cas, c'est le système de pompage (à diffusion ou turbomoléculaire, secondé par une pompe mécanique) et non l'élément chauffant qui limite la pression admissible. La valeur indiquée sur la fiche technique est simple. Pour qu'un appareil de mesure affiche une pression correcte avec une charge chaude à l'intérieur, trois conditions doivent être réunies : le bon fonctionnement des pompes, l'étanchéité de l'enceinte et les gaz libérés par la charge et la zone chaude une fois réchauffées.
La plupart des demandes de renseignements mentionnent une pression et une température dans la même phrase, comme s'il s'agissait de spécifications indépendantes. Or, ce n'est pas le cas : une chambre qui atteint 6,7 × 10⁻³ Pa à vide et froide peut rester à 6,7 × 10⁻² Pa pendant toute la durée du trempage avec une charge humide à l'intérieur.

Ce que le chiffre de pression indiqué sur la feuille ne vous dit pas
Une spécification mentionne généralement une seule pression. Il existe au moins trois mesures sous-jacentes.
Pression ultime La pression est mesurée dans une chambre vide, propre et froide après une longue vidange, au niveau du manomètre situé à l'orifice de la pompe. Elle décrit le fonctionnement de la pompe et l'étanchéité de la cuve, mais ne donne aucune information sur le processus.
Pression de service Il s'agit de la température à laquelle la charge est soumise pendant le maintien. Elle est toujours plus élevée, souvent d'un ou deux ordres de grandeur dans les cycles typiques, car le dégazage augmente fortement avec la température. Cela détermine si un métal réfractaire se densifie ou si une brasure s'écoule.
Composition gazeuse C'est le troisième point, et celui que les acheteurs oublient souvent. Une pression de vapeur d'eau de 6,7 × 10⁻³ Pa ne correspond pas à une pression d'azote de 6,7 × 10⁻³ Pa : à pression totale égale, la pression partielle d'oxygène peut différer considérablement, et c'est ce qui provoque l'oxydation du titane, du molybdène ou d'un métal d'apport de brasure au nickel. C'est aussi pourquoi la position du manomètre est importante : un manomètre placé à l'orifice de la pompe mesure la pression de cette dernière, tandis qu'un tube placé dans la zone chaude mesure la pression du procédé.
Comment un four à vide poussé y parvient, étape par étape
Étape 1 — Ébauche : la seule étape qui concerne le volume
Une pompe mécanique amène la chambre de la pression atmosphérique jusqu'au point de transition accepté par la pompe à vide poussé, généralement dans la décade de 10 Pa. C'est la seule phase du cycle où le volume est prépondérant ; ensuite, ce sont la surface et la température qui déterminent le débit : une grande chambre vide pompe plus rapidement qu'une petite chambre remplie de poudre.
Étape 2 — Transition et étage à vide poussé
Une pompe à diffusion nécessite que sa conduite d'aspiration soit soumise à une pression de refoulement acceptable ; une pompe turbomoléculaire tolère une pression plus élevée, mais craint les projections de poussière et de condensables. Les deux pompes requièrent une protection en amont, et à 6,7 × 10⁻³ Pa, un piège froid ou un déflecteur remplit une double fonction : il empêche les vapeurs d'huile de refluer sur la charge – une voie de contamination réelle lors du brasage et de la métallisation – et il retient les vapeurs d'eau qui, autrement, encrasseraient la pompe.
Étape 3 — Le pic de chauffage
Lorsque la zone chaude atteint sa température optimale, la pression augmente même avec les pompes en marche. L'eau s'évapore de l'isolant, les résidus de liant quittent la charge et le graphite libère les substances adsorbées lors du dernier arrêt. Les opérateurs qui se basent uniquement sur la mesure à froid diagnostiquent une fuite ; dans neuf cas sur dix, elle provient de la charge. Enregistrez la courbe de montée en pression à froid, puis répétez l'opération à chaud : la comparaison des deux courbes vous permettra de déterminer la source de la fuite.
Étape 4 — La pression au travail est choisie, non subie.
Deux solutions légitimes permettent de remédier à ce phénomène : maintenir la pression à la pression maximale admissible par le procédé en introduisant de l’argon ou de l’azote pur, ou pratiquer une fuite contrôlée pour purger l’enceinte. Ces deux solutions fonctionnent sous pression partielle et transforment un problème de vide en un problème de pureté du gaz. La pression partielle est également la solution lorsque l’alliage contient un élément volatil : à 6,7 × 10⁻³ Pa au-dessus de 1 000 °C, le chrome, le manganèse et le zinc migrent vers la surface au lieu de rester dans la pièce.
Étape 5 — Refroidissement, remblayage et réadsorption
Le refroidissement sous vide poussé est radiatif et lent. Le refroidissement rapide optionnel à 2 bars le raccourcit en réintroduisant du gaz dans l'enceinte ; en contrepartie, ce gaz doit être propre et sec, sous peine de contaminer la charge encore suffisamment chaude pour réagir. Ensuite, l'isolation en graphite continue d'absorber l'humidité tant que l'enceinte reste ouverte ; c'est pourquoi la première vidange de la semaine est plus longue que la dernière de la semaine précédente, et pourquoi une purge doit être planifiée et non utilisée en cas d'urgence.
Paramètres clés permettant de déterminer si 6,7 × 10⁻³ Pa est réel
| Paramètre | Ce qu'il contrôle réellement | Ce que nous spécifions |
|---|---|---|
| Pression ultime, vide et froid | Classe de la pompe et si le navire vaut la peine d'être équipé de la pompe. | 6,7 × 10⁻³ Pa sur les groupes motopompes à diffusion ou moléculaires ; 6,7 × 10⁻² Pa sur la presse à chaud P3 ; 1 Pa sur les systèmes à pompe mécanique uniquement |
| Pression de service à la température | Ce que la charge voit pendant le trempage | Il ne s'agit pas d'une valeur fixe — la pression ultime plus ce que la charge libère |
| Vitesse de pompage en fonction du volume de la chambre | Temps de pompage avant que la charge ne soit chaude | La sélection s'est faite en fonction de la taille de la chambre et de la surface de chargement, et non uniquement du volume. |
| Taux de fuite / taux d'augmentation de pression | La tenue du navire lorsqu'il est isolé | Convenu par projet dans une chambre isolée, propre et vide ; quelques pascals par heure constituent la procédure d’acceptation typique |
| Matériaux de zone chaude | La source de dégazage la plus proche de la charge | Graphite (GR), molybdène (MO), tungstène (W), C/C |
| position de la jauge | Que la lecture décrive la pompe ou le processus | Bride de l'orifice de pompe comparée à un tube sous charge |
Fours de notre gamme conçus pour le vide poussé
| Série | Modèles | Chambre (mm) | Vide | Température maximale |
|---|---|---|---|---|
| V — zone chaude du graphite | V3GR24 à V8GR24 | 300×300×400 à 800×800×1200 | 6,7 × 10⁻³ Pa | 2000/2400 °C |
| V — zone chaude du tungstène | V3W20 à V6W20 | 300×300×400 à 600×600×900 | 6,7 × 10⁻³ Pa | 1800/2000 °C |
| V — zone chaude du molybdène | V4M013 à V10M013 | 400×400×600 à 1000×1000×1400 | 6,7 × 10⁻³ Pa | 1000/1300 °C |
| D — soudage par diffusion | D4M014, D9M014, D8M014, D10M014 | 400×400 à 1200×1000 | 6,7 × 10⁻³ Pa | 1400 °C |
| H — hydrogène sous vide | H4M013 à H8M013 ; HV6S/120, HV6S/320 | 400×400×600 à 800×800×1200 ; Ø650×1200, Ø650×3200 | 6,7 × 10⁻³ Pa | 1000/1300 °C |
| P — pressage à chaud sous vide | P5VGR22 à P11VGR22 | Ø500×700 à Ø1100×900 | 1 Pa ou 6,7 × 10⁻³ Pa, option pompe | 2200 °C |
Deux notes sur cette table. Presses à chaud P5 à P11 Indiquez deux configurations de vide car le groupe motopompe est choisi à la commande, et non parce que la pression varie en service ; la configuration de base est uniquement mécanique à 1 Pa. Série H il s'agit d'une plateforme à vide et hydrogène — l'hydrogène est admis délibérément, et c'est le dispositif de sécurité, et non la pompe, qui définit les limites.
Les vitesses de montée en température sont de 1 à 15 °C/min en dessous de 1 600 °C et de 1 à 10 °C/min au-dessus, avec une vitesse de 1 à 15 °C/min jusqu'à 1 300 °C sur les plateformes en molybdène et en hydrogène. L'uniformité est de ±5 °C, mesurée par un relevé en cinq points à 1 000 °C, maintenue pendant 1 h dans les enceintes à caisson et 2 h dans les presses à chaud. Ces paramètres ne dépendent pas de la classe de vide, ce qui justifie une évaluation distincte de cette dernière.
Vide poussé contre les quatre autres stratégies atmosphériques
| Itinéraire | Bande de pression et ensemble de pompe | Ce qu'il supprime | Gagne lorsque | Échoue lorsque |
|---|---|---|---|---|
| vide poussé | 6,7 × 10⁻³ Pa ; mécanique plus diffusion ou moléculaire | Gaz et eau résiduels, jusqu'à la pression partielle d'oxygène la plus basse possible. | Métaux réfractaires, brasage, métallisation, recuit brillant | Éléments d'alliage volatils ; forte charge de liant |
| Vide moyen | 6,7 × 10⁻² Pa ; mécanique plus un étage de vide poussé plus petit | La majeure partie de l'atmosphère, à moindre coût | Le pressage à chaud, où la température et la force agissent. | Métal réfractaire sensible à l'oxygène à température maximale |
| Aspirateur grossier | 1 Pa ; mécanique uniquement | atmosphère en vrac | SPS, où la vitesse de chauffage prime sur la pureté du gaz | Tout processus limité par la réduction des oxydes |
| vide partiel | 5 ou 10 Pa ; mécanique, parfois Roots | Atmosphère en vrac avec un flux balayant | Fours à induction et fours continus, GPS avant pressurisation | Pièces nécessitant une surface exempte d'oxyde à travers le trou |
| Pression partielle | Quelques dizaines de pascals et plus ; admission de gaz contrôlée | Transforme un problème de vide en un problème de pureté des gaz | Élimination du liant, graphite, GPS avant la mise sous pression | Le coût et la pureté du gaz deviennent la contrainte. |
Applications
Le vide poussé est le choix par défaut lorsque le risque réside dans la chimie de surface et non dans le mécanisme de densification :
- Frittage du tungstène et du molybdène, où toute espèce oxydante à 1800–2000 °C devient un défaut.
- Brasage sous vide et métallisation de la céramique, lorsque les remontées d'huile ou de vapeur d'eau compromettent le mouillage.
- Recuit brillant de l'acier inoxydable et de l'acier à outils, lorsque la finition de surface est spécifiée.
- Liaison par diffusion de métaux dissemblables et de joints céramique-métal jusqu'à 1400 °C, et purification du graphite ou du C/C avant utilisation dans les semi-conducteurs.
Limites — quand le vide poussé n'est pas la bonne réponse
Lorsque l'alliage bout au lieu de se fritter. Les éléments présentant une pression de vapeur appréciable quittent la surface sous vide poussé. Le laiton, les aciers au manganèse et certains superalliages nécessitent une pression partielle, une température plus basse ou un temps de maintien plus court.
Lorsque la charge transporte beaucoup de liant. Une pompe à vide poussé qui aspire les vapeurs de liant représente une facture d'entretien ; l'élimination du liant nécessite un chemin de dégrossissage, un piège à froid et un processus en deux étapes.
Lorsque le cycle est plus court que la durée de la vidange. Si la mise sous vide est l'étape la plus longue, le vide poussé permet d'obtenir une pureté que le procédé n'exploite jamais. Un vide moins poussé, avec un balayage gazeux, sera plus efficace.
Lorsque la pièce nécessite une pression, et non l'atmosphère. Le vide ne fournit aucune force motrice pour la densification. Le nitrure de silicium à 6/10 MPa est un Question sur le GPS; une pièce de métallurgie des poudres entièrement dense peut être une question de HIP de 100 à 200 MPa.
Quand le vide est censé réduire un oxyde. Non. Le vide élimine les gaz, pas l'oxygène chimiquement lié. L'oxyde présent sur la poudre nécessite du carbone à haute température ou une réduction par l'hydrogène ; c'est pourquoi la série H constitue une plateforme distincte, et non une option.
Lorsque les ressources nécessaires à la maintenance font défaut. Une huile de pompe à diffusion dégradée, un piège à froid non nettoyé et un joint usé donneront une performance de 1 Pa à partir d'une spécification de 6,7×10⁻³ Pa, et l'ingénieur de procédé en sera tenu responsable.
FAQ
Quelle est la différence entre un four à vide poussé et un four à vide ?
Le four sous vide désigne tout récipient fonctionnant sous pression réduite, de 1 Pa à 6,7 × 10⁻³ Pa. Un four à vide poussé est un sous-ensemble dont la colonne de pompage ajoute un étage de diffusion ou turbomoléculaire, ce qui permet d'atteindre une pression de 6,7 × 10⁻³ Pa en production.
Une zone chaude en graphite peut-elle atteindre 6,7×10⁻³ Pa ?
Oui. Nos chambres en graphite de la série V sont conçues pour résister à une pression de 6,7 × 10⁻³ Pa à 2 000/2 400 °C. Le graphite absorbe l’humidité lorsqu’il est ouvert ; la limite pratique est donc le temps de vidange après un arrêt prolongé, et non la température de la zone chaude.
Pourquoi la chaudière met-elle plus de temps à se vider après un week-end ?
L'isolation et le foyer ont absorbé de l'eau lorsque la chambre était ouverte. Un brûlage avant le premier lot de production rétablit la courbe, et le stockage sous azote sec entre les campagnes permet d'éviter la majeure partie de ce phénomène.
Une pression de 6,7×10⁻³ Pa est-elle suffisante pour éliminer l'oxyde de la poudre métallique ?
Non. Le vide diminue la pression partielle d'oxygène, mais ne réduit pas un oxyde stable. Le molybdène nécessite l'élimination d'un oxyde volatil à haute température, le tungstène requiert de l'hydrogène sec ; dans les deux cas, il s'agit de procédés chimiques.
Quand faut-il remplacer le vide poussé par la pression partielle ?
Lorsque l'alliage contient un élément volatil, lorsque la charge libère une grande fraction de liant ou lorsqu'un balayage gazeux élimine le contaminant plus rapidement que la pompe, il convient d'utiliser de l'argon ou de l'azote pur et de contrôler la pression partielle d'oxygène.
Comment les performances du vide sont-elles vérifiées avant l'expédition ?
Deux tests sont effectués sur une chambre propre vide : un test de montée en pression avec l’enceinte isolée, permettant de distinguer les fuites du dégazage, et une détection des fuites d’hélium au niveau du joint d’étanchéité. Les seuils d’acceptation sont définis pour chaque projet car ils sont proportionnels au volume.