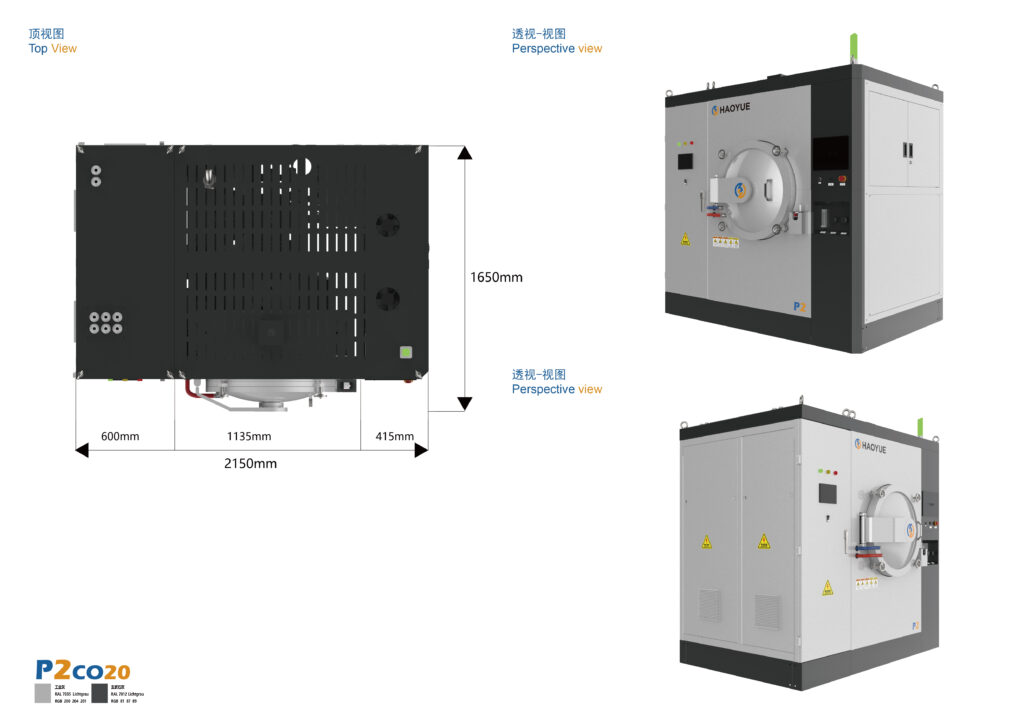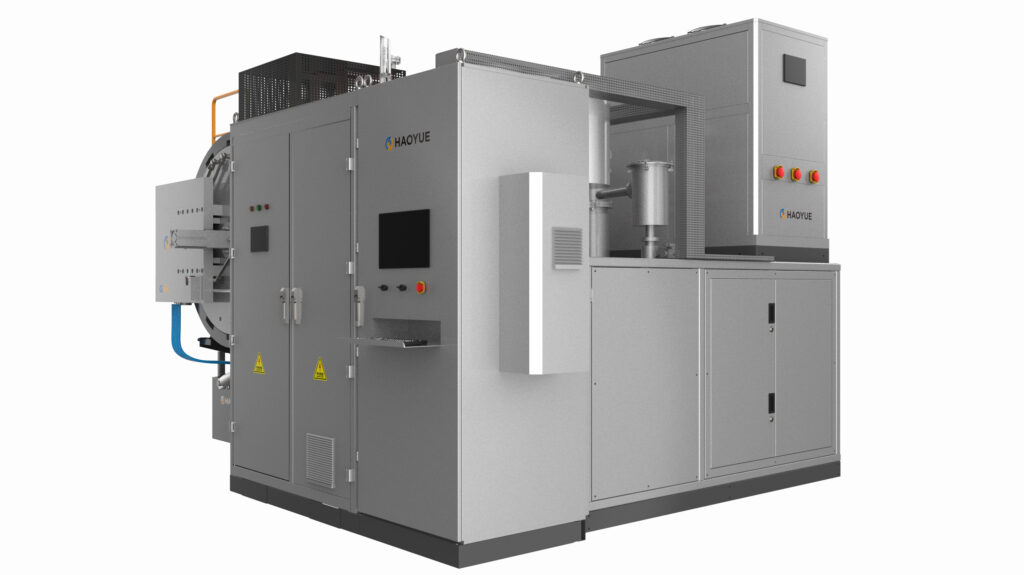
Un four sous vide en graphite est un four sous vide dont la zone chaude — éléments chauffants, protection contre les rayonnements et souvent l'ameublement interne — est fabriquée en graphite, ce qui permet un fonctionnement continu à 2000 °C ou 2400 °C sous vide poussé ou sous gaz inerte. En pratique, l'expression est utilisée de deux manières : pour un four qui processus produits en graphite et en carbone, et pour un four construit avec une zone chaude de graphite. Ces deux interprétations renvoient à la même décision d'ingénierie, qui fait l'objet de ce guide.
La plupart des acheteurs qui recherchent des fours sous vide à graphite ne cherchent pas une simple définition. Ils cherchent plutôt à répondre à trois questions : la zone chaude en graphite résistera-t-elle à mon atmosphère ? Contaminera-t-elle mes pièces ? Et quel sera le niveau de maintenance requis ? Cet article répond à ces questions dans cet ordre, en précisant les plages de paramètres pour lesquelles nous fabriquons nos produits.
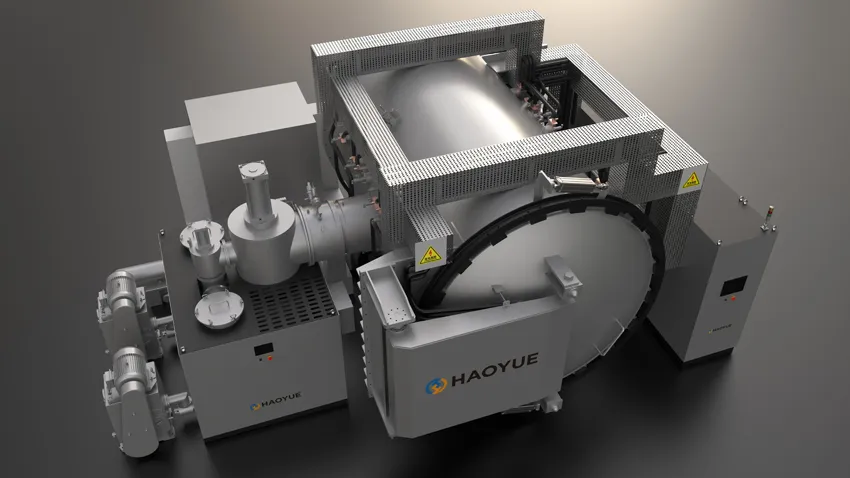
Qu'est-ce qu'un four à vide en graphite ?
La zone chaude est la chambre intérieure isolée d'un four sous vide : elle comprend les éléments chauffants, les écrans de protection contre le rayonnement qui retiennent la chaleur et protègent l'enceinte, ainsi que le support ou la grille qui supporte la charge. Dans un four sous vide à graphite, ces composants sont en graphite — généralement du graphite isostatique ou extrudé pour les éléments chauffants, et du feutre de graphite ou des panneaux de graphite rigide pour l'isolation.
Le graphite est choisi pour une combinaison spécifique de propriétés que peu de matériaux possèdent simultanément :
- Sublimation au lieu de fusion. Le graphite ne fond pas à pression atmosphérique ; il se sublime à une température bien supérieure à la plage de fonctionnement de tout four sous vide. Il se sublime également à une température bien supérieure à celle de tout four sous vide. plus fort lorsque la température augmente, contrairement aux métaux.
- Faible masse thermique. Les zones chaudes en graphite chauffent et refroidissent plus rapidement que les zones chaudes entièrement métalliques de volume équivalent, ce qui raccourcit le temps de cycle et réduit la consommation d'énergie par lot.
- Usinabilité et réparabilité. Les éléments, les écrans et les dispositifs de fixation peuvent être usinés et remplacés pièce par pièce plutôt que d'être mis au rebut en tant qu'ensemble.
- Coût à température. Au-dessus de 1600 °C environ, le graphite reste beaucoup plus économique que les zones chaudes en métal réfractaire de volume comparable.
Les compromis sont tout aussi précis : le graphite est une source de carbone, il s’oxyde et c’est un consommable. Ces trois faits expliquent toutes les limitations présentées dans la seconde partie de cet article.
Fonctionnement d'un four à vide en graphite
Étape 1 — Évacuation
La chambre est mise sous vide avant l'application de la chaleur. Nos fours à zone chaude en graphite de la série V sont spécifiés pour un vide ultime de 6,7 × 10⁻³ Pa, Il s'agit d'un niveau de vide poussé, atteint grâce à une pompe à diffusion ou une pompe moléculaire, et non avec une simple pompe mécanique. L'important n'est pas tant la valeur du vide lui-même que l'élimination de l'oxygène et de la vapeur d'eau, qui attaquent le graphite à haute température.
Étape 2 — Dégazage et élimination du liant
En dessous de la plage de frittage, la charge libère l'humidité adsorbée, formant des lubrifiants et des résidus de liant. En métallurgie des poudres et en MIM, cette étape constitue un processus à part entière ; la montée en température est lente et le système de vide est dimensionné en fonction du volume de gaz, et non uniquement pour la purge de la chambre vide. Un passage trop rapide à cette étape est la cause la plus fréquente d'une zone chaude qui vieillit prématurément.
Étape 3 — Rampe contrôlée
Nos fours à zone chaude en graphite de la série V fonctionnent à 1 à 15 °C/min en dessous de 1600 °C et 1 à 10 °C/min au-dessus de 1600 °C. Le taux de montée en température diminue délibérément à haute température : le facteur limitant n’est pas la capacité de l’élément chauffant, mais le gradient thermique que la charge peut supporter sans se fissurer. La régulation de température multizone et la régulation industrielle par PC + PLC + PID assurent le maintien du profil, avec une uniformité mesurée. ±5 °C sur une enquête en cinq points à 1000 °C maintenue pendant une heure.
Étape 4 — Trempage
La température maximale est déterminée par le matériau, et non par le four. Un four calibré à 2 400 °C ne signifie pas qu'il faille l'utiliser à cette température ; la plupart des procédés de fabrication se situent bien en dessous de cette valeur, car la croissance des grains, la volatilisation et la durée de vie de la zone chaude augmentent à mesure que l'on s'en approche.
Étape 5 — Refroidissement contrôlé
Le refroidissement libre sous vide est lent en haut de gamme. Une option trempe au gaz à 2 bars est disponible sur la série V pour les applications où la vitesse de refroidissement affecte la microstructure ou lorsque le débit justifie le coût du gaz.
Paramètres clés
| Paramètre | Spécifications / gamme typique | Pourquoi c'est important |
|---|---|---|
| Matériaux de zone chaude | Graphite (éléments chauffants, isolation, mobilier) | Définit le plafond de température et le profil de contamination |
| Température maximale | 2000 °C ou 2400 °C (selon la configuration) | Il existe deux évaluations ; veuillez préciser celle que vous achetez. |
| Aspirateur ultime | 6,7 × 10⁻³ Pa (diffusion ou pompe moléculaire) | Niveau de vide élevé ; protège le graphite et nettoie les surfaces |
| Ambiance de travail | Vide poussé ou gaz inerte (argon / azote¹) | Le graphite n'est pas compatible avec les atmosphères oxydantes. |
| vitesse de chauffage | 1–15 °C/min (< 1600°C); 1–10 °C/min (> 1600 °C) | C'est le contrôle du gradient, et non la puissance du chauffage, qui constitue la limite. |
| uniformité de la température | ±5 °C (mesure en 5 points, 1000 °C, maintien pendant 1 h) | Le nombre à demander lors des tests d'acceptation |
| Taille de la chambre | 300 × 300 × 400 mm à 800 × 800 × 1200 mm | La géométrie de la charge influence davantage le choix que la température maximale. |
| Refroidissement | Refroidissement sous vide ; trempe au gaz à 2 bars en option | Influe sur le temps de cycle et la microstructure après refroidissement |
| Contrôle | PC industriel + automate programmable + PID, multizone | Répétabilité et traçabilité des recettes |
¹ L’azote est inerte vis-à-vis du graphite mais réactif vis-à-vis de certains alliages à température élevée — vérifiez le matériau, pas seulement la zone chaude.
Ce que nos fours à vide en graphite offrent réellement
Série V — zone chaude en graphite, sans pression
| Modèle | Chambre (mm) | Aspirateur ultime | Température maximale | vitesse de chauffage |
|---|---|---|---|---|
| V3GR24 | 300 × 300 × 400 | 6,7 × 10⁻³ Pa | 2000 / 2400 °C | 1–15 °C/min (< 1600°C); 1–10 °C/min (> 1600 °C) |
| V4GR24 | 400 × 400 × 600 | 6,7 × 10⁻³ Pa | 2000 / 2400 °C | même |
| V6GR24 | 600 × 600 × 900 | 6,7 × 10⁻³ Pa | 2000 / 2400 °C | même |
| V7GR24 | 700 × 700 × 1000 | 6,7 × 10⁻³ Pa | 2000 / 2400 °C | même |
| V8GR24 | 800 × 800 × 1200 | 6,7 × 10⁻³ Pa | 2000 / 2400 °C | même |
Tous les modèles de zone chaude en graphite de la série V offrent une uniformité de ±5 °C (enquête en cinq points à 1000 °C, maintien pendant 1 h), un contrôle multizone et le pack de refroidissement rapide 2 bars en option.
Série P — zone chaude en graphite sous pression uniaxiale
Lorsque le frittage sans pression ne permet pas de combler les derniers pour cent de porosité, le même principe de zone chaude en graphite est combiné à un vérin hydraulique :
| Modèle | Chambre (mm) | Échantillon dia. | Force de pression | Aspirateur ultime | Température maximale |
|---|---|---|---|---|---|
| P3VGR22 | Φ300 × 400 | Φ150 | 100 tonnes | 6,7 × 10⁻² Pa | 2200 °C |
| P5VGR22 | Φ500 × 700 | Φ300 | 300 tonnes | 1 Pa ou 6,7 × 10⁻³ Pa (option pompe) | 2200 °C |
| P7VGR22 | Φ700 × 900 | Φ400 | 600 tonnes | 1 Pa ou 6,7 × 10⁻³ Pa (option pompe) | 2200 °C |
| P9VGR22 | Φ900 × 900 | Φ500 | 800 tonnes | 1 Pa ou 6,7 × 10⁻³ Pa (option pompe) | 2200 °C |
| P11VGR22 | Φ1100 × 900 | Φ600 | 1200 tonnes | 1 Pa ou 6,7 × 10⁻³ Pa (option pompe) | 2200 °C |
Les unités de la série P maintiennent une pression supérieure à ±3%, utilisent des vérins supérieur et inférieur à soufflets et sont spécifiées pour une uniformité de température de ±5 °C sur une mesure en cinq points à 1 000 °C maintenue pendant deux heures. La vitesse de chauffage est de 1 à 10 °C/min en dessous de 1 600 °C et de 1 à 15 °C/min au-dessus de 1 600 °C.
Une remarque concernant cette colonne à vide. La valeur “ 1 Pa ou 6,7 × 10⁻³ Pa ” ne correspond pas à une plage de valeurs, mais à un choix de configuration de pompe. 1 Pa correspond à une pompe mécanique (vide primaire) sans pompe à diffusion ni pompe moléculaire ; 6,7 × 10⁻³ Pa correspond à une configuration de vide poussé. Si votre procédé nécessite un vide poussé, spécifiez le groupe de pompage et non seulement le modèle de four.
Graphite vs. Autres zones chaudes
| Zone chaude | Température maximale (notre plage) | Aspirateur ultime | Choisissez-le quand | Évitez-le lorsque |
|---|---|---|---|---|
| Graphite (V-GR) | 2000 / 2400 °C | 6,7 × 10⁻³ Pa | Produits en carbone et graphite, composites C/C, céramiques techniques, carbure cémenté, alliages réfractaires ; coût unitaire le plus élevé | Certaines pièces sont sensibles au carbone ; le procédé nécessite de l'hydrogène ou toute autre espèce oxydante. |
| Tungstène (VW) | 1800 / 2000 °C | 6,7 × 10⁻³ Pa | Céramiques transparentes et techniques, SiC, Si₃N₄, métaux réfractaires pour lesquels l'absorption de carbone est inacceptable | Il vous faut une température de 2200 °C+ ; votre budget est limité. |
| Molybdène (V-MO) | 1000 / 1300 °C | 6,7 × 10⁻³ Pa | Métaux non ferreux, acier inoxydable, alliages de titane, superalliages, carbure cémenté à basse température et tous les métaux fonctionnant à l'hydrogène (série H). | Le procédé s'exécute à plus de 1300 °C |
| Induction (V-CO) | 2000 / 2400 °C | 5 Pa | Un chauffage très rapide est nécessaire (1 à 60 °C/min en dessous de 1600 °C), avec des charges importantes de graphite ou de C/C. | Un vide poussé est nécessaire — 5 Pa correspond à une configuration de pompe basse pression, et non à un niveau de vide poussé. |
Applications
Les fours à vide en graphite sont utilisés dans deux mondes qui se chevauchent.
Traitement du carbone et du graphite lui-même : Électrodes en graphite, produits et blocs de graphite, papier et tissu de carbone, disques et plaques de frein carbone/carbone, matières premières de graphène et de nanotubes de carbone, films thermoconducteurs et matériaux de zone chaude pour d'autres fours. Dans ce contexte, la zone chaude en graphite n'est pas seulement pratique : elle offre un environnement chimiquement optimal.
Traitement des matériaux qui tolèrent ou nécessitent un environnement contenant du carbone : Céramiques techniques et transparentes, carbure cémenté, alliages réfractaires et pièces de métallurgie des poudres. Notre four de pressage à chaud sous vide en graphite de la série P est utilisé pour le nitrure de silicium, le carbure de silicium, le carbure de bore, le nitrure de bore, les poudres à base de cuivre et de fer, les disques de frein d'avion et les plaques de blindage — où la pression uniaxiale et un environnement en graphite se combinent pour atteindre des densités inaccessibles par frittage sans pression.
Limites : Quand un four sous vide à graphite n'est pas le bon choix
C'est la section que la plupart des pages fournisseurs omettent.
- Toute atmosphère oxydante ou contenant de l'oxygène. Le graphite s'oxyde à haute température en présence d'oxygène ; c'est là sa principale limite. Les zones chaudes en graphite fonctionnent sous vide ou sous gaz inerte. Si votre procédé nécessite de l'air, de l'oxygène ou une atmosphère oxydante humide, une zone chaude en graphite est à proscrire, quel qu'en soit le coût.
- Matériaux sensibles au carbone. Une zone chaude en graphite est une source de carbone. Pour les alliages de titane, les aciers inoxydables à faible teneur en carbone et les alliages où le carbone interstitiel modifie les propriétés mécaniques ou magnétiques, il est préférable d'utiliser une zone chaude en tungstène (VW, 1800/2000 °C) ou en molybdène (V-MO, 1000/1300 °C). D'après notre expérience, il s'agit du risque le plus souvent négligé lors d'une demande d'achat.
- Procédés à l'hydrogène. L'hydrogène à haute température réagit avec le graphite pour former des hydrocarbures, consommant les deux. Les travaux sous vide d'hydrogène doivent être effectués dans un four de la série H avec une zone chaude en molybdène (6,7 × 10⁻³ Pa, 1000/1300 °C).
- Processus nécessitant une pression pour se densifier. Si le frittage sans pression laisse une porosité résiduelle, la solution est une presse à chaud de la série P (100 à 1200 tonnes uniaxiale), un four de frittage sous pression de gaz de la série G (6 ou 10 MPa, 1600/2000 °C) ou un pressage isostatique à chaud — et non un four à graphite plus chaud.
- Cycles de fonctionnement longs à basse température. Si vous ne dépassez jamais 1300 °C, une zone chaude en molybdène est la spécification la plus économique ; vous payez pour une capacité de température que vous n'utiliserez pas.
- Rétention de la nanostructure. Les fours sous vide en graphite chauffent à une vitesse de 1 à 15 °C/min. Si la valeur de votre matériau réside dans une microstructure nanocristalline ou métastable, le frittage par plasma étincelle (jusqu'à 300 °C/min, 2200 °C) est la technologie appropriée.
- La zone chaude est une ressource consommable. Les éléments chauffants, le feutre et les fixations se dégradent sous l'effet des cycles thermiques, du dégazage et des températures maximales. Prévoyez un budget pour leur remplacement périodique et conservez un jeu de rechange. Quiconque vous propose un système de chauffage par air chaud en graphite sans programme d'entretien ne vous donne pas une estimation complète des coûts.
FAQ
Quelle température peut atteindre un four sous vide en graphite ?
Nos fours à zone chaude en graphite de la série V sont conçus pour atteindre 2 000 °C ou 2 400 °C selon la configuration spécifiée ; il s’agit de deux valeurs nominales, et non d’une seule. Nos fours de pressage à chaud sous vide en graphite de la série P sont conçus pour atteindre 2 200 °C.
Quel niveau de vide atteint un four à vide en graphite ?
Nos modèles de zone chaude en graphite de la série V sont spécifiés à 6,7 × 10⁻³ Pa, un niveau de vide poussé nécessitant une pompe à diffusion ou une pompe moléculaire. Des niveaux inférieurs, tels que 1 Pa ou 5 Pa, correspondent à une configuration utilisant uniquement une pompe mécanique et ne doivent pas être qualifiés de vide poussé.
Zone chaude en graphite ou zone chaude en tungstène — laquelle choisir ?
Choisissez le graphite pour les produits en carbone et graphite, les composites C/C, le carbure cémenté et toute application supérieure à 2000 °C. Choisissez le tungstène (1800/2000 °C) lorsque l'absorption de carbone par la pièce est inacceptable, comme c'est le cas pour de nombreuses céramiques transparentes et métaux réfractaires.
Un four à vide en graphite peut-il fonctionner dans une atmosphère d'hydrogène ?
Normalement non. L'hydrogène réagit avec le graphite à haute température. Les opérations de recuit sous hydrogène, de brasage, de métallisation et de scellement verre-métal sont réalisées sur nos fours à hydrogène sous vide de la série H, qui utilisent une zone chaude en molybdène à 1000/1300 °C.
Quelle est la taille des chambres ?
La gamme de zones chaudes en graphite de la série V s'étend de 300 × 300 × 400 mm (V3GR24) à 800 × 800 × 1200 mm (V8GR24). Pour les travaux sous pression, la série P s'étend de Φ300 × 400 mm (P3VGR22) à Φ1100 × 900 mm (P11VGR22).
Un four à vide en graphite est-il la même chose qu'une presse à chaud ?
Non. Un four à vide standard en graphite effectue le frittage sans pression appliquée. Si votre matériau nécessite une pression mécanique pour atteindre sa densité maximale, il vous faut une presse à chaud sous vide ; et s’il requiert une pression multidirectionnelle, un frittage sous pression de gaz ou un procédé HIP.
Si vous comparez une zone chaude en graphite avec du tungstène ou du molybdène pour un matériau spécifique, envoyez-nous votre système de matériaux, la densité cible et la géométrie de la pièce — nous effectuerons un cycle d'essai et vous retournerons les données avant que vous ne vous engagiez sur une spécification.
Équipements associés : Four de pressage à chaud sous vide en graphite série P · Four de frittage sous vide · Four sous vide haute température 1800 °C