¿Qué es un horno de sinterización cerámica?
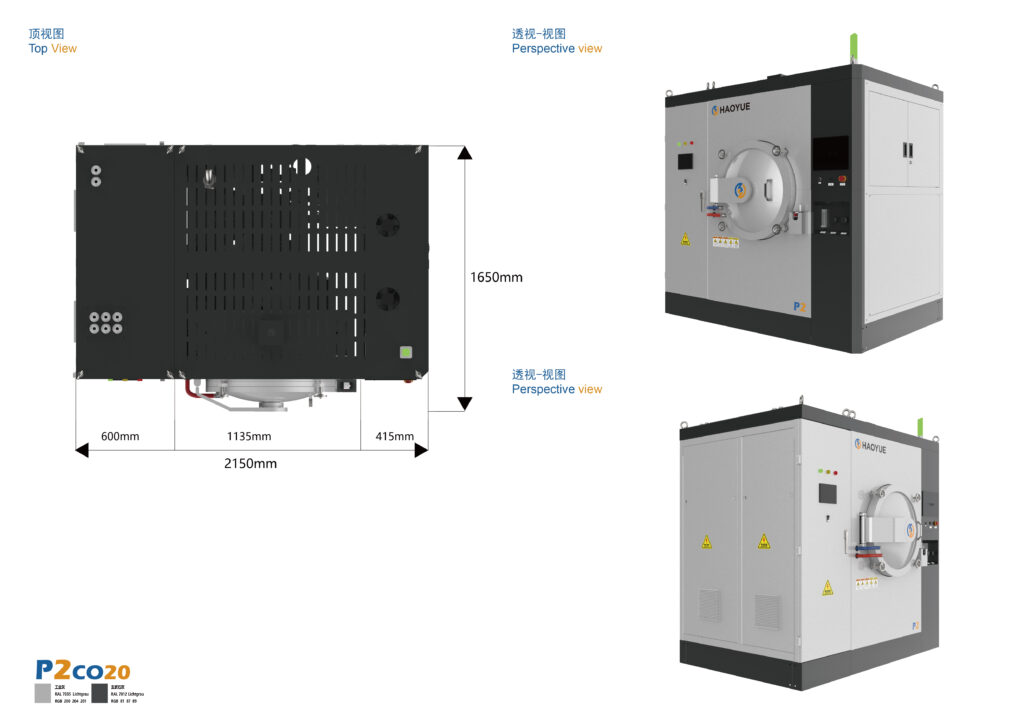
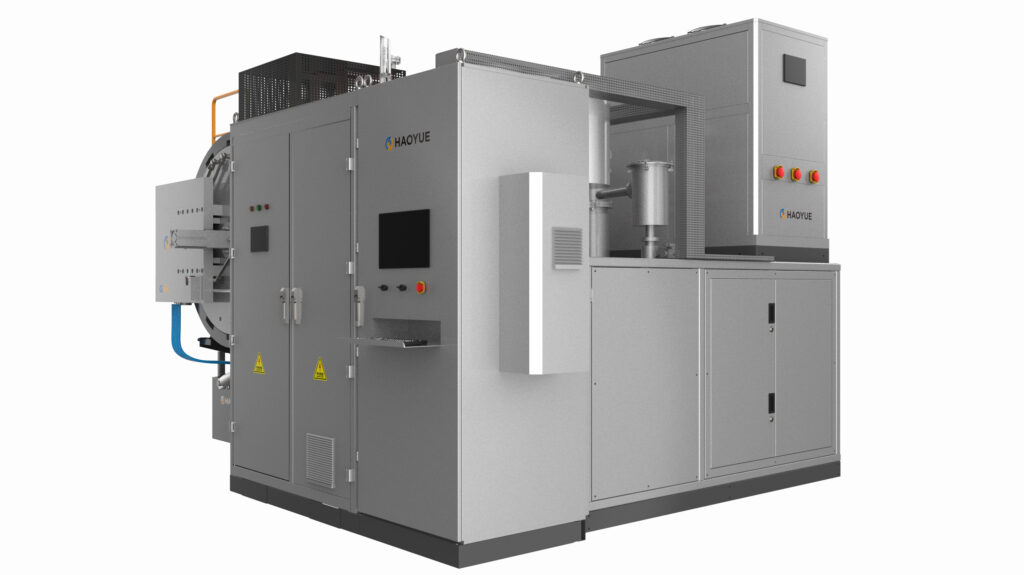
A horno de sinterización de cerámica Es un horno de atmósfera controlada que densifica un compacto cerámico moldeado por debajo de su punto de fusión, convirtiendo un cuerpo verde poroso en una pieza sólida mediante difusión y, para la mayoría de las cerámicas técnicas, mediante una atmósfera de horno controlada deliberadamente.
La atmósfera no es un accesorio añadido al diseño térmico. En el caso de una cerámica de óxido como el Al₂O₃, la atmósfera del horno protege principalmente la pureza y extrae el gas atrapado en la red de poros; en el caso de una cerámica covalente como el Si₃N₄ o el SiC, la atmósfera y la presión aplicada forman parte del propio mecanismo de densificación, no son una condición de fondo.
Cómo funciona un horno de sinterización de cerámica
Un horno de sinterización cerámica es un sistema térmico con un problema químico asociado. Cuatro etapas del proceso determinan el resultado, y la primera tiene lugar mucho antes de alcanzar la temperatura máxima.
Etapa 1 — Eliminación del aglutinante (desencuadernación)
Las piezas en verde llegan llenas de aglutinante orgánico procedente del prensado, el moldeo por inyección o el moldeo por colada continua. Si este aglutinante no se elimina antes de que se cierre la red de poros, se descompone en el interior de la pieza y se manifiesta como ampollas, grietas internas o residuos de carbono. La solución consiste en un aumento gradual de la temperatura y un tiempo de permanencia en la ventana de combustión orgánica —normalmente unos cientos de grados Celsius, muy por debajo de la temperatura de densificación— realizado al vacío o en una atmósfera controlada para que los productos de descomposición abandonen la pieza en lugar de permanecer en ella. Nuestro horno de la serie V está diseñado como una plataforma de desaglutinación al vacío y sinterización sin presión, y nuestra serie G integra la eliminación de cera a presión positiva y al vacío en el mismo ciclo que la sinterización al vacío, a presión parcial y a presión, de modo que una pieza a base de cera no tiene que trasladarse entre máquinas.
Etapa 2: Creación del ambiente
Aquí es donde se separan las dos familias de cerámica. Cerámica de óxido — Al₂O₃, ZrO₂, MgO, mullita, TiO₂ — se densifican por difusión en fase sólida o líquida y necesitan principalmente un entorno limpio y con bajo contenido de oxígeno; una configuración de alto vacío de 6,7 × 10⁻³ Pa con una bomba de difusión o molecular es la ruta estándar que suministramos para cerámicas técnicas y transparentes de la serie V. Cerámicas no óxido — Si₃N₄, SiC, AlN, B₄C, los boruros — son covalentes y tienen bajos coeficientes de autodifusión, por lo que el vacío por sí solo es solo el punto de partida: se densifican ya sea con aditivos de sinterización en fase líquida bajo una sobrepresión de gas inerte, o con una presión mecánica aplicada.
Etapa 3: Calentamiento hasta la ventana de densificación.
El punto de ajuste depende del material, y la zona caliente establece el límite superior. Las zonas calientes de grafito ofrecen el límite superior más alto de nuestra gama, a 2000/2400 °C; una zona caliente de tungsteno a 1800/2000 °C es la alternativa libre de carbono para cerámicas transparentes y técnicas, donde la presencia de carbono sería visible en la pieza terminada; el molibdeno cubre el rango inferior de 1000/1300 °C para trabajos en la cara metálica y metalización.
Etapa 4: Tiempo de permanencia y control del grano.
La densidad no es el único objetivo. En cerámicas estructurales, el tamaño del grano determina la resistencia y la tenacidad, por lo que el tiempo de permanencia y la velocidad de calentamiento se utilizan como herramientas microestructurales en lugar de como criterios logísticos. Nuestra serie V aumenta la temperatura a 1–15 °C/min por debajo de 1600 °C y a 1–10 °C/min por encima de 1600 °C. Los procesos asistidos por presión priorizan la supresión del crecimiento de grano sobre la velocidad de calentamiento: la sinterización por plasma de chispa alcanza hasta 300 °C/min y, por lo tanto, reduce considerablemente el tiempo en la ventana de crecimiento de grano.
Etapa 5: Enfriamiento controlado
El sistema de refrigeración debe evitar tanto la reoxidación como el choque térmico. Un sistema opcional de refrigeración rápida por gas a 2 bares hace circular gas inerte por la zona caliente para que la carga disminuya rápidamente; sin él, la refrigeración es por radiación y puede prolongar el ciclo durante varias horas.
Parámetros clave a especificar
| Parámetro | Por qué es importante | Valores en nuestros hornos |
|---|---|---|
| Temperatura máxima | Selecciona el material de la zona caliente y con él la familia de cerámica que puedes ejecutar | 2000 / 2400 °C (grafito) · 1800 / 2000 °C (tungsteno) · 1000 / 1300 °C (molibdeno) |
| Aspiradora definitiva | Elimina los gases atrapados y mantiene limpios los límites de los granos. | 6,7 × 10⁻³ Pa con una bomba de difusión o molecular; 1 Pa para configuraciones solo con bomba mecánica; 5 Pa y 10 Pa en plataformas de inducción y continuas. |
| Atmósfera | Determina si una cerámica covalente puede densificarse en absoluto. | Vacío, gas inerte a presión parcial o sobrepresión de nitrógeno o argón de 6/10 MPa (sinterización por presión de gas). |
| Presión aplicada | Cierra la porosidad que la difusión por sí sola no puede | Uniaxial 100–1200 t (prensado en caliente); 50–400 kN (SPS); presión de gas de 6 / 10 MPa (GPS) |
| Velocidad de rampa | Controla el crecimiento del grano y el choque térmico. | 1–15 °C/min por debajo de 1600 °C; 1–10 °C/min por encima; hasta 300 °C/min con SPS |
| Uniformidad de la temperatura | Determina el rendimiento a lo largo de una carga. | ±5 °C (medición de cinco puntos calibrada a 1000 °C) |
| Tamaño útil de la cámara | Establece el peso de la pieza y del lote | De 300×300×400 mm hasta 1000×1000×1400 mm |
Una aclaración que evita muchas especificaciones erróneas: El valor de vacío es una decisión sobre el conjunto de la bomba, no una puntuación de calidad del horno. Una cámara equipada con bombeo mecánico solo alcanza un vacío aproximado de 1 Pa y está diseñada para aplicaciones que no requieren alto vacío. Si su proceso depende de la reducción de óxidos o de la desgasificación de un compacto de polvo cerámico fino, especifique explícitamente la configuración de alto vacío en lugar de asumir que viene incluida de serie.
¿Qué horno es para qué familia de cerámica?
Las piezas de cerámica que comparten nombre en una orden de compra a menudo requieren hornos completamente diferentes.
| Familia de cerámica | Ejemplos | Ruta de densificación | Horno en nuestra gama |
|---|---|---|---|
| Cerámica de óxido | Al₂O₃, ZrO₂, MgO, mullita, TiO₂ | Difusión en estado sólido o en fase líquida; no requiere presión aplicada. | Serie V, zona caliente de grafito |
| Cerámica transparente y técnica | Al₂O₃, ZrO₂, SiC, Si₃N₄ que requieren una cámara libre de carbono | Sinterización en alto vacío y libre de contaminación | Serie V, zona caliente de tungsteno (1800 / 2000 °C) |
| Nitruros y carburos covalentes | Si₃N₄, SiC, AlN | Sinterización en fase líquida bajo sobrepresión de gas inerte o asistida por presión. | Sinterización por presión de gas serie G (6/10 MPa); prensado en caliente serie P; SPS |
| Boruros y cerámicas de ultra alta temperatura | TiB₂, ZrB₂, HfB₂, B₄C | Presión aplicada necesaria para alcanzar la densidad | Prensado en caliente de la serie P; SPS |
| desaglomeración en estado verde | todo lo anterior | Eliminación de la cera mediante vacío o presión positiva antes de la sinterización. | Serie V (desaglomeración al vacío); Serie G (eliminación de cera integrada) |
| Conjuntos cerámicos metalizados o soldados | Metalización de Al₂O₃, sellos de vidrio a metal | Atmósfera reductora a temperatura moderada | Horno de hidrógeno al vacío serie H (1000 / 1300 °C) |
Sinterización al vacío de cerámica de alúmina: un ejemplo práctico
La alúmina es la cerámica técnica más común y un buen caso de prueba, porque un solo nombre de material oculta tres requisitos diferentes y, por lo tanto, tres hornos diferentes.
- Alúmina estándar 96–99% Para piezas de desgaste, juntas y aislamiento eléctrico. Estas se densifican eficazmente mediante sinterización al vacío sin presión en una zona caliente de grafito. La función del horno en este caso es mantener una temperatura uniforme y una atmósfera limpia y fiable, no la presión.
- Alúmina de alta pureza y transparente, donde tanto la acumulación de carbono como la porosidad residual reducen la transmisión óptica. La solución es una zona caliente de tungsteno libre de carbono a 1800/2000 °C en alto vacío, no una cámara de grafito que resulta ser más barata.
- Alúmina que debe alcanzar su densidad máxima sin presión. — una forma que no puede soportar una carga uniaxial, o un lote en el que el costo de las herramientas descarta el prensado en caliente. La sinterización a presión de gas a 6/10 MPa se sitúa entre la sinterización al vacío sin presión y el prensado en caliente completo, y abarca cuerpos de Al₂O₃, ZrO₂, SiC y Si₃N₄.
Si está especificando un horno de sinterización al vacío de cerámica de alúmina, Por lo tanto, la pregunta práctica no es "¿a qué temperatura?", sino "¿cuál de estos tres procesos de alúmina estoy utilizando?". La respuesta determina el material de la zona caliente, el sistema de bombeo y si se necesita presión.
Horno de sinterización cerámica frente a procesos alternativos
| Proceso | Temperatura | Presión / atmósfera | Lo mejor para cerámica cuando |
|---|---|---|---|
| Horno de sinterización al vacío | hasta 2000 / 2400 °C (grafito) | Alto vacío 6,7×10⁻³ Pa, presión parcial opcional | Cerámica de óxido, desaglomeración y sinterización sin presión, cuerpos compatibles con el carbono. |
| Sinterización por presión de gas (GPS) | 1600 / 2000 °C | 6 / 10 MPa nitrógeno o argón | Si₃N₄, SiC, ZrO₂, Al₂O₃ que requieren densificación casi isostática sin presión. |
| Prensado en caliente al vacío | 2200 °C | Uniaxial, 100–1200 t | SiC, B₄C, BN y compuestos donde la presión es la única vía para alcanzar la densidad total. |
| Sinterización por plasma de chispa (SPS) | 2200 °C | Uniaxial, hasta 300 °C/min | Cerámicas de grano fino donde se debe suprimir el crecimiento del grano; I+D y volúmenes piloto. |
| Prensado isostático en caliente (HIP) | 1400 / 2000 °C | Gas inerte de 100 / 150 / 200 MPa | Postdensificación de cuerpos cerámicos cuya porosidad ya está cerrada |
| Horno de hidrógeno al vacío | 1000 / 1300 °C | Vacío más hidrógeno | Metalización cerámica, soldadura fuerte y sellado de vidrio a metal |
Para la densificación sin presión de cerámicas de óxido en alto vacío, nuestro Gama de hornos de sinterización al vacío cubre zonas calientes de grafito, tungsteno y molibdeno en tamaños de cámara coincidentes. Para cerámicas covalentes que necesitan una sobrepresión en lugar de una cabeza de presión, el Horno de sinterización horizontal a presión de gas serie G Se aplica 6/10 MPa de gas inerte. Y donde el tamaño del grano, en lugar de la densidad, es la propiedad limitante, el Sistema de sinterización por plasma de chispa S2 Ofrece rampas de hasta 300 °C/min.
Aplicaciones
- Cerámica técnica y resistente al desgaste — Juntas, guías, guías de rosca y revestimientos de alúmina sinterizados en zonas calientes de grafito.
- Cerámica transparente — ventanas ópticas y blindadas, materiales anfitriones de láser, donde una zona caliente de tungsteno libre de carbono protege la transmisión.
- Cerámica para herramientas de corte — Insertos de Si₃N₄, SiC, TiB₂ y SiAlON que necesitan presión o una atmósfera de sobrepresión para alcanzar la densidad deseada.
- Cerámica electrónica y semiconductora — Sustratos de AlN y electrolitos de ZrO₂, sensibles tanto a la contaminación como a la porosidad residual.
- Cerámicas de ultra alta temperatura — Boruros y carburos para uso aeroespacial y estructural a altas temperaturas.
- Conjuntos cerámicos metalizados y soldados — Encapsulado de tubos de vacío, sensores y módulos de potencia procesados en atmósfera de hidrógeno.
Limitaciones: cuándo un horno de sinterización cerámica es una mala compra
- Tu cuerpo nunca fue compactado correctamente. La sinterización no puede reparar una pieza en verde deficiente; si la pieza ya es densa y el objetivo es cerrar la porosidad cerrada, HIP es la herramienta correcta.
- Necesitas una pieza de Si₃N₄ o SiC totalmente densa. El vacío por sí solo no basta. Las cerámicas covalentes necesitan aditivos en fase líquida más una sobrepresión de gas inerte, o bien, una presión aplicada; un horno de vacío sin presión es un método erróneo, independientemente de la temperatura que alcance.
- Solo necesitas quitarte la faja. Un horno de desaglomeración específico, o la etapa integrada de eliminación de cera de una máquina combinada, resulta más económico que una plataforma completa de sinterización al alto vacío.
- Su material no puede entrar en contacto con carbono a temperaturas superiores a 1800 °C. Entonces se excluye el grafito y el tungsteno aumenta tanto el costo de capital como el costo de reemplazo de elementos.
- Estás ejecutando muestras pequeñas e individuales. El proceso SPS puede ser la ruta de desarrollo más rápida y económica para muestras de Φ80–120 mm hasta Φ300–400 mm antes de comprometerse con un horno de producción.
- Lo que usted requiere es metalización o soldadura fuerte, no sinterización en masa. Se trata de un proceso que requiere un horno de hidrógeno a 1000/1300 °C, no una cámara de vacío a 2400 °C.
Preguntas frecuentes
¿Para qué se utiliza un horno de sinterización cerámica?
Este proceso densifica un compacto cerámico moldeado por debajo de su punto de fusión, transformando un cuerpo verde poroso en una pieza sólida. En la práctica, también elimina el aglutinante y, en el caso de cerámicas covalentes como el Si₃N₄, proporciona la presión o la atmósfera necesarias para que la densificación sea posible.
¿Cuál es la diferencia entre la sinterización de alúmina al vacío y la sinterización mediante presión de gas?
Ambos métodos permiten obtener alúmina densa. La sinterización al vacío es la opción más sencilla y económica para la alúmina estándar 96–99% en una zona caliente de grafito. La sinterización a presión de gas a 6/10 MPa se utiliza cuando la pieza no soporta una carga uniaxial y el cuerpo debe alcanzar una densidad cercana a la máxima sin presión.
¿Es posible sinterizar Si₃N₄ y SiC en un horno de vacío?
No alcanzan su densidad máxima por sí solos. Se trata de cerámicas covalentes con bajos coeficientes de autodifusión, por lo que se densifican con aditivos de sinterización en fase líquida bajo sobrepresión de gas inerte (6/10 MPa en nuestra serie G) o con presión aplicada en una prensa caliente o en un sistema SPS.
¿Qué nivel de vacío se requiere para la sinterización de cerámica?
Depende de la familia de materiales. Las cerámicas técnicas y transparentes se benefician de un alto vacío (6,7 × 10⁻³ Pa con una bomba de difusión o molecular) para eliminar el gas atrapado y mantener limpios los límites de grano. El bombeo mecánico por sí solo alcanza un vacío aproximado de 1 Pa y está diseñado para aplicaciones que no requieren un alto vacío.
¿Qué tan rápido puede aumentar la velocidad de un horno de sinterización cerámica?
Nuestra serie V aumenta la temperatura a 1–15 °C/min por debajo de 1600 °C y a 1–10 °C/min por encima de 1600 °C, con una uniformidad de temperatura mapeada a ±5 °C mediante un estudio de cinco puntos a 1000 °C. Los procesos asistidos por presión son mucho más rápidos: SPS alcanza hasta 300 °C/min.
¿Cuándo debería elegir el prensado en caliente o el método SPS?
Cuando el problema radica en la densidad, no solo en el calentamiento. El prensado en caliente uniaxial alcanza los 2200 °C con una fuerza de 100 a 1200 t para cuerpos de SiC, B₄C y BN; el proceso SPS alcanza los mismos 2200 °C con rampas de hasta 300 °C/min cuando el tamaño del grano fino importa más que el tamaño del lote.