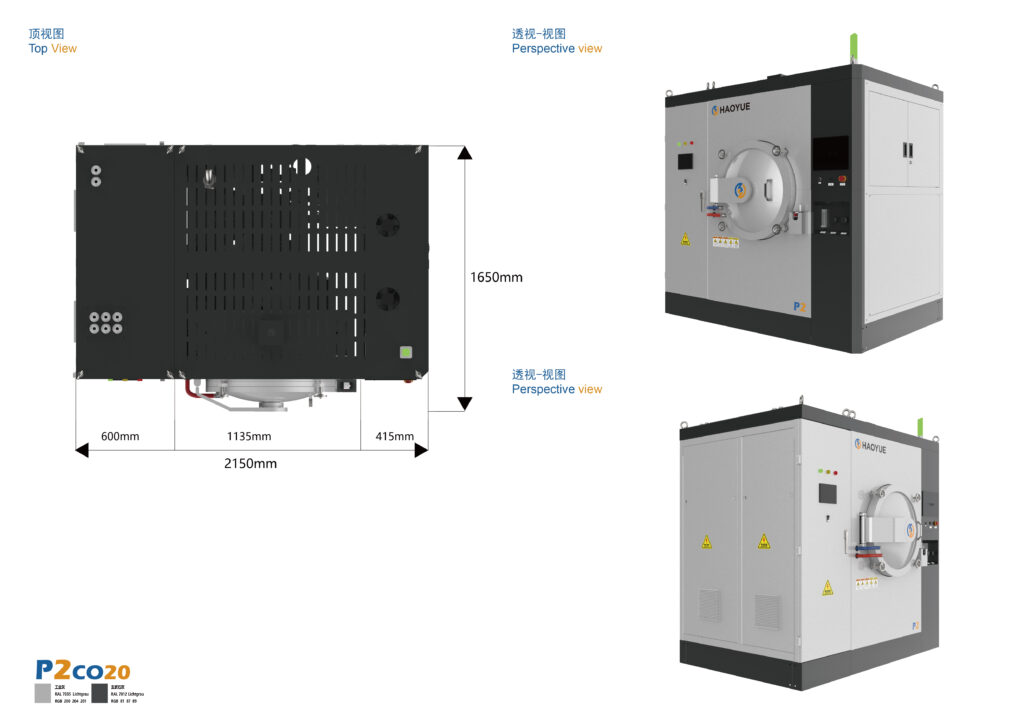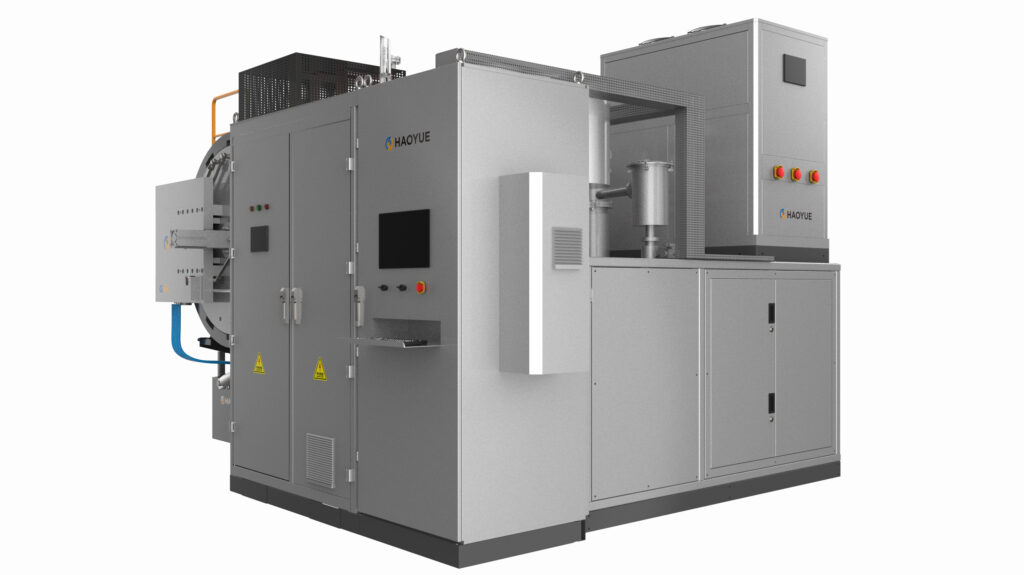
Un horno de soldadura fuerte al vacío es un horno discontinuo que une un conjunto fundiendo un metal de aporte dentro de una atmósfera controlada de alto vacío o hidrógeno —en nuestra serie H, 6,7 × 10⁻³ Pa con una zona caliente de molibdeno (MO) con una temperatura nominal de 1000/1300 °C— de manera que un componente que contiene docenas de uniones separadas se une en un solo ciclo térmico, sin fundente, sin metal base fundido y sin una zona afectada por el calor. La soldadura crea una unión fundiendo las propias piezas; la soldadura fuerte la crea fundiendo otra cosa, y esa única distinción es la razón por la que el horno, y no el soplete, decide si la unión es continua.
La mayoría de los equipos que buscan un horno de soldadura fuerte al vacío No buscan generar calor. Ya conocen la temperatura. Lo que necesitan es una máquina capaz de mantener una presión parcial de oxígeno residual lo suficientemente baja como para que un material de relleno fundido humedezca una superficie de producción real, en piezas que han sido manipuladas, apiladas, fijadas y posiblemente almacenadas durante semanas.
Este artículo abarca las prestaciones que debe ofrecer la embarcación, las seis etapas de un ciclo y los parámetros que conviene incluir en las especificaciones de compra.

¿Qué es un horno de soldadura fuerte al vacío?
Un horno de soldadura fuerte debe proporcionar cuatro cosas al mismo tiempo. Si falta cualquiera de ellas, una buena pieza de relleno se convierte en una mala unión:
| Requisito | Por qué decide el resultado | Especificación de la serie H |
|---|---|---|
| Alto vacío | La humectación depende del estado de oxidación de la superficie, y el estado de oxidación depende de la presión parcial de oxígeno sobre la pieza, no de "qué tan limpia se veía la pieza".“ | 6,7 × 10⁻³ Pa (difusión / clase de bomba molecular) |
| Una zona caliente isotérmica | El flujo capilar requiere que toda la junta esté a la misma temperatura; un punto caliente drena el relleno alejándolo del extremo frío. | Elemento calefactor de molibdeno (MO), 1000 / 1300 °C |
| Una opción de hidrógeno | El vacío impide la formación de nuevo óxido. Una atmósfera reductora puede eliminar el óxido ya presente, lo cual es una tarea diferente. | Vacío e hidrógeno integrados en un solo recipiente. |
| Volumen suficiente para ser útil | La rentabilidad de la soldadura fuerte proviene de la amortización de un bombeo y una rampa en muchas juntas. | 400 × 400 × 600 mm hasta 800 × 800 × 1200 mm; vertical Φ650 × 1200 mm y Φ650 × 3200 mm |
Dos aclaraciones que conviene hacer antes de redactar las especificaciones.
Primero, la figura del vacío es una clase de configuración del grupo de bombas, No se trata de una cifra de precisión artificial. 6,7 × 10⁻³ Pa es la clase de alto vacío que se alcanza con una bomba de difusión o molecular. Un horno con una presión de 1 Pa o 10 Pa funciona únicamente con bombeo mecánico y está diseñado para una función diferente. Si la lógica de su proceso requiere un alto vacío real en la unión, indíquelo en la etapa de consulta, ya que esa decisión determina el funcionamiento de toda la máquina.
Segundo, el número de cámara que importa es el usable Volumen: el volumen restante después de colocar la zona caliente, el accesorio y la mesa de carga. Un recipiente de 800 × 800 × 1200 mm no admite un conjunto de 800 × 800 × 1200 mm.
Cómo funciona la soldadura fuerte al vacío: paso a paso
Etapa 1: Limpieza, control de huecos y montaje.
La soldadura fuerte al vacío no utiliza fundente, lo cual representa tanto una ventaja como una exigencia. El proceso no disuelve huellas dactilares, residuos de fluido de corte ni películas de óxido. Los conjuntos de placas y aletas, así como los de tubos y cabezales, suelen fijarse mediante puntos de soldadura, pasadores o abrazaderas con una holgura de junta comprendida entre 0,02 y 0,10 mm, lo suficientemente ajustada para que la fuerza capilar atraiga el material de aporte y lo suficientemente amplia para que este fluya libremente.
Etapa 2: Bombeo y desgasificación
El vaciado no es un periodo de espera, sino una etapa del proceso. El vapor de agua y los residuos de hidrocarburos se desorben de la pieza, el accesorio y las paredes del recipiente, y la mayoría se eliminan en el rango de temperatura de 200 a 400 °C. Si se supera este rango, el vapor queda atrapado en la junta y posteriormente se manifiesta como huecos a lo largo de la línea de unión. Por lo tanto, es práctica habitual incluir un periodo de espera durante el calentamiento.
Etapa 3: Calentar hasta la temperatura de fluidez del relleno.
Nuestra serie H aumenta la temperatura a 1–15 °C/min hasta 1300 °C. Este rango es una decisión, no una limitación. Un aumento rápido en un ensamblaje de acero a acero suele ser inofensivo. El mismo aumento en un ensamblaje de cerámica a metal —alúmina o nitruro de aluminio sellado a cobre, Kovar o una aleación de níquel-hierro— provocará fisuras en la cerámica, ya que la expansión diferencial se resuelve por tensión en lugar de por tiempo. Por encima del liquidus del relleno, el mantenimiento de la temperatura se realiza normalmente entre 20 y 50 °C por encima de este, tiempo suficiente para permitir el flujo capilar y tiempo suficiente para limitar la interdifusión entre el relleno y el metal base.
Etapa 4 — Remojo: derretir, humedecer, fluir
Esta es la etapa que la gente suele imaginar, y es la más corta. El tiempo de mantenimiento suele ser de 5 a 30 minutos a temperatura ambiente para un material de relleno que fluye bien; los materiales de relleno a base de níquel en acero inoxidable y superaleaciones requieren un tiempo mayor, mientras que los materiales de relleno a base de plata en cobre y latón requieren un tiempo menor. El punto final observable no es un cronómetro, sino un cordón de relleno que se ha formado a ambos lados de la junta.
Etapa 5: Enfriamiento controlado
El enfriamiento es la etapa que se diseña al final y la que genera más retrabajo. El material de relleno debe solidificarse mientras ambas piezas aún conservan su estabilidad dimensional. Cuando la unión se realiza entre materiales diferentes, la velocidad de enfriamiento viene determinada por la pieza con el coeficiente de dilatación térmica más alto, no por la de mayor masa. Por este motivo, se evita deliberadamente el enfriamiento forzado en esta etapa del ciclo de soldadura fuerte.
¿Qué cambia cuando te pasas al hidrógeno?
Nuestra serie H utiliza vacío e hidrógeno en el mismo recipiente, y el cambio no es meramente estético. El vacío protege pasivamente: al no haber oxígeno, no se forman nuevos óxidos. El hidrógeno protege activamente: los óxidos de cobre, níquel y hierro se reducen químicamente, lo que permite soldar conjuntos de acero inoxidable y cobre sin fundente. La variable determinante es el nivel de humedad (el punto de rocío del gas que llega a la pieza), y este es un problema de medición y control, no de suministro de gas. El hidrógeno también es perjudicial para las aleaciones que contienen elementos con alta presión de vapor, y requiere una secuencia de purga, un sistema de gestión de gases de escape y un sistema de bloqueo integrados en la máquina, en lugar de añadirlos posteriormente.
Parámetros clave: qué incluir en la especificación
| Parámetro | Nuestra serie H | Lo que realmente controla | Pregunta que vale la pena hacerle a un proveedor |
|---|---|---|---|
| Aspiradora definitiva | 6,7 × 10⁻³ Pa | Presión parcial de oxígeno en la junta; humectación del relleno | ¿Qué conjunto de bomba está incluido y qué tasa de fugas está garantizada a ese nivel? |
| Temperatura máxima | 1000 / 1300 °C | ¿Qué clases de relleno son direccionables? | ¿La clasificación se refiere a la zona de alto riesgo o a la zona de trabajo? |
| velocidad de calentamiento | 1–15 °C/min (hasta 1300 °C) | Gradientes térmicos en uniones de materiales diferentes | ¿Puede diferir el perfil entre la etapa de vacío y la etapa de hidrógeno? |
| Atmósfera | Vacío + hidrógeno, un recipiente | Control de óxidos pasivo frente a activo | ¿Cómo se controla y registra el punto de rocío durante la fase de hidrógeno? |
| Cámara (horizontal) | 400 × 400 × 600 / 600 × 600 × 900 / 700 × 700 × 1000 / 800 × 800 × 1200 mm | Tamaño de la carga y altura de apilamiento | ¿Cuál es el volumen útil dentro de la zona caliente con el accesorio instalado? |
| Cámara (vertical) | Φ650 × 1200 / Φ650 × 3200 mm | Conjuntos largos, cilíndricos y tubulares | ¿Cómo se soporta la carga y el soporte disipa el calor? |
| Dirección de carga | Lateral (modelos horizontales) / inferior, superior (modelos verticales) | Estrategia de fijación y distorsión inducida por la gravedad | ¿Sobre qué superficie descansan las articulaciones críticas? |
Modelos que fabricamos: Horno de hidrógeno al vacío serie H
| Modelo | Estructura | Cámara (mm) | Calentador | Cargando | Vacío máximo (Pa) | Temperatura máxima (°C) |
|---|---|---|---|---|---|---|
| HV6S/120 | Vertical | Φ650 × 1200 | mes | Abajo | 6,7 × 10⁻³ | 1000 / 1300 |
| HV6S/320 | Vertical | Φ650 × 3200 | mes | Arriba | 6,7 × 10⁻³ | 1000 / 1300 |
| H4M013 | Horizontal | 400 × 400 × 600 | mes | Lado | 6,7 × 10⁻³ | 1000 / 1300 |
| H6M013 | Horizontal | 600 × 600 × 900 | mes | Lado | 6,7 × 10⁻³ | 1000 / 1300 |
| H7M013 | Horizontal | 700 × 700 × 1000 | mes | Lado | 6,7 × 10⁻³ | 1000 / 1300 |
| H8M013 | Horizontal | 800 × 800 × 1200 | mes | Lado | 6,7 × 10⁻³ | 1000 / 1300 |
Cómo leer esta tabla: modelos horizontales de carga lateral Adecuado para pilas planas, núcleos de aletas de placa y conjuntos de colectores, donde la carga es ancha y poco profunda. modelos verticales Existen para piezas largas en relación con su sección —conjuntos tubulares, ejes y componentes de sellado— de hasta 3200 mm. La elección entre ambas suele ser una decisión de fijación antes que una decisión de capacidad.
Soldadura fuerte al vacío frente a otros métodos de unión
| Ruta | Cómo se forman las articulaciones | Ventana de proceso típica | Distorsión / HAZ | Libertad geométrica | Dónde gana |
|---|---|---|---|---|---|
| soldadura fuerte al vacío (Serie H) | El material de relleno se funde y es arrastrado hacia el hueco por acción capilar. | Hasta 1300 °C; 6,7 × 10⁻³ Pa | Muy bajo; toda la carga se calienta de manera uniforme, metal base no fundido. | Cualquier geometría que se ajuste a la cámara; muchas juntas por ciclo. | Ensamblajes multijunción, estructuras de pared delgada y de aletas de placa, de cerámica a metal. |
| Soldadura fuerte en atmósfera de hidrógeno (misma serie H) | Mismo mecanismo, atmósfera reductora activa | Misma ventana; el punto de rocío es la variable de control. | Muy bajo | Mismo | Conjuntos de cobre, níquel y acero inoxidable que requieren eliminación de óxido sin fundente. |
| Enlace por difusión (Serie D) | Estado sólido; el enlace se forma por difusión atómica bajo presión, con o sin capa intermedia. | Hasta 1400 °C; 6,7 × 10⁻³ Pa; presión mecánica aplicada | Bajo, pero la presión y la planitud son obligatorias. | Limitado por la geometría de la prensa y las caras de acoplamiento planas. | Metales diferentes, uniones que deben coincidir con las propiedades del metal base, requisitos sin relleno |
| Prensado en caliente (Serie P) | La presión uniaxial y la temperatura simultáneas consolidan un polvo o una preforma. | Hasta 2200 °C; 100–1200 toneladas; la configuración de vacío depende del conjunto de bombas. | Uniaxial; posibilidad de gradientes de densidad | Determinado por el troquel y el ram, no por la geometría libre. | Polvos, materiales compuestos, formas casi definitivas donde la presión debe superar la que puede suministrar un gas o un capilar. |
| soldadura por fusión (TIG / haz de electrones) | El metal base se funde localmente. | Fusión localizada, sin calentamiento masivo. | Mayor; zona afectada por el calor local y tensión residual | De forma libre y tamaño ilimitado. | Uniones estructurales en secciones gruesas donde se requiere una unión por fusión. |
La decisión que suele confundir a la gente es la del medio: la soldadura fuerte y la unión por difusión se consideran a menudo intercambiables porque ambas son uniones al vacío. No lo son. La unión por difusión requiere presión y produce una unión sin material de aporte; la soldadura fuerte requiere un espacio capilar y produce una unión con él. Cuando el metal base se somete a un tratamiento térmico específico, la temperatura de soldadura fuerte —no la del horno— determina si la pieza conserva sus propiedades intactas.
Aplicaciones en las que resulta rentable un horno de soldadura fuerte por lotes
- Intercambiadores de calor y conjuntos de placas y aletas. Cientos de uniones en una sola carga, sin residuos de fundente dentro de los canales y sin necesidad de limpieza posterior: la razón por la que la soldadura fuerte al vacío se convirtió en el método predeterminado para núcleos compactos.
- Sellado de cerámica a metal y de vidrio a metal. Componentes de alúmina y nitruro de aluminio sellados a cobre o Kovar, y juntas de vidrio, donde la unión debe mantener el vacío en lugar de simplemente soportar la carga.
- Componentes eléctricos y de vacío. Pasamuros, cuerpos de interruptores y conjuntos de destino: piezas cuya función falla si la unión es porosa.
- Conjuntos de herramientas, matrices y piezas de desgaste. Insertos de carburo y almohadillas de desgaste soldadas a cuerpos de acero, generalmente sobre un material de relleno que fluye por debajo de la temperatura de revenido del cuerpo.
- Metalización y preparación previa a la soldadura fuerte. El mismo recipiente se utiliza para la etapa de metalización, ya que el requisito es el mismo: una superficie limpia y reducida.
- Ensamblajes aeroespaciales y de generación de energía. Sellos de nido de abeja, conjuntos de estator y álabes, y elementos estructurales de pared delgada donde la distorsión por soldadura es inaceptable.
Limitaciones: cuándo un horno de soldadura fuerte al vacío no es la opción adecuada.
Preferimos decir esto en la etapa de consulta que después de realizar un pedido.
- Por encima de 1300 °C está fuera de rango. Los metales de aporte para soldadura fuerte que requieren una mayor sujeción, y la unión de metales refractarios que lo exige, son una zona caliente diferente, no una configuración en este caso.
- Las aleaciones con elementos volátiles combaten el vacío. Los materiales que contienen elementos con alta presión de vapor se desprenden de la superficie mientras el material de relleno aún está fluyendo, por lo que la decisión sobre la atmósfera debe revisarse antes de la decisión sobre la temperatura.
- No puede solucionar una pieza sucia o un hueco mal hecho. No hay fundente que compensar ni presión que cierre una abertura demasiado grande. La limpieza y el control de la abertura son requisitos previos, no pasos que realice el horno.
- La soldadura fuerte de aluminio es una disciplina diferente. La unión de aluminio sin fundente depende de su propio mecanismo de eliminación de óxido y de un control muy estricto de la humedad, por lo que no debe incluirse en las especificaciones generales de soldadura fuerte.
- No todos los metales base toleran la temperatura del material de relleno. Un material de relleno a base de cobre somete todo el conjunto a una temperatura que muchas aleaciones tratadas térmicamente no soportan. Si el temple del metal base es el factor limitante, la soldadura fuerte puede no ser el proceso adecuado, incluso cuando sea técnicamente posible.
- Las juntas individuales de bajo volumen no son rentables. La rentabilidad se obtiene amortizando el bombeo y el aumento de presión a plena carga. Para una junta a la vez, una ruta de inducción o resistencia será más económica.
- Las secciones pequeñas y delgadas pueden erosionarse. Los tiempos de espera prolongados permiten que el material de aporte fundido disuelva el metal base, y las aletas finas son las primeras en verse afectadas. El volumen de material de aporte y el tiempo de espera son parámetros de diseño, no preferencias del operario.
- El modo de hidrógeno conlleva una obligación de ingeniería. La secuencia de purga, el manejo de los gases de escape y los sistemas de enclavamiento forman parte de las especificaciones de la máquina; un horno descrito como de "vacío e hidrógeno" sin ese hardware está incompleto.
Preguntas frecuentes
¿Es la soldadura al vacío lo mismo que la soldadura con hidrógeno?
No. Ambos procesos pueden realizarse en el mismo recipiente (nuestra serie H los realiza), pero funcionan de manera diferente. El vacío protege eliminando el oxígeno para evitar la formación de nuevos óxidos; el hidrógeno reduce activamente los óxidos de cobre, níquel y hierro existentes. El vacío es adecuado para materiales que reaccionan con el hidrógeno o contienen elementos volátiles; el hidrógeno es adecuado para conjuntos de acero inoxidable y cobre que requieren la eliminación de óxidos sin fundente. La variable de control para el hidrógeno es el punto de rocío.
¿Qué holgura de junta debo tener en cuenta al diseñar?
Normalmente, la separación es de 0,02 a 0,10 mm para un material de relleno que fluye por capilaridad, y debe ser uniforme a lo largo de la junta. Si la separación es demasiado estrecha, el material de relleno no podrá penetrar; si es demasiado amplia, la fuerza capilar será demasiado débil para impulsarlo. El valor correcto depende del material de relleno específico y de los metales base, por lo que debe confirmarse con los datos del proveedor del material de relleno en lugar de asumirlo.
¿Puedo soldar cerámica con metal en el mismo horno?
Sí. El sellado de cerámica con metal es una de las aplicaciones principales de un horno de hidrógeno al vacío, ya que requiere tanto una superficie limpia y reducida como una rampa lenta y controlada. La dilatación diferencial entre la cerámica y el metal debe resolverse con el tiempo, no mediante la tensión. Nuestra serie H ofrece una velocidad de calentamiento de 1 a 15 °C/min hasta 1300 °C, y una zona caliente de molibdeno, la combinación ideal para este trabajo.
¿Es suficiente una temperatura de 1300 °C para los metales de aportación de soldadura fuerte a base de níquel?
Para la mayoría de ellos, sí: los rellenos a base de níquel para aceros inoxidables y superaleaciones se aplican normalmente en el rango de 1000–1200 °C, que la serie H cubre con margen. El límite aparece con metales de relleno o combinaciones de metales base que requieren temperaturas más altas; estos pertenecen a una clase de horno diferente y deben elevarse por separado.
¿Se puede combinar la soldadura fuerte con el ciclo de sinterización o metalización?
En principio, se puede realizar en una misma vasija cuando los rangos de temperatura coinciden, y nuestra serie H maneja la metalización y la soldadura fuerte por la misma razón: ambas requieren una superficie limpia y libre de óxido. En la práctica, la limitación reside en el metal base: el paso que requiera la temperatura más alta determinará el historial térmico de todo el conjunto de la carga.
¿Cómo puedo decidir entre la soldadura fuerte y la unión por difusión?
Comencemos por determinar si se acepta un material de relleno. Si la unión debe comportarse como el metal base y no se tolera ningún material de relleno, la unión por difusión —hasta 1400 °C con presión aplicada en nuestra serie D— es la solución. Si el conjunto tiene muchas uniones, paredes delgadas o combina cerámica con metal, la soldadura fuerte suele ser la respuesta práctica, ya que no requiere presión y alcanza todas las uniones de la carga simultáneamente.
Equipo relacionado: Horno de hidrógeno al vacío serie H · Horno de sinterización al vacío · Horno de prensado en caliente al vacío de grafito serie P