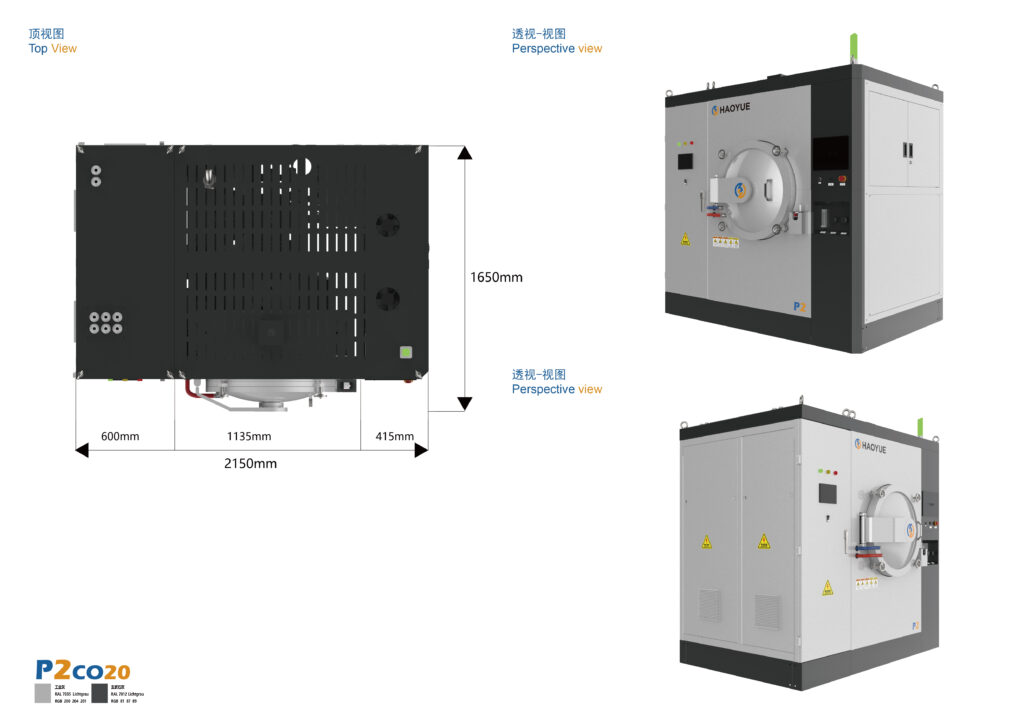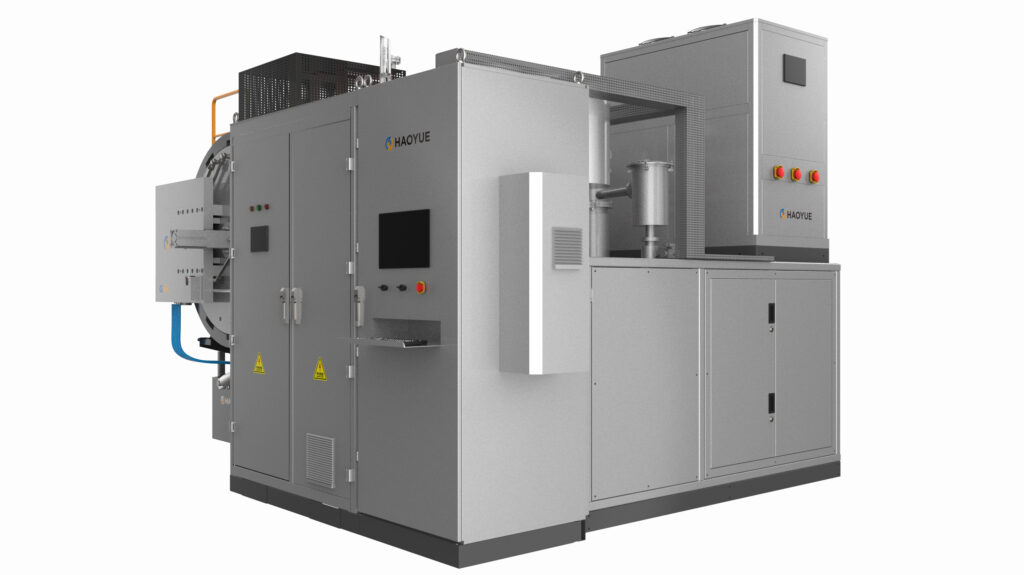
Un horno de prensado en caliente al vacío es un horno de vacío que aplica presión mecánica uniaxial a un compactado de polvo o preforma a través de un conjunto de matrices mientras se calienta, lo que permite que el material alcance su densidad máxima a una temperatura más baja o en un tiempo más corto que el que requeriría la sinterización sin presión. Todo lo demás en esta guía se desprende de esa frase, incluida la parte en la que la mayoría de los compradores se equivocan: qué es lo que realmente hay que especificar.
Interés de búsqueda en hornos de prensado en caliente personalizados Es fácil de explicar. El prensado en caliente es uno de los pocos métodos de densificación en los que la máquina debe adaptarse a la pieza, y no al revés. A diferencia de un horno de sinterización al vacío de uso general, donde se elige el tamaño de la cámara y la temperatura, una prensa en caliente se dimensiona a partir de tres parámetros que dependen del material y la geometría de la pieza: la presión que necesita el polvo, el área proyectada sobre la que actúa la presión y la temperatura a la que se produce la densificación.
Este artículo está dirigido a ingenieros y equipos de compras que disponen de un material y necesitan convertirlo en una solicitud de presupuesto que un fabricante pueda cotizar con precisión en el primer intento.
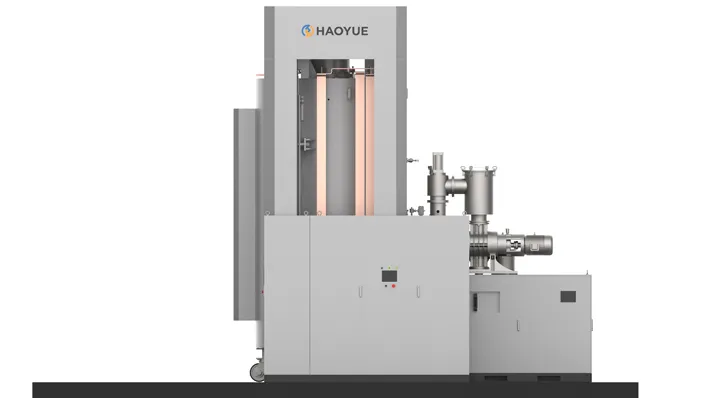
¿Qué es un horno de prensado en caliente al vacío?
Una prensa en caliente combina tres sistemas que normalmente se compran por separado:
- Un recipiente de vacío y una zona caliente que proporciona una atmósfera controlada y temperaturas de hasta 2200 °C en nuestra gama de la serie P.
- Un sistema de fuerza hidráulica que empuja uno o dos pistones contra un conjunto de matrices, con una fuerza que se mantiene mejor que ±3% a lo largo de la carrera.
- Un juego de troqueles o herramientas —en la práctica, generalmente grafito— que transmite la presión al polvo y define la forma final de la pieza.
La palabra costumbre Cuando se habla de un horno de prensado en caliente a medida, generalmente no se refiere a un horno exótico. Significa que la matriz, la carrera del pistón, el perfil de presión y el área de trabajo útil deben ajustarse a la pieza. El horno es la constante; las herramientas son la variable. Las consultas que consideran la matriz como un elemento secundario suelen resultar en especificaciones excesivas o en piezas inservibles.
El prensado en caliente se sitúa entre dos procesos vecinos. La sinterización sin presión aplica solo calor. El prensado isostático en caliente aplica calor y presión desde todas las direcciones simultáneamente a través de un medio gaseoso. El prensado en caliente aplica calor y direccional La presión se aplica mediante herramientas sólidas, lo que permite obtener piezas con una forma casi definitiva con un mecanizado posterior mínimo, y explica por qué el tamaño de la pieza está limitado por la capacidad del troquel y del pistón, en lugar de solo por el recipiente.
Cómo funciona un horno de prensado en caliente al vacío
Etapa 1: Carga y evacuación de la matriz
El polvo o la preforma se carga en la matriz, la matriz se coloca sobre el pistón inferior y se evacua la cámara. Este paso es más lento de lo que parece: los polvos contienen humedad adsorbida y, en el caso de materia prima molida o tratada con aglutinante, una carga de gas sustancial. Nuestra especificación de vacío de la serie P es: 1 Pa o 6,7 × 10⁻³ Pa dependiendo del paquete de bomba., y la elección es una decisión de proceso, no una decisión cosmética; véase la nota sobre el vacío a continuación.
Etapa 2: Calentamiento y aplicación de presión.
Existen tres estrategias de presión de uso común, y la correcta es una cuestión de materiales:
- Prensado en frío seguido de calentamiento bajo carga — Es la más sencilla de controlar y se utiliza cuando la intensidad del verde es adecuada.
- Calentar primero y luego aplicar presión a temperatura — Se utiliza cuando es necesario desgasificar o reducir el polvo antes de que comience la densificación.
- Presión escalonada o gradual — La presión aumenta a medida que el material se ablanda, lo que limita la fricción inicial con las paredes de la matriz y mejora la distribución de la densidad en las secciones altas.
Las tasas de rampa en nuestras unidades de la serie P son 1–10 °C/min por debajo de 1600 °C y 1–15 °C/min por encima de 1600 °C. Esos límites existen para controlar el gradiente térmico a través del chip y la pieza, no porque los elementos calefactores sean la limitación.
Etapa 3: Permanecer bajo presión
La temperatura máxima, la presión aplicada y el tiempo de permanencia conforman una decisión conjunta. Mantener la presión durante más tiempo tiene sus inconvenientes: el engrosamiento del grano, la degradación del molde y, en algunos sistemas, la reacción no deseada con el molde, se aceleran en el límite superior del rango. El desplazamiento del pistón es la señal más útil disponible durante el proceso: la traza del desplazamiento registra la contracción a medida que ocurre, y una curva plana es un indicador práctico de que la densificación se ha detenido.
Etapa 4: Liberación controlada y enfriamiento.
La liberación de presión, la velocidad de enfriamiento y la extracción de piezas son los puntos donde generalmente se originan las piezas agrietadas y los troqueles deformados. Nuestras unidades de la serie P utilizan pistones superior e inferior sellados con fuelles para que ambos puedan moverse bajo vacío y una Extinción de gas opcional de 2 bares Está disponible cuando el tiempo de ciclo o la microestructura en estado enfriado lo justifican.
Cómo especificar uno: Las cifras que importan
Paso 1: Empiece por la pieza, no por el catálogo.
Primero, defina la pieza terminada: área proyectada, altura de la sección, densidad objetivo y superficies críticas para la tolerancia. Todo lo demás se deriva de estos datos.
Paso 2: Convertir el requerimiento de presión en fuerza.
La presión de prensado en caliente se suele establecer empíricamente para un polvo determinado; es una propiedad del sistema de material, no un valor que aparezca en un catálogo de hornos. Una vez conocida la presión requerida por unidad de área, la fuerza se deriva directamente del área proyectada, teniendo en cuenta la fricción de la pared del molde y la pérdida de material debido al espacio libre del molde. Este cálculo, y no el diámetro de la muestra, es lo que determina en qué columna de tonelaje se ubica: nuestras unidades abarcan De 100 toneladas (P3VGR22) a 1200 toneladas (P11VGR22).
Una consecuencia práctica que conviene exponer claramente: El sobredimensionamiento del tonelaje no es gratuito. Una mayor capacidad de fuerza implica un pistón más grande, una estructura más grande, una cámara de vacío más grande y un mayor costo operativo por ciclo. El tamaño debe ajustarse a la pieza que se tiene y a un plan de trabajo documentado, no a la pieza más grande que se pueda imaginar.
Paso 3: Haga coincidir el sobre del troquel con la cámara.
Cada modelo de la serie P tiene tanto una dimensión de cámara como un diámetro de muestra utilizable. La columna de muestra es la que se utiliza para el prensado en caliente:
| Modelo | Cámara (mm) | Diámetro de muestra utilizable. | Fuerza de presión | Temperatura máxima |
|---|---|---|---|---|
| P3VGR22 | Φ300 × 400 | Φ150 | 100 toneladas | 2200 °C |
| P5VGR22 | Φ500 × 700 | Φ300 | 300 toneladas | 2200 °C |
| P7VGR22 | Φ700 × 900 | Φ400 | 600 toneladas | 2200 °C |
| P9VGR22 | Φ900 × 900 | Φ500 | 800 toneladas | 2200 °C |
| P11VGR22 | Φ1100 × 900 | Φ600 | 1200 toneladas | 2200 °C |
Paso 4: Elija el envase al vacío con cuidado.
Las dos configuraciones de vacío disponibles en P5 a P11 son: 1 Pa o 6,7 × 10⁻³ Pa, Estas son configuraciones de bomba, no un rango de tolerancia. 1 Pa es un nivel de vacío aproximado con bomba mecánica, sin bomba de difusión ni bomba molecular. 6,7 × 10⁻³ Pa es la configuración de alto vacío, que se alcanza con una bomba de difusión o una bomba molecular. El P3VGR22 se especifica a 6,7 × 10⁻² Pa.
Si su proceso es sensible al oxígeno, nitrógeno o humedad (algo común en cerámicas no óxidas, metales refractarios y polvos reactivos finos), especifique claramente el sistema de bombeo al realizar la compra. Instalar un sistema de alto vacío posteriormente resulta más problemático que especificarlo desde el principio.
Paso 5: Decida entre cámara simple o doble.
Para trabajos de desarrollo o series cortas, una sola cámara es correcta y más barata. Para la producción recurrente, nuestra configuración de doble cámara (P5VTGR22-II, P7VTGR22-II) comparte un sistema de vacío, un circuito de enfriamiento rápido, un cuerpo del horno y un sistema de control entre dos cámaras, con una puerta de apertura lateral vertical y una Compresor de doble pistón con carrera total de 400 mm. Reduce tanto el capital por unidad de producción como la superficie construida.
| Modelo | Cámara (mm) | Diámetro de muestra utilizable. | Fuerza de presión | Temperatura máxima |
|---|---|---|---|---|
| P5VTGR22-II | Φ500 × 700 | Φ300 | 300 toneladas | 2200 °C |
| P7VTGR22-II | Φ700 × 900 | Φ400 | 600 toneladas | 2200 °C |
Parámetros clave
| Parámetro | Especificación | Por qué es importante |
|---|---|---|
| Temperatura máxima | 2200 °C | Conjuntos que indican qué sistemas materiales son alcanzables |
| Fuerza de presión | 100 – 1200 toneladas | Derivado de la presión requerida × área de la pieza |
| Precisión de la fuerza | Mejor que ±3% | Repetibilidad de la densidad de una pieza a otra |
| Aspiradora definitiva | 6,7 × 10⁻² Pa (P3); 1 Pa o 6,7 × 10⁻³ Pa mediante paquete de bomba (P5–P11) | Una elección de configuración de la bomba, no una afirmación de precisión. |
| velocidad de calentamiento | 1–10 °C/min (< 1600°C); 1-15 °C/min (> 1600 °C) | Control de gradiente a través de la matriz y la pieza |
| Uniformidad de la temperatura | ±5 °C (medición en 5 puntos, 1000 °C, mantenimiento durante 2 h) | El número de prueba de aceptación que se debe solicitar |
| Sellado del pistón | Cilindros superior e inferior sellados con fuelles | Ambas placas se mueven al vacío. |
| Enfriamiento | Refrigeración al vacío; enfriamiento por gas opcional de 2 bares. | Tiempo de ciclo y microestructura en estado enfriado |
| Carrera del pistón (doble cámara) | 400 mm en total, doble pistón | Altura del troquel y envolvente de eyección de la pieza |
| Control | PC industrial + PLC + PID, multizona | Repetibilidad de recetas y trazabilidad de datos |
Prensado en caliente al vacío frente a rutas de densificación alternativas
| Ruta | Modo de presión | Nuestra especificación | Elígelo cuando | Evítalo cuando |
|---|---|---|---|---|
| Prensado en caliente (serie P) | Uniaxial, mediante herramientas | 100–1200 toneladas, 2200 °C, a ±3% fuerza | Discos, placas, bloques con forma casi final; Si₃N₄, SiC, B₄C, BN, carburo cementado con bajo contenido de cobalto; sistemas que requieren presión direccional | Formas 3D complejas, características de socavado o relaciones de aspecto muy grandes que atascan un troquel. |
| Sinterización al vacío sin presión (serie V) | Ninguno | Hasta 2400 °C (zona caliente de grafito), 6,7 × 10⁻³ Pa | Metalurgia de polvos, desaglomeración y sinterización, piezas donde el costo del troquel no está justificado. | No se puede alcanzar la densidad objetivo sin aplicar presión. |
| Sinterización por presión de gas (serie G) | Gas isostático, 6 o 10 MPa | 1600 / 2000 °C, 10 Pa | Producción en serie de piezas geométricamente complejas; bolas de Si₃N₄ y herramientas de corte. | Necesitas 2200 °C, o presión uniaxial específica. |
| Prensado isostático en caliente (serie I) | Gas isostático, 100 / 150 / 200 MPa | 2000 °C (zona caliente C/C) o 1400 °C (molibdeno) | Densificación completa de formas complejas, consolidación de piezas fundidas, unión por difusión. | El presupuesto es limitado o la economía de las herramientas de forma casi final es mejor. |
| Sinterización por plasma de chispa (serie S) | Calentamiento uniaxial por corriente pulsada | Hasta 300 °C/min, 2200 °C, 1 Pa | Retención de nanoestructuras, ciclos de desarrollo rápidos, composiciones difíciles de sinterizar. | Las piezas grandes, o el capital por kilogramo, deben mantenerse bajas. |
Nota sobre la figura de vacío SPS: 1 Pa es una configuración de vacío parcial con bomba mecánica, sin difusión ni bomba molecular. Se elige SPS por su velocidad de calentamiento y su capacidad para conservar microestructuras finas, no por su nivel de vacío.
Aplicaciones
El prensado en caliente resulta útil cuando el calor por sí solo no puede cerrar la porosidad, o cuando la temperatura necesaria para hacerlo provocaría un engrosamiento de la microestructura. En nuestra gama, la serie P se utiliza para:
- Cerámicas estructurales no óxido — nitruro de silicio, carburo de silicio, carburo de boro, nitruro de boro — donde la presión direccional sustituye a los aditivos de sinterización que, de otro modo, degradarían las propiedades a altas temperaturas.
- Carburo cementado con contenido reducido de aglutinante., donde se busca una mayor dureza sin sacrificar la densidad.
- Aleaciones de alta temperatura Para aplicaciones adyacentes a motores y turbinas.
- Materiales compuestos y componentes con forma casi final., incluyendo óxidos de niobio, materiales en polvo a base de cobre y hierro, y sistemas de alta conductividad térmica.
- Grandes secciones planas como por ejemplo los discos de freno de los aviones y las placas de blindaje, donde la combinación de una capacidad de 2200 °C y un alto tonelaje es el factor determinante.
Industrias relacionadas: motores y sistemas de transmisión, herramientas de corte, maquinaria resistente a la corrosión y estructuras aeroespaciales.
Limitaciones: Cuándo no elegir una prensa de vacío para calefacción
- Geometría compleja. El prensado en caliente produce discos, placas, anillos y bloques simples. Los socavados, los canales internos y las paredes altas y delgadas se obtienen mediante sinterización por presión de gas o HIP, o mediante sinterización sin presión combinada con mecanizado.
- Piezas que superan la rentabilidad del troquel. Si la pieza es grande y sencilla, y la producción es larga, un chip que sobreviva al ciclo puede costar más por ciclo que el valor añadido.
- Relaciones de aspecto muy elevadas. Las secciones altas y delgadas sufren fricción con las paredes de la matriz y una densidad desigual de arriba a abajo.
- Materiales que reaccionan con las herramientas de grafito. Si la composición química del molde es incompatible, se debe cambiar el material de la herramienta o el proceso. Pregunte antes de dar nada por sentado.
- Procesos por encima de 2200 °C. Ese es el modelo tope de gama de nuestra línea de prensas en caliente; se requiere una tecnología diferente, no una prensa de mayor tamaño.
- Piezas pequeñas de alto rendimiento. Las configuraciones continuas o multiestación, disponibles en nuestra gama SPS, suelen ser la mejor opción para componentes pequeños de gran volumen.
- Límites estrictos en la atmósfera. El prensado en caliente se realiza al vacío o en atmósfera inerte. Las herramientas de grafito no deben utilizarse en atmósferas oxidantes a altas temperaturas, y el trabajo con hidrógeno debe realizarse en un horno de hidrógeno con una zona caliente de molibdeno.
Preguntas frecuentes
¿Para qué se utiliza un horno de prensado en caliente al vacío?
Un horno de prensado en caliente al vacío densifica polvos y preformas que no alcanzarían su densidad máxima solo con calor. En nuestra gama de productos, trabajamos habitualmente con nitruro de silicio, carburo de silicio, carburo de boro, nitruro de boro, carburo cementado con bajo contenido de cobalto, aleaciones de alta temperatura y piezas compuestas con forma casi final, como discos de freno y placas de blindaje.
¿Cuánta presión necesita el prensado en caliente?
La presión requerida depende del material, no de la máquina, y normalmente se determina mediante datos de prueba para un sistema de polvo específico. Una vez conocida, la fuerza necesaria se obtiene a partir del área proyectada de la pieza, que es lo que determina el tonelaje: nuestro rango abarca desde 100 toneladas hasta 1200 toneladas.
¿Qué temperatura puede alcanzar un horno de prensado en caliente al vacío?
Nuestros hornos de prensado en caliente al vacío de la serie P tienen una capacidad nominal de 2200 °C, con una uniformidad de temperatura de ±5 °C medida en un análisis de cinco puntos a 1000 °C mantenido durante dos horas.
¿Qué nivel de vacío alcanza una prensa en caliente?
Para nuestra serie P, depende del paquete de bomba. El P3VGR22 está especificado a 6,7 × 10⁻² Pa. Los modelos P5 a P11 se ofrecen a 1 Pa o 6,7 × 10⁻³ Pa; 1 Pa es una configuración de vacío preliminar con bomba mecánica, y 6,7 × 10⁻³ Pa es la configuración de alto vacío que requiere una bomba de difusión o molecular.
¿El prensado en caliente es lo mismo que HIP?
No. El prensado en caliente aplica presión uniaxial mediante herramientas sólidas, lo que limita la forma de la pieza a lo que se puede expulsar de un molde. El proceso HIP aplica presión isostática mediante gas en todas las direcciones, lo que resulta adecuado para geometrías complejas, pero sin las ventajas económicas de las herramientas para obtener piezas con forma casi final.
¿Cuándo debería optar por la sinterización a presión de gas?
Elija la sinterización por presión de gas cuando las piezas tengan una geometría compleja y se produzcan en lotes, y la temperatura del proceso se mantenga entre 1600 y 2000 °C; nuestra serie G funciona a 6 o 10 MPa precisamente para este caso. Elija el prensado en caliente cuando necesite presión direccional o 2200 °C.
Si dispone de un sistema de materiales y una densidad objetivo, envíenos la especificación del polvo y el plano de la pieza. Realizaremos pruebas con nuestro propio equipo y le enviaremos los datos de densidad, microestructura y ciclos antes de que usted defina las especificaciones.
Equipo relacionado: Horno de prensado en caliente al vacío de grafito serie P · Horno de sinterización a presión de gas serie G · Sistema de sinterización SPS S2