فرن التفريغ العالي عبارة عن وعاء تفريغ يصل ضغطه إلى 6.7 × 10⁻³ باسكال ويحافظ عليه عند درجة حرارة التشغيل، مما يعني أن مجموعة المضخات - سواء كانت مضخات انتشار أو مضخات توربوموليكولار مدعومة بمضخة ميكانيكية - هي التي تحدد الحد الأقصى للحمل، وليس عنصر التسخين. الرقم الموجود في ورقة البيانات هو الجزء السهل. يجب أن تتفق ثلاثة عوامل قبل أن يقرأه مقياس الضغط مع وجود حمل ساخن بداخله: المضخات، وحدود الإحكام، وما يطلقه الحمل والمنطقة الساخنة بعد تسخينهما.
تُذكر معظم الاستفسارات الضغط ودرجة الحرارة في جملة واحدة، كما لو كانا مواصفات مستقلة. لكنهما ليسا كذلك: فالغرفة التي يصل ضغطها إلى 6.7 × 10⁻³ باسكال وهي فارغة وباردة، يمكن أن يبقى ضغطها عند 6.7 × 10⁻² باسكال طوال فترة النقع مع وجود حمولة مبللة بداخلها.

ما لا يوضحه لك رقم الضغط الموجود على الورقة
عادةً ما تحدد المواصفات ضغطًا واحدًا. وهناك على الأقل ثلاث قراءات تدعم هذا الضغط.
أقصى ضغط يُقاس هذا المؤشر في حجرة فارغة ونظيفة وباردة بعد عملية تفريغ طويلة، باستخدام مقياس عند منفذ المضخة. وهو يصف مجموعة المضخات وإحكام إغلاق الوعاء، ولا يتضمن أي معلومات عن العملية.
ضغط العمل هذا ما يتعرض له الحمل أثناء فترة التثبيت. وهو دائمًا أعلى، غالبًا بعشرة أو عشرة أضعاف في الدورات النموذجية، لأن انبعاث الغازات يرتفع بشدة مع ارتفاع درجة الحرارة. وهذا ما يحدد ما إذا كان المعدن المقاوم للحرارة سيتكاثف أم سيتدفق اللحام.
تركيب الغاز أما الثالث، فهو ما يغفله المشترون. فضغط بخار الماء البالغ 6.7×10⁻³ باسكال لا يُعادل ضغط النيتروجين البالغ 6.7×10⁻³ باسكال: فعند تساوي الضغط الكلي، قد يختلف الضغط الجزئي للأكسجين اختلافًا كبيرًا، وهذا ما يُؤكسد التيتانيوم والموليبدينوم وحشو لحام النيكل. ولهذا السبب أيضًا يُعد موضع المقياس مهمًا؛ فالمقياس الموجود عند منفذ المضخة يقيس أداءها، بينما يقيس الأنبوب الموجود في المنطقة الساخنة أداء العملية.
كيف يصل فرن التفريغ العالي إلى هذه المرحلة، خطوة بخطوة
المرحلة 1 - التخشين: المرحلة الوحيدة التي تتعلق بالحجم
تقوم مضخة ميكانيكية بنقل الحجرة من الضغط الجوي إلى نقطة التحول التي تقبلها مضخة التفريغ العالي، والتي عادةً ما تكون في حدود 10 باسكال. هذا هو الجزء الوحيد من الدورة الذي يهيمن فيه الحجم؛ بعد ذلك، تصبح مساحة السطح ودرجة الحرارة هما العاملان الحاسمين - فالحجرة الكبيرة الفارغة تضخ أسرع من الحجرة الصغيرة المليئة بالمسحوق.
المرحلة الثانية - مرحلة العبور ومرحلة الفراغ العالي
تحتاج مضخة الانتشار إلى ضغط خلفي أقل من الحد المسموح به في خطها الأمامي؛ بينما تتحمل المضخة التوربينية الجزيئية ضغطًا أعلى، لكنها لا تتحمل دفعات الغبار والمواد المكثفة. يحتاج كلا النوعين إلى حماية في الجزء العلوي من خط المضخة، وعند ضغط 6.7 × 10⁻³ باسكال، يقوم حاجز التبريد أو الحاجز بوظيفتين: فهو يمنع ارتداد بخار الزيت إلى الحمولة - وهو مسار تلوث حقيقي في عمليات اللحام بالنحاس والطلاء المعدني - كما أنه يحجز بخار الماء الذي قد يُحمّل المضخة.
المرحلة 3 - ارتفاع درجة الحرارة
مع ارتفاع درجة حرارة المنطقة الساخنة، يرتفع الضغط حتى مع استمرار تشغيل المضخات. يتسرب الماء من العازل، وتغادر بقايا المادة الرابطة الحمولة، ويُطلق الجرافيت ما امتصه خلال فترة الإيقاف الأخيرة. يُشخّص المشغلون الذين يراقبون قراءة الضغط البارد فقط وجود تسريب؛ وفي تسع حالات من أصل عشر، يكون التسريب من الحمولة. سجّل منحنى ارتفاع الضغط عند درجة حرارة باردة، وكرّر العملية عند درجة حرارة ساخنة، وسيُحدد المنحنيان مصدر التسريب.
المرحلة الرابعة - يتم اختيار ضغط العمل، وليس تحمله
هناك حلان مشروعان لمشكلة ارتفاع الضغط: الأول هو تثبيت الضغط عند أعلى مستوى يتحمله النظام عن طريق إدخال غاز الأرجون أو النيتروجين النقي، والثاني هو فتح تسريب مُتحكم به لتنظيف الوعاء. كلا الحلين يعتمد على الضغط الجزئي، وكلاهما يحول مشكلة الفراغ إلى مشكلة نقاء الغاز. كما يُعد الضغط الجزئي هو الحل الأمثل عندما تحتوي السبيكة على عنصر متطاير - فعند ضغط 6.7 × 10⁻³ باسكال ودرجة حرارة أعلى من 1000 درجة مئوية، يتبخر الكروم والمنغنيز والزنك من السطح بدلاً من البقاء في القطعة.
المرحلة الخامسة - التبريد، وإعادة الردم، وإعادة الامتصاص
التبريد في الفراغ العالي عملية إشعاعية وبطيئة. يُقلل التبريد السريع الاختياري عند ضغط 2 بار من مدة التبريد بإعادة ضخ الغاز إلى الوعاء؛ لكن الشرط هو أن يكون الغاز نظيفًا وجافًا، وإلا ستتلوث الحمولة وهي لا تزال ساخنة بما يكفي للتفاعل. بعد ذلك، يستمر عازل الجرافيت في امتصاص الرطوبة بينما يبقى الوعاء مفتوحًا - وهذا هو سبب كون أول عملية تفريغ في الأسبوع أطول من آخر عملية في الأسبوع السابق، وسبب كون عملية الحرق جزءًا من الجدول الزمني، وليس إجراءً طارئًا.
المعايير الرئيسية التي تحدد ما إذا كانت قيمة 6.7×10⁻³ باسكال حقيقية
| المعلمة | ما الذي يتحكم فيه فعلياً | ما نحدده |
|---|---|---|
| أقصى ضغط، فارغ وبارد | فئة المضخة، وما إذا كانت السفينة تستحق المضخة | 6.7×10⁻³ باسكال في مجموعات مضخات الانتشار أو المضخات الجزيئية؛ 6.7×10⁻² باسكال في مكبس P3 الساخن؛ 1 باسكال في عمليات البناء التي تعتمد على المضخات الميكانيكية فقط |
| ضغط التشغيل عند درجة الحرارة | ما يراه الحمل أثناء النقع | ليس رقماً ثابتاً - الضغط الأقصى بالإضافة إلى أي شيء يتم إطلاقه من الحمل |
| توقف الضخ مقابل حجم الحجرة | وقت تفريغ الهواء قبل أن يسخن الحمل | يتم الاختيار بناءً على حجم الحجرة ومساحة سطح التحميل، وليس الحجم فقط. |
| معدل التسرب / معدل ارتفاع الضغط | ما إذا كان الوعاء يصمد عند عزله | يتم الاتفاق على ذلك لكل مشروع على حدة في غرفة معزولة ونظيفة وخالية؛ بضعة باسكال في الساعة هي ممارسة قبول نموذجية |
| مواد المنطقة الساخنة | مصدر انبعاث الغازات الأقرب إلى الحمولة | الجرافيت (GR)، الموليبدينوم (MO)، التنجستن (W)، C/C |
| موضع المقياس | سواء كانت القراءة تصف المضخة أو العملية | مقارنة شفة منفذ المضخة بأنبوب تحت الحمل |
أفران ضمن مجموعتنا مصممة للعمل في ظروف فراغ عالية
| مسلسل | نماذج | حجم الحجرة (مم) | مكنسة | أقصى درجة حرارة |
|---|---|---|---|---|
| V - منطقة الجرافيت الساخنة | من V3GR24 إلى V8GR24 | من 300×300×400 إلى 800×800×1200 | 6.7×10⁻³ باسكال | 2000/2400 درجة مئوية |
| V - منطقة ساخنة من التنجستن | من V3W20 إلى V6W20 | من 300×300×400 إلى 600×600×900 | 6.7×10⁻³ باسكال | 1800/2000 درجة مئوية |
| V - منطقة ساخنة من الموليبدينوم | من V4M013 إلى V10M013 | من 400×400×600 إلى 1000×1000×1400 | 6.7×10⁻³ باسكال | 1000/1300 درجة مئوية |
| د - الترابط الانتشارى | D4M014، D9M014، D8M014، D10M014 | من 400×400 إلى 1200×1000 | 6.7×10⁻³ باسكال | 1400 درجة مئوية |
| الهيدروجين - الهيدروجين المفرغ | من H4M013 إلى H8M013؛ HV6S/120، HV6S/320 | من 400×400×600 إلى 800×800×1200؛ Ø650×1200، Ø650×3200 | 6.7×10⁻³ باسكال | 1000/1300 درجة مئوية |
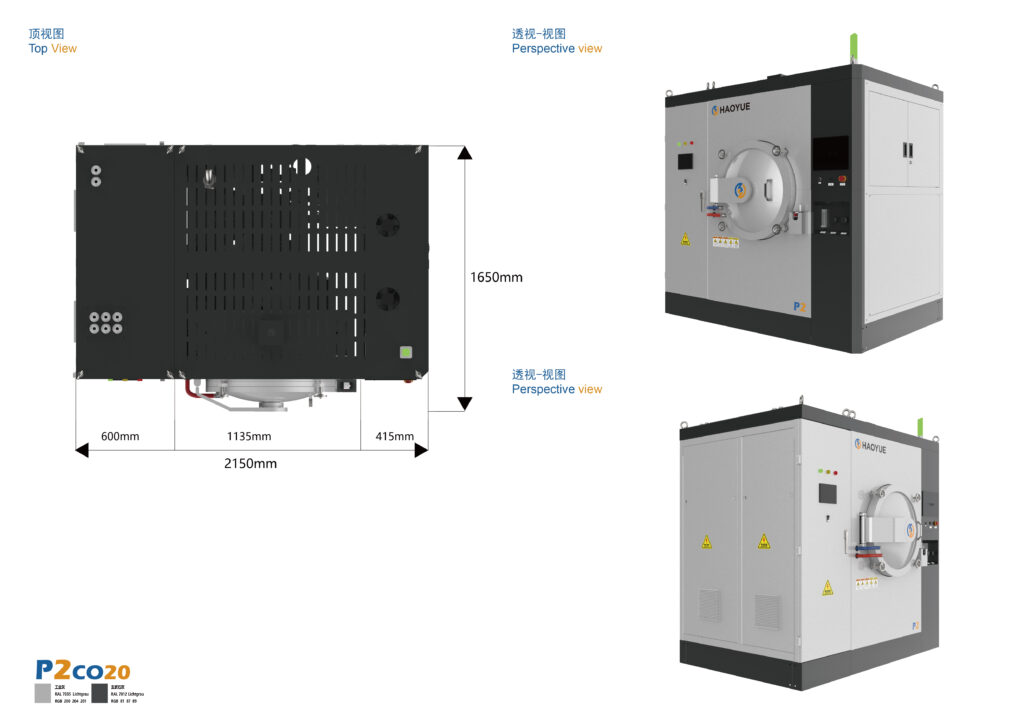
| P — الضغط الحراري بالتفريغ | من P5VGR22 إلى P11VGR22 | من Ø500×700 إلى Ø1100×900 | 1 باسكال أو 6.7×10⁻³ باسكال، خيار المضخة | 2200 درجة مئوية |
ملاحظتان على تلك الطاولة. الـ مكابس حرارية من P5 إلى P11 أدرج تكوينين للتفريغ لأن مجموعة المضخة تُختار عند الطلب، وليس لأن الضغط يتغير أثناء التشغيل؛ فالبنية الأساسية ميكانيكية فقط عند 1 باسكال. و سلسلة H هي منصة فراغ بالإضافة إلى الهيدروجين - يتم إدخال الهيدروجين عن قصد، وحالة السلامة، وليس المضخة، هي التي تحدد النطاق.
تتراوح معدلات التسخين بين 1 و15 درجة مئوية/دقيقة عند درجات حرارة أقل من 1600 درجة مئوية، وبين 1 و10 درجات مئوية/دقيقة عند درجات حرارة أعلى منها، مع معدل تسخين يتراوح بين 1 و15 درجة مئوية/دقيقة حتى 1300 درجة مئوية على منصتي الموليبدينوم والهيدروجين. تبلغ دقة التجانس ±5 درجات مئوية عند قياسها بخمس نقاط عند درجة حرارة 1000 درجة مئوية، مع تثبيتها لمدة ساعة واحدة في غرف التسخين الصندوقية وساعتين في مكابس التسخين. لا يعتمد أي من هذين العاملين على فئة الفراغ، ولذلك تستحق فئة الفراغ قرارًا منفصلاً.
الفراغ العالي مقابل استراتيجيات الغلاف الجوي الأربعة الأخرى
| طريق | مجموعة حزام الضغط والمضخة | ما الذي يزيله | يفوز عندما | يفشل عندما |
|---|---|---|---|---|
| فراغ عالي | 6.7×10⁻³ باسكال؛ ميكانيكي بالإضافة إلى الانتشار أو جزيئي | الغاز والماء المتبقيان، وصولاً إلى أدنى ضغط جزئي عملي للأكسجين | المعادن المقاومة للحرارة، اللحام بالنحاس، التمعدن، التلدين اللامع | عناصر سبائك متطايرة؛ حمولة رابطة ثقيلة |
| فراغ متوسط | 6.7×10⁻² باسكال؛ ميكانيكي بالإضافة إلى مرحلة فراغ عالية أصغر | معظم الغلاف الجوي، بتكلفة أقل | الكبس الساخن حيث تقوم درجة الحرارة والقوة بالعمل | معدن حراري حساس للأكسجين عند درجة الحرارة القصوى |
| مكنسة كهربائية خشنة | 1 باسكال؛ ميكانيكي فقط | الغلاف الجوي السائب | SPS ، حيث يتفوق معدل التسخين على نقاء الغاز | أي عملية محدودة باختزال الأكسيد |
| فراغ منخفض | 5 أو 10 باسكال؛ ميكانيكية، وأحيانًا جذور | جو كثيف ذو تدفق واسع | أفران الحث والأفران المستمرة، ونظام تحديد المواقع العالمي (GPS) قبل الضغط | الأجزاء التي تحتاج إلى سطح خالٍ من الأكسيد من خلال الفتحة |
| الضغط الجزئي | بضع عشرات من الباسكال فصاعدًا؛ إدخال غاز مُتحكم به | يحوّل مشكلة الفراغ إلى مشكلة نقاء الغاز | إزالة المادة الرابطة، والجرافيت، ونظام تحديد المواقع العالمي (GPS) قبل الضغط | تُصبح تكلفة الغاز ونقاوته هي العامل المُقيّد. |
التطبيقات
يُعد الفراغ العالي الخيار الافتراضي عندما يكون الخطر ناتجًا عن كيمياء السطح وليس آلية التكثيف:
- تلبيد التنجستن والموليبدينوم، حيث تصبح أي أنواع مؤكسدة عند درجة حرارة 1800-2000 درجة مئوية عيبًا.
- اللحام الفراغي والطلاء المعدني للسيراميك، حيث يؤدي تدفق الزيت أو بخار الماء العكسي إلى إفساد التبلل.
- التلدين اللامع للفولاذ المقاوم للصدأ وفولاذ الأدوات، حيث يكون تشطيب السطح هو المواصفات.
- الربط الانتشارى من المعادن غير المتشابهة ووصلات السيراميك بالمعدن حتى 1400 درجة مئوية، وتنقية الجرافيت أو C/C قبل استخدام أشباه الموصلات.
القيود - متى يكون الفراغ العالي هو الحل الخاطئ
عندما تغلي السبيكة بدلاً من أن تتلبد. تترك العناصر ذات ضغط البخار الملحوظ السطح في فراغ عالٍ. أما النحاس الأصفر، والفولاذ المنغنيزي، وبعض السبائك الفائقة، فتحتاج إلى ضغط جزئي، أو درجة حرارة أقل، أو فترة تثبيت أقصر.
عندما تحمل الحمولة كمية كبيرة من المادة الرابطة. إن مضخة التفريغ العالي التي تسحب بخار المادة الرابطة هي فاتورة صيانة؛ إزالة المادة الرابطة تتطلب مسارًا خشنًا، ومصيدة باردة، وجدولًا زمنيًا من مرحلتين.
عندما تكون الدورة أقصر من عملية الضخ. إذا كانت عملية الضخ هي أطول مراحل العملية، فإن استخدام فراغ عالي يعني الحصول على نقاء لا تستخدمه العملية نفسها. أما استخدام فراغ أقل كثافة مع عملية تنظيف بالغاز فسيزيد من الإنتاجية.
عندما يحتاج الجزء إلى ضغط، وليس إلى ضغط جوي. لا يوفر الفراغ قوة دافعة للتكثيف. نتريد السيليكون عند ضغط 6/10 ميجا باسكال هو سؤال حول نظام تحديد المواقع العالمي (GPS); قد يكون جزء من مسحوق المعادن عالي الكثافة مسألة ضغط حراري متساوي الحرارة (HIP) يتراوح بين 100 و200 ميجا باسكال.
عندما يُتوقع أن يؤدي الفراغ إلى اختزال الأكسيد. لا، فالتفريغ يزيل الغاز، وليس الأكسجين المرتبط كيميائياً. يحتاج أكسيد المسحوق إلى الكربون عند درجة حرارة معينة أو إلى اختزال بالهيدروجين، ولهذا السبب تُعد سلسلة H منصة منفصلة، وليست خياراً متاحاً.
عندما لا تتوفر موارد الصيانة. سيؤدي زيت مضخة الانتشار المتدهور، ومصيدة التبريد غير النظيفة، وختم متضرر إلى أداء 1 باسكال من مواصفات 6.7 × 10⁻³ باسكال، وسيتم إلقاء اللوم على مهندس العمليات في ذلك.
التعليمات
ما الفرق بين فرن التفريغ العالي وفرن التفريغ؟
يشمل فرن التفريغ أي وعاء يقوم بالمعالجة تحت ضغط منخفض، من 1 باسكال إلى 6.7 × 10⁻³ باسكال. فرن التفريغ العالي هو مجموعة فرعية تضيف مجموعة المضخات الخاصة به مرحلة انتشار أو مرحلة توربوموليكولار، وهو ما يجعل الوصول إلى 6.7 × 10⁻³ باسكال ممكنًا في الإنتاج.
هل يمكن أن تصل منطقة التسخين في الجرافيت إلى 6.7 × 10⁻³ باسكال؟
نعم. غرف الجرافيت من سلسلة V لدينا مصممة لتحمل ضغط يصل إلى 6.7 × 10⁻³ باسكال عند درجة حرارة 2000/2400 درجة مئوية. يمتص الجرافيت الرطوبة أثناء فتحه، لذا فإن الحد العملي هو وقت تفريغ الهواء بعد فترة توقف طويلة، وليس المنطقة الساخنة.
لماذا يستغرق تفريغ الفرن وقتًا أطول بعد عطلة نهاية الأسبوع؟
امتصت العوازل والموقد الماء أثناء بقاء الحجرة مفتوحة. ويؤدي حرق جزء من الوقود قبل أول دفعة إنتاج إلى استعادة المنحنى، كما أن تخزين النيتروجين الجاف بين الحملات يمنع معظم هذه المشكلة.
هل 6.7×10⁻³ باسكال كافية لإزالة الأكسيد من مسحوق المعدن؟
لا. يؤدي الفراغ إلى خفض الضغط الجزئي للأكسجين، لكنه لا يُختزل أكسيدًا مستقرًا. يعتمد إنتاج الموليبدينوم على إزالة الأكسيد المتطاير عند درجة حرارة معينة، بينما يحتاج التنجستن إلى الهيدروجين الجاف، وكلاهما طريقتان كيميائيتان.
متى يجب أن يحل الضغط الجزئي محل الفراغ العالي؟
عندما تحتوي السبيكة على عنصر متطاير، أو عندما يؤدي الحمل إلى إطلاق نسبة كبيرة من المادة الرابطة، أو عندما يزيل ضخ الغاز الملوث أسرع من المضخة، يُنصح بإدخال غاز الأرجون أو النيتروجين النقي والتحكم في الضغط الجزئي للأكسجين.
كيف يتم التحقق من أداء نظام التفريغ قبل الشحن؟
اختباران على حجرة نظيفة فارغة: اختبار ارتفاع الضغط مع عزل الوعاء، لفصل التسريبات عن انبعاث الغازات، واختبار كشف تسرب الهيليوم على حدود الإحكام. يتم الاتفاق على قيم القبول لكل مشروع على حدة لأنها تتناسب مع الحجم.