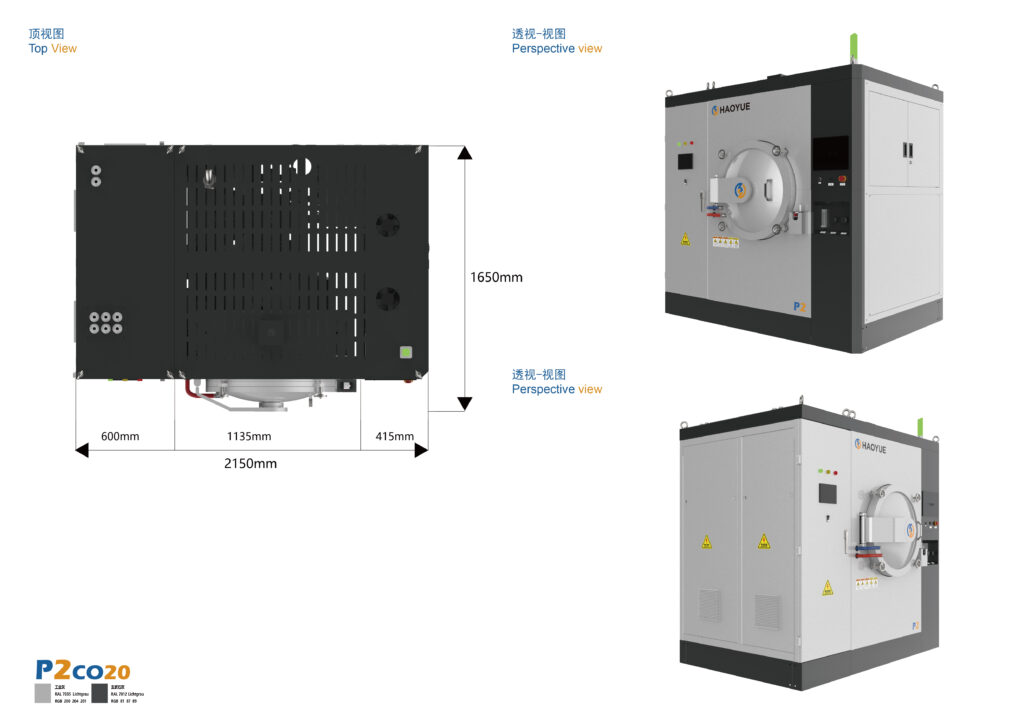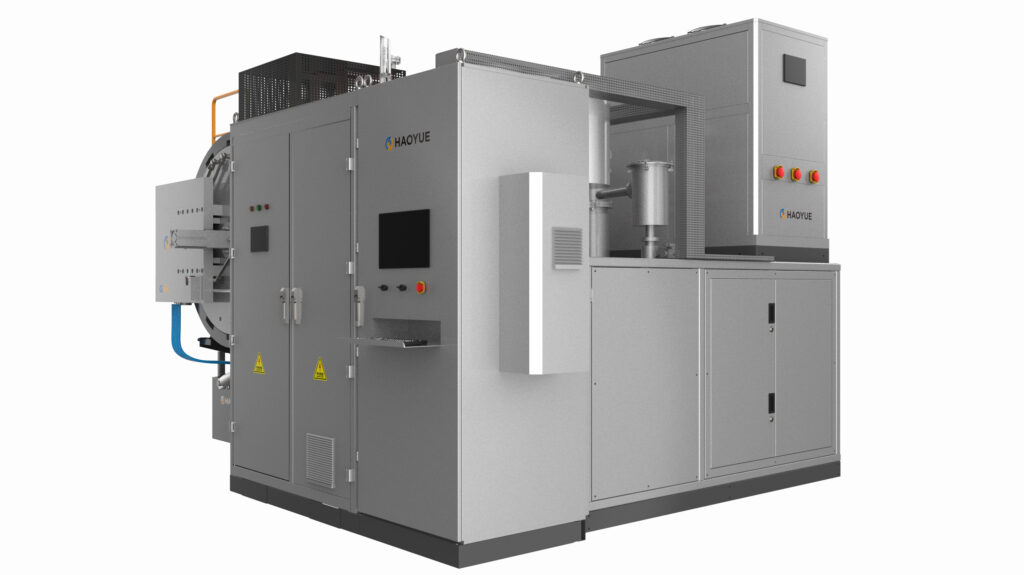
Gaz basınçlı sinterleme fırını (GPS), seramik ve sertleştirilmiş karbür parçaları, genellikle birkaç megapaskal olan pozitif bir azot veya argon basıncı altında sinterleyen, vakumlu bir fırındır; böylece yoğunlaşma, malzemenin aksi takdirde ayrışacağı veya büzülmesinin duracağı sıcaklıklarda devam edebilir. Bu yoğunlaştırma yöntemi, karmaşık şekilli silisyum nitrür ve SiAlON bileşenlerini, kalıp setinin tek eksenli basıncına gerek kalmadan ve sıcak izostatik preslemenin normalde gerektirdiği gaz geçirmez kapsüllemeye ihtiyaç duymadan neredeyse tam yoğunluğa ulaştırır.
Bu kombinasyon — geometri kısıtlamaları olmaksızın basınç ve kapsülleme olmaksızın basınç — proses mühendislerinin aramaya devam etmesinin nedenidir. gaz basınçlı sinterleme fırını HIP'ye doğrudan geçmek yerine, teknik özelliklere göre hareket edin. Basınç bir mertebe daha düşük olur ve karşılığında fırından son şeklini almış parçalar elde edersiniz.
Bu makale, kabın içindeki beş işlem aşamasını, tedarikçiden yazılı olarak istemeniz gereken parametreleri ve gaz basınçlı sinterlemenin yanlış bir spesifikasyon olduğu özel durumları ele almaktadır.
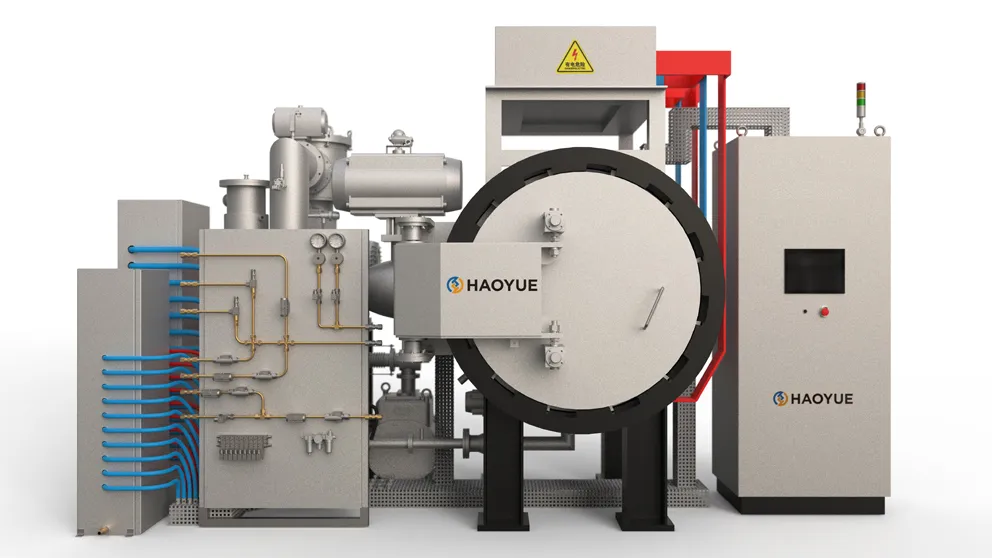
Gaz Basınçlı Sinterleme Fırını Nedir?
Gaz basınçlı sinterleme fırını, üç sistemi tek bir kapta birleştirir:
- Bir basınçlı kap 6 ila 10 MPa sınıfında dahili gaz basıncı için derecelendirilmiştir ve aynı zamanda vakum odası görevi görür.
- Bir grafit sıcak bölgesi Modeline bağlı olarak 1600 °C veya 2000 °C kapasite sağlayan bir cihaz.
- Çift modlu bir atmosfer sistemi Bu sistem, hazneyi kabaca vakum seviyesine kadar boşaltabilir ve ardından kontrollü bir şekilde azot veya argon ile doldurabilir veya basınçlandırabilir.
Üç rota sürekli olarak birbirine karıştırılıyor ve aradaki fark anlamsal değil, mekanik:
| Rota | Basıncın nasıl uygulandığı | Bizim şartnamemiz | Kapsülleme gerekli mi? |
|---|---|---|---|
| Gaz basınçlı sinterleme (G serisi) | Sıkıştırılmış gaz yoluyla izostatik | 6 veya 10 MPa, 1600 / 2000 °C | HAYIR |
| Sıcak presleme (P serisi) | Tek eksenli, bir piston ve kalıp seti aracılığıyla | 100–1200 ton, 2200 °C | Uygulanamaz |
| Sıcak izostatik presleme (I serisi) | Sıkıştırılmış gaz yoluyla izostatik | 100 / 150 / 200 MPa, 2000 °C veya 1400 °C | Genellikle evet, açık gözeneklilik için. |
Pratik sonuç: GPS size izostatik basınç sağlar; bu da kalıptan kaynaklanan şekil kısıtlaması ve kalıp duvarı sürtünmesinden kaynaklanan yoğunluk gradyanı olmadığı anlamına gelir, ancak basınç seviyesi HIP'nin bir ila iki mertebe altında olur. Bu, basıncın gerçekten kullanıldığı seramik sistemler için yeterlidir. kimyasal bir reaksiyonu bastırmak, Kalan gözenekliliği ayrım gözetmeksizin ezmemek için.
Gözenek kapanmasını basınç aşaması izlediğinde, aynı konfigürasyon genellikle şu şekilde tanımlanır: sinter-HIP, G serimizde ise bu yöntem SiC, ZrO₂, Al₂O₃, Si₃N₄ seramikleri ve sertleştirilmiş karbürler için kullanılmaktadır.
Gaz Basınçlı Sinterleme Nasıl Çalışır — Aşama Aşama
Aşama 1 — Organik maddelerin uzaklaştırılması
Yeşil parçalar bağlayıcı madde içerir ve döngünün ilk görevi, parçayı çatlatmadan bağlayıcıyı çıkarmaktır. G serimiz her ikisini de entegre eder. pozitif basınçlı mum alma ve vakumlu mum alma Aynı kapta olması önemlidir çünkü farklı bağlayıcı sistemler farklı uzaklaştırma rejimleri gerektirir; balmumu bazlı bir hammadde, PEG veya PVA sisteminden farklı davranır ve tek bir sabit profil bunlardan birinde başarısız olur.
Kap kapatılıp basınçlandırılmadan önce atık maddelerin tamamen uzaklaştırılması gerekir. Yüksek basınç altında ayrışan artık organik maddeler, parçanın içinde karbon ve gaz bırakır ve bu da daha sonra gözeneklilik veya düzeltilemeyen, spesifikasyon dışı bir mikro yapı olarak ortaya çıkar.
Aşama 2 — Vakumlu sinterleme
Bağlayıcı madde uzaklaştırıldıktan sonra, hazne vakumlanır ve parça yoğunlaşmaya başlar. G serimizdeki vakum konfigürasyonu şu şekildedir: 10 Pa, Mekanik pompalama ile elde edilen bu vakum seviyesi, difüzyon pompasıyla elde edilen yüksek vakum seviyesi değil, kaba/orta vakum seviyesidir. Bu, gizlenmesi gereken bir sınırlama değil, kasıtlı bir yapılandırmadır: bu aşamada vakum, havayı, nemi ve artık bağlayıcı buharını uzaklaştırmak ve gözenek ağı hala hazneye açıkken temiz bir ortam sağlamak için mevcuttur.
Eğer işleminizde birleştirme başlamadan önce parçaların gerçek yüksek vakuma maruz kalması gerekiyorsa, bu farklı bir şartnamedir ve bunu sipariş aşamasında açıkça belirtmelisiniz.
Aşama 3 — Kısmi basınçlı sinterleme
Bu aşama, GPS'yi basınçsız sinterlemeden en çok ayıran aşamadır. Silisyum nitrür gibi oksit olmayan seramikler için, malzeme tam yoğunlaşma için gereken sıcaklıklarda termodinamik olarak kararsızdır: ortam basıncında büzülmek yerine ayrışır. Kontrollü bir atmosfer altı veya düşük basınç seviyesine kadar azotla doldurma, dengeyi geri kaydırır ve sıcaklığın yükselmesine izin verir.
Bu aşamayı doğru ayarlamak bir denge işidir. Çok az azot yüzeyin bozulmasına neden olur; çok fazla azot ise, açık gözenekli bir yapıdan çok erken uygulanırsa, gaz işe yarar bir şey yapmadan parçanın içine nüfuz eder.
Aşama 4 — Basınçlı sinterleme
Gözenek ağı kapandıktan sonra, oda basıncı çalışma seviyesine yükseltilir. 6 veya 10 MPa G serimizde — ve son yoğunlaştırma işlemine kadar — bu yöntem uygulandı. Bu noktada gaz artık parçanın içine nüfuz edemez, bu nedenle basınç dış yüzeye izostatik olarak etki eder ve kalan kapalı gözenekliliği sıfıra indirir.
Basınç, kalıplama aleti yerine dış yüzey üzerinden uygulandığı için karmaşık geometriler sorun teşkil etmez: girintiler, iç kanallar, kalın-ince geçişler ve bir kalıptan asla çıkarılamayacak parçalar, her dış yüzeye etki eden aynı basınçla yoğunlaşır.
Aşama 5 — Kontrollü soğutma ve basınç düşürme
Basınç düşürme hızı ve soğutma hızı genellikle sorgulama aşamasında yetersiz belirtilir ve daha sonra önemli hale gelir. Basınçta ani bir düşüş veya malzemenin hala reaktif olduğu bir sıcaklık aralığında kontrolsüz bir soğutma, kalın bölümlerde çatlamaya veya yüzey bozulmasına neden olabilir. G serimiz, çevrimin bir parçası olarak kontrollü soğutma ve beş aşamanın tamamında entegre bir atmosfer kontrol fonksiyonu sağlar.
Karşılaştırma yaparken göz önünde bulundurulması gereken bir diğer nokta da şudur: G serimiz performans açısından üstün. İsteğe bağlı bağlayıcı giderme sistemi ile tek bir ünitede bağlayıcı giderme ve sinterleme., Bu sayede parça, aşamalar arasında kontrollü atmosferden asla ayrılmaz. Bu da iki fırınlı yöntemin yol açtığı yeniden oksidasyon ve taşıma hasarını ortadan kaldırır.
Temel Parametreler
| Parametre | Özellikler | Sonucunuzu neden belirliyor? |
|---|---|---|
| Çalışma gazı basıncı | 6 veya 10 MPa | Gözenek kapanmasından sonra gözenekliliğin kapandığı seviye |
| Maksimum sıcaklık | 1600 °C veya 2000 °C (modele göre) | Hangi malzeme sistemlerine ulaşılabileceğini belirler. |
| Vakum seviyesi | 10 Pa (mekanik pompalama) | Bağlayıcı maddenin uzaklaştırılması ve ön sinterleme temizleme aşaması, yüksek vakum iddiası değildir. |
| Sıcak bölge malzemesi | Grafit (GR) | Atmosferi azot veya argonla sınırlandırır. |
| Oda seçenekleri | 300 × 300 × 1000 mm ile 500 × 500 × 1800 mm arası (yatay); Φ350 × 700 mm ile Φ500 × 1000 mm arası (dikey) | Parça zarfı ve toplu yükleme |
| Yükleniyor | Yandan açılan kapı (yatay); alttan yükleme (dikey) | Elleçleme ve otomasyon uyumu |
| Entegre fonksiyonlar | Pozitif basınçlı mum giderme + vakumlu mum giderme + vakumlu sinterleme + kısmi basınçlı sinterleme + basınçlı sinterleme + atmosfer kontrolü + soğutma | Tek döngülü bağlayıcı madde uzaklaştırma ve sinterleme |
| Kontrol | Tam otomatik döngü kontrolü | Tarifin tekrarlanabilirliği; daha az operatöre bağlı değişken. |
| Bağ çözme | İsteğe bağlı entegre bağ çözme sistemi | Ayrı bir işlem adımını ve oksidasyon riskini ortadan kaldırır. |
Gaz Basınçlı Sinterleme Fırını Modellerimiz
Farklı parça ailelerine göre boyutlandırılmış iki geometri:
| Model | Yapı | Hazne (mm) | Sıcak bölge | Yükleniyor | Gaz basıncı | En üstün vakum | Maksimum sıcaklık |
|---|---|---|---|---|---|---|---|
| G3H | Yatay | 300 × 300 × 1000 | GR (grafit) | Yan kapı | 6 / 10 MPa | 10 Pa | 1600 / 2000 °C |
| G9H | Yatay | 500 × 500 × 1800 | GR (grafit) | Yan kapı | 6 / 10 MPa | 10 Pa | 1600 / 2000 °C |
| G3V | Dikey | Φ350 × 700 | GR (grafit) | Alttan yüklemeli | 6 / 10 MPa | 10 Pa | 1600 / 2000 °C |
| G5V | Dikey | Φ500 × 1000 | GR (grafit) | Alttan yüklemeli | 6 / 10 MPa | 10 Pa | 1600 / 2000 °C |
Yatay hazneler, uzunlamasına parçalar, raflar ve takım yükleri için uygun olan daha uzun bir zarf yapısına sahiptir. Dikey alttan yüklemeli hazneler ise seramik bilyeler ve halkalar gibi daha kısa, dönme simetrisine sahip bileşenlerin grupları için uygundur.
Gaz Basınçlı Sinterleme ve Diğer Yoğunlaştırma Yöntemleri
| Rota | Basınç modu ve seviyesi | Sıcaklık aralığımız | Şu durumlarda seçin: | Bundan kaçının |
|---|---|---|---|---|
| Gaz basınçlı sinterleme (G serisi) | İzostatik gaz, 6 / 10 MPa | 1600 / 2000 °C | Karmaşık şekilli oksit olmayan seramiklerin seri üretimi; silisyum nitrür bilyeler ve kesici takımlar; SiC, ZrO₂, Al₂O₃ ve sertleştirilmiş karbürün sinter-HIP işlemi | 2000 °C'nin üzerinde bir sıcaklığa veya yalnızca çok yüksek basıncın kapatabileceği açık gözenekliliğe ihtiyacınız var. |
| Tek eksenli sıcak presleme (P serisi) | Tek eksenli, 100–1200 ton | 2200 °C | Yüksek sıcaklıklarda yönlü basınca ihtiyaç duyan basit diskler, plakalar ve bloklar. | Kalıptan çıkarılamayan karmaşık geometri |
| HIP (I serisi) | İzostatik gaz, 100 / 150 / 200 MPa | 2000 °C (C/C sıcak bölge) veya 1400 °C (molibden) | Açık gözeneklilikten karmaşık şekillerin tam yoğunlaştırılması; döküm konsolidasyonu; difüzyon bağlama | Bütçe veya kapsülleme ekonomisi bunu dışlıyor. |
| Basınçsız vakumlu sinterleme (V serisi) | Hiçbiri | 2400 °C'ye kadar (grafit sıcak bölge) | Toz metalurjisi, bağlayıcı madde uzaklaştırma ve sinterleme, basıncın hiçbir katkı sağlamadığı parçalar | Hedef yoğunluğa basınç uygulanmadan ulaşılamaz. |
| Kıvılcım plazma sinterleme (S serisi) | Tek eksenli, darbeli akım ısıtma | 2200 °C, dakikada 300 °C'ye kadar | Nanoyapı korunumu ve hızlı geliştirme döngüleri | Öncelik büyük parçalar veya kilogram başına düşük maliyettir. |
Uygulamalar
Gaz basınçlı sinterleme, tam yoğunluğun, kalıplama yöntemleriyle elde edilemeyen bir şekille birleştirilmesi gereken ve basıncın asıl görevinin tozu bir araya getirmekten ziyade kimyayı stabil tutmak olduğu her yerde yerini alır. Kendi G serimizde bu şu anlama gelir:
- Silikon nitrür bileşenleri — yüksek basınçlı azot veya argon altında işlenmiş seramik toplar ve halkalar da dahil.
- Seramik kesme aletleri, Burada, tamamen yoğun, ince taneli bir yapı, öngörülebilir takım ömrü ile öngörülemeyen kırılma arasındaki farkı oluşturur.
- SiC, ZrO₂, Al₂O₃ ve Si₃N₄ seramikleri ve sertleştirilmiş karbür Sinter-HIP işlemine tabi tutuldu.
- Araştırma ve pilot ölçekli seri üretim Aynı geminin, süreçte herhangi bir değişiklik yapılmadan geliştirme döngülerini ve küçük üretim partilerini yürütmesi gereken enstitülerde ve üniversitelerde.
- Otomotiv turboşarjı ve yüksek sıcaklık yapısal parçaları SiAlON ve silikon nitrür ailelerinde ve seri kesici takım üretiminde.
Sınırlamalar: Gaz Basınçlı Sinterleme Fırını Ne Zaman Tercih Edilmemelidir?
- 2000 °C'nin üzerindeki işlem sıcaklıkları. G serimiz 2000 °C'ye kadar çıkabiliyor. Bu bir model seçimi değil, teknolojik bir sınırdır; P serisi sıcak preslerimizin çalıştığı sıcaklık aralığıdır ve tek eksenli geometri kısıtlamalarına tabidir.
- Basınç aşamasında açık gözeneklilik. İzostatik gaz, yüzeye hala bağlı olan gözenekliliği kapatamaz. Eğer bir parçanın tamamen açık gözeneklilikten yoğunlaştırılması gerekiyorsa, bunun için 100-200 MPa basınçta HIP yöntemi kullanılır ve bu da kapsülleme işlemini gerektirir.
- Basınca duyarlı mikro yapılar. 6 ila 10 MPa arası kasıtlı olarak düşük bir değerdir, ancak yine de bir basınçtır. Mikro yapısı veya faz bileşimi basınca duyarlı olan malzemelerin değerlendirilmesi, katalogda belirtilen değerlere göre değil, kendi parametrelerinize göre yapılmalıdır.
- İndirgeyici veya oksitleyici atmosferler. Grafit ısıtma bölgesi, işlem atmosferinin azot veya argon olduğu anlamına gelir. Hidrojenle yapılan çalışmalar, molibden ısıtma bölgesine sahip bir hidrojen fırınında gerçekleştirilir ve oksitleyici atmosferler, ısıtma bölgesi malzemesinin kendisi tarafından dışlanır.
- Kalıpla belirlenmiş, net şekle yakın şekil. Geometri, kalıplama ile tanımlanıyorsa ve yoğunluğu sağlayan mekanizma yönlü basınç ise, bu sıcak preslemedir; GPS ise izostatik basınç sağlar ve kalıp gerektirmez, ki bu da tam olarak meselenin özü ve aynı zamanda ikame edilememesinin nedenidir.
- Proses gereksinimi olarak çok yüksek vakum. G serimizdeki vakum aşaması, bağlayıcı madde giderme ve temizleme için kullanılan 10 Pa'lık mekanik pompa konfigürasyonuna sahiptir. Proses mantığınız konsolidasyondan önce gerçek yüksek vakuma bağlıysa, bunu ayrı bir gereksinim olarak belirtin ताकि dürüst bir şekilde değerlendirilebilsin.
- Oda dışındaki parça boyutları. Zarf ölçüleri yatayda 300 × 300 × 1000 mm (G3H) ile 500 × 500 × 1800 mm (G9H) arasında, dikeyde ise Φ350 × 700 mm ile Φ500 × 1000 mm arasında değişmektedir. Bu zarf ölçülerinin dışında kalan parçalar için daha büyük bir parti değil, farklı bir görüşme yapılması gerekmektedir.
SSS
Gaz basınçlı sinterleme fırını ne için kullanılır?
Bu cihaz, seramikleri ve sertleştirilmiş karbürleri birkaç megapaskal azot veya argon altında sinterleyerek, malzemenin normalde ayrışacağı sıcaklıklarda tam yoğunluğa ulaşmasını sağlar. Ürün yelpazemizdeki tipik işler arasında silisyum nitrür bilyeler ve halkalar, seramik kesici takımlar, SiC, ZrO₂ ve Al₂O₃ bileşenleri, sertleştirilmiş karbür ve yüksek sıcaklıkta yapısal parçaların seri üretimi yer almaktadır.
Gaz basınçlı sinterleme fırını hangi basınç ve sıcaklıkta çalışır?
G serimiz, modele bağlı olarak 6 veya 10 MPa çalışma gazı basıncında ve 1600 °C veya 2000 °C sıcaklıkta çalışır; bağlayıcı madde uzaklaştırma ve ön sinterleme temizliği için 10 Pa vakum kademesi bulunur. Basınç ve sıcaklık, sabit ayar noktaları değil, otomatik bir döngü içindeki kademe değişkenleridir.
Gaz basınçlı sinterleme ile HIP aynı şey midir?
Hayır. Her ikisi de izostatik gaz basıncı uygular, ancak çok farklı seviyelerde: GPS 6-10 MPa aralığında çalışırken, I serimizdeki sıcak izostatik presleme 100, 150 veya 200 MPa'da çalışır. Pratik fark kapsüllemedir — GPS genellikle buna ihtiyaç duymaz, çünkü basınç aşaması gözenek kapanmasını takip eder, oysa HIP açık gözeneklilikten başlandığında genellikle buna ihtiyaç duyar.
Silisyum nitrürün sinterlenmesi için neden azot basıncına ihtiyaç duyulur?
Tam yoğunlaşma için gerekli sıcaklıklarda, silisyum nitrür ortam basıncında termodinamik olarak kararsızdır ve büzülmek yerine bozunur. Kontrollü bir basınca kadar azotla geri doldurma, dengeyi değiştirir ve sıcaklığın sıvı faz yoğunlaşmasının tamamlanması için yeterince yükselmesine olanak tanır; bu nedenle döngü içinde kısmi basınç aşaması mevcuttur.
GPS cihazının kapsüllenmesi veya gaz geçirmez bir kutuya konulması gerekiyor mu?
Normalde GPS zarfı içinde değildir. Basınç aşaması gözenek ağı kapandıktan sonra uygulandığı için gaz parçaya nüfuz edemez ve kapsülleme gereksizdir. Bu, 6-10 MPa zarfı içindeki yoğunluk hedefini zaten karşılayan geometriler için GPS'nin HIP'ye göre başlıca ekonomik avantajıdır.
Gaz basınçlı sinterleme yöntemini ne zaman kullanmamalıyım?
İşlem 2000 °C'yi aştığında, parçanın açık gözeneklilikten yoğunlaşması gerektiğinde ve 100 MPa veya daha fazla basınca ihtiyaç duyduğunda, mikroyapı basınca duyarlı olduğunda, atmosferin hidrojen veya oksitleyici olması gerektiğinde veya yoğunluk kalıp setinden gelen yönlü basınca bağlı olduğunda, sıcak presleme, HIP veya hidrojen fırını doğru spesifikasyondur.
Eğer ham bir parçanız, bağlayıcı sisteminiz ve hedef yoğunluğunuz varsa, bize çizimi ve malzeme özelliklerini gönderin. Kendi G serisi ekipmanımızda bir bağlayıcı giderme ve sinterleme döngüsü çalıştıracağız ve spesifikasyona karar vermeden önce yoğunluk, mikro yapı ve işlem verilerini size geri göndereceğiz.
İlgili ekipmanlar: G Serisi Gaz Basınçlı Sinterleme Fırını · P Serisi Grafit Vakumlu Sıcak Presleme Fırını · MIM Bağlayıcı Madde Giderme Sinterleme Fırını