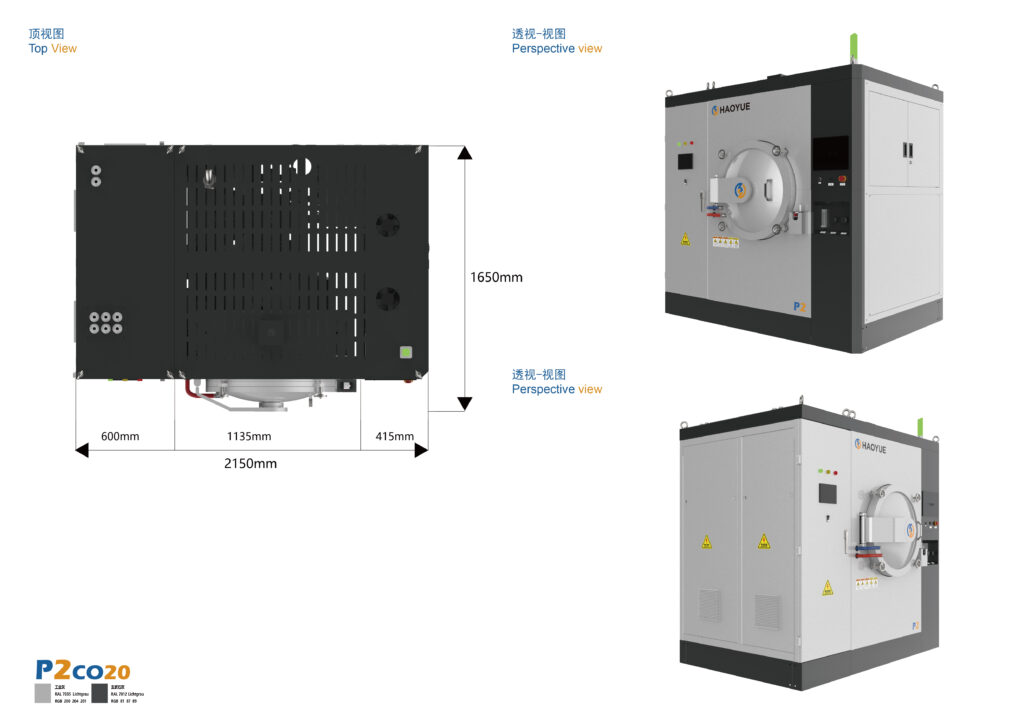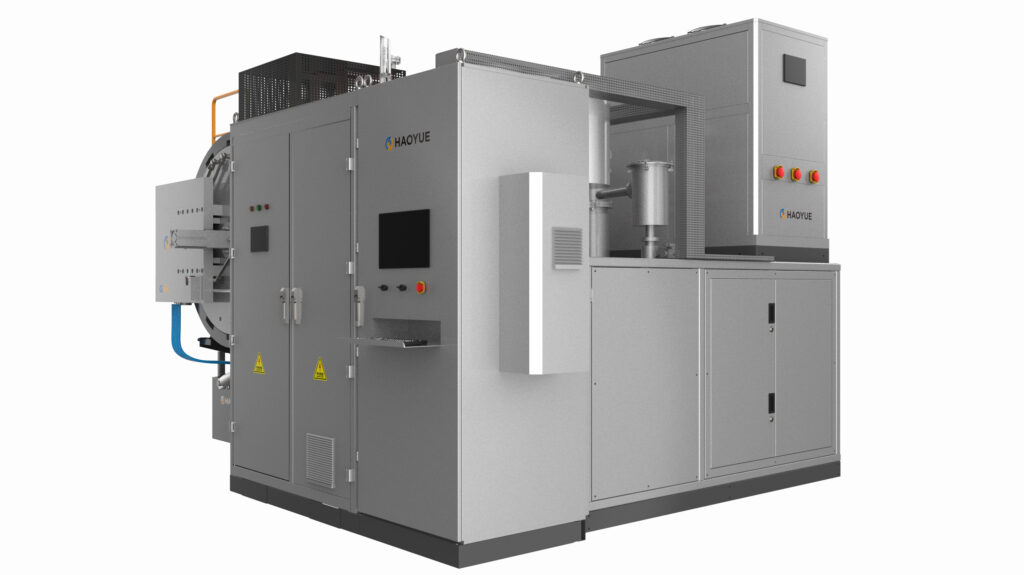
Vakumlu sıcak pres fırını, ısıtılırken bir kalıp seti aracılığıyla toz halindeki sıkıştırılmış malzemeye veya ön şekillendirilmiş malzemeye tek eksenli mekanik basınç uygulayan bir vakum fırınıdır; bu sayede malzeme, basınçsız sinterlemeye göre daha düşük bir sıcaklıkta veya daha kısa sürede tam yoğunluğuna ulaşır. Bu kılavuzdaki geri kalan her şey, alıcıların çoğunun yanlış anladığı kısım da dahil olmak üzere, o cümleden kaynaklanıyor: aslında neyin belirtilmesi gerekiyor.
Arama ilgisi özel sıcak presleme fırınları Açıklaması kolay. Sıcak presleme, makinenin parçaya uygun olması gereken, tersinin geçerli olmadığı birkaç yoğunlaştırma yönteminden biridir. Genel amaçlı bir vakumlu sinterleme fırınının aksine — burada bir hazne boyutu ve sıcaklık değeri seçip devam edersiniz — sıcak pres, malzemenizden ve parça geometrinizden gelen üç sayıdan boyutlandırılır: tozunuzun ihtiyaç duyduğu basınç, basıncın etki ettiği izdüşüm alanı ve yoğunlaştırmanın gerçekleştiği sıcaklık.
Bu makale, elinde malzeme bulunan ve bunu, üreticinin ilk seferde doğru fiyat verebileceği bir talep haline getirmesi gereken mühendisler ve satın alma ekipleri için yazılmıştır.
Vakumlu Sıcak Pres Fırını Nedir?
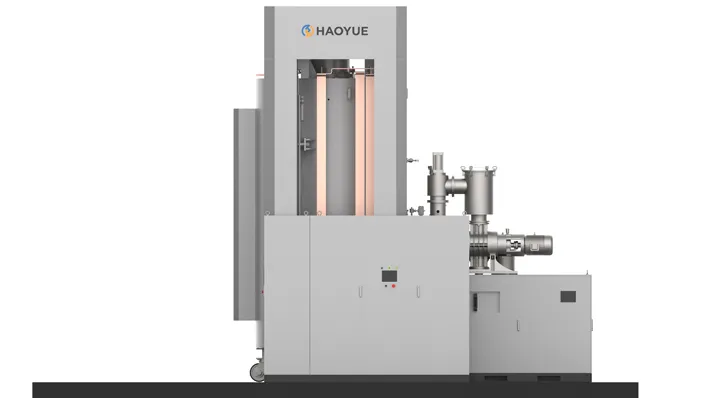
Sıcak pres, genellikle ayrı ayrı satın alınan üç sistemi bir araya getirir:
- Vakum kabı ve sıcak bölge P serisi ürünlerimizde, kontrollü bir atmosfer ve 2200 °C'ye kadar sıcaklık sağlayan bir sistem mevcuttur.
- Bir hidrolik kuvvet sistemi Bu sistem, bir veya iki pistonu bir kalıp setine doğru iter ve kuvvet, strok boyunca ±3%'den daha iyi bir hassasiyetle korunur.
- Bir kalıp veya takım seti — pratikte genellikle grafit olan — tozun üzerine basınç ileten ve nihai parçanın şeklini belirleyen bir malzeme.
Kelime gelenek "Özel sıcak pres fırını" ifadesi genellikle fırının egzotik olduğu anlamına gelmez. Bunun yerine, kalıp, piston stroku, basınç profili ve kullanılabilir çalışma alanının parçanızla uyumlu olması gerektiği anlamına gelir. Fırın sabittir; takım ise değişkendir. Kalıbı sonradan düşünülmüş bir unsur olarak ele alan talepler genellikle ya gereğinden fazla özellikli ya da kullanılamaz olarak geri döner.
Sıcak presleme, birbirine komşu iki işlem arasında yer alır. Basınçsız sinterleme sadece ısı uygular. Sıcak izostatik presleme ise gaz ortamı aracılığıyla her yönden eş zamanlı olarak ısı ve basınç uygular. Sıcak presleme ısı ve yönlü Bu yöntem, katı kalıplama yoluyla basınç uygulayarak, minimum düzeyde sonradan işleme gerektirerek neredeyse nihai şekle sahip parçalar üretir ve parça boyutunun yalnızca kabın kapasitesiyle değil, kalıp ve piston kapasitesiyle sınırlı olmasının nedenidir.
Vakumlu Sıcak Pres Fırını Nasıl Çalışır?
Aşama 1 — Kalıp yükleme ve tahliye
Toz veya ön şekillendirilmiş malzeme kalıba yüklenir, kalıp alt piston üzerine yerleştirilir ve hazne vakumlanır. Bu, göründüğünden daha yavaş bir adımdır: tozlar emilmiş nem taşır ve öğütülmüş veya bağlayıcı işlem görmüş hammadde durumunda önemli miktarda gaz yükü içerir. P serisi vakum spesifikasyonumuz ya şöyledir: Pompa paketine bağlı olarak 1 Pa veya 6,7 × 10⁻³ Pa, Ve bu seçim, kozmetik bir karar değil, süreçsel bir karardır — aşağıda vakumla ilgili nota bakın.
Aşama 2 — Isıtma ve basınç uygulaması
Genellikle kullanılan üç basınç uygulama stratejisi vardır ve doğru olanın hangisi olduğu malzeme meselesidir:
- Soğuk presleme ve ardından yük altında ısıtma — Kontrolü en kolay olanıdır, yeşil madde yoğunluğu yeterli olduğunda kullanılır.
- Önce ısıtma, ardından sıcaklıkta basınç uygulama. — Yoğunlaştırma işlemine başlamadan önce tozun gazının alınması veya hacminin azaltılması gerektiğinde kullanılır.
- Kademeli veya kademeli basınç — Malzeme yumuşadıkça basınç artar, bu da kalıp duvarındaki erken sürtünmeyi sınırlar ve yüksek bölümlerde yoğunluk dağılımını iyileştirir.
P serisi ünitelerimizdeki rampalama hızları şöyledir: 1600 °C'nin altında 1–10 °C/dk ve 1600 °C'nin üzerinde 1–15 °C/dk.. Bu sınırlar, ısıtma elemanlarının kısıtlayıcı olmasından değil, kalıp ve parça boyunca termal gradyanı kontrol etmek için mevcuttur.
Aşama 3 — Baskı altında kalma
En yüksek sıcaklık, uygulanan basınç ve bekleme süresi, birbiriyle bağlantılı bir karar oluşturur. Daha uzun süre beklemek ücretsiz değildir: tane irileşmesi, kalıp bozulması ve bazı sistemlerde kalıpla istenmeyen reaksiyon, aralığın en üst noktasında hızlanır. Piston yer değiştirmesi, mevcut en kullanışlı işlem içi sinyaldir; yer değiştirme izi, büzülmeyi gerçekleştiği anda kaydeder ve düzleşen bir eğri, yoğunlaşmanın durduğunun pratik bir göstergesidir.
Aşama 4 — Kontrollü salınım ve soğutma
Basınç tahliyesi, soğutma hızı ve parça çıkarma işlemleri genellikle çatlak parçaların ve deforme olmuş kalıpların kaynağıdır. P serisi ünitelerimiz, her ikisinin de vakum altında hareket edebilmesi için körüklü sızdırmaz üst ve alt pistonlar kullanır ve isteğe bağlı 2 bar gazla soğutma Çevrim süresi veya soğutulmuş mikroyapı bunu haklı çıkardığı durumlarda mevcuttur.
Birini Belirtmenin Yolları: Önemli Rakamlar
Adım 1 — Katalogdan değil, parçadan başlayın.
Öncelikle nihai parçayı tanımlayın: izdüşüm alanı, kesit yüksekliği, hedef yoğunluk ve tolerans açısından kritik yüzeyler. Bundan sonraki her şey bunlardan türetilir.
Adım 2 — Basınç gereksinimini kuvvete dönüştürün
Sıcak presleme basıncı genellikle belirli bir toz için deneysel olarak belirlenir; bu, fırın kataloğunda görünen bir rakam değil, malzeme sisteminizin bir özelliğidir. Birim alan başına gerekli basınç bilindiğinde, kuvvet, kalıp duvarı sürtünmesi ve kalıp boşluğundan kaynaklanan malzeme kaybı dikkate alınarak, doğrudan izdüşüm alanından elde edilir. Bu aritmetik, numune çapı değil, hangi tonaj sütununa gireceğinizi belirler: birimlerimiz şu aralıktadır: 100 ton (P3VGR22) ile 1200 ton (P11VGR22) arası.
Açıkça belirtmeye değer pratik bir sonuç: Fazla tonajlı yük taşımak bedava değildir. Daha büyük kuvvet kapasitesi, daha büyük bir piston, daha büyük bir çerçeve, daha büyük bir vakum kabı ve çevrim başına daha yüksek işletme maliyeti anlamına gelir. Boyutlandırma, hayal edebileceğiniz en büyük parçaya göre değil, sahip olduğunuz parçaya ve belgelenmiş bir yol haritasına göre yapılmalıdır.
Adım 3 — Kalıp zarfını hazneyle eşleştirin
Her P serisi modelin hem hazne boyutu hem de kullanılabilir numune çapı vardır. Numune kolonu, sıcak presleme işlemi için bağlayıcı olan kolondur:
| Model | Hazne (mm) | Kullanılabilir numune çapı. | Basın gücü | Maksimum sıcaklık |
|---|---|---|---|---|
| P3VGR22 | Φ300 × 400 | Φ150 | 100 ton | 2200 °C |
| P5VGR22 | Φ500 × 700 | Φ300 | 300 ton | 2200 °C |
| P7VGR22 | Φ700 × 900 | Φ400 | 600 ton | 2200 °C |
| P9VGR22 | Φ900 × 900 | Φ500 | 800 ton | 2200 °C |
| P11VGR22 | Φ1100 × 900 | Φ600 | 1200 ton | 2200 °C |
4. Adım — Vakumlu paketi bilinçli olarak seçin
P5 ile P11 arasında bulunan iki vakum konfigürasyonu şunlardır: 1 Pa veya 6,7 × 10⁻³ Pa, Bunlar pompa konfigürasyonlarıdır, tolerans aralığı değildir. 1 Pa, difüzyon veya moleküler pompa takılmamış mekanik pompa ile elde edilen kaba vakum seviyesidir. 6,7 × 10⁻³ Pa, difüzyon pompası veya moleküler pompa ile elde edilen yüksek vakum konfigürasyonudur. P3VGR22, 6,7 × 10⁻² Pa'da belirtilmiştir.
İşleminiz oksijen, nitrojen veya neme karşı hassas ise (oksit olmayan seramikler, refrakter metaller ve ince reaktif tozlar için yaygın bir durum), pompa paketini satın alma sırasında açıkça belirtin. Yüksek vakum sistemini sonradan eklemek, önceden belirtmekten daha fazla sorun yaratacaktır.
Adım 5 — Tek veya çift hazneli seçenek arasında karar verin.
Geliştirme çalışmaları veya kısa süreli üretimler için tek hazneli bir fırın daha uygun ve daha ucuzdur. Tekrarlayan üretim için ise çift hazneli konfigürasyonumuz (P5VTGR22-II, P7VTGR22-II), dikey yana açılan bir kapı ve iki hazne arasında tek bir vakum sistemi, hızlı soğutma devresi, fırın gövdesi ve kontrol sistemini paylaşmaktadır. 400 mm toplam stroklu çift pistonlu. Bu, hem üretim birimi başına sermayeyi hem de taban alanını azaltır.
| Model | Hazne (mm) | Kullanılabilir numune çapı. | Basın gücü | Maksimum sıcaklık |
|---|---|---|---|---|
| P5VTGR22-II | Φ500 × 700 | Φ300 | 300 ton | 2200 °C |
| P7VTGR22-II | Φ700 × 900 | Φ400 | 600 ton | 2200 °C |
Temel Parametreler
| Parametre | Özellikler | Neden önemli? |
|---|---|---|
| Maksimum sıcaklık | 2200 °C | Ulaşılabilir malzeme sistemlerini belirleyen kümeler. |
| Basın gücü | 100 – 1200 ton | Gerekli basınç × parça alanı formülünden türetilmiştir. |
| Kuvvet doğruluğu | ±3%'den daha iyi | Parçadan parçaya yoğunluğun tekrarlanabilirliği |
| En üstün vakum | 6,7 × 10⁻² Pa (P3); pompa paketi ile 1 Pa veya 6,7 × 10⁻³ Pa (P5–P11) | Pompa konfigürasyonu seçimi, hassasiyet iddiası değil. |
| Isıtma hızı | 1–10 °C/dk (< 1600 °C); 1–15 °C/dak (> 1600 °C) | Kalıp ve parça üzerinden gradyan kontrolü |
| Sıcaklık homojenliği | ±5 °C (5 noktalı ölçüm, 1000 °C, 2 saat bekleme) | İstenen kabul testi numarası |
| Ram sızdırmazlığı | Körükle kapatılmış üst ve alt pistonlar | Her iki plaka da vakum altında hareket eder. |
| Soğutma | Vakum soğutma; isteğe bağlı 2 bar gazla söndürme | Çevrim süresi ve soğutulmuş mikroyapı |
| Ram stroku (çift odacıklı) | Toplam 400 mm, çift pistonlu | Kalıp yüksekliği ve parça fırlatma zarfı |
| Kontrol | Endüstriyel PC + PLC + PID, çok bölgeli | Tarif tekrarlanabilirliği ve veri izlenebilirliği |
Vakumlu Sıcak Presleme ve Alternatif Yoğunlaştırma Yöntemleri
| Rota | Basınç modu | Bizim şartnamemiz | Şu durumlarda seçin: | Bundan kaçının |
|---|---|---|---|---|
| Sıcak pres (P serisi) | Tek eksenli, takım tezgahı aracılığıyla | 100–1200 ton, 2200 °C, ±3% kuvvete kadar | Diskler, plakalar, neredeyse nihai şekle sahip bloklar; Si₃N₄, SiC, B₄C, BN, düşük kobaltlı sertleştirilmiş karbür; yönlü basınca ihtiyaç duyan sistemler | Karmaşık 3 boyutlu şekiller, girintili çıkıntılar veya kalıpta sıkışmaya neden olabilecek çok büyük en boy oranları |
| Basınçsız vakumlu sinterleme (V serisi) | Hiçbiri | 2400 °C'ye kadar (grafit sıcak bölge), 6,7 × 10⁻³ Pa | Toz metalurjisi, bağlayıcı madde uzaklaştırma ve sinterleme, kalıp maliyetinin haklı çıkarılamadığı parçalar | Hedef yoğunluğa basınç uygulanmadan ulaşılamaz. |
| Gaz basınçlı sinterleme (G serisi) | İzostatik gaz, 6 veya 10 MPa | 1600 / 2000 °C, 10 Pa | Geometrik olarak karmaşık parçaların seri üretimi; Si₃N₄ bilyeler ve kesici takımlar | 2200 °C'ye veya özel olarak tek eksenli basınca ihtiyacınız var. |
| Sıcak izostatik presleme (I serisi) | İzostatik gaz, 100 / 150 / 200 MPa | 2000 °C (C/C sıcak bölge) veya 1400 °C (molibden) | Karmaşık şekillerin tam yoğunlaştırılması, dökümlerin konsolidasyonu, difüzyon kaynağı | Bütçe kısıtlı veya nihai şekle yakın takım üretiminin ekonomikliği daha avantajlı. |
| Kıvılcım plazma sinterleme (S serisi) | Tek eksenli, darbeli akımla ısıtılan | 300 °C/dk'ya kadar, 2200 °C, 1 Pa | Nanoyapı korunumu, hızlı geliştirme döngüleri, sinterlenmesi zor bileşimler | Büyük parçalar veya kilogram başına maliyet düşük tutulmalıdır. |
SPS vakum değeriyle ilgili bir not: 1 Pa, difüzyon veya moleküler pompa içermeyen, mekanik pompa ile elde edilen kaba vakum konfigürasyonudur. SPS, vakum seviyesi için değil, ısıtma hızı ve ince mikro yapıları koruma yeteneği nedeniyle seçilmiştir.
Uygulamalar
Sıcak presleme, tek başına ısı ile gözeneklerin kapatılamadığı veya bunu yapmak için gereken sıcaklığın mikro yapıyı kaba hale getireceği durumlarda önem kazanır. Kendi ürün yelpazemizde, P serisi şu amaçlarla kullanılır:
- oksit olmayan yapısal seramikler — silisyum nitrür, silisyum karbür, bor karbür, bor nitrür — burada yönlü basınç, aksi takdirde yüksek sıcaklık özelliklerini bozacak olan sinterleme katkı maddelerinin yerini alır.
- Azaltılmış bağlayıcı içeriğine sahip sertleştirilmiş karbür, Yoğunluktan ödün vermeden daha yüksek sertlik istendiği durumlarda.
- Yüksek sıcaklık alaşımları Motor ve türbinle ilgili uygulamalar için.
- Kompozitler ve neredeyse nihai şekle sahip bileşenler, Bunlara Nb oksitler, bakır ve demir bazlı toz malzemeler ve yüksek ısı iletkenliğine sahip sistemler dahildir.
- Geniş düz bölümler Uçak fren diskleri ve zırh plakaları gibi, 2200 °C kapasite ve yüksek taşıma kapasitesinin bir arada bulunmasının belirleyici faktör olduğu ürünler.
İlgili alt sektörler: motorlar ve güç aktarma sistemleri, kesici aletler, korozyona dayanıklı makineler ve havacılık yapıları.
Sınırlamalar: Vakumlu Sıcak Pres Ne Zaman Tercih Edilmemeli?
- Karmaşık geometri. Sıcak presleme yöntemiyle diskler, plakalar, halkalar ve basit bloklar üretilir. İç oyuklar, iç kanallar ve ince yüksek duvarlar ise gaz basınçlı sinterleme veya HIP yöntemiyle ya da basınçsız sinterleme ve işleme yöntemleriyle elde edilir.
- Kalıp ekonomisini aşan parçalar. Parça büyük ve basitse ve üretim süreci uzunsa, üretim döngüsünü başarıyla tamamlayan bir kalıbın maliyeti, sağladığı katma değerden daha yüksek olabilir.
- Çok yüksek en boy oranları. Uzun ve ince kesitler, kalıp duvarı sürtünmesinden ve yukarıdan aşağıya doğru düzensiz yoğunluktan etkilenir.
- Grafit aletlerle reaksiyona giren malzemeler. Kalıp kimyası uyumsuzsa, ya kalıp malzemesi değişir ya da işlem değişir. Varsayımlarda bulunmadan önce sorun.
- 2200 °C'nin üzerindeki işlemler. Bu, sıcak pres ürün yelpazemizin en üst seviyesidir; daha büyük bir pres değil, farklı bir teknoloji gereklidir.
- Yüksek verimlilikte küçük parçalar. SPS serimizde bulunan sürekli veya çok istasyonlu konfigürasyonlar, genellikle yüksek hacimli küçük bileşenler için daha iyi bir özelliktir.
- Atmosfere ilişkin katı sınırlar. Sıcak presleme işlemi vakum veya inert gaz altında yapılır. Grafit kalıplama, yüksek sıcaklıkta oksitleyici ortamlardan kaçınılmasını gerektirir ve hidrojenle yapılan işlemler, molibden ısıtma bölgesine sahip bir hidrojen fırınında gerçekleştirilmelidir.
SSS
Vakumlu sıcak pres fırını ne için kullanılır?
Vakumlu sıcak pres fırını, yalnızca ısı ile tam yoğunluğa ulaşamayan tozları ve ön şekillendirilmiş parçaları yoğunlaştırır. Ürün yelpazemizde tipik olarak silisyum nitrür, silisyum karbür, bor karbür, bor nitrür, düşük kobaltlı sertleştirilmiş karbür, yüksek sıcaklık alaşımları ve fren diskleri ve zırh plakaları gibi nihai şekle yakın kompozit parçalar yer almaktadır.
Sıcak presleme için ne kadar basınca ihtiyaç vardır?
Basınç gereksinimi makineye değil, malzemeye aittir ve genellikle belirli bir toz sistemi için deneme verileriyle belirlenir. Bilindikten sonra, gerekli kuvvet, parçanın izdüşüm alanından elde edilir ve bu da tonajı belirler: ürün yelpazemiz 100 tondan 1200 tona kadar uzanmaktadır.
Vakumlu sıcak pres fırını hangi sıcaklığa ulaşabilir?
P serisi vakumlu sıcak pres fırınlarımız 2200 °C'ye kadar dayanıklıdır ve 1000 °C'de iki saat boyunca beş noktadan yapılan ölçümlerde ±5 °C sıcaklık homojenliğine sahiptir.
Sıcak pres ne kadar vakum seviyesine ulaşır?
P serimiz için bu, pompa paketine bağlıdır. P3VGR22, 6,7 × 10⁻² Pa olarak belirtilmiştir. P5'ten P11'e kadar olan modeller ise 1 Pa veya 6,7 × 10⁻³ Pa olarak sunulmaktadır; 1 Pa mekanik pompalı kaba vakum konfigürasyonu, 6,7 × 10⁻³ Pa ise difüzyon veya moleküler pompa gerektiren yüksek vakum konfigürasyonudur.
Sıcak presleme, HIP ile aynı şey midir?
Hayır. Sıcak presleme, katı kalıplama aleti aracılığıyla tek eksenli basınç uygular; bu da parça şeklini kalıptan çıkarılabilecek olanla sınırlar. HIP ise her yöne gaz yoluyla izostatik basınç uygular; bu da karmaşık geometrilere uygundur ancak neredeyse nihai şekle yakın kalıplama ekonomisine sahip değildir.
Gaz basınçlı sinterleme yöntemini ne zaman tercih etmeliyim?
Geometrik olarak karmaşık parçalar üretildiğinde ve seri üretim yapıldığında, işlem sıcaklığı 1600 veya 2000 °C arasında kaldığında gaz basınçlı sinterlemeyi tercih edin; G serimiz tam olarak bu durum için 6 veya 10 MPa basınçta çalışır. Yönlü basınca veya 2200 °C'ye ihtiyaç duyduğunuzda sıcak preslemeyi tercih edin.
Eğer bir malzeme sisteminiz ve hedef yoğunluğunuz varsa, bize toz özelliklerini ve parça çizimini gönderin. Kendi ekipmanımızla denemeler yapıp, bir spesifikasyona karar vermeden önce yoğunluk, mikroyapı ve çevrim verilerini size geri göndereceğiz.
İlgili ekipmanlar: P Serisi Grafit Vakumlu Sıcak Presleme Fırını · G Serisi Gaz Basınçlı Sinterleme Fırını · S2 SPS Sinterleme Sistemi