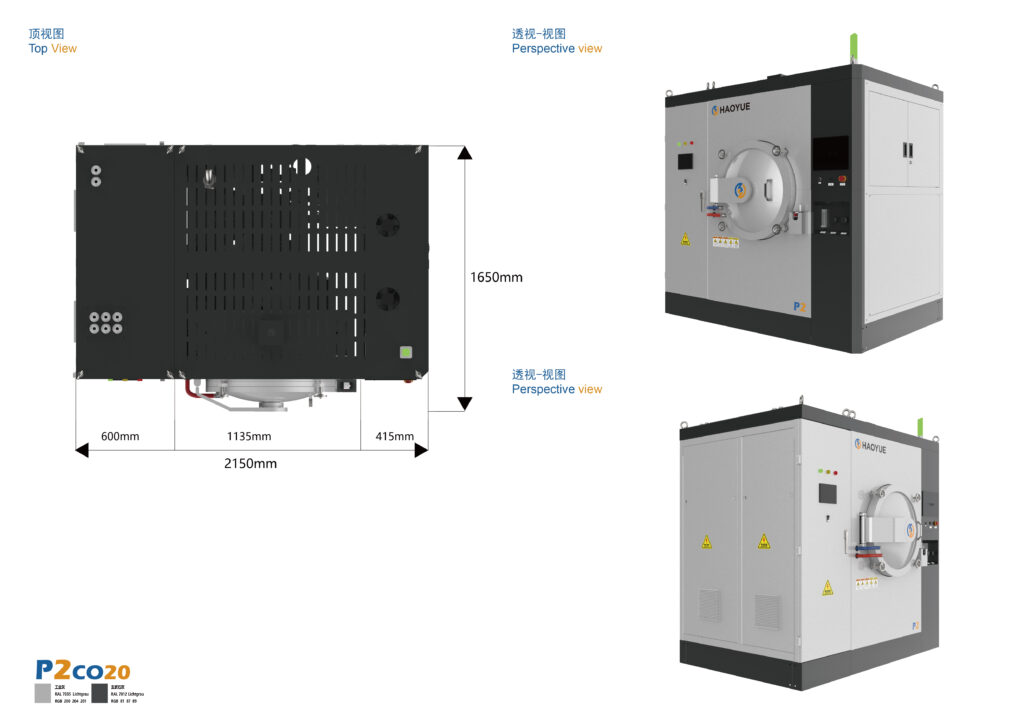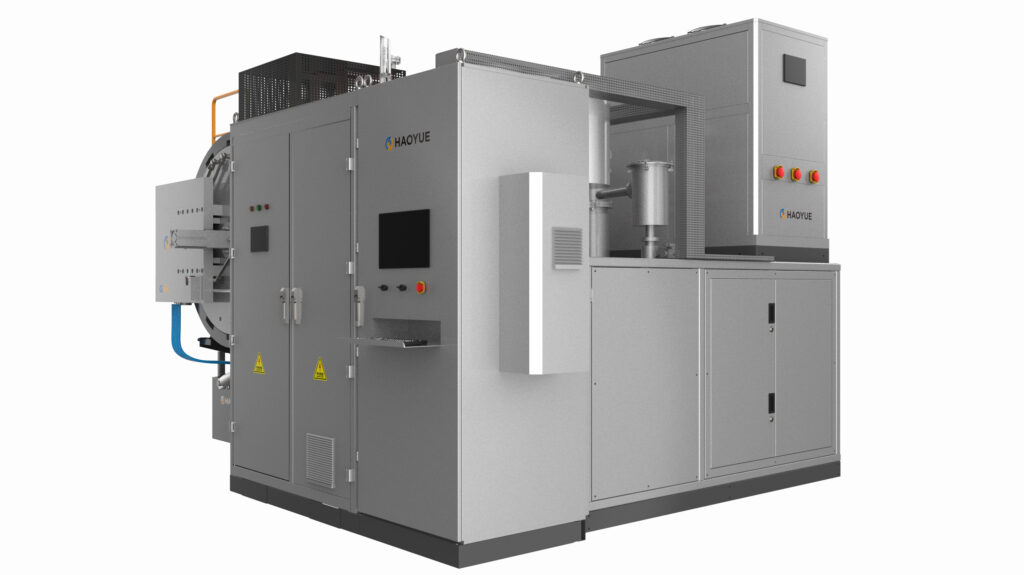
Qu'est-ce qu'un four de frittage céramique ?
A four de frittage de céramique Il s'agit d'un four à atmosphère contrôlée qui densifie une pièce céramique compacte façonnée en dessous de son point de fusion, transformant un corps vert poreux en une pièce solide par diffusion et, pour la plupart des céramiques techniques, par une atmosphère de four délibérément contrôlée.
L'atmosphère n'est pas un accessoire ajouté à la conception thermique. Pour une céramique d'oxyde comme l'Al₂O₃, l'atmosphère du four préserve principalement la pureté et élimine les gaz emprisonnés dans le réseau poreux ; pour une céramique covalente comme le Si₃N₄ ou le SiC, l'atmosphère et la pression appliquée font partie intégrante du mécanisme de densification, et non une condition de fond.
Comment fonctionne un four de frittage de céramique
Un four de frittage céramique est un système thermique auquel est associé un problème chimique. Quatre étapes de traitement déterminent le résultat, et la première se déroule bien avant l'atteinte de la température maximale.
Étape 1 — Suppression du liant (déliage)
Les pièces brutes arrivent chargées de liant organique issu du pressage, du moulage par injection ou du coulage sur bande. Si ce liant n'est pas éliminé avant la fermeture du réseau poreux, il se décompose à l'intérieur de la pièce, provoquant cloques, fissures internes ou résidus de carbone. La solution consiste en une montée en température lente suivie d'un palier dans la plage de température optimale pour l'élimination du liant organique — généralement quelques centaines de degrés Celsius, bien en dessous de la température de densification — réalisée sous vide ou sous atmosphère contrôlée afin que les produits de décomposition s'évaporent de la pièce. Notre four de la série V est conçu comme une plateforme de déliantage sous vide et de frittage sans pression, tandis que notre four de la série G intègre l'élimination de la cire sous pression positive et sous vide dans le même cycle que le frittage sous vide, sous pression partielle et sous pression, évitant ainsi le transfert d'une pièce à base de cire entre les machines.
Étape 2 — Créer l'ambiance
C'est à cet endroit que les deux familles de céramiques se séparent. Céramiques d'oxyde — Al₂O₃, ZrO₂, MgO, mullite, TiO₂ — se densifient par diffusion en phase solide ou liquide et nécessitent principalement un environnement propre et pauvre en oxygène ; une configuration à vide poussé de 6,7×10⁻³ Pa avec une pompe à diffusion ou moléculaire est la voie standard que nous proposons pour les céramiques techniques et transparentes de la série V. Céramiques non oxydes — Si₃N₄, SiC, AlN, B₄C, les borures — sont covalents et ont de faibles coefficients d'autodiffusion, donc le vide seul n'est que le point de départ : ils sont densifiés soit avec des additifs de frittage en phase liquide sous une surpression de gaz inerte, soit avec une pression mécanique appliquée.
Étape 3 — Chauffage dans la fenêtre de densification
La consigne de température dépend du matériau, et la zone chaude fixe la limite supérieure. Les zones chaudes en graphite offrent la limite supérieure la plus élevée de notre gamme à 2 000/2 400 °C ; une zone chaude en tungstène à 1 800/2 000 °C constitue l’alternative sans carbone pour les céramiques transparentes et techniques où la présence de carbone serait visible sur la pièce finie ; le molybdène couvre la plage inférieure de 1 000/1 300 °C pour les opérations de métallisation et de traitement des métaux.
Étape 4 — Temps de séjour et contrôle du grain
La densité n'est pas le seul critère. Dans les céramiques structurales, la taille des grains détermine la résistance et la ténacité ; le temps de maintien et la vitesse de montée en température sont donc utilisés comme outils microstructuraux plutôt que comme simples paramètres logistiques. Nos procédés de la série V présentent des montées en température de 1 à 15 °C/min en dessous de 1 600 °C et de 1 à 10 °C/min au-dessus de 1 600 °C. Les procédés sous pression privilégient la limitation de la croissance des grains au détriment de la vitesse de chauffage : le frittage par plasma étincelle atteint jusqu'à 300 °C/min et passe donc beaucoup moins de temps dans la plage de grossissement des grains.
Étape 5 — Refroidissement contrôlé
Le refroidissement doit éviter à la fois la réoxydation et les chocs thermiques. Un système de refroidissement rapide par gaz (2 bars) est disponible en option ; il fait circuler un gaz inerte dans la zone chaude afin de réduire rapidement la charge. Sans ce système, le refroidissement est radiatif et peut allonger considérablement la durée du cycle.
Paramètres clés à spécifier
| Paramètre | Pourquoi c'est important | Valeurs de nos fournaises |
|---|---|---|
| Température maximale | Sélectionne le matériau de la zone chaude, et avec lui la gamme de céramiques que vous pouvez utiliser. | 2000 / 2400 °C (graphite) · 1800 / 2000 °C (tungstène) · 1000 / 1300 °C (molybdène) |
| Aspirateur ultime | Élimine les gaz emprisonnés et maintient les joints de grains propres. | 6,7 × 10⁻³ Pa avec une pompe à diffusion ou moléculaire ; 1 Pa pour les configurations à pompe mécanique uniquement ; 5 Pa et 10 Pa sur les plateformes à induction et continues |
| Atmosphère | Détermine si une céramique covalente peut se densifier. | Vide, gaz inerte à pression partielle ou surpression d'azote ou d'argon de 6/10 MPa (frittage sous pression de gaz) |
| Pression appliquée | Comble les porosités que la diffusion seule ne peut pas combler. | Uniaxiale 100–1200 t (pressage à chaud) ; 50–400 kN (SPS) ; pression de gaz 6 / 10 MPa (GPS) |
| Vitesse de montée en puissance | Contrôle la croissance des grains et les chocs thermiques | 1 à 15 °C/min en dessous de 1600 °C ; 1 à 10 °C/min au-dessus ; jusqu'à 300 °C/min avec SPS |
| uniformité de la température | Détermine le rendement sous une charge | ±5 °C (mesure en cinq points étalonnée à 1000 °C) |
| Taille de la chambre utile | Définit l'enveloppe de la pièce et le poids du lot | 300×300×400 mm jusqu'à 1000×1000×1400 mm |
Une précision qui permet d'éviter bien des erreurs de spécification : La valeur du vide dépend du choix du groupe motopompe, et non de la qualité du four. Une chambre commandée avec un système de pompage mécanique n'atteint qu'un vide primaire d'environ 1 Pa et est conçue pour des applications ne nécessitant pas un vide poussé. Si votre procédé repose sur la réduction d'oxydes ou le dégazage d'une poudre céramique fine compactée, spécifiez explicitement la configuration à vide poussé plutôt que de supposer qu'elle est incluse de série.
Quel four pour quelle famille de céramiques
Les céramiques qui portent le même nom sur un bon de commande nécessitent souvent des fours complètement différents.
| Famille de céramiques | Exemples | Voie de densification | Fournaise dans notre gamme |
|---|---|---|---|
| Céramiques d'oxyde | Al₂O₃, ZrO₂, MgO, mullite, TiO₂ | Diffusion à l'état solide ou en phase liquide ; aucune pression appliquée requise | Série V, zone chaude en graphite |
| Céramiques transparentes et techniques | Al₂O₃, ZrO₂, SiC, Si₃N₄ nécessitent une chambre sans carbone | frittage sous vide poussé et sans contamination | Série V, zone chaude en tungstène (1800 / 2000 °C) |
| nitrures et carbures covalents | Si₃N₄, SiC, AlN | Frittage en phase liquide sous surpression de gaz inerte, ou frittage assisté par pression | Frittage sous pression de gaz série G (6/10 MPa) ; pressage à chaud série P ; SPS |
| Borures et céramiques ultra-haute température | TiB₂, ZrB₂, HfB₂, B₄C | Pression appliquée nécessaire pour atteindre la densité | Pressage à chaud série P ; SPS |
| Déliantage à corps vert | tout ce qui précède | Élimination de la cire par aspiration ou pression positive avant frittage | Série V (déliantage sous vide) ; Série G (élimination intégrée des cires) |
| Assemblages en céramique métallisée ou brasée | Métallisation Al₂O₃, joints verre-métal | Atmosphère réductrice à température modérée | Four à hydrogène sous vide série H (1000 / 1300 °C) |
Frittage sous vide de céramique d'alumine : un exemple concret
L'alumine est la céramique technique la plus courante et un bon cas d'étude, car un seul nom de matériau masque trois exigences différentes — et donc trois fours différents.
- alumine standard 96–99% Pour les pièces d'usure, les joints et l'isolation électrique, ces matériaux se densifient efficacement par frittage sous vide sans pression dans une zone chaude en graphite. Le rôle du four est ici de garantir l'uniformité de la température et une atmosphère parfaitement propre, et non la pression.
- Alumine de haute pureté et transparente, Dans ce cas, la transmission optique est réduite par l'absorption de carbone et la porosité résiduelle. La solution consiste à utiliser une zone chaude en tungstène sans carbone à 1800/2000 °C sous vide poussé, et non une chambre en graphite, même si celle-ci est moins coûteuse.
- Alumine qui doit atteindre sa densité maximale sans pression — une forme ne pouvant supporter une charge uniaxiale, ou un lot pour lequel le coût de l'outillage exclut le pressage à chaud. Le frittage sous pression de gaz à 6/10 MPa se situe entre le frittage sous vide sans pression et le pressage à chaud complet et convient aux corps en Al₂O₃, ZrO₂, SiC et Si₃N₄.
Si vous spécifiez un four de frittage sous vide pour céramique d'alumine, La question pratique n'est donc pas “ à quelle température ? ” mais “ lequel de ces trois procédés à base d'alumine suis-je en train d'exécuter ? ”. La réponse détermine le matériau de la zone chaude, le groupe de pompage et la nécessité même d'une pression.
Four de frittage de céramique comparé aux procédés alternatifs
| Processus | Température | Pression / atmosphère | Idéal pour la céramique lorsque |
|---|---|---|---|
| Four de frittage sous vide | jusqu'à 2000 / 2400 °C (graphite) | Vide poussé 6,7 × 10⁻³ Pa, pression partielle optionnelle | Céramiques d'oxyde, déliantage et frittage sans pression, corps compatibles avec le carbone |
| Frittage sous pression de gaz (GPS) | 1600 / 2000 °C | 6 / 10 MPa d'azote ou d'argon | Si₃N₄, SiC, ZrO₂, Al₂O₃ nécessitant une densification quasi-isostatique sans pression |
| pressage à chaud sous vide | 2200 °C | Uniaxe, 100–1200 t | SiC, B₄C, BN et composites où la pression est le seul moyen d'atteindre la densité maximale |
| Frittage par plasma étincelle (SPS) | 2200 °C | Uniaxe, jusqu'à 300 °C/min | Céramiques à grains fins pour lesquelles la croissance des grains doit être maîtrisée ; volumes de R&D et de production pilote |
| Pressage isostatique à chaud (HIP) | 1400 / 2000 °C | Gaz inerte 100 / 150 / 200 MPa | Post-densification de corps céramiques dont la porosité est déjà fermée |
| four à hydrogène sous vide | 1000 / 1300 °C | Vide et hydrogène | Métallisation céramique, brasage et scellement verre-métal |
Pour la densification sans pression de céramiques d'oxyde sous vide poussé, notre gamme de fours de frittage sous vide couvre les zones chaudes en graphite, tungstène et molybdène dans des chambres de dimensions adaptées. Pour les céramiques covalentes nécessitant une surpression plutôt qu'une pression de tête, le Four de frittage horizontal sous pression de gaz série G applique une pression de 6 à 10 MPa de gaz inerte. Et lorsque la taille des grains, plutôt que la densité, est la propriété limitante, Système de frittage plasma par étincelles S2 permet des montées en température jusqu'à 300 °C/min.
Applications
- Céramiques techniques et résistantes à l'usure — Joints, guides, guides de filetage et chemises en alumine frittés dans des zones chaudes en graphite.
- Céramiques transparentes — fenêtres optiques et blindées, matériaux hôtes laser, où une zone chaude en tungstène sans carbone protège la transmission.
- Céramiques pour outils de coupe — Inserts en Si₃N₄, SiC, TiB₂ et SiAlON qui nécessitent une pression ou une atmosphère de surpression pour atteindre la densité.
- Céramiques électroniques et semi-conductrices — Substrats AlN et électrolytes ZrO₂, sensibles à la fois à la contamination et à la porosité résiduelle.
- Céramiques ultra-haute température — borures et carbures pour applications aérospatiales et structurelles à haute température.
- Assemblages céramiques métallisés et brasés — Conditionnement de tubes à vide, de capteurs et de modules de puissance traité sous atmosphère d'hydrogène.
Limites — quand un four de frittage céramique est un mauvais achat
- Votre corps n'a jamais été correctement compacté. Le frittage ne peut pas réparer une pièce crue de mauvaise qualité ; si la pièce est déjà dense et que l'objectif est de fermer la porosité, HIP est l'outil approprié.
- Vous avez besoin d'une pièce en Si₃N₄ ou SiC entièrement dense. Le vide seul ne suffira pas. Les céramiques covalentes nécessitent des additifs en phase liquide et une surpression de gaz inerte, ou une pression appliquée ; un four sous vide sans pression est une mauvaise solution, quelle que soit la température atteinte.
- Il vous suffit de retirer le liant. Un four de déliantage dédié, ou l'étape intégrée d'élimination de la cire d'une machine combinée, est moins cher qu'une plateforme de frittage sous vide poussé complète.
- Votre matériau ne doit pas entrer en contact avec du carbone à une température supérieure à 1800 °C. L'utilisation du graphite est alors exclue, et le tungstène augmente à la fois le coût d'investissement et le coût de remplacement des éléments.
- Vous analysez de petits échantillons uniques. La méthode SPS peut être la voie de développement la plus rapide et la moins coûteuse pour les échantillons de Φ80–120 mm jusqu'à Φ300–400 mm avant de s'engager dans un four de production.
- Votre besoin concerne la métallisation ou le brasage, et non le frittage en masse. Il s'agit d'un travail dans un four à hydrogène à 1000 / 1300 °C, et non dans une chambre à vide à 2400 °C.
FAQ
À quoi sert un four de frittage céramique ?
Ce procédé permet de densifier une pièce céramique compacte et façonnée à une température inférieure à son point de fusion, transformant ainsi un corps cru poreux en une pièce solide. En pratique, il assure également l'élimination du liant et, pour les céramiques covalentes telles que le Si₃N₄, il fournit la pression ou l'atmosphère nécessaire à la densification.
Quelle est la différence entre le frittage de l'alumine sous vide et le frittage sous pression de gaz ?
Les deux procédés permettent de produire de l'alumine dense. Le frittage sous vide est la méthode la plus simple et la moins coûteuse pour l'alumine standard 96-99% dans une zone chaude en graphite. Le frittage sous pression de gaz (6/10 MPa) est utilisé lorsque la pièce ne peut supporter une charge uniaxiale et qu'elle doit atteindre sa densité maximale sans ajout de pression.
Peut-on fritter Si₃N₄ et SiC dans un four sous vide ?
Elles ne peuvent pas atteindre leur densité maximale par elles-mêmes. Ce sont des céramiques covalentes à faible coefficient d'autodiffusion ; elles sont donc densifiées avec des additifs de frittage en phase liquide sous surpression de gaz inerte (6/10 MPa dans notre série G) ou par application d'une pression dans une presse à chaud ou un système SPS.
Quel niveau de vide est nécessaire pour le frittage de la céramique ?
Cela dépend de la famille de matériaux. Les céramiques techniques et transparentes bénéficient d'un vide poussé (6,7 × 10⁻³ Pa avec une pompe à diffusion ou moléculaire) pour éliminer les gaz emprisonnés et maintenir la propreté des joints de grains. Le pompage mécanique seul n'atteint qu'un vide primaire d'environ 1 Pa et est destiné aux applications ne nécessitant pas un vide poussé.
À quelle vitesse un four de frittage de céramique peut-il monter en température ?
Nos rampes de la série V atteignent 1 à 15 °C/min en dessous de 1600 °C et 1 à 10 °C/min au-dessus de 1600 °C, avec une uniformité de température cartographiée à ±5 °C à l'aide d'une étude en cinq points à 1000 °C. Les voies assistées par pression sont beaucoup plus rapides : SPS atteint jusqu'à 300 °C/min.
Quand dois-je choisir le pressage à chaud ou le procédé SPS ?
Lorsque la densité, et non seulement le chauffage, pose problème. Le pressage à chaud uniaxial atteint 2 200 °C avec une force de 100 à 1 200 tonnes pour les corps en SiC, B₄C et BN ; le procédé SPS atteint également 2 200 °C avec des rampes de température allant jusqu’à 300 °C/min lorsque la finesse du grain prime sur la taille du lot.