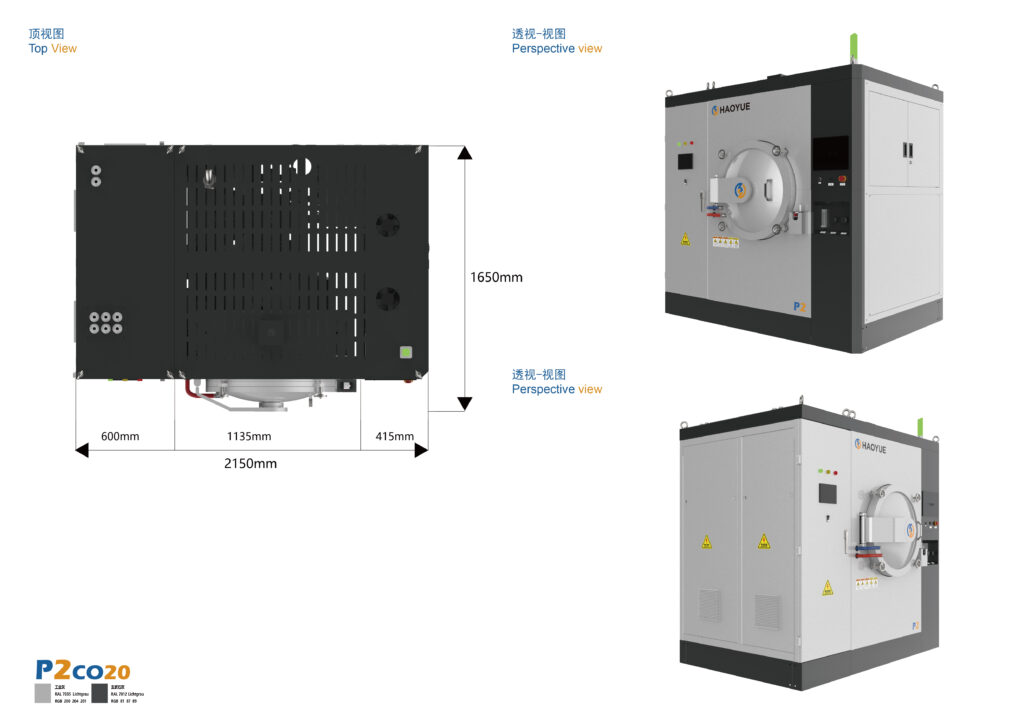
A El horno de unión por difusión es un horno de vacío que une dos superficies metálicas limpias y ajustadas en estado sólido, aplicando calor y presión uniaxial hasta que los átomos se difunden a través de la interfaz y la línea de unión original desaparece. No se utiliza ningún material de relleno y el metal base nunca se funde.
Suena sencillo. En la práctica, la mayoría de los fallos en la soldadura por difusión no tienen nada que ver con el horno en sí, sino con la preparación de la superficie, el paralelismo de las placas o un tiempo de espera reducido para cumplir con el cronograma de producción. Esta guía explica cómo funciona realmente el proceso, los parámetros importantes y cómo elegir entre la soldadura por difusión y la soldadura fuerte.
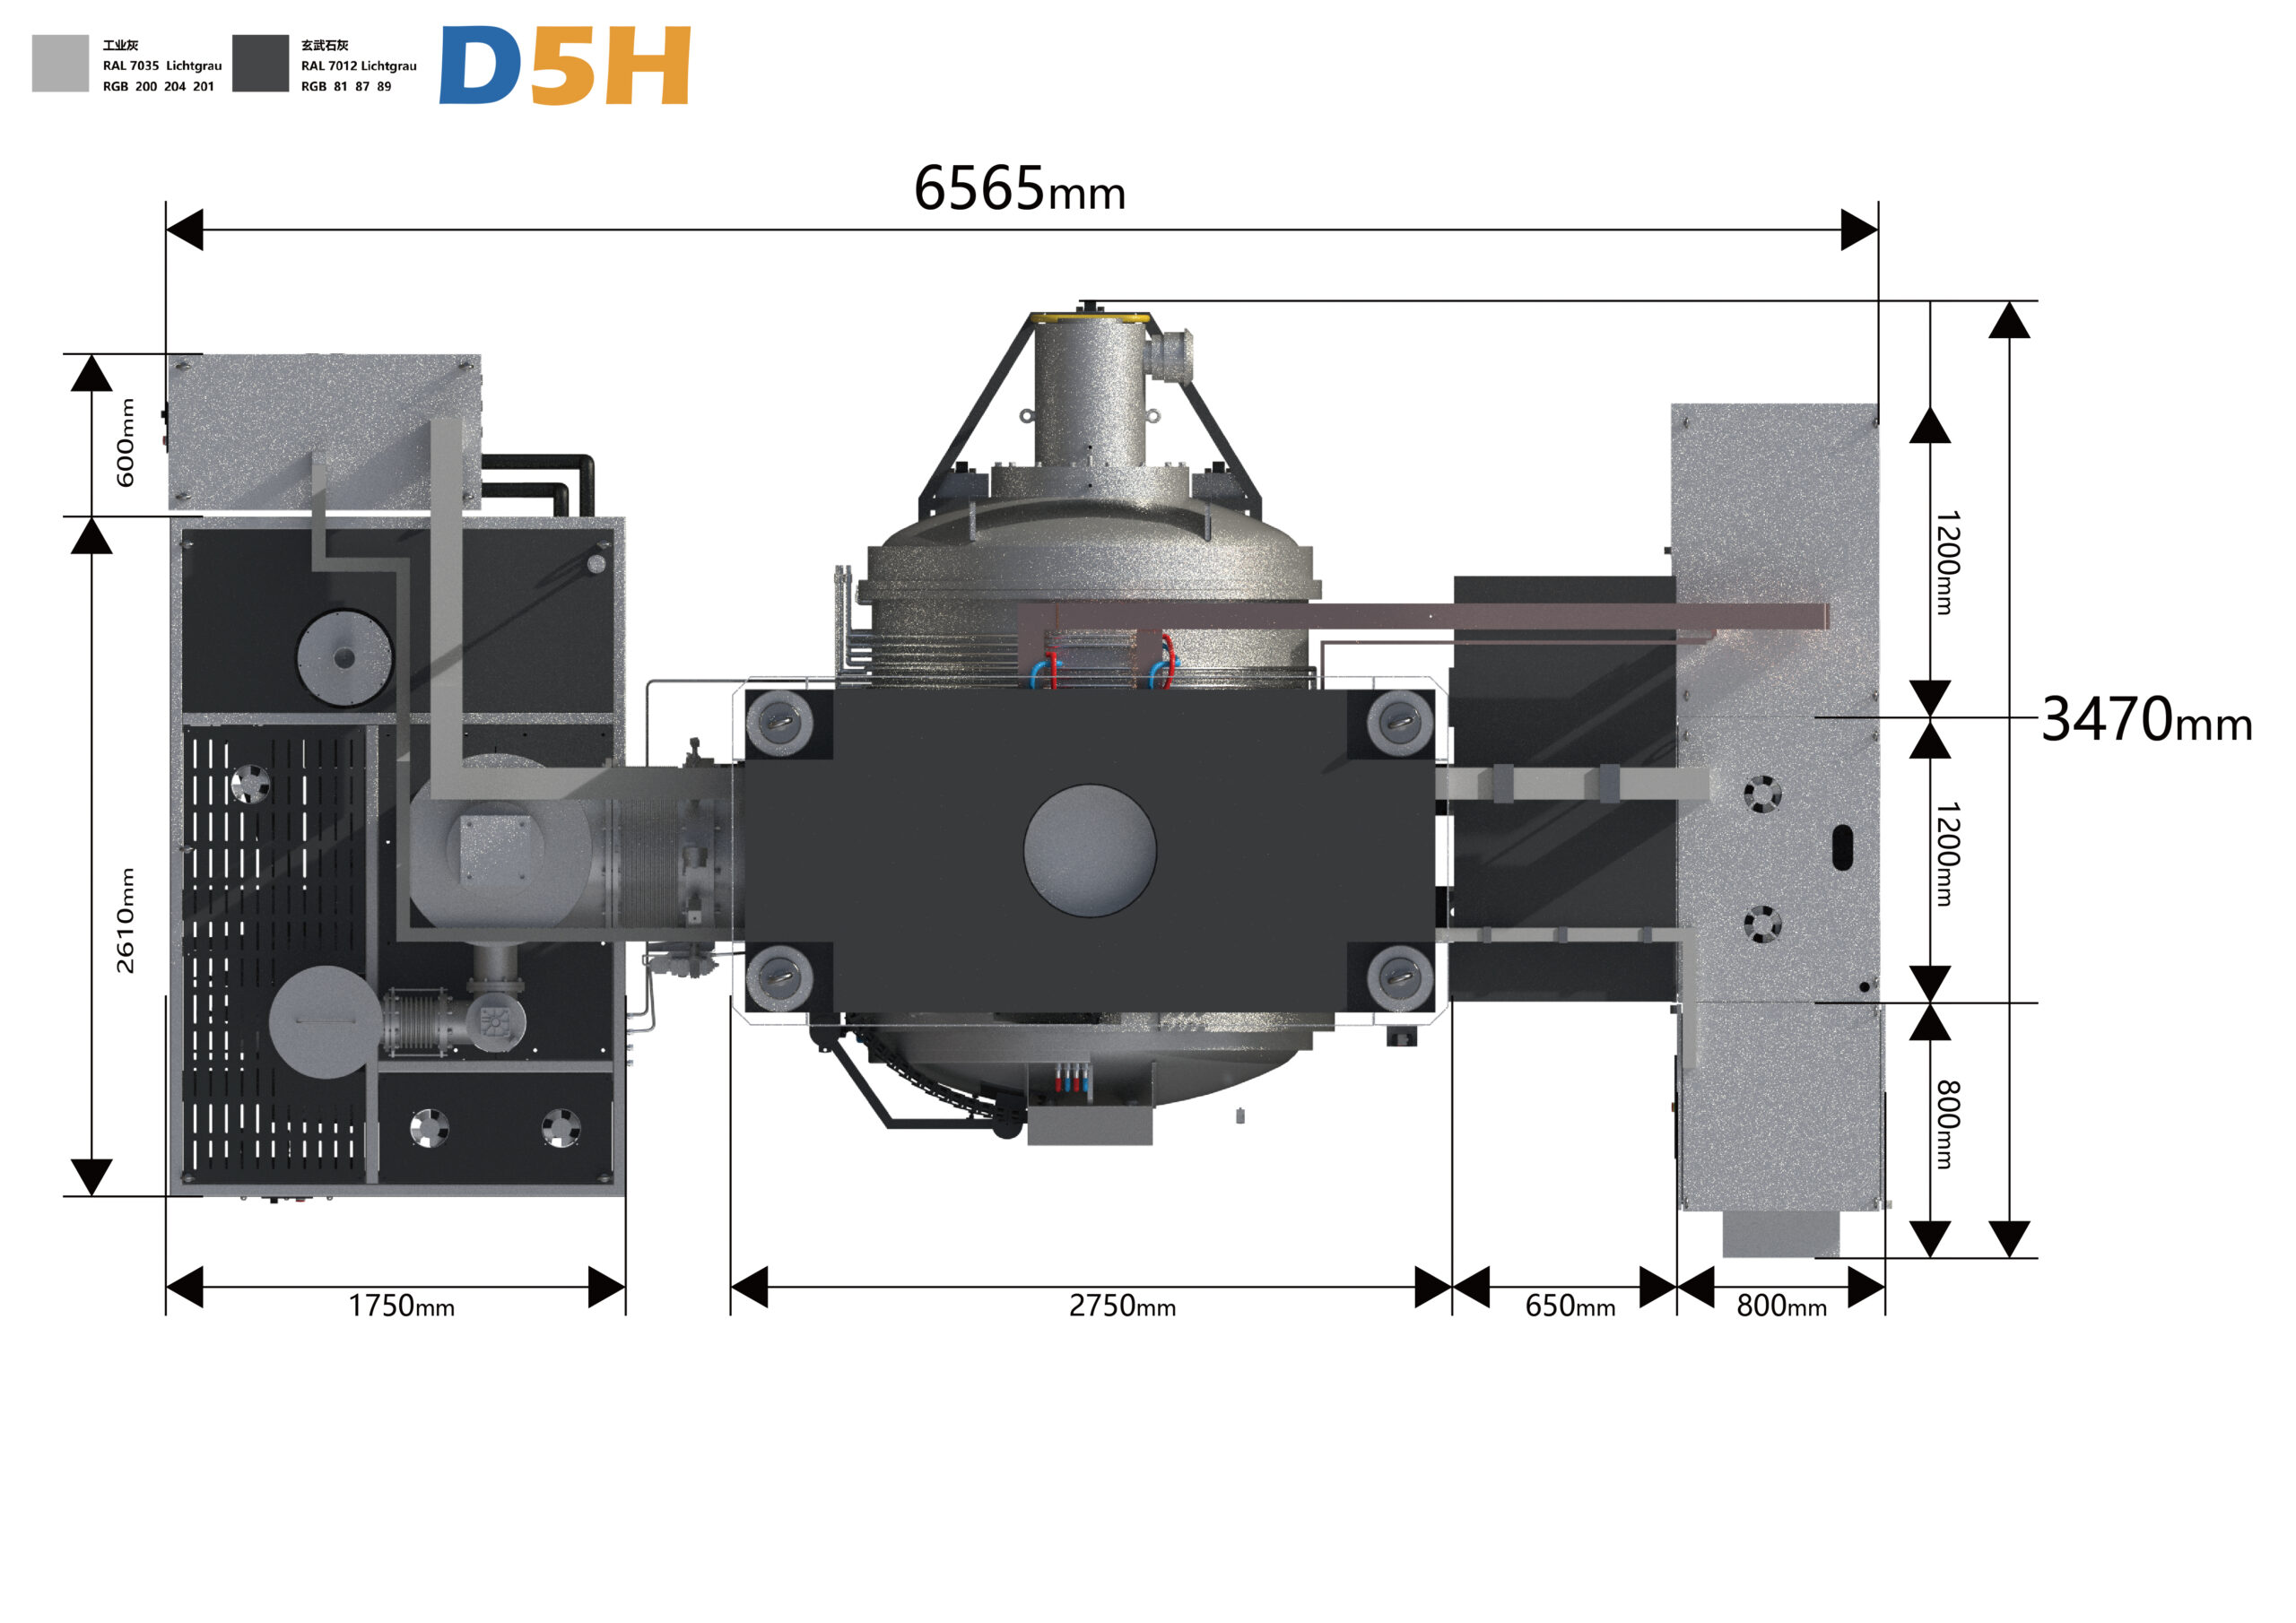
¿Qué es el enlace por difusión?
La unión por difusión (también llamada soldadura por difusión) es un proceso de unión en estado sólido. Dos piezas con superficies pulidas y coincidentes se ponen en contacto bajo presión y se calientan, generalmente hasta alcanzar entre el 0,5 y el 0,8 de la temperatura de fusión absoluta del material. Con el tiempo, los átomos migran a través de la interfaz, los huecos se contraen y se cierran, y la unión se vuelve metalúrgicamente continua con el metal base.
Dado que no se funde nada, no hay estructura de fundición, ni capa de relleno, ni zona afectada por el calor en el sentido convencional de la soldadura por fusión. Una unión por difusión bien hecha en Ti-6Al-4V puede alcanzar casi la resistencia total del material base, y la unión resiste tratamientos térmicos posteriores y temperaturas de servicio que destruirían un conjunto soldado con latón.
Cómo funciona el proceso: Tres etapas superpuestas
Comprender las etapas explica por qué la preparación de la superficie es fundamental para el resultado final.
1. Contacto y deformación de las asperezas. A escala microscópica, incluso una superficie pulida es un campo de picos. La presión —típicamente de 3 a 20 MPa uniaxial— aplana estos picos mediante deformación plástica y fluencia, convirtiendo los contactos puntuales en un área de contacto real.
2. Difusión en la interfaz y en los límites de grano. A cierta temperatura, los átomos se mueven a lo largo de la interfaz y de los límites de grano. Los huecos se contraen y la línea de enlace original comienza a migrar a medida que los granos crecen a través de ella.
3. Eliminación de huecos y crecimiento del grano. Con un tiempo de espera suficiente (generalmente de 1 a 4 horas), los huecos residuales se cierran por completo y los granos se extienden a ambos lados de la interfaz. En este punto, la línea de unión ya no es visible en una sección metalográfica, lo que constituye la definición práctica de una unión completa.
Si te detienes después de la etapa 1, obtienes una "fianza de beso": puede pasar una inspección visual pero fallar en servicio. Por eso los ensayos no destructivos son importantes (ver más abajo).
Parámetros clave del proceso
| Parámetro | Rango típico | Por qué es importante |
|---|---|---|
| Acabado superficial | Ra ≤ 0,4 µm (en trabajos aeroespaciales suele ser ≤ 0,2 µm) | Debajo de esto, el área de contacto real colapsa y aparecen parches sin unir. |
| Planitud / ajuste | A pocos micrómetros sobre el área de unión | Los huecos deben cerrarse por difusión, no por flujo de relleno. |
| Temperatura | 0,5–0,8 × Tm (absoluto) | Demasiado bajo = sin difusión; demasiado alto = crecimiento de grano, distorsión |
| Presión uniaxial | 3–20 MPa | Impulsa el colapso de las asperezas y el cierre de los huecos; debe ser paralelo. |
| Nivel de vacío | ≤ 10⁻² Pa; ≤ 10⁻³ Pa para titanio y aleaciones reactivas | Evita la reformación de óxidos a temperatura ambiente. |
| Tiempo de espera | 1–4 h típico | La difusión depende del tiempo; la retención insuficiente es el atajo más común. |
| Uniformidad de la temperatura | ±5 °C en toda la zona caliente | Determina la repetibilidad entre lotes en piezas grandes. |
| Enfriamiento | Controlado, bajo carga o gas inerte | Afecta a la tensión residual y a la microestructura final. |
Unión por difusión frente a soldadura fuerte frente a prensado en caliente
| Enlace por difusión | Soldadura | Prensado en caliente al vacío | |
|---|---|---|---|
| Metal de relleno | Ninguno | Sí | Ninguno |
| Fundición de metales base | No | No | No |
| Composición conjunta | Igual que el metal base | El relleno permanece como una capa diferenciada. | N/A (consolidación, no unión) |
| Temperatura máxima de servicio | límite de metales base | Limitado por refundición del relleno | N / A |
| demanda de preparación de superficies | Muy alto | De bajo a moderado | Moderado |
| Tolerancia de huecos | Muy bajo | Alto (el relleno rellena los huecos) | N / A |
| Tiempo de ciclo | Horas | De minutos a horas | Horas |
| Uso típico | Estructuras de titanio, metales diferentes, placas de microcanales | Ensamblajes de alto volumen, tolerancias permisivas. | Consolidación de polvo, densificación cerámica |
La decisión generalmente se reduce a una pregunta: ¿Puede tolerar un metal de relleno en servicio? Si la respuesta es sí, la soldadura fuerte es más rápida y económica. Si la respuesta es no, debido a la temperatura, la corrosión, la formación de compuestos intermetálicos o las especificaciones del cliente, la unión por difusión es la opción más adecuada.
Defectos comunes y sus causas reales
- Zonas sin unión / vínculos de besos — Acabado superficial o limpieza. Desengrasar, manipular con guantes y cargar rápidamente; una huella dactilar indica un defecto de unión.
- vacíos residuales — tiempo de mantenimiento demasiado corto o presión demasiado baja para la sección transversal.
- Capas intermetálicas frágiles — unir metales diferentes sin una capa intermedia adecuada (Ni, Cu o Ag, según el par).
- Distorsión — Platos no paralelos o perfil térmico irregular. Compruebe el paralelismo de los platos antes de culpar a la receta.
- Crecimiento excesivo de los granos — temperaturas excesivas o tiempos de exposición prolongados, lo que compromete las propiedades mecánicas.
Nota de inspección: El escaneo ultrasónico C es el método no destructivo estándar para verificar la cobertura de la unión, generalmente respaldado por el seccionamiento metalográfico de una muestra del proceso de la misma ejecución.
Aplicaciones típicas
- Aeroespacial: Estructuras de titanio formadas superplásticamente/unidas por difusión (SPF/DB), aspas de ventilador huecas, paneles sándwich de nido de abeja
- Metales diferentes: Transiciones de cobre a aluminio, uniones de titanio a acero inoxidable mediante capas intermedias.
- Gestión térmica: Intercambiadores de calor de microcanales, placas frías, canales de refrigeración conformados en herramientas.
- Energía e investigación: Componentes de fusión y reactores, conjuntos de metales refractarios (W, Mo)
- De cerámica a metal: con capas intermedias activas o diseños de expansión coincidentes
Cuando la unión por difusión es la opción equivocada
Seamos honestos sobre las limitaciones: los tiempos de ciclo se miden en horas; el tamaño de la pieza está limitado por la platina; la preparación de la superficie es costosa y lenta; y para ensamblajes de alto volumen y tolerancias amplias, la soldadura fuerte o la soldadura convencional siempre resultarán más económicas. La unión por difusión es un proceso de precisión, no de uso general.
Preguntas frecuentes
¿Cuál es la diferencia entre la unión por difusión y la soldadura por difusión?
Describen el mismo mecanismo de estado sólido y a menudo se usan indistintamente. La “soldadura por difusión” suele aparecer en las normas y la literatura sobre soldadura; la “unión por difusión” es más común en el sector aeroespacial, en hornos de vacío y en la industria manufacturera.
¿Puede un horno de unión por difusión unir metales diferentes?
Sí, pero generalmente mediante una capa intermedia. Se utilizan capas intermedias de níquel, cobre o plata para evitar la formación de compuestos intermetálicos frágiles entre aleaciones que, de otro modo, reaccionarían negativamente.
¿Qué tan fuerte es un enlace de difusión?
Una unión bien hecha se aproxima a la resistencia del metal base —frecuentemente 90–100% en aleaciones de titanio— porque no hay relleno ni estructura fundida en la unión.
¿Qué nivel de vacío requiere la unión por difusión?
Normalmente 10⁻² Pa o mejor. El titanio, el aluminio y otras aleaciones reactivas generalmente requieren 10⁻³ Pa o mejor para evitar la reformación de óxidos durante el mantenimiento.
¿Cuánto tiempo dura un ciclo de unión por difusión?
Planifica con varias horas. El calentamiento, el mantenimiento de la temperatura durante 1 a 4 horas y el enfriamiento controlado implican que un ciclo completo supone un turno, no una pausa para el café.
¿Es posible unir cerámicas mediante difusión?
Sí, a temperaturas más elevadas y a menudo con intercapas metálicas activas; aunque para la consolidación de polvos cerámicos, el prensado en caliente o la sinterización a presión de gas suelen ser la opción más práctica.
Especificación de un horno de unión por difusión: una breve lista de verificación
- Capacidad de carga y paralelismo del bastidor a temperatura ambiente, no solo a temperatura ambiente.
- Material de la zona caliente y uniformidad — grafito frente a metal refractario, y verificado ±5 °C o mejor en todo el volumen de trabajo.
- Sistema de vacío — presión máxima, tasa de fuga y tiempo de bombeo bajo carga.
- Control de procesos y registro de datos — El trabajo en el sector aeroespacial requiere una trazabilidad completa de la temperatura, la presión y el vacío en cada prueba.
- Tamaño de la platina en relación con la pieza más grande — con margen para trabajos futuros.
- Control de refrigeración — Refrigeración programable bajo carga.
La clave del éxito reside en adaptar el horno al sistema de materiales. Si está evaluando un horno de soldadura por difusión para una aleación o diseño de unión específico, el siguiente paso más fiable es realizar una prueba con sus propias piezas.
→ Equipo relacionado: Horno de prensado en caliente al vacío de grafito serie P · Horno de sinterización a presión de gas · Horno de sinterización al vacío
¿Tienes una articulación que estás intentando evaluar? Envíanos el par de materiales y el tamaño de la sección; realizamos pruebas de muestra en nuestro propio laboratorio.