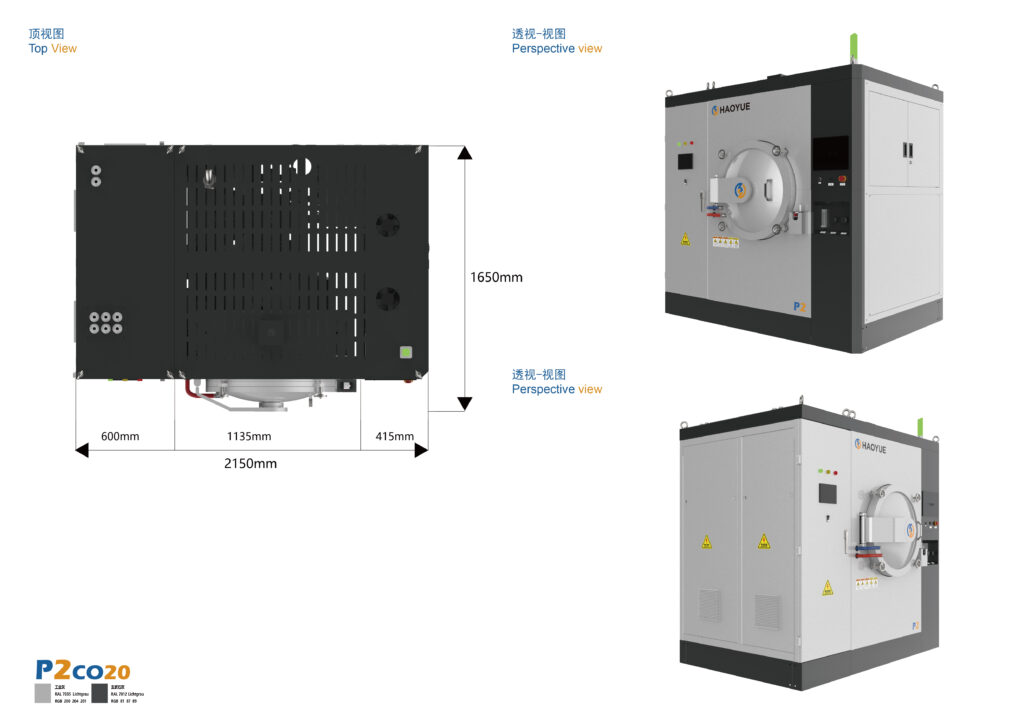
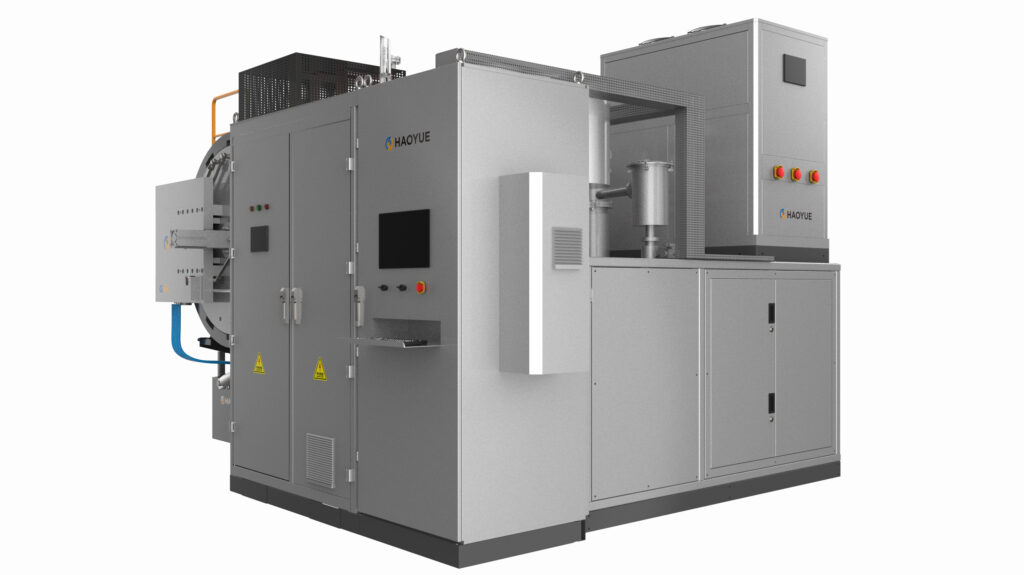
نظام التلبيد بالبلازما الشرارية المستمر عبارة عن منصة متعددة المحطات (SPS) حيث تتم عمليات تعبئة المسحوق، والتسخين بتيار نبضي تحت ضغط أحادي المحور، والتبريد المتحكم به في محطات منفصلة في وقت واحد، بحيث لا يتوقف مصدر الطاقة وإطار الضغط عن العمل بانتظار تبريد القالب. يحوّل هذا النظام عملية التلبيد بالبلازما الشرارية من دورة معملية لكل عينة إلى خط إنتاج يعمل بنظام التاكت، وينقل التحدي الهندسي من "هل يمكننا الوصول إلى 2200 درجة مئوية؟" إلى "هل يمكننا الحفاظ على نفس الكثافة في كل محطة، وفي كل وردية؟"“
هذا التحول هو القصة بأكملها. واجهت الفرق التي تقيّم SPS عقبة واحدة، وهي ليست عقبة تتعلق بدرجة الحرارة بل عقبة تتعلق بالجدول الزمني: عشرون دقيقة تحت التيار، وأربع ساعات من التبريد، ويتم دفع ثمن الجهاز بالساعة.

ما هو مفهوم SPS المستمر فعلياً - وما ليس كذلك
تعتمد تقنية SPS، المعروفة أيضاً بتقنية التلبيد بمساعدة المجال (FAST)، على تمرير تيار مباشر نبضي عبر قالب من الجرافيت وقوالب التشكيل. يعمل القالب كعنصر تسخين ووعاء ضغط وأداة تشكيل في آن واحد، مما يجعل عملية التكثيف تستغرق دقائق بدلاً من ساعات: حيث تتولد الحرارة داخل القالب نفسه، ولا تُشعّ إليه.
تقوم آلة الدفعات بكل هذا في حجرة واحدة. أما نظام التلبيد بالبلازما الشرارية المستمر فيقسمه إلى محطات متوازية:
- المحطة 1 - الجرعات. يُوضع المسحوق مباشرة في القالب. لا حاجة للضغط المسبق، ولا للطبقة الخضراء، ولا للمادة الرابطة.
- المحطة 2 - الضغط الحراري. تيار مستمر نبضي بالإضافة إلى قوة أحادية المحور، مع زيادة تدريجية وثبات.
- المحطة 3 - التبريد. تغادر الرقاقة المحملة مسار التيار وتبرد تحت الفراغ أو الغاز الخامل.
- المحطة 4 - إخراج القالب وإعادة النرد. تم تفكيك الأجزاء وتنظيف القالب وإعادة شحنه.
تستهلك المحطة الثانية فقط الطاقة وقدرة الضغط. هذه هي الحجة الاقتصادية برمتها، وكل ما يليها هو الثمن الذي تدفعه مقابل ذلك.
كيفية سير العملية، مرحلة تلو الأخرى
المرحلة الأولى: تناول الجرعات دون إجراء أي عمليات جراحية
تعتمد تقنية تعدين المساحيق التقليدية على ضغط جسم أولي، لأن فرن التلبيد لا يتحمل المسحوق السائب. أما تقنية SPS فلا تتطلب هذه الخطوة، فالقالب هو وعاء الضغط بحد ذاته. إزالة عملية التشكيل المسبق تُغني عن مكبس، ومجموعة أدوات، وخطوة مناولة، ومصدر للاختلافات بين القطع.
المقايضة هي أن توحيد التعبئة يتحكم الآن في توحيد الجزء - يصبح اختلاف ارتفاع التعبئة 2 % عبر قالب Φ150 مم اختلافًا في الكتلة 2 %، وعند مسافة ثابتة للثقب يصبح اختلافًا في السماكة.
المرحلة الثانية: المحطة المُدفأة
يمر التيار عبر مجموعة المثقب والقالب والجزء، ويعتمد مكان توليد الحرارة على ما تقوم بتلبيده:
- مساحيق موصلة (كربيد التنجستن والكوبالت، والنحاس، والتيتانيوم، والموليبدينوم، والتنجستن، والفولاذ) تحمل جزءًا من التيار الكهربائي بنفسها. التسخين يكون جزئيًا مباشرًا، وتؤثر مقاومة التلامس عند أسطح المثقب.
- مساحيق عازلة (Al₂O₃، ZrO₂، Si₃N₄، AlN) لا تحمل تقريبًا أي مواد. تسخن الرقاقة، ويتم تسخين الجزء من الداخل عن طريق التوصيل من جدار الرقاقة.
لهذا السبب، لا يمكن نقل الوصفات بين حشوة الكربيد وقرص الألومينا. صُممت محطاتنا المستمرة لتحمل درجات حرارة تصل إلى 2200 درجة مئوية ومعدلات تسخين تصل إلى 200 درجة مئوية/دقيقة، بدقة قوة ±3 %، ونظام استشعار مزدوج - مزدوج حراري من النوع K للمدى المنخفض، ومقياس حرارة بالأشعة تحت الحمراء للمدى العالي، نظرًا لعدم موثوقية أي منهما على كامل نطاق القياس.
المرحلة الثالثة: تبريد المسار الحالي
تكمن مشكلة الدفعة SPS في عملية التبريد. لا يمكن تبريد مجموعة رقائق الجرافيت عند درجة حرارة 2000 درجة مئوية بسرعة؛ فهي تشع حرارة، والإشعاع بطيء، لذا تبقى الرقاقة والجزء والإطار في حجرة واحدة في حالة انتظار. نقل الرقاقة المحملة إلى محطة تبريد منفصلة يغير القيد من "انتظار الرقاقة" إلى "مطابقة منحنى التبريد مع خصائص المعدن" - معدل تبريد محدد عبر خط انصهار الكوبالت في حالة كربيد التنجستن والكوبالت، وعدم وجود تدرج في الصدمة الحرارية عبر الجزء في حالة السيراميك.
يعود القالب إلى عملية الجرعات. عملية التبريد، وتنظيف التجويف، وفحص تآكل مقعد المثقب - تحدد الحد الأدنى الفعلي لوقت الدورة، وأربع محطات تسخين تغذي طاولة تنظيف بطيئة واحدة هي محطة فعالة واحدة.
أين يذهب وقت الدورة فعلياً
هذه حسابات توضيحية وليست تقييمًا: مدة الانتظار 8 دقائق بالإضافة إلى 12 دقيقة للنقل والإخلاء والتهوية تعطي دورة محطة مدتها 20 دقيقة - أي ما يقارب ثلاث قطع في الساعة لكل محطة، وست قطع في حال وجود محطتين. وبالتالي، تحتاج محطة التبريد التي تستغرق أربع ساعات إلى 12 قالبًا قيد التشغيل، ولهذا السبب فإن عدد الأدوات، وليس مساحة الأرضية، هو ما يحدد تصميم المحطة.
تترتب على ذلك ثلاث نتائج، وهي تتعارض مع سردية المبيعات:
- تعمل تقنية SPS المستمرة على زيادة الإنتاجية عن طريق إزالة وقت الخمول، وليس عن طريق التلبيد بشكل أسرع. يتم تحديد وقت التثبيت عن طريق الانتشار وعن طريق المسحوق.
- تنتقل رأس المال من المطبعة إلى الأدوات. القوالب المستخدمة في الطيران هي القوالب التي دفعت ثمنها.
- تتركز مخاطر العائد عند نقاط التماس. — الجرعات، والنقل، والإخراج — ليست في المنطقة الساخنة.
المعايير الرئيسية
| المعلمة | إس-150 سي | إس-200 سي | ملحوظات |
|---|---|---|---|
| قطر الجزء | قطر 150 مم | Φ200 مم | محور واحد؛ أجسام صلبة بسيطة |
| قوة الضغط | 100 طن | 200 طن | مؤازر هيدروليكي، ±3 % |
| أقصى درجة حرارة | 2200 درجة مئوية | 2200 درجة مئوية | محدودية القوالب عملياً |
| أقصى معدل تسخين | 200 درجة مئوية/دقيقة | 200 درجة مئوية/دقيقة | تصل إطارات الدفعة SPS إلى 300 درجة مئوية/دقيقة |
| مكنسة كهربائية فائقة الأداء | 10 باسكال | 10 باسكال | مستوى المضخة الميكانيكية |
| أَجواء | فراغ / غاز خامل | فراغ / غاز خامل | تتحكم عملية التطهير في التحكم في الأكسيد |
| الأداء | غير مطلوب | غير مطلوب | مسحوق في القالب |
| الأتمتة | التحميل/التفريغ التلقائي اختياري | التحميل/التفريغ التلقائي اختياري | التحويل من ناقل الحركة اليدوي إلى الأوتوماتيكي يكلف أموالاً حقيقية |
عائلة المنصات المحيطة بها
تقع المحطات المتصلة في أعلى التسلسل، واختيار الدرجة الخاطئة هو الخطأ الأكثر شيوعًا في التحديد.
| منصة | بناء | حجم الجزء | قوة | مكنسة | شخصية الدورة |
|---|---|---|---|---|---|
| إس-150 / إس-200 | غرفة واحدة، دفعة | Φ100–150 / Φ150–200 مم | 100 / 200 طن | 1 باسكال | جزء واحد في كل مرة، تسخين وتبريد في الحجرة |
| إس-150 إس / إس-200 إس | حجرة مزدوجة، شبه متصلة | Φ150 / Φ200 مم | 100 / 200 طن | 10 باسكال | التسخين في حجرة واحدة، والتبريد في الثانية |
| S-150C / S-200C | محطات متعددة، مستمرة | Φ150 / Φ200 مم | 100 / 200 طن | 10 باسكال | محطات موازية، تعتمد على المهارة |
| S-200D / S-300D / S-400D | هجين SPS + تحفيز | Φ200 / Φ300 / Φ400 مم | 200 / 300 / 400 طن | 5 باسكال | أجزاء أكبر، تدرج شعاعي أكثر استواءً |
| P3–P11 VGR22 | الضغط الساخن بالتفريغ | Φ150–600 مم | 100-1200 طن | 6.7×10⁻² باسكال، أو 1 / 6.7×10⁻³ باسكال بواسطة مجموعة المضخة | عدد الساعات لكل دورة، مغلفات أكبر |
هناك حدّان مهمّان. فعند تجاوز قطر 200 مم، تصل سلسلة الحثّ الهجينة إلى قطر 400 مم عند ضغط 5 باسكال، ويستمرّ الضغط الحراري الفراغي لفترة أطول. أما عند ضغط 10 باسكال، فيتمّ استخدام فراغ بمضخة ميكانيكية، وهو أقلّ بدرجة واحدة من ضغط 1 باسكال المستخدم في أفران الدفعات - فالمادة التي تتطلّب ضغطًا من فئة 6.7×10⁻³ باسكال تُناسب فرن فراغي ذي منطقة ساخنة من الجرافيت، وليس مكبسًا.
مقارنة بين العلاج المستمر SPS والبدائل
| طريق | محرك التكثيف | مدة الانتظار النموذجية | نتيجة المسامية | حيث يفوز |
|---|---|---|---|---|
| SPS الدفعة | تيار نبضي + قوة أحادية المحور | دقائق | مغلق، حبيبات دقيقة | البحث، دفعات صغيرة، فحص السبائك |
| SPS المستمر | وبالمثل، المحطات المتوازية | دقائق | مغلق، حبيبات دقيقة، قابل للتكرار | مكونات بسيطة متوسطة الحجم، وصفة ثابتة |
| الضغط الحراري بالتفريغ (سلسلة P) | الحرارة الإشعاعية + القوة المستمرة | من عشرات الدقائق إلى ساعات | مغلق | قوالب كبيرة، 2200 درجة مئوية، حجم منخفض |
| التلبيد بالضغط الغازي (سلسلة G) | الطور السائل + غاز 6-10 ميجا باسكال | ساعات | مغلق، شبه نظري | محامل Si₃N₄، أدوات خزفية، حجم |
| Sinter-HIP / HIP (سلسلة I) | غاز متساوي الضغط 100-200 ميجا باسكال | ساعات | مغلق، حرج للإرهاق | توحيد قطاعات الطيران والفضاء، والطب، وإدارة المشاريع |
| التلبيد الفراغي (سلسلة V) | حرارة إشعاعية، بدون ضغط | ساعات | المسامية المتبقية بدون طور سائل | الكربيدات، حقن المعادن بالحقن، الكربون/الكربون، الصيانة الوقائية العامة |
التموضع الصادق: تتنافس تقنية SPS المستمرة مع تقنية الكبس الحراري الفراغي من حيث حجم الحبيبات وزمن الدورة، ومع تقنية GPS من حيث حجم الحبيبات أيضًا، وليس من حيث تكلفة القطعة الواحدة. المصنع الذي ينتج 200,000 قطعة من الكربيد سنويًا هو الأنسب لتقنية GPS؛ أما المصنع الذي ينتج ما بين 5,000 و50,000 قطعة لا تتحمل التثبيت لمدة ساعتين فهو العميل الطبيعي.
التطبيقات
يغطي برنامج SPS مجموعة واسعة من المواد، كما أن تنسيقه المستمر يوسع نطاقه ليشمل الإنتاج المتكرر:
- مواد صلبة — سيراميك WC، TiC، B₄C، SiC، ZrC، VC، و WC-Co حيث يكون الكوبالت ذو الحبيبات الدقيقة أو المتدرج هو النقطة الأساسية.
- الأكاسيد — Al₂O₃، ZrO₂، MgO، الموليت، TiO₂، HfO₂، بما في ذلك الدرجات الشفافة.
- النتريدات والبوريدات — Si₃N₄، AlN، TiN، TaN، TiB₂، ZrB₂، HfB₂، LaB₆.
- المعادن والمركبات بين الفلزية — Fe، Cu، Al، Ni، Cr، Mo، W، Ti، Be؛ تيال، نيال، MoSi₂.
- المواد المركبة — Si₃N₄+Ni، Al₂O₃+Ni، ZrO₂+Ni، WC+Co+Fe، SUS+WC/Co.
يأتي الطلب من أدوات القطع، والفضاء، والإلكترونيات، وقطع غيار التوربو وقطع الغيار المستهلكة في السيارات. والقاسم المشترك بينها: مواصفات قد تنتهكها دورة فرن طويلة - مثل حد نمو الحبيبات، أو واجهة حساسة للانتشار، أو بنية متدرجة.
القيود - متى لا ينبغي عليك شراء واحد
عندما تكون المادة حساسة للأكسجين. تُعدّ رقاقة الجرافيت عند درجة حرارة 2000 درجة مئوية في فراغ 10 باسكال باستخدام مضخة ميكانيكية بيئةً مُختزلة: قد تفقد الأكاسيد تركيبها الكيميائي على السطح، وقد يظهر الألومينا باللون الرمادي بدلاً من الأبيض. إذا تم تحديد اللون أو محتوى الأكسجين، فستحتاج إلى منصة قادرة على التعامل مع الهيدروجين أو منصة ذات فراغ عالٍ.
عندما تكون الهندسة معقدة. تتيح عملية الكبس أحادية المحور عدم وجود تجاويف سفلية أو ثقوب متقاطعة أو أشكال شبه نهائية. توفر لك عملية SPS قطعة خام، بينما يمنحك التجليخ قطعة نهائية.
عندما يكون الجزء أكبر من Φ200 مم. انتقل إلى سلسلة الحث الهجينة المساعدة عند Φ200–Φ400 مم، أو إلى الضغط الساخن الفراغي للأغلفة الأكبر حجمًا على حساب وقت الدورة.
عندما يكون الحجم كبيرًا والمادة سهلة التشكيل. بالنسبة لكرات كربيد التنجستن والكوبالت ذات الستة أرقام، أو كرات محامل نيتريد السيليكون، فإن نظام تحديد المواقع العالمي (GPS) عند ضغط 6-10 ميجا باسكال أرخص لكل قطعة ومناسب. إن تقنية SPS المستمرة تعتمد على البنية المجهرية، وليس على التكلفة.
عندما لا يملك أحد الوصفة. يُضاعف خط الإنتاج المتواصل أي اختلاف في الوصفة بعدد المحطات. وإذا كانت عملية الإنتاج الدفعي لا تزال تتطلب تدخلاً يدوياً عند مقياس الحرارة، فإن الأتمتة ستعالج عدم الاتساق تلقائياً.
عندما تكون هناك حاجة فعلية إلى معدل تسخين 300 درجة مئوية/دقيقة. تصل درجة حرارة المنصة المستمرة إلى 200 درجة مئوية/دقيقة. إذا كان النظام يعتمد على معدل تسخين أعلى، فإن إطارات الدفعات تصل إلى 300 درجة مئوية/دقيقة، ويجب إيجاد حل مختلف للإنتاجية.
المعدات ذات الصلة
المنصة المستمرة هي مجموعة آلات التلبيد المستمر (SPS) — S-150C و S-200C، بقطر 150/200 مم، ووزن 100/200 طن، ودرجة حرارة 2200 درجة مئوية، وضغط 10 باسكال، مع محطات جرعات وتسخين وتبريد متوازية. إذا لم يكن الحجم مناسبًا لإنشاء خط إنتاج، إطار S2 للدفعات وشبه المستمر SPS يُنفذ نفس الوصفة في حجرة واحدة أو حجرتين. المادة التي تحتاج إلى 6.7×10⁻³ ينتمي فصل Pa إلى فرن تفريغ الهواء ذو المنطقة الساخنة من سلسلة V من الجرافيت, ، وليس مطبعة.
التعليمات
ما هو معدل نقل البيانات الذي يمكن أن يوفره خط SPS مستمر بشكل واقعي؟
الإنتاجية هي معدل دورة المحطة مقسومًا على عدد محطات التسخين: عند 20 دقيقة، تنتج محطة واحدة حوالي ثلاثة أجزاء في الساعة، وتزيد المحطات المتوازية هذا المعدل خطيًا. عادةً ما يكون عدد الرقائق قيد التشغيل، وليس سعة التبريد، هو العامل المحدد.
هل لا يزال نظام SPS المستمر يتطلب مسحوقًا مضغوطًا مسبقًا؟
لا. يُملأ القالب بالمسحوق مباشرةً، لذا لا توجد مرحلة تشكيل مسبق ولا جسم أخضر. وبالتالي، يصبح تجانس التعبئة هو المتغير الرئيسي للجودة.
هل يكفي فراغ مقداره 10 باسكال للسيراميك الأكسيدي؟
هو جهاز تفريغ يعمل بمضخة ميكانيكية، وهو مناسب للعديد من الكربيدات والبوريدات والمعادن تحت ظروف التطهير الخاملة، ولكنه غير كافٍ للأكاسيد الحساسة للتركيب الكيميائي في رقاقة الجرافيت. إذا تم تحديد محتوى الأكسجين أو اللون، فتعامل مع ذلك كقيد.
هل يمكنها إنتاج أشكال قريبة من الشكل النهائي؟
قطع أسطوانية أو مستطيلة ذات أسطح متوازية؛ تُشَكَّل الثقوب واللولب والتجاويف لاحقًا. تكمن القيمة في البنية المجهرية ووقت الدورة، وليس في تعقيد الشكل.
كم يدوم قالب الجرافيت، وما هي تكلفته لكل قطعة؟
يعتمد عمر القالب على التغيرات الحرارية، وتآكل مقعد التثقيب، ونوع المادة، وهو ليس قيمة ثابتة معلنة - أي مورد يذكر عدد دورات ثابت دون معرفة نوع المادة وشكلها الهندسي إنما يخمن. لذا، يُنصح بنمذجة عمر القالب كمادة استهلاكية وقياسه على أول مئة قطعة.
هل يُفضل استخدام تقنية التلبيد المستمر SPS أم تقنية التلبيد HIP لـ WC-Co؟
يُعدّ Sinter-HIP الخيار الأمثل للإنتاج بكميات كبيرة: فهو يعتمد على التلبيد في الطور السائل مع ضغط الغاز، ويستغرق ساعات طويلة لكل دورة، وهو منتج ناضج واقتصادي لكل قطعة. أما Continuous SPS فهو الخيار الأفضل عندما يكون حجم الحبيبات أو توزيع الكوبالت أو البنية المتدرجة من أهم المواصفات.
إذا كنت تقارن بين خط إنتاج مستمر ودورة إنتاج دفعية، فأرسل لنا نوع المادة، ورسمة الخام، والحجم السنوي - وسنخبرك بالرقم أو حجم الحبيبات أو تكلفة القطعة التي تعتمد عليها مواصفاتك فعليًا. تفاصيل المنصة: التلبيد المستمر, إطارات الدفعات والإطارات الهجينة SPS, نطاق التلبيد الفراغي عالي الفراغ.