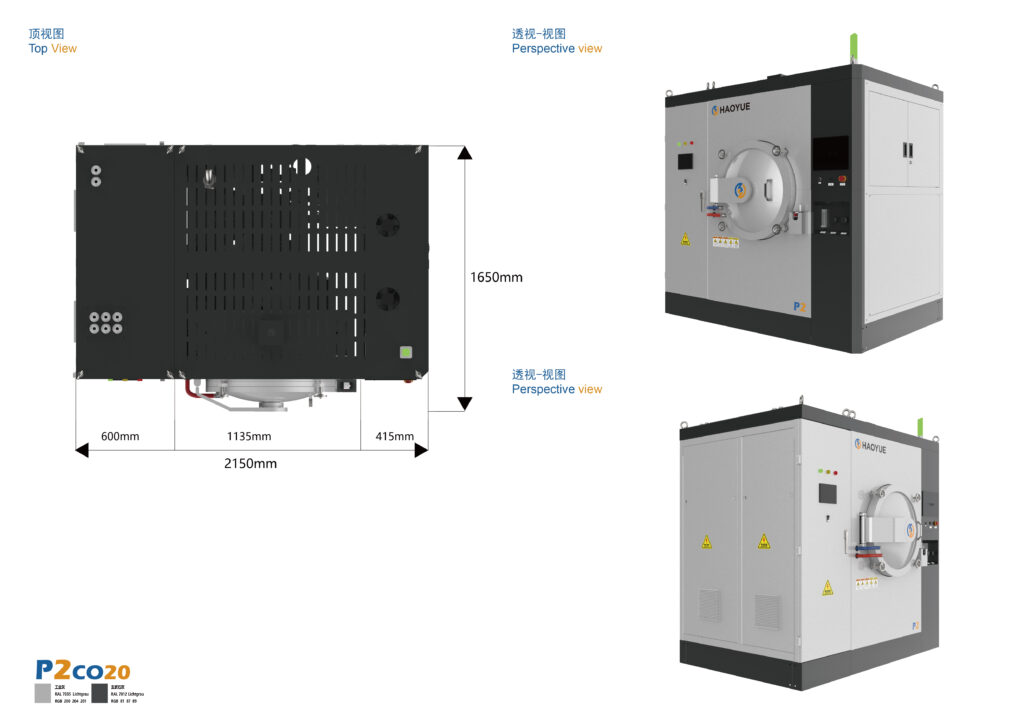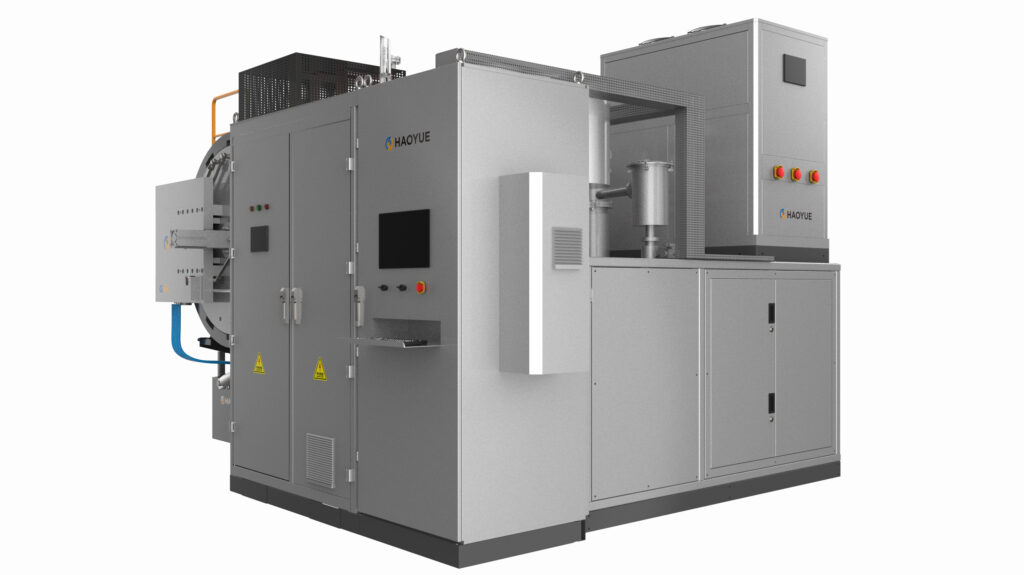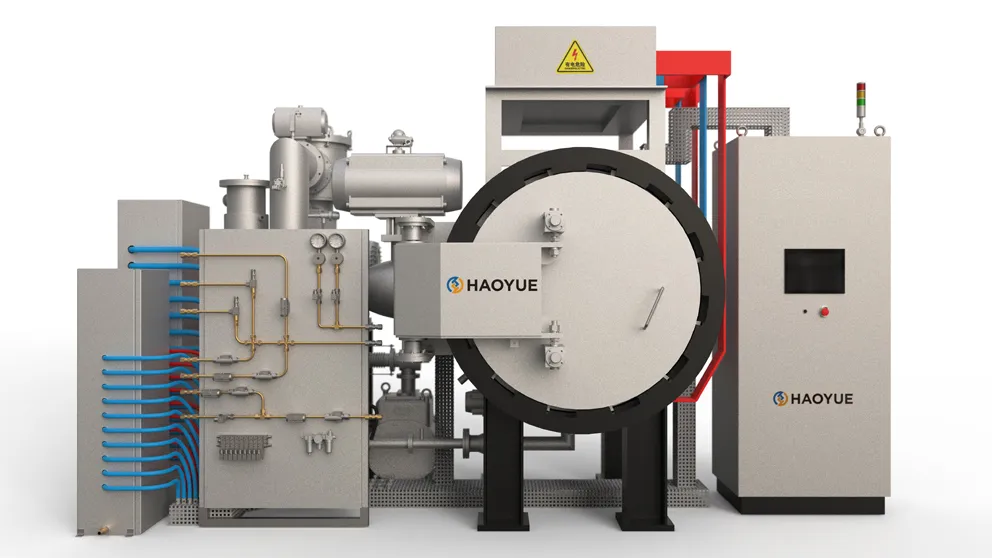
فرن التفريغ ذو الحجرة الواحدة عبارة عن وعاء تفريغ تتم فيه عمليات التفريغ والتسخين والنقع والتبريد والتفريغ في نفس الحيز، فلا يتم نقل الحمولة بين الحجرات ولا يخرج النظام من حالة التفريغ أثناء العملية. قد يبدو هذا الوصف وكأنه أبسط آلة متوفرة في السوق، ولكن من الأنسب فهمه على أنه بيان يوضح كيفية ترتيب مراحل العملية، وما يترتب على كل دورة من تكاليف.
يقارن المشترون أولاً حجم الحجرة ودرجة الحرارة القصوى. يظهر كلا العاملين في ورقة البيانات سواء كان الوعاء ذو حجرة واحدة أو ثلاث حجرات، لذلك يتم تخطي مسألة التصميم حتى الفرن الثاني.
ما تعنيه وما لا تعنيه عبارة “غرفة واحدة”
ما لا يعنيه ذلك:
- ليست فئة فراغية. يمكن تشغيل نفس الوعاء عند ضغط 1 باسكال باستخدام مضخة ميكانيكية فقط، أو عند ضغط 6.7 × 10⁻³ باسكال باستخدام مضخة انتشار أو مضخة جزيئية. وتحدد مجموعة المضخات مستوى الفراغ، وليس عدد الحجرات.
- ليس تصنيفًا لدرجة الحرارة. تشترك درجات الحرارة 1000/1300 درجة مئوية على الموليبدينوم و2000/2400 درجة مئوية على الجرافيت في نفس هندسة الوعاء؛ وتحدد مادة المنطقة الساخنة الحد الأقصى.
- ليس مرادفاً لمستوى المبتدئين. يمكن لوعاء واحد أن يحمل تسلسلًا من خمس خطوات بدءًا من إزالة الشمع وحتى التلبيد بالضغط عند 6/10 ميجا باسكال.
ما يعنيه ذلك:
- يجب فحص وصيانة حد مانع للتسرب واحد.
- منطقة ساخنة واحدة تنتقل من درجة حرارة المحيط إلى درجة حرارة العملية ثم تعود، في كل دورة.
- تسلسل عملية يتم تشغيله دون كسر الفراغ - لا نقل حمولة ساخنة، ولا إعادة ضخ حجرة سُمح لها بالبرودة.
كيف تعمل دورة أحادية الحجرة فعلياً
المرحلة 1 - عملية ضخ الماء هي مشكلة تتعلق بالحمل، وليست مشكلة تتعلق بالحجم.
تُفرغ المضخة حجم الحجرة مرة واحدة. بعد ذلك، تُزيل ما يُطلقه الحمل والمنطقة الساخنة: الماء على أسطح القطع، والرواسب في القوالب المضغوطة أو المصنعة بتقنية حقن المعادن، والغاز المحتجز في العازل المسامي. ينخفض معدل التفريغ مع جفاف الأسطح - قد يختلف حملان متطابقان في الكتلة بساعات إذا تُرك أحدهما مفتوحًا في ورشة رطبة.
والنتيجة خاصة بهذا التصميم: يقوم فرن التفريغ ذو الحجرة الواحدة بضخ حمولة المنتج بأكملها في كل دورة، بينما تقوم آلة النقل بضخ حجم قفل صغير وتترك الحجرة الرئيسية تحت الفراغ - إنها لا تضخ أجزائك، بل تضخ الهواء.
المرحلة الثانية - تسخين المنطقة الساخنة بالإضافة إلى الحمل
لا يوجد حمل حراري جدير بالنمذجة في الفراغ: تصل الحرارة بالإشعاع وتغادر بالتوصيل عبر دعامات الموقد إلى الغلاف المبرد بالماء. في حجرة واحدة، تبدأ العازلات والموقد والتجهيزات باردة في كل دورة وتكتسب الحرارة مع الحمل - وهي حرارة مخزنة لا تستهلكها الحجرة الساخنة باستمرار.
المرحلة الثالثة - النقع، وكيفية إثبات التجانس فعلياً
إن دقة ±5 درجة مئوية هي دقة قياس خاصة بالمسح، وليست خاصية مميزة للوعاء: خمس نقاط، 1000 درجة مئوية، تم تثبيتها لمدة ساعة واحدة في غرفنا الصندوقية وساعتين في مكابس التسخين. تتطلب المناطق الساخنة الطويلة ضبطًا مستقلاً لكل منطقة، ويُعاد المسح بعد تغيير السخان أو العازل.
المرحلة الرابعة - الخطوات التي لا تعمل إلا في غرفة واحدة
هنا، لا يقتصر دور التصميم المعماري على الإنتاجية فقط. تقوم سلسلة G بعمليات إزالة الشمع تحت ضغط موجب، وإزالة الشمع بالتفريغ، والتلبيد بالتفريغ، والتلبيد بالضغط الجزئي، والتلبيد بالضغط حتى 6/10 ميجا باسكال عند 1600/2000 درجة مئوية في وعاء واحد. في الوضع العادي، تتطلب كل خطوة من هذه الخطوات نقل حمولة ساخنة وهشة وغير مكتملة الكثافة.
تُعدّ أنظمة السباكة هي الثمن: مسار تمهيدي لمرحلة إزالة الشمع يمنع أبخرة المادة الرابطة من الوصول إلى مضخة التفريغ العالي، ومصيدة باردة تحجز ما يتسرب، ويجب أن يمنع تسلسل الصمامات سحب خطوة ضغط إلى الوراء بواسطة الخطوة التالية. يؤدي استخدام صمامات خاطئة إلى جعل الحجرة الواحدة أسوأ من حجرتين، لأن كل ما يُطلقه الحمل يبقى في الحجرة.
المرحلة الخامسة - التبريد وتفريغ الغاز الذي قام بالعمل
تتم عملية التبريد في نفس الحجم، مع خيار التبريد السريع عند ضغط 2 بار في سلسلة V وP وD. يختلف الأمر عن الآلة ذات حجرة التبريد المنفصلة في أمرين: أولاً، تعيد المنطقة الساخنة حرارتها المخزنة إلى الغاز، مما يؤدي إلى امتداد منحنى التبريد؛ وثانياً، يبقى أي تكثف على الجدار البارد أثناء التسخين داخل الوعاء، تحت ضغط منخفض، مع مسار عودة إلى الحمل.
يُمكن معالجة المشكلة عن طريق ملء الفراغات بغاز خامل نظيف قبل بدء مرحلة التبريد، مع الحرص على إجراء عملية حرق دورية ضمن الجدول الزمني. أما إهمال هذه العملية فيؤدي إلى ظهور تغير في لون الطبقة العلوية من الحمولة، ما يُعد عيبًا في المظهر يُعزى إلى المادة نفسها.
المعايير الرئيسية، وما الذي تغيره غرفة واحدة
| المعلمة | ما الذي يتحكم فيه | نتيجة الحجرة الواحدة |
|---|---|---|
| حجم الحجرة مقابل حجم الحمل | وقت تفريغ الغاز، استهلاك الغاز | يتم ضخ وتسخين الحجم الميت فوق الحمل في كل دورة |
| الكتلة الحرارية للمنطقة الساخنة | مدة التسخين والتبريد | العزل ودورة الموقد مع الحمل بدلاً من البقاء ساخنين |
| مجموعة مضخة | فئة الفراغ: 1 باسكال ميكانيكي مقابل 6.7 × 10⁻³ باسكال انتشار/جزيئي | جميع الفئات متاحة؛ إنه خيار في الطلب، وليس قيدًا معماريًا. |
| تصميم الصمامات ومصائد البرد | ما إذا كان بخار إزالة الشمع يصل إلى مضخة التفريغ العالي | يجب على كل سفينة أن تحدد مساراتها الخاصة بالتفريغ الأولي والفراغ العالي |
| عدد المناطق | ±5 درجة مئوية عند 1000 درجة مئوية | تحتاج الحجرات الطويلة إلى تقليم مستقل للجزء العلوي والأوسط والسفلي |
| مسار غاز التبريد | التشوه، زمن الدورة | يصطدم الغاز بمدخنة عازلة ساخنة، وليس بجدار غرفة بارد. |
نماذج ذات حجرة واحدة ضمن مجموعتنا
| مسلسل | نموذج | حجم الحجرة (مم) | منطقة ساخنة | مكنسة | أقصى درجة حرارة / حمولة |
|---|---|---|---|---|---|
| V (التلبيد) | V3GR24 – V8GR24 | 300×300×400 – 800×800×1200 | GR | 6.7×10⁻³ باسكال | 2000/2400 درجة مئوية |
| V (التلبيد) | V3W20 – V6W20 | 300×300×400 – 600×600×900 | W | 6.7×10⁻³ باسكال | 1800/2000 درجة مئوية |
| V (التلبيد) | V4M013 – V10M013 | 400×400×600 – 1000×1000×1400 | شهر | 6.7×10⁻³ باسكال | 1000/1300 درجة مئوية |
| V (الحث) | V6CO24 / V8CO24 | 600×600×900 / 800×800×1200 | CO | 5 باسكال | 2000/2400 درجة مئوية |
| الهيدروجين (الهيدروجين المفرغ) | H4M013 – H8M013، HV6S/120 | 400×400×600 – 800×800×1200، Φ650×1200 | شهر | 6.7×10⁻³ باسكال | 1000/1300 درجة مئوية |
| G (ضغط الغاز) | G3H / G9H | 300×300×1000 / 500×500×1800 | GR | 10 باسكال، 6/10 ميجا باسكال | 1600/2000 درجة مئوية |
| P (ضغط ساخن) | P3VGR22 – P11VGR22 | Φ300×400 – Φ1100×900 | GR | 6.7×10⁻² باسكال؛ 1 أو 6.7×10⁻³ باسكال على P5–P11 | 2200 درجة مئوية، 100-1200 طن |
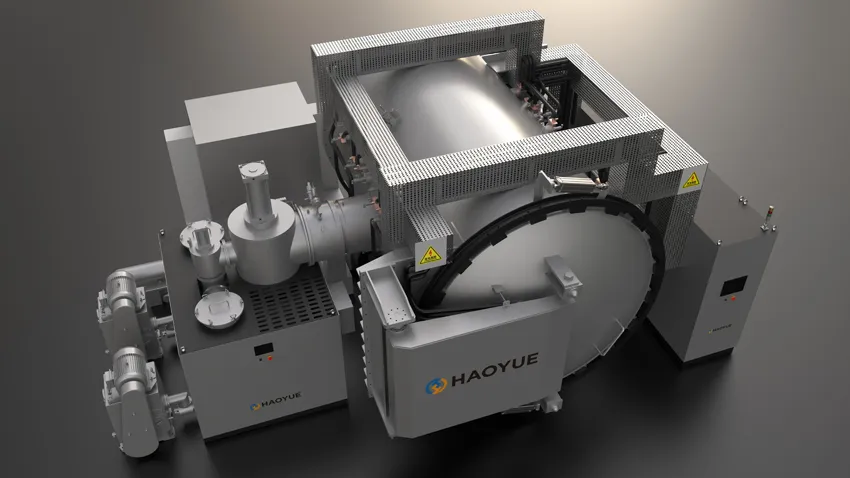
تُصنف آلات P5VTGR22-II وP7VTGR22-II ضمن هذه الفئة مع إضافة حجرة ثانية: حجرتان تشتركان في نظام تفريغ واحد، ودائرة تبريد سريع واحدة، ووعاء واحد، ووحدة تحكم واحدة، ومكبس مزدوج الشوط بطول 400 مم يُفتح من الجانب. تُضيف هذه الآلات موضع تحميل دون الحاجة إلى تكرار تصميم المصنع، وهي لا تزال تعمل بنظام الدفعات.
هناك صفان يستحقان نظرة ثانية: 5 باسكال في نماذج الحث V هي فئة مجموعة المضخات، وليست درجة، و 6.7 × 10⁻³ باسكال في نماذج الجرافيت تحتاج إلى مضخة انتشار أو مضخة جزيئية.
حجرة واحدة مقابل حجرتين مقابل مستمر
| معيار | حجرة واحدة | غرفة مزدوجة (خدمات مشتركة) | محطة متعددة مستمرة |
|---|---|---|---|
| عمليات التحميل قيد التنفيذ | واحد | اثنان - أحدهما يسخن بينما الآخر يبرد | عدة محطات ثابتة |
| محرك زمن الدورة | تفريغ + تسخين + نقع + تبريد | النقع، في الغالب | محطة تاكت |
| التحكم في المكثفات | كل شيء يبقى داخل السفينة | مقسمة عبر سفينتين | مفصولة حسب المحطة |
| مساحات وخدمات الطوابق | الأصغر | معتدل؛ يتشارك في المضخات والتبريد | الأكبر |
| المرونة في مجال البحث والتطوير | أعلى مستوى - أي وصفة، أي حمولة | جيد | منخفض؛ وصفة واحدة لكل سطر |
| نمط الفشل | الإنتاجية | يجب الحفاظ على حدين مانعين للتسرب | دفعات صغيرة، مزيج عالي |
التطبيقات التي يكون فيها وعاء واحد هو الحل الأمثل
- ورش العمل وغرف الأدوات. الأحمال المختلطة وتغيير الوصفات: أ V6GR24 بمقاس 600×600×900 مم، يغطي العمل على فولاذ الأدوات والكربيد والسيراميك دون إعادة تكوين خط الإنتاج.
- إزالة الشمع والتلبيد في عملية سحب واحدة. تنتقل أجزاء MIM وأجزاء الكربيد المضغوطة من إزالة المادة الرابطة إلى المسامية المغلقة دون الحاجة إلى نقل حراري: سلسلة G عند 6/10 ميجا باسكال، أو غرفة من الموليبدينوم V عند 1000/1300 درجة مئوية مع إزالة الرابطة بالهيدروجين.
- البحث والإنتاج التجريبي. تتغير وصفات الكبس الحراري، والتلبيد SPS والتلبيد الفراغي بوتيرة أسرع من إمكانية إعادة تجهيز خط النقل؛ سلسلة P تتم إعادة برمجة الحجرة عند درجة حرارة 2200 درجة مئوية وضغط 100-1200 طن، وليس إعادة بنائها.
- اللحام بالنحاس، والتغطية المعدنية، وإحكام إغلاق الزجاج بالمعدن. تجمع سلسلة H بين الفراغ والهيدروجين في وعاء واحد عند 1000/1300 درجة مئوية، وهو ما يحتاجه اختزال الأكسيد قبل دورة اللحام.
- قطع كبيرة مفردة. لا يوجد ما يعادل غرفة MO بحجم 1000×1000×1400 مم أو غرفة الضغط الساخن بحجم Φ1100×900 مم في تصميم متعدد المحطات.
القيود - عندما يكون شراء غرفة واحدة خيارًا خاطئًا
- الإنتاجية هي القيد الحقيقي. إذا كان خط الإنتاج يحتاج إلى عدد ثابت من عمليات التحميل لكل وردية ولم تتغير الوصفة أبدًا، فإن هذه البنية توفر المرونة في وقت الخمول.
- تُطلق هذه العملية مكثفات ثقيلة. تؤدي الأحمال العالية من المواد الرابطة العضوية، أو المعادن ذات ضغط البخار الملحوظ عند درجة الحرارة، إلى ترسب مواد على الجدار البارد تعود أثناء التبريد. والحل الأمثل هو استخدام حجرتين، أو وضع جدول زمني للحرق ضمن عملية الإنتاج.
- تتطلب صناعة المعادن تبريدًا سريعًا من درجة الحرارة. تبرد حجرة واحدة في مكانها. التبريد السريع بضغط 2 بار ليس مكبس تبريد، ولا يوجد هنا ما يغني عن نقل الحمولة إلى منطقة باردة.
- تحتاج الخطوات إلى أجواء مختلفة دون تداخل. إن استخدام الهيدروجين، ثم الفراغ العالي، ثم النيتروجين تحت الضغط في وعاء واحد أمر ممكن - تقوم سلسلة H و G بذلك - ولكن يجب تصميم الصمامات وحجم التطهير من أجل ذلك؛ فالتصميم القياسي لن يفعل ذلك.
- يتم ذكر وقت الدورة بدون مصطلح التفريغ. استفسر عن الافتراضات المتعلقة بمساحة سطح التحميل والتخزين. إن قياس عملية ضخ الماء في حجرة فارغة وجافة لا يمثل زمن دورة الإنتاج.
التعليمات
ما هو فرن التفريغ ذو الحجرة الواحدة؟
وعاء مفرغ من الهواء تتم فيه عمليات التفريغ والتسخين والنقع والتبريد والتفريغ في نفس الحيز، بحيث لا ينتقل الحمل بين الحجرات. يتميز بوجود حد مانع للتسرب واحد، ومنطقة ساخنة واحدة، وكتلة حرارية واحدة تتغير مع الحمل.
هل الفرن ذو الحجرة الواحدة أقل جودة من الفرن ذي الحجرتين؟
لا، عدد الحجرات يعتمد على معدل التدفق وكمية المكثفات. أما الحد الأقصى فيعتمد على مادة المنطقة الساخنة - 1000/1300 درجة مئوية على الموليبدينوم، و2000/2400 درجة مئوية على الجرافيت - وفئة الفراغ من مجموعة المضخات: 1 باسكال للمضخة الميكانيكية فقط مقابل 6.7 × 10⁻³ باسكال مع مضخة الانتشار أو المضخة الجزيئية. هذا خيار متاح عند الطلب في الفئات من P5 إلى P11.
كم تستغرق الدورة الشهرية الواحدة؟
لا يوجد رقم عام. يشمل ذلك مرحلة تفريغ الهواء (تُحدد بناءً على مساحة سطح التحميل والتخزين)، ومرحلة التسخين (تُحدد بناءً على كتلة المنطقة الساخنة ومعدل التسخين، من 1 إلى 15 درجة مئوية/دقيقة تحت 1600 درجة مئوية، ومن 1 إلى 10 درجات مئوية/دقيقة فوقها)، ومرحلة النقع، وأي مراحل ضغط، والتبريد. اطلب تفاصيل كل مرحلة على حدة بدلاً من المجموع الكلي.
هل يمكن لحجرة واحدة إزالة المادة الرابطة وتلبيدها في دورة واحدة؟
نعم. تقوم سلسلة G بتشغيل عمليات إزالة الشمع بالضغط الموجب، وإزالة الشمع بالتفريغ، والتلبيد بالتفريغ، والتلبيد بالضغط الجزئي، والتلبيد بالضغط عند 6/10 ميجا باسكال في وعاء واحد. وهي تتطلب مسارًا أوليًا، ومصيدة باردة، وتسلسل صمامات يمنع دخول بخار المادة الرابطة إلى مضخة التفريغ العالي.
هل تفقد إحدى الحجرات تجانس درجة الحرارة؟
ليس بالضرورة. يتم اعتماد دقة ±5 درجة مئوية من خلال فحص من خمس نقاط عند درجة حرارة 1000 درجة مئوية، لمدة ساعة واحدة في غرف التبريد الصندوقية وساعتين في مكابس التسخين، وتحتاج غرف التبريد الطويلة إلى ضبط مستقل للمناطق للوصول إلى هذه الدقة. ما يضيفه هذا التصميم هو طبقة عازلة ساخنة في مسار التبريد، مما يطيل الجزء الخلفي من منحنى التبريد.
متى يجب عليّ شراء حجرتين بدلاً من واحدة؟
عندما يكون حجم الشحنات في كل وردية هو العامل المحدد، أو عندما تُطلق العملية كمية كافية من المكثفات بحيث يؤدي التبريد في نفس الوعاء إلى تلوث الشحنة، فإن جهازي P5VTGR22-II وP7VTGR22-II يُضيفان حجرة ثانية تعمل بنظام تفريغ وتبريد وتحكم مشترك، مما يُتيح زيادة السعة دون الحاجة إلى مصنع ثانٍ.