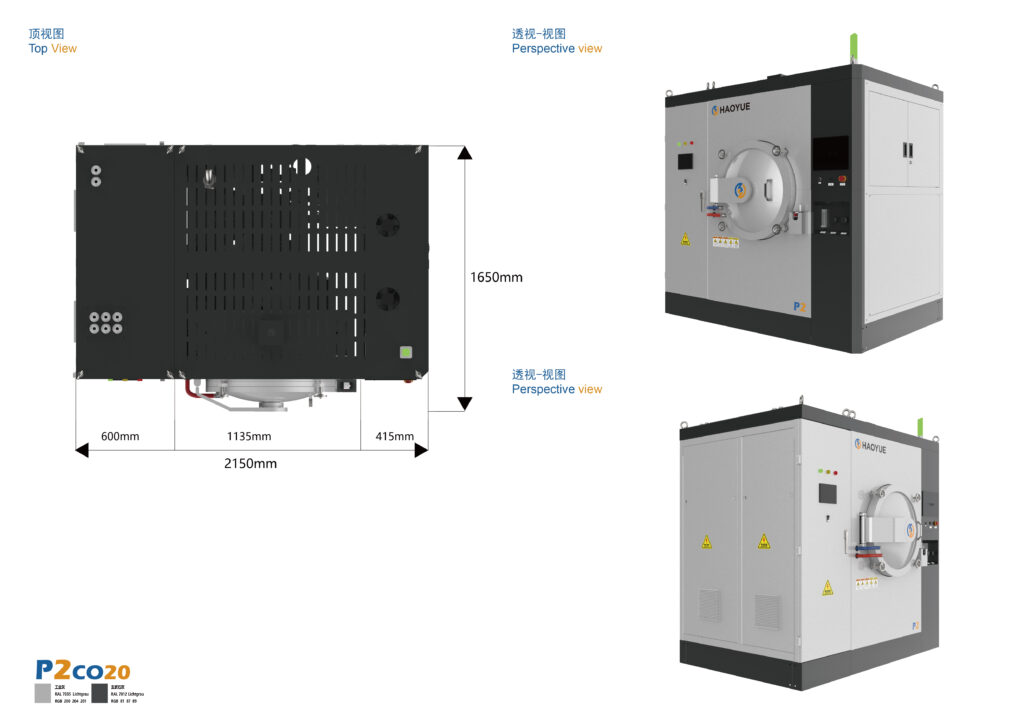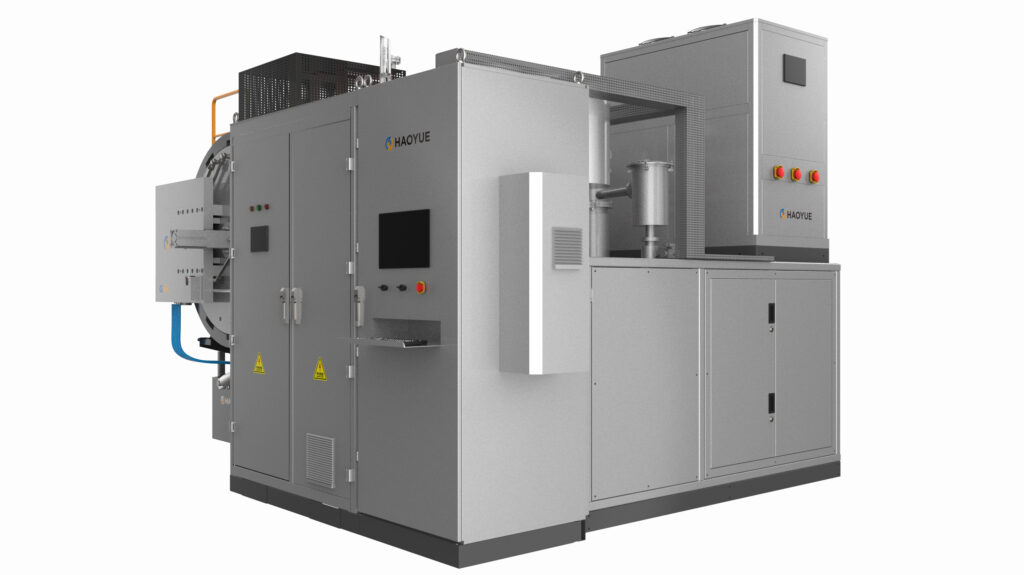
فرن التلبيد بضغط الغاز (GPS) هو فرن تفريغ دفعي يقوم بتلبيد أجزاء السيراميك وكربيد الأسمنت تحت ضغط إيجابي من النيتروجين أو الأرجون - عادةً بضعة ميجاباسكال - بحيث يمكن أن يستمر التكثيف عند درجات حرارة تتحلل فيها المادة أو تتوقف عن الانكماش. إنها طريقة التكثيف التي تصل بمكونات نتريد السيليكون و SiAlON ذات الأشكال المعقدة إلى كثافة شبه كاملة دون الضغط أحادي المحور لمجموعة القوالب، ودون التغليف المحكم للغاز الذي يتطلبه الضغط المتساوي الساخن عادةً.
هذا المزيج - الضغط بدون قيود هندسية، والضغط بدون تغليف - هو السبب الذي يدفع مهندسي العمليات إلى مواصلة البحث عن فرن تلبيد يعمل بضغط الغاز المواصفات بدلاً من الانتقال مباشرة إلى HIP. يكون الضغط أقل بمقدار عشرة أضعاف، وفي المقابل تحصل على أجزاء تخرج من الفرن بشكلها النهائي.
تتناول هذه المقالة مراحل العملية الخمس داخل الوعاء، والمعايير التي يجب أن تطلب من المورد وضعها كتابيًا، والحالات المحددة التي يكون فيها التلبيد بضغط الغاز هو المواصفات الخاطئة.
ما هو فرن التلبيد بضغط الغاز؟
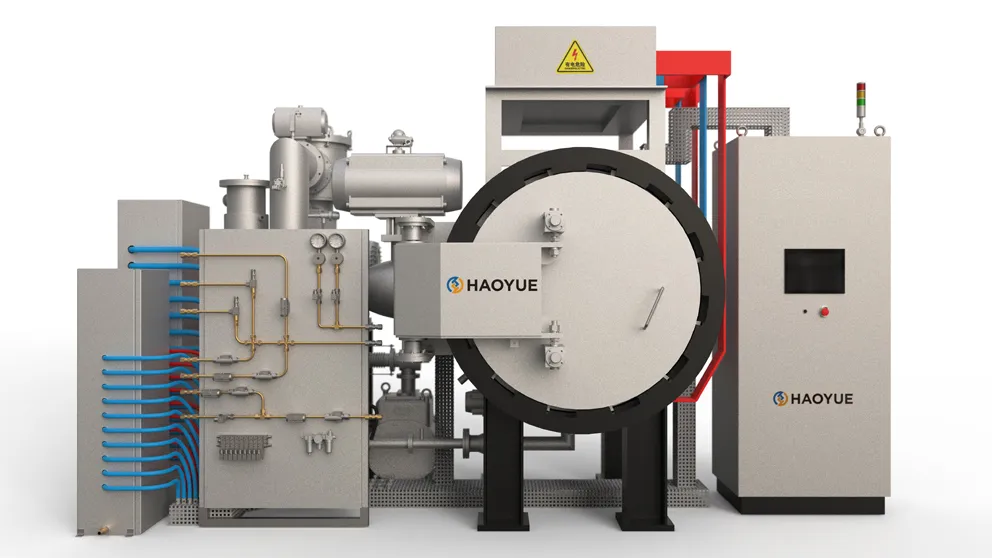
يجمع فرن التلبيد بضغط الغاز ثلاثة أنظمة في وعاء واحد:
- وعاء ضغط مصنفة لضغط غاز داخلي في فئة 6 إلى 10 ميجا باسكال، والتي تعمل في نفس الوقت كغرفة فراغ.
- منطقة ساخنة من الجرافيت وهذا يوفر إمكانية الوصول إلى درجة حرارة 1600 درجة مئوية أو 2000 درجة مئوية، حسب الطراز.
- نظام جو ثنائي الوضع التي يمكنها إخلاء الحجرة إلى مستوى فراغ تقريبي ثم إعادة ملئها أو ضغطها بالنيتروجين أو الأرجون على منحدر متحكم فيه.
تختلط ثلاثة مسارات مع بعضها البعض باستمرار، والفرق ميكانيكي وليس دلاليًا:
| طريق | كيفية تطبيق الضغط | مواصفاتنا | هل هناك حاجة للتغليف؟ |
|---|---|---|---|
| التلبيد بالضغط الغازي (سلسلة G) | متساوي الضغط، عبر الغاز المضغوط | 6 أو 10 ميجا باسكال، 1600 / 2000 درجة مئوية | لا |
| الضغط الحراري (سلسلة P) | أحادي المحور، عبر مجموعة مكبس وقالب | 100-1200 طن، 2200 درجة مئوية | غير قابل للتطبيق |
| الضغط المتساوي الساخن (سلسلة I) | متساوي الضغط، عبر الغاز المضغوط | 100 / 150 / 200 ميجا باسكال، 2000 درجة مئوية أو 1400 درجة مئوية | نعم عادةً، بالنسبة للمسامية المفتوحة |
والنتيجة العملية: يوفر نظام تحديد المواقع العالمي (GPS) ضغطًا متساوي الاستاتيكية، مما يعني عدم وجود قيود على الشكل من القالب وعدم وجود تدرج في الكثافة ناتج عن احتكاك القالب بجدار القالب - ولكن عند مستوى ضغط أقل بمقدار يتراوح بين عشرة أضعاف ومئة ضعف من HIP. وهذا يكفي للأنظمة الخزفية التي يُستخدم فيها الضغط فعليًا لـ كبح التفاعل الكيميائي, ، وليس لسحق المسامية المتبقية بشكل عشوائي.
عندما تتبع مرحلة الضغط إغلاق المسام، غالبًا ما يوصف التكوين نفسه على النحو التالي: sinter-HIP, وفي سلسلة G الخاصة بنا، يتم استخدامها بهذه الطريقة لسيراميك SiC و ZrO₂ و Al₂O₃ و Si₃N₄ وكربيد الأسمنت.
كيف تعمل عملية التلبيد بالضغط الغازي - مرحلة بمرحلة
المرحلة 1 - إزالة المواد العضوية
تحتوي الأجزاء الخضراء على مادة رابطة، وأول مهمة في الدورة هي إخراجها دون كسر الجزء. سلسلة G الخاصة بنا تجمع بين كليهما إزالة الشمع بالضغط الإيجابي وإزالة الشمع بالتفريغ في نفس الوعاء، وهذا مهم لأن أنظمة الربط المختلفة تتطلب أنظمة إزالة مختلفة - فالمادة الخام القائمة على الشمع تتصرف بشكل مختلف عن نظام PEG أو PVA، وسيفشل ملف تعريف ثابت واحد في أحدهما.
يجب إتمام عملية الإزالة قبل إحكام إغلاق الوعاء وضغطه. تترك المواد العضوية المتبقية التي تتحلل تحت ضغط عالٍ الكربون والغاز داخل الجزء، ويظهر ذلك لاحقًا على شكل مسامية أو بنية مجهرية غير مطابقة للمواصفات لا يمكن تصحيحها لاحقًا.
المرحلة الثانية - التلبيد الفراغي
بعد إزالة المادة الرابطة، يتم تفريغ الحجرة ويبدأ الجزء بالتصلب. تكوين الفراغ في سلسلة G الخاصة بنا هو 10 باسكال, يتم تحقيق ذلك باستخدام الضخ الميكانيكي - مستوى فراغ متوسط/خشن، وليس مستوى فراغ عالي باستخدام مضخة الانتشار. هذا تصميم مقصود، وليس قيدًا يُخفى: في هذه المرحلة، يُستخدم الفراغ لإزالة الهواء والرطوبة وبخار المادة الرابطة المتبقي، ولتوفير بيئة نظيفة بينما تظل شبكة المسام مفتوحة على الحجرة.
إذا كانت العملية الخاصة بك تتطلب أن تتعرض الأجزاء لضغط فراغي عالٍ حقيقي قبل بدء عملية الدمج، فهذه مواصفات مختلفة ويجب عليك طرحها بشكل صريح في مرحلة الاستفسار.
المرحلة 3 - التلبيد بالضغط الجزئي
هذه هي المرحلة التي تميز عملية التلبيد بالضغط العالي (GPS) عن التلبيد بدون ضغط. بالنسبة للخزف غير الأكسيدي، مثل نتريد السيليكون، تكون المادة غير مستقرة ديناميكيًا حراريًا عند درجات الحرارة اللازمة للتلبيد الكامل: عند الضغط الجوي، تتحلل بدلًا من أن تنكمش. يؤدي ملء الفراغات بالنيتروجين إلى مستوى ضغط منخفض أو أقل من الضغط الجوي إلى إعادة التوازن الحراري، مما يسمح بارتفاع درجة الحرارة.
إن إتقان هذه المرحلة يتطلب توازناً دقيقاً. فقلة النيتروجين تؤدي إلى تدهور السطح؛ أما زيادته، وتطبيقه مبكراً جداً عبر بنية مسامية مفتوحة، فيؤدي ببساطة إلى تغلغل الغاز في الجزء دون أن يؤدي أي وظيفة مفيدة.
المرحلة الرابعة - التلبيد بالضغط
بمجرد إغلاق شبكة المسام، يرتفع ضغط الحجرة إلى مستوى التشغيل المطلوب. 6 أو 10 ميجا باسكال في سلسلة G الخاصة بنا، واستمر الضغط خلال عملية التكثيف النهائية. عند هذه النقطة، لم يعد بإمكان الغاز اختراق القطعة، لذا يعمل الضغط بشكل متساوي على السطح الخارجي ويؤدي إلى انعدام المسامية المغلقة المتبقية.
لأن الضغط يتم تطبيقه من خلال السطح الخارجي بدلاً من الأدوات، فإن الأشكال الهندسية المعقدة لا تشكل مشكلة: فالتجاويف السفلية والقنوات الداخلية والانتقالات من السميك إلى الرقيق والأجزاء التي لا يمكن إخراجها من القالب تتكاثف جميعها بنفس الضغط الذي يؤثر على كل سطح خارجي.
المرحلة 5 - التبريد المتحكم به وخفض الضغط
عادةً ما يتم التقليل من تقدير معدل تخفيف الضغط ومعدل التبريد في مرحلة الاستفسار، ثم يتضح لاحقًا أهميتهما. فالانخفاض السريع في الضغط، أو التبريد غير المتحكم به ضمن نطاق درجة حرارة لا تزال المادة فيه نشطة كيميائيًا، قد يؤدي إلى تشققات في الأجزاء السميكة أو تدهور في السطح. توفر سلسلة G الخاصة بنا تبريدًا متحكمًا به كجزء من الدورة، ووظيفة متكاملة للتحكم في الغلاف الجوي عبر جميع المراحل الخمس.
نقطة أخرى جديرة بالذكر لأي شخص يقارن بين العروض: سلسلة G الخاصة بنا تتميز بأداء إزالة المادة الرابطة والتلبيد في وحدة واحدة مع نظام إزالة المادة الرابطة الاختياري, وبالتالي، لا يغادر الجزء البيئة المُتحكَّم بها بين المراحل. وهذا يُلغي إعادة الأكسدة والتلف الناتج عن التعامل الذي تُسببه عملية الفرنين.
المعايير الرئيسية
| المعلمة | مواصفة | لماذا يحدد ذلك نتيجتك |
|---|---|---|
| ضغط الغاز العامل | 6 أو 10 ميجا باسكال | المستوى الذي يغلق المسامية بعد إغلاق المسام |
| درجة الحرارة القصوى | 1600 درجة مئوية أو 2000 درجة مئوية (حسب الطراز) | يحدد هذا النظام أنظمة المواد التي يمكن الوصول إليها |
| مستوى الفراغ | 10 باسكال (ضخ ميكانيكي) | مرحلة إزالة المادة الرابطة والتنظيف قبل التلبيد، وليس ادعاءً يتعلق بالفراغ العالي |
| مواد المنطقة الساخنة | الجرافيت (GR) | يقتصر الغلاف الجوي على النيتروجين أو الأرجون |
| خيارات الغرفة | من 300 × 300 × 1000 مم إلى 500 × 500 × 1800 مم (أفقي)؛ من Φ350 × 700 مم إلى Φ500 × 1000 مم (رأسي) | ظرف جزئي وحمولة دفعة |
| تحميل | باب جانبي الفتح (أفقي)؛ تحميل سفلي (رأسي) | تركيب أنظمة المناولة والتشغيل الآلي |
| وظائف متكاملة | إزالة الشمع بالضغط الموجب + إزالة الشمع بالتفريغ + التلبيد بالتفريغ + التلبيد بالضغط الجزئي + التلبيد بالضغط + التحكم في الغلاف الجوي + التبريد | عملية إزالة المادة الرابطة والتلبيد في دورة واحدة |
| يتحكم | نظام تحكم آلي كامل في الدورة | إمكانية تكرار الوصفة؛ عدد أقل من المتغيرات التي تعتمد على المشغل |
| إزالة الغلاف | نظام فك التجليد المتكامل الاختياري | يزيل خطوة معالجة منفصلة وخطر الأكسدة المصاحب لها |
نماذج أفران التلبيد بضغط الغاز لدينا
شكلان هندسيان، بأحجام تناسب عائلات أجزاء مختلفة:
| نموذج | بناء | حجم الحجرة (مم) | منطقة ساخنة | تحميل | ضغط الغاز | مكنسة كهربائية فائقة الأداء | أقصى درجة حرارة |
|---|---|---|---|---|---|---|---|
| G3H | أفقي | 300 × 300 × 1000 | GR (الجرافيت) | باب جانبي | 6 / 10 ميجا باسكال | 10 باسكال | 1600 / 2000 درجة مئوية |
| G9H | أفقي | 500 × 500 × 1800 | GR (الجرافيت) | باب جانبي | 6 / 10 ميجا باسكال | 10 باسكال | 1600 / 2000 درجة مئوية |
| G3V | رَأسِيّ | Φ350 × 700 | GR (الجرافيت) | التحميل من الأسفل | 6 / 10 ميجا باسكال | 10 باسكال | 1600 / 2000 درجة مئوية |
| G5V | رَأسِيّ | Φ500 × 1000 | GR (الجرافيت) | التحميل من الأسفل | 6 / 10 ميجا باسكال | 10 باسكال | 1600 / 2000 درجة مئوية |
تتميز الحجرات الأفقية بحجمها الأطول، مما يجعلها مناسبة للأجزاء الطويلة والرفوف وأحمال الأدوات. أما الحجرات الرأسية ذات التحميل السفلي فهي مناسبة لمجموعات من المكونات الأقصر ذات التناظر الدوراني - وهي فئة هندسية تشمل الكرات والحلقات الخزفية.
التلبيد بضغط الغاز مقابل طرق التكثيف الأخرى
| طريق | وضع الضغط ومستواه | نطاق درجة الحرارة لدينا | اختره عندما | تجنبه عندما |
|---|---|---|---|---|
| التلبيد بالضغط الغازي (سلسلة G) | غاز متساوي الضغط، 6 / 10 ميجا باسكال | 1600 / 2000 درجة مئوية | سيراميك غير أكسيدي ذو أشكال معقدة على دفعات؛ كرات وأدوات قطع من نتريد السيليكون؛ معالجة التلبيد HIP لـ SiC و ZrO₂ و Al₂O₃ وكربيد التنجستن | أنت بحاجة إلى درجة حرارة أعلى من 2000 درجة مئوية، أو مسامية مفتوحة لا يمكن إغلاقها إلا بضغط عالٍ جدًا |
| الضغط الحراري أحادي المحور (سلسلة P) | أحادي المحور، 100-1200 طن | 2200 درجة مئوية | أقراص وألواح وكتل بسيطة تحتاج إلى ضغط اتجاهي عند درجات حرارة عالية | هندسة معقدة لا يمكن إخراجها من قالب |
| HIP (سلسلة I) | غاز متساوي الضغط، 100 / 150 / 200 ميجا باسكال | 2000 درجة مئوية (منطقة ساخنة C/C) أو 1400 درجة مئوية (الموليبدينوم) | التكثيف الكامل للأشكال المعقدة من المسامية المفتوحة؛ تماسك الصب؛ الربط الانتشارى | إن اقتصاديات الميزانية أو التغليف تستبعد ذلك. |
| التلبيد الفراغي بدون ضغط (سلسلة V) | لا أحد | تصل درجة الحرارة إلى 2400 درجة مئوية (المنطقة الساخنة للجرافيت) | تعدين المساحيق، إزالة المادة الرابطة والتلبيد، أجزاء لا يضيف فيها الضغط شيئًا | لا يمكن الوصول إلى الكثافة المستهدفة بدون تطبيق ضغط |
| التلبيد بالبلازما الشرارية (سلسلة S) | التسخين أحادي المحور بتيار نبضي | 2200 درجة مئوية، تصل إلى 300 درجة مئوية/دقيقة | الحفاظ على البنية النانوية ودورات التطوير السريعة | الأولوية هي للأجزاء الكبيرة أو رأس المال المنخفض لكل كيلوغرام |
التطبيقات
تُثبت تقنية التلبيد بالضغط الغازي جدارتها حيثما يتطلب الأمر الجمع بين الكثافة الكاملة والشكل الذي لا يمكن تحقيقه باستخدام الأدوات التقليدية، وحيث تتمثل مهمة الضغط الأساسية في الحفاظ على استقرار التركيب الكيميائي بدلاً من إجبار المسحوق على التماسك. وهذا يعني في سلسلة G الخاصة بنا ما يلي:
- مكونات نتريد السيليكون — بما في ذلك الكرات والحلقات الخزفية التي تتم معالجتها تحت ضغط عالٍ من النيتروجين أو الأرجون.
- أدوات قطع السيراميك, ، حيث يكون الجسم الكثيف ذو الحبيبات الدقيقة هو الفرق بين عمر الأداة المتوقع والكسر غير المتوقع.
- السيراميك SiC و ZrO₂ و Al₂O₃ و Si₃N₄ والكربيد الملبد تم إعطاؤه معالجة sinter-HIP.
- البحث والإنتاج التجريبي على دفعات في المعاهد والجامعات، حيث يتعين على نفس الوعاء تشغيل دورات التطوير ودفعات الإنتاج الصغيرة دون تغيير في العملية.
- شاحن توربيني للسيارات وأجزاء هيكلية تتحمل درجات الحرارة العالية في عائلتي SiAlON ونيتريد السيليكون، وإنتاج أدوات القطع على دفعات.
القيود: متى لا يُنصح باختيار فرن التلبيد بضغط الغاز
- درجات حرارة المعالجة أعلى من 2000 درجة مئوية. تصل درجة حرارة سلسلة G الخاصة بنا إلى 2000 درجة مئوية. هذا حد تكنولوجي، وليس خيارًا للنموذج - إنه المكان الذي تعمل فيه مكابسنا الحرارية من سلسلة P، على حساب قيود الهندسة أحادية المحور.
- المسامية المفتوحة في مرحلة الضغط. لا يمكن للغاز المتساوي الضغط أن يغلق المسامية المتصلة بالسطح. إذا كان لا بد من تكثيف جزء ما من مسامية مفتوحة تمامًا، فإن الطريقة هي HIP عند ضغط 100-200 ميجا باسكال، مع ما يستتبعه ذلك من تغليف.
- الهياكل المجهرية الحساسة للضغط. يُعتبر الضغط من 6 إلى 10 ميجا باسكال ضغطًا خفيفًا عمدًا، ولكنه يبقى ضغطًا. يجب تقييم المواد التي تتأثر بنيتها المجهرية أو تركيبها الطوري بالضغط وفقًا لمعاييركم الخاصة، وليس بناءً على ادعاءات الكتالوج.
- الأجواء المختزلة أو المؤكسدة. تعني منطقة التسخين المصنوعة من الجرافيت أن جو العملية يكون من النيتروجين أو الأرجون. أما عمليات الهيدروجين فتتم في فرن هيدروجيني ذي منطقة تسخين مصنوعة من الموليبدينوم، ويتم استبعاد الأجواء المؤكسدة بواسطة مادة منطقة التسخين نفسها.
- شكل شبه نهائي محدد بالقالب. إذا تم تحديد الهندسة بواسطة الأدوات وكان الضغط الاتجاهي هو الآلية التي توفر الكثافة، فهذا هو الضغط الساخن - يوفر نظام تحديد المواقع العالمي (GPS) ضغطًا متساوي الضغط ولا يحتاج إلى قالب، وهذا هو بالضبط الهدف وأيضًا هو بالضبط السبب الذي يجعله غير قابل للاستبدال.
- يُعد الفراغ العالي جداً شرطاً أساسياً للعملية. تعتمد مرحلة التفريغ في سلسلة G لدينا على مضخة ميكانيكية بضغط 10 باسكال، وتُستخدم لإزالة المواد الرابطة وتنظيف المنتج. إذا كانت منطق عملية التصنيع لديكم يعتمد على تفريغ عالي حقيقي قبل عملية الدمج، فحددوا ذلك كمتطلب منفصل ليتم تقييمه بموضوعية.
- أبعاد الأجزاء خارج الحجرة. تتراوح أبعاد الأظرف من 300 × 300 × 1000 مم (G3H) إلى 500 × 500 × 1800 مم (G9H) أفقيًا، ومن 350 × 700 مم إلى 500 × 1000 مم رأسيًا. أما الأجزاء التي لا تقع ضمن هذه الأظرف، فتحتاج إلى معالجة مختلفة، وليس إلى كمية أكبر.
التعليمات
ما هو استخدام فرن التلبيد بضغط الغاز؟
تقوم هذه التقنية بتلبيد السيراميك وكربيدات الأسمنت تحت ضغط منخفض من النيتروجين أو الأرجون (بضعة ميجاباسكال)، مما يضمن الوصول إلى الكثافة الكاملة عند درجات حرارة تتحلل عندها المادة في الظروف العادية. تشمل منتجاتنا النموذجية كرات وحلقات نتريد السيليكون، وأدوات القطع الخزفية، ومكونات كربيد السيليكون، وأكسيد الزركونيوم، وأكسيد الألومنيوم، وكربيد الأسمنت، والإنتاج بكميات كبيرة للأجزاء الهيكلية المقاومة لدرجات الحرارة العالية.
ما هو الضغط ودرجة الحرارة اللذان يعمل بهما فرن التلبيد بضغط الغاز؟
تعمل سلسلة G الخاصة بنا بضغط غاز تشغيل يبلغ 6 أو 10 ميجا باسكال ودرجة حرارة 1600 درجة مئوية أو 2000 درجة مئوية، حسب الطراز، مع مرحلة تفريغ بضغط 10 باسكال لإزالة المادة الرابطة والتنظيف قبل التلبيد. يُعدّ الضغط ودرجة الحرارة متغيرين ضمن دورة تلقائية واحدة، وليسا قيمتين ثابتتين.
هل عملية التلبيد بالضغط الغازي هي نفسها عملية HIP؟
لا. كلاهما يستخدم ضغط غاز متساوي، ولكن بمستويات مختلفة تمامًا: يعمل نظام GPS في نطاق 6-10 ميجا باسكال، بينما يعمل الضغط المتساوي الساخن في سلسلة I لدينا عند 100 أو 150 أو 200 ميجا باسكال. الفرق العملي يكمن في التغليف - لا يحتاج نظام GPS إليه عادةً، لأن مرحلة الضغط تتبع إغلاق المسام، بينما يحتاج نظام HIP إليه غالبًا عند البدء من مسامية مفتوحة.
لماذا يحتاج نتريد السيليكون إلى ضغط النيتروجين للتلبيد؟
عند درجات الحرارة اللازمة للتكثيف الكامل، يكون نتريد السيليكون غير مستقر ديناميكيًا حراريًا عند الضغط الجوي، ويتفكك بدلًا من أن ينكمش. يؤدي ملء الفراغات بالنيتروجين تحت ضغط مضبوط إلى تغيير حالة التوازن، مما يسمح بارتفاع درجة الحرارة بما يكفي لإتمام عملية التكثيف في الطور السائل، وهذا هو سبب وجود مرحلة الضغط الجزئي داخل الدورة.
هل يحتاج نظام تحديد المواقع العالمي (GPS) إلى تغليف أو علبة محكمة الإغلاق؟
عادةً ما يكون ذلك خارج نطاق تقنية GPS. ولأن مرحلة الضغط تُطبّق بعد إغلاق شبكة المسام، لا يستطيع الغاز اختراق الجزء، وبالتالي تصبح عملية التغليف غير ضرورية. هذه هي الحجة الاقتصادية الرئيسية لتقنية GPS مقارنةً بتقنية HIP بالنسبة للأشكال الهندسية التي تحقق بالفعل هدف الكثافة ضمن نطاق 6-10 ميجا باسكال.
متى يجب عليّ عدم استخدام التلبيد بالضغط الغازي؟
عندما تتجاوز درجة حرارة العملية 2000 درجة مئوية، وعندما يتطلب الأمر زيادة كثافة الجزء من مسامية مفتوحة وضغطًا لا يقل عن 100 ميجا باسكال، وعندما تكون البنية المجهرية حساسة للضغط، وعندما يكون الجو المستخدم هيدروجين أو مؤكسدًا، أو عندما تعتمد الكثافة على الضغط الاتجاهي الناتج عن قالب التشكيل، فإن الكبس الساخن أو تقنية HIP أو فرن الهيدروجين هي المواصفات المناسبة.
إذا كان لديك جزء غير معالج، ونظام ربط، وكثافة مستهدفة، فأرسل لنا الرسم ومواصفات المادة. سنقوم بتشغيل دورة إزالة الربط والتلبيد على معداتنا من سلسلة G، وسنرسل لك بيانات الكثافة والبنية المجهرية وبيانات العملية قبل اعتمادك للمواصفات.
المعدات ذات الصلة: فرن تلبيد الغاز المضغوط من سلسلة G · فرن ضغط حراري فراغي من الجرافيت من سلسلة P · فرن التلبيد لإزالة المادة الرابطة بتقنية قولبة حقن المعادن