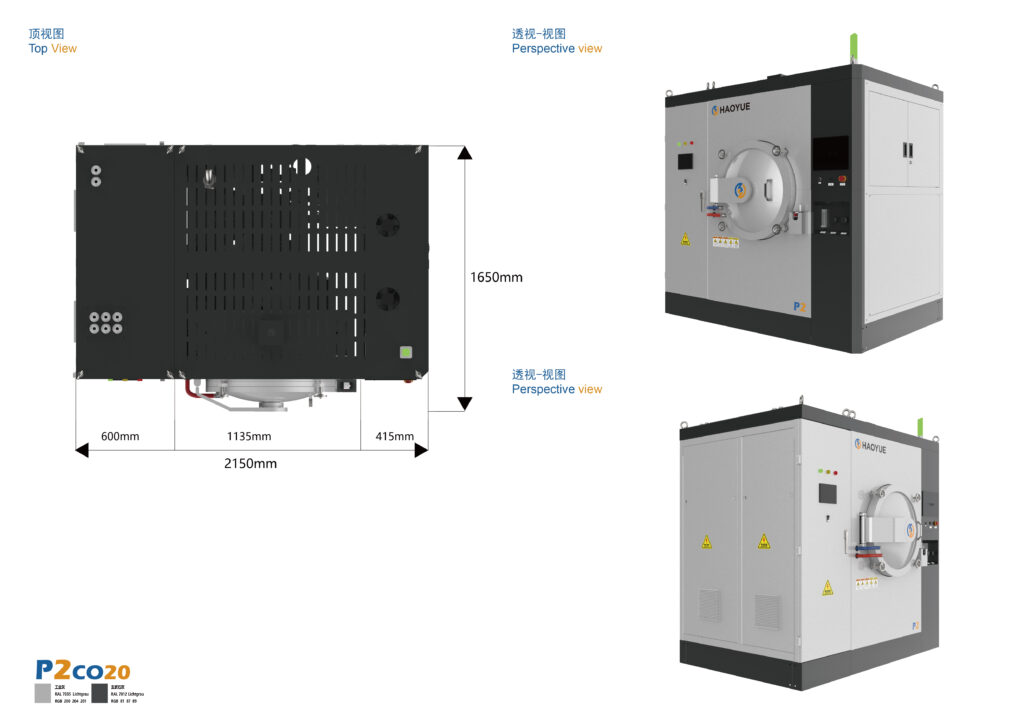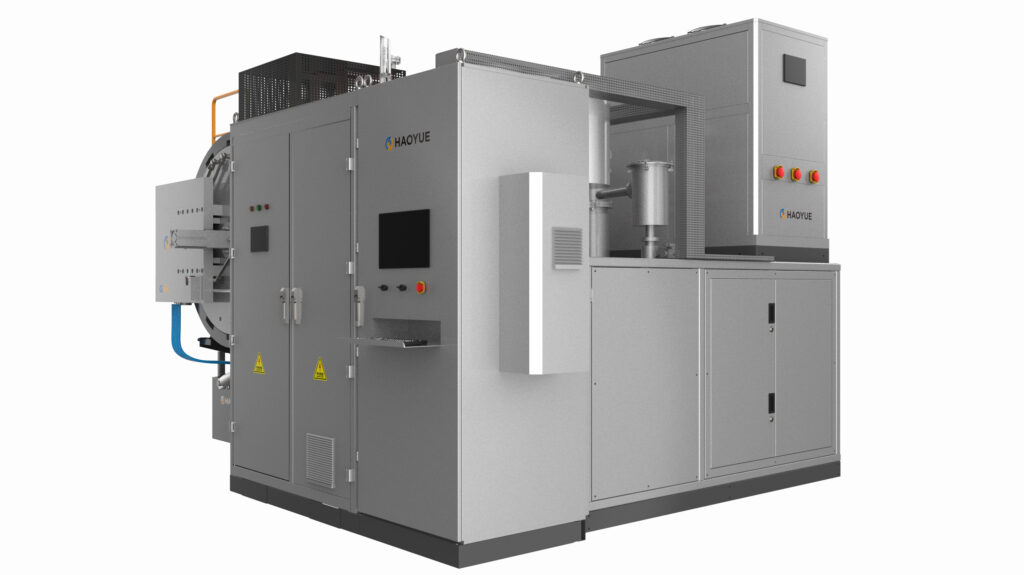
فرن الضغط الساخن الفراغي هو فرن فراغي يطبق ضغطًا ميكانيكيًا أحادي المحور على مسحوق مضغوط أو قالب أولي من خلال مجموعة قوالب أثناء تسخينه، مما يسمح للمادة بالوصول إلى الكثافة الكاملة عند درجة حرارة أقل أو في وقت أقصر مما يتطلبه التلبيد بدون ضغط. كل شيء آخر في هذا الدليل يتبع تلك الجملة، بما في ذلك الجزء الذي يخطئ فيه معظم المشترين: ما الذي يجب تحديده بالفعل.
اهتمام البحث بـ أفران كبس حراري مخصصة يسهل شرح ذلك. يُعدّ الكبس الحراري أحد الطرق القليلة لزيادة كثافة المواد حيث يجب مطابقة الجهاز مع القطعة، وليس العكس. على عكس فرن التلبيد الفراغي للأغراض العامة - حيث يتم اختيار حجم الحجرة ودرجة الحرارة فقط - يتم تحديد حجم الكبس الحراري بناءً على ثلاثة عوامل مستمدة من المادة وشكل القطعة: الضغط المطلوب للمسحوق، والمساحة المسقطة التي يؤثر عليها الضغط، ودرجة الحرارة التي تحدث عندها عملية زيادة الكثافة.
هذه المقالة موجهة للمهندسين وفرق المشتريات الذين لديهم مادة ما ويحتاجون إلى تحويلها إلى استفسار يمكن للمصنع أن يقدم عرض سعر دقيق له من المحاولة الأولى.
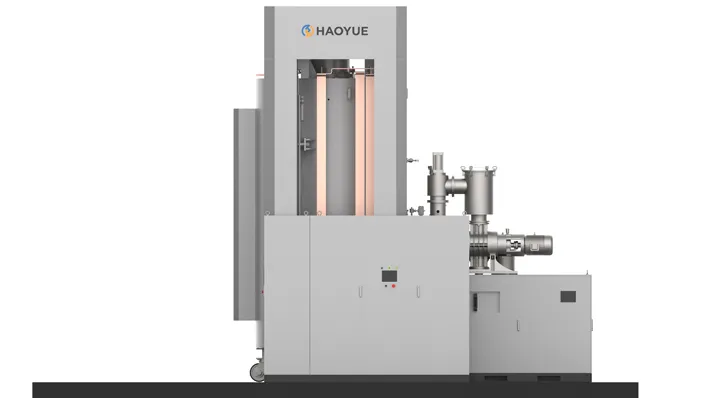
ما هو فرن الضغط الساخن الفراغي؟
تجمع مكبس الحرارة بين ثلاثة أنظمة تُشترى عادةً بشكل منفصل:
- وعاء مفرغ ومنطقة ساخنة يوفر ذلك جوًا متحكمًا فيه ودرجات حرارة تصل إلى 2200 درجة مئوية في مجموعة سلسلة P الخاصة بنا.
- نظام القوة الهيدروليكية وهذا يدفع مكبسًا واحدًا أو اثنين في مجموعة القوالب، مع الحفاظ على القوة بشكل أفضل من ±3% عبر الشوط.
- قالب أو مجموعة أدوات - في الممارسة العملية عادة ما يكون الجرافيت - الذي ينقل الضغط إلى المسحوق ويحدد شكل الجزء النهائي.
الكلمة مخصص لا يعني مصطلح "فرن كبس حراري مخصص" عادةً أن الفرن متطور أو غير مألوف. بل يعني أن القالب، وشوط المكبس، وملف تعريف الضغط، ونطاق التشغيل المتاح يجب أن تتوافق مع القطعة المطلوبة. الفرن هو الثابت، بينما الأدوات هي المتغيرة. أما الاستفسارات التي تُهمل القالب، فغالباً ما تكون نتائجها إما مبالغ فيها أو غير قابلة للاستخدام.
تقع عملية الكبس الساخن بين عمليتين متجاورتين. فالتلبيد بدون ضغط يطبق الحرارة فقط. أما الكبس المتساوي الضغط الساخن فيطبق الحرارة والضغط من جميع الاتجاهات في آن واحد عبر وسط غازي. اتجاهي الضغط من خلال الأدوات الصلبة، وهذا هو السبب في أنها تنتج أجزاء قريبة من الشكل النهائي مع الحد الأدنى من التشغيل اللاحق - ولماذا يتم تحديد حجم الجزء بواسطة سعة القالب والمكبس بدلاً من الوعاء وحده.
كيف يعمل فرن الضغط الساخن بالتفريغ
المرحلة 1 - تحميل القالب وإخلاءه
يُوضع المسحوق أو المادة الأولية في القالب، ثم يُثبّت القالب على المكبس السفلي، ويُفرّغ الحجرة من الهواء. هذه خطوة أبطأ مما تبدو عليه: فالمساحيق تحمل رطوبة ممتصة، وفي حالة المواد الخام المطحونة أو المعالجة بمادة رابطة، تحمل كمية كبيرة من الغاز. مواصفات التفريغ لسلسلة P لدينا هي إما 1 باسكال أو 6.7 × 10⁻³ باسكال حسب نوع المضخة, والاختيار هو قرار إجرائي وليس قرارًا تجميليًا - انظر الملاحظة المتعلقة بالفراغ أدناه.
المرحلة الثانية - التسخين وتطبيق الضغط
هناك ثلاث استراتيجيات ضغط شائعة الاستخدام، والاستراتيجية الصحيحة تتعلق بالمواد:
- الضغط البارد متبوعًا بالتسخين تحت الحمل — الأسهل في التحكم، ويستخدم عندما تكون قوة اللون الأخضر كافية.
- التسخين أولاً، ثم تطبيق الضغط عند درجة الحرارة المطلوبة — يستخدم عندما يجب إزالة الغازات من المسحوق أو تقليله قبل بدء عملية التكثيف.
- الضغط التدريجي أو المتدرج — يرتفع الضغط مع تليين المادة، مما يحد من الاحتكاك المبكر لجدار القالب ويحسن توزيع الكثافة في الأجزاء الطويلة.
معدلات التدرج على وحدات سلسلة P لدينا هي 1-10 درجة مئوية/دقيقة تحت 1600 درجة مئوية و1-15 درجة مئوية/دقيقة فوق 1600 درجة مئوية. توجد هذه الحدود للتحكم في التدرج الحراري عبر القالب والجزء، وليس لأن عناصر التسخين هي القيد.
المرحلة الثالثة - العيش تحت الضغط
تشكل درجة الحرارة القصوى والضغط المطبق ومدة التثبيت قرارًا مترابطًا. ولا يخلو التثبيت لفترة أطول من المخاطر: إذ تتسارع عملية تضخم الحبيبات وتدهور القالب، وفي بعض الأنظمة، التفاعلات غير المرغوب فيها مع القالب، عند الوصول إلى أعلى نطاق الضغط. ويُعد إزاحة المكبس الإشارة الأكثر فائدة أثناء العملية، حيث يسجل منحنى الإزاحة الانكماش لحظة حدوثه، ويُعد انخفاض المنحنى مؤشرًا عمليًا على توقف عملية التكثيف.
المرحلة الرابعة - الإطلاق المتحكم به والتبريد
عادةً ما تنشأ تشققات الأجزاء وتشوه القوالب من انخفاض الضغط، ومعدل التبريد، وإزالة الأجزاء. تستخدم وحدات سلسلة P الخاصة بنا مكابس علوية وسفلية محكمة الإغلاق بواسطة منفاخ، مما يسمح لهما بالحركة تحت الفراغ، و إخماد اختياري بالغاز بضغط 2 بار وهو متاح حيثما يبرر وقت الدورة أو البنية المجهرية بعد التبريد ذلك.
كيفية تحديد واحد: الأرقام المهمة
الخطوة الأولى - ابدأ من القطعة، وليس من الكتالوج
حدد الجزء النهائي أولاً: المساحة المسقطة، وارتفاع المقطع، والكثافة المستهدفة، والأسطح ذات التفاوتات الحرجة. كل شيء لاحق مشتق من هذه العناصر.
الخطوة 2 - تحويل متطلبات الضغط إلى قوة
عادةً ما يتم تحديد ضغط الكبس الساخن تجريبيًا لمسحوق معين، فهو خاصية من خصائص نظام المادة، وليس رقمًا يظهر في كتالوج الفرن. بمجرد معرفة الضغط المطلوب لكل وحدة مساحة، تُحسب القوة مباشرةً من المساحة المسقطة، مع مراعاة احتكاك جدار القالب وفقدان المادة بسبب خلوص القالب. هذه الحسابات، وليس قطر العينة، هي التي تحدد فئة الحمولة التي ستُستخدم فيها: تتراوح وحداتنا بين من 100 طن (P3VGR22) إلى 1200 طن (P11VGR22).
نتيجة عملية تستحق التوضيح بوضوح: إن زيادة الحمولة عن الحد المسموح به ليست مجانية. تتطلب القدرة الأكبر على توليد القوة مكبسًا أكبر، وهيكلًا أكبر، وحاوية تفريغ أكبر، وتكلفة تشغيل أعلى لكل دورة. اختر الحجم المناسب للجزء الذي لديك مع مراعاة خطة تطوير موثقة، وليس لأكبر جزء يمكنك تخيله.
الخطوة 3 - قم بمطابقة غلاف القالب مع الحجرة
يحتوي كل طراز من سلسلة P على أبعاد حجرة وقطر عينة قابل للاستخدام. عمود العينة هو العمود الرابط في عملية الكبس الساخن.
| نموذج | حجم الحجرة (مم) | قطر العينة القابل للاستخدام. | قوة الضغط | أقصى درجة حرارة |
|---|---|---|---|---|
| P3VGR22 | Φ300 × 400 | Φ150 | 100 طن | 2200 درجة مئوية |
| P5VGR22 | Φ500 × 700 | Φ300 | 300 طن | 2200 درجة مئوية |
| P7VGR22 | Φ700 × 900 | Φ400 | 600 طن | 2200 درجة مئوية |
| P9VGR22 | Φ900 × 900 | Φ500 | 800 طن | 2200 درجة مئوية |
| P11VGR22 | Φ1100 × 900 | Φ600 | 1200 طن | 2200 درجة مئوية |
الخطوة الرابعة - اختر العبوة المفرغة من الهواء بعناية
يتوفر نوعان من أنظمة الشفط في الصفحات من P5 إلى P11 وهما: 1 باسكال أو 6.7 × 10⁻³ باسكال, وهذه تكوينات للمضخات، وليست نطاقًا للتفاوت المسموح به. 1 باسكال هو مستوى فراغ تقريبي لمضخة ميكانيكية بدون مضخة انتشار أو مضخة جزيئية. 6.7 × 10⁻³ باسكال هو تكوين الفراغ العالي، والذي يتم الوصول إليه باستخدام مضخة انتشار أو مضخة جزيئية. تم تحديد P3VGR22 عند 6.7 × 10⁻² باسكال.
إذا كانت عمليتك حساسة للأكسجين أو النيتروجين أو الرطوبة - وهو أمر شائع في السيراميك غير المؤكسد والمعادن المقاومة للحرارة والمساحيق التفاعلية الدقيقة - فحدد مجموعة المضخات بوضوح عند الشراء. إن إضافة نظام تفريغ عالي لاحقًا أكثر تعقيدًا من تحديده مسبقًا.
الخطوة 5 - اختر بين حجرة واحدة أو حجرتين
لأعمال التطوير أو الإنتاج بكميات صغيرة، يُعد استخدام حجرة واحدة مناسبًا وأقل تكلفة. أما للإنتاج المتكرر، فإن تصميمنا ذو الحجرتين (P5VTGR22-II، P7VTGR22-II) يشترك في نظام تفريغ واحد، ودائرة تبريد سريع، وجسم فرن، ونظام تحكم بين حجرتين، مع باب جانبي رأسي و... مكبس مزدوج ذو شوط إجمالي 400 مم. فهو يقلل من رأس المال لكل وحدة إنتاج ومساحة الأرضية.
| نموذج | حجم الحجرة (مم) | قطر العينة القابل للاستخدام. | قوة الضغط | أقصى درجة حرارة |
|---|---|---|---|---|
| P5VTGR22-II | Φ500 × 700 | Φ300 | 300 طن | 2200 درجة مئوية |
| P7VTGR22-II | Φ700 × 900 | Φ400 | 600 طن | 2200 درجة مئوية |
المعايير الرئيسية
| المعلمة | مواصفة | لماذا يُعد ذلك مهماً؟ |
|---|---|---|
| درجة الحرارة القصوى | 2200 درجة مئوية | يحدد هذا الجدول أنظمة المواد التي يمكن الوصول إليها |
| قوة الضغط | 100 - 1200 طن | مشتق من الضغط المطلوب × مساحة الجزء |
| دقة القوة | أفضل من ±3% | قابلية تكرار الكثافة من جزء إلى آخر |
| مكنسة كهربائية فائقة الأداء | 6.7 × 10⁻² باسكال (P3)؛ 1 باسكال أو 6.7 × 10⁻³ باسكال بواسطة حزمة المضخة (P5–P11) | خيار في تصميم المضخة، وليس ادعاءً بالدقة. هذا اختيار لتكوين المضخة، وليس ادعاءً بالدقة. |
| معدل التسخين | 1-10 درجة مئوية/دقيقة (<1600 درجة مئوية)؛ 1-15 درجة مئوية/دقيقة (> 1600 درجة مئوية) | التحكم في التدرج من خلال القالب والجزء |
| تجانس درجة الحرارة | ±5 درجة مئوية (مسح من 5 نقاط، 1000 درجة مئوية، تثبيت لمدة ساعتين) | رقم اختبار القبول الذي يجب طلبه |
| ختم الكبش | مكابس علوية وسفلية محكمة الإغلاق بواسطة منفاخ | تتحرك كلتا الصفيحتين تحت الفراغ |
| تبريد | التبريد بالتفريغ؛ إخماد اختياري بالغاز بضغط 2 بار | زمن الدورة والبنية المجهرية بعد التبريد |
| شوط المكبس (حجرتان) | 400 مم إجمالي، مكبس مزدوج | ارتفاع القالب ونطاق إخراج الأجزاء |
| يتحكم | حاسوب صناعي + وحدة تحكم منطقية قابلة للبرمجة + وحدة تحكم تناسبية تكاملية تفاضلية، متعدد المناطق | إمكانية تكرار الوصفة وتتبع البيانات |
الضغط الحراري بالتفريغ مقابل طرق التكثيف البديلة
| طريق | وضع | مواصفاتنا | اختره عندما | تجنبه عندما |
|---|---|---|---|---|
| الضغط الساخن (سلسلة P) | أحادي المحور، عبر الأدوات | 100-1200 طن، 2200 درجة مئوية، إلى قوة ±3% | أقراص، صفائح، كتل شبه نهائية الشكل؛ Si₃N₄، SiC، B₄C، BN، كربيد التنجستن منخفض الكوبالت؛ أنظمة تتطلب ضغطًا موجهًا | الأشكال ثلاثية الأبعاد المعقدة، أو الميزات المقطوعة، أو نسب العرض إلى الارتفاع الكبيرة جدًا التي تتعطل في القالب |
| التلبيد الفراغي بدون ضغط (سلسلة V) | لا أحد | تصل درجة الحرارة إلى 2400 درجة مئوية (المنطقة الساخنة للجرافيت)، 6.7 × 10⁻³ باسكال | تعدين المساحيق، إزالة المادة الرابطة والتلبيد، الأجزاء التي لا يكون فيها تكلفة القالب مبررة | لا يمكن الوصول إلى الكثافة المستهدفة بدون تطبيق ضغط |
| التلبيد بالضغط الغازي (سلسلة G) | غاز متساوي الضغط، 6 أو 10 ميجا باسكال | 1600 / 2000 درجة مئوية، 10 باسكال | إنتاج دفعات من الأجزاء ذات الأشكال الهندسية المعقدة؛ كرات Si₃N₄ وأدوات القطع | أنت بحاجة إلى درجة حرارة 2200 درجة مئوية، أو ضغط أحادي المحور على وجه التحديد |
| الضغط المتساوي الساخن (سلسلة I) | غاز متساوي الضغط، 100 / 150 / 200 ميجا باسكال | 2000 درجة مئوية (منطقة ساخنة C/C) أو 1400 درجة مئوية (الموليبدينوم) | التكثيف الكامل للأشكال المعقدة، وتوحيد المسبوكات، والربط الانتشارى | الميزانية محدودة، أو أن اقتصاديات أدوات التصنيع شبه النهائية أفضل. |
| التلبيد بالبلازما الشرارية (سلسلة S) | أحادي المحور، مُسخَّن بتيار نبضي | تصل إلى 300 درجة مئوية/دقيقة، 2200 درجة مئوية، 1 باسكال | الحفاظ على البنية النانوية، دورات التطوير السريعة، تركيبات يصعب تلبيدها | يجب أن تبقى الأجزاء الكبيرة، أو رأس المال لكل كيلوغرام، منخفضة |
ملاحظة حول شكل الفراغ SPS: 1 باسكال هو تكوين فراغ خشن بمضخة ميكانيكية بدون انتشار أو مضخة جزيئية. تم اختيار SPS لمعدل تسخينه وقدرته على الحفاظ على البنى المجهرية الدقيقة، وليس لمستوى الفراغ.
التطبيقات
يُعدّ الكبس الحراري خيارًا مثاليًا عندما لا تكفي الحرارة وحدها لسدّ المسام، أو عندما تؤدي درجة الحرارة اللازمة لذلك إلى زيادة خشونة البنية المجهرية. في مجموعتنا الخاصة، تُستخدم سلسلة P للأغراض التالية:
- السيراميك الهيكلي غير الأكسيدي — نتريد السيليكون، كربيد السيليكون، كربيد البورون، نتريد البورون — حيث يحل الضغط الاتجاهي محل إضافات التلبيد التي من شأنها أن تؤدي إلى تدهور خصائص درجات الحرارة العالية.
- كربيد ملبد بمحتوى منخفض من المادة الرابطة, ، حيث تكون الصلابة العالية مطلوبة دون التضحية بالكثافة.
- سبائك درجات الحرارة العالية للتطبيقات المتعلقة بالمحركات والتوربينات.
- المواد المركبة والمكونات شبه النهائية الشكل, ، بما في ذلك أكاسيد النيوبيوم، ومواد المساحيق القائمة على النحاس والحديد، وأنظمة التوصيل الحراري العالي.
- أقسام مسطحة كبيرة مثل أقراص فرامل الطائرات وصفائح الدروع، حيث يمثل الجمع بين القدرة على تحمل درجة حرارة 2200 درجة مئوية والحمولة العالية العامل الممكّن.
الصناعات التحويلية المقابلة: المحركات وأنظمة نقل الحركة، وأدوات القطع، والآلات المقاومة للتآكل، وهياكل الطيران والفضاء.
القيود: متى لا يُنصح باختيار مكبس حراري يعمل بالتفريغ؟
- الهندسة المعقدة. ينتج عن الضغط الساخن أقراص وألواح وحلقات وكتل بسيطة. أما التجاويف السفلية والقنوات الداخلية والجدران الرقيقة العالية فتُصنع باستخدام التلبيد بضغط الغاز أو HIP، أو باستخدام التلبيد بدون ضغط بالإضافة إلى التشغيل الآلي.
- أجزاء تتجاوز تكلفة القوالب. إذا كان الجزء كبيرًا وبسيطًا وكانت مدة التشغيل طويلة، فقد تكلف القالبة التي تصمد أمام الدورة أكثر من القيمة المضافة لكل دورة.
- نسب أبعاد عالية جدًا. تعاني المقاطع الطويلة الرقيقة من احتكاك جدار القالب وعدم انتظام الكثافة من الأعلى إلى الأسفل.
- المواد التي تتفاعل مع أدوات الجرافيت. إذا كانت التركيبة الكيميائية للقالب غير متوافقة، فإما أن تتغير مادة القالب أو تتغير عملية التصنيع. استشر قبل أن تفترض.
- العمليات التي تتم عند درجة حرارة أعلى من 2200 درجة مئوية. هذا هو أعلى مستوى في مجموعتنا من مكابس الضغط الساخن؛ هناك حاجة إلى تقنية مختلفة، وليس مكبسًا أكبر.
- إنتاج أجزاء صغيرة ذات إنتاجية عالية. عادةً ما تكون التكوينات المستمرة أو متعددة المحطات - المتوفرة في مجموعة SPS الخاصة بنا - هي المواصفات الأفضل للمكونات الصغيرة ذات الحجم الكبير.
- حدود صارمة للغلاف الجوي. تتم عمليات الكبس الساخن تحت الفراغ أو الغاز الخامل. وتستبعد أدوات الجرافيت الأجواء المؤكسدة عند درجات الحرارة العالية، ويجب أن تتم عمليات الهيدروجين في فرن هيدروجيني مزود بمنطقة تسخين من الموليبدينوم.
التعليمات
ما هو استخدام فرن الضغط الحراري الفراغي؟
يُستخدم فرن الضغط الحراري الفراغي لتكثيف المساحيق والقطع الأولية التي لا تصل إلى كثافتها الكاملة بالحرارة وحدها. تشمل منتجاتنا عادةً نتريد السيليكون، وكربيد السيليكون، وكربيد البورون، ونتريد البورون، وكربيد التنجستن منخفض الكوبالت، وسبائك درجات الحرارة العالية، وأجزاء مركبة قريبة من الشكل النهائي مثل أقراص الفرامل وصفائح الدروع.
ما مقدار الضغط المطلوب للكي الساخن؟
يعتمد الضغط المطلوب على المادة، وليس على الآلة، ويتم تحديده عادةً من خلال بيانات تجريبية لنظام مسحوق معين. وبمجرد معرفة ذلك، تُستنتج القوة المطلوبة من المساحة المسقطة للجزء، وهي التي تحدد الحمولة: يتراوح نطاقنا من 100 طن إلى 1200 طن.
ما هي درجة الحرارة التي يمكن أن تصل إليها أفران الضغط الحراري الفراغي؟
تم تصنيف أفران الضغط الساخن الفراغي من سلسلة P الخاصة بنا حتى 2200 درجة مئوية، مع توحيد درجة الحرارة بمقدار ±5 درجة مئوية تم قياسها على مسح من خمس نقاط عند 1000 درجة مئوية لمدة ساعتين.
ما هو مستوى الفراغ الذي تحققه مكبس الحرارة؟
بالنسبة لسلسلة P الخاصة بنا، يعتمد الأمر على حزمة المضخة. تم تحديد P3VGR22 عند 6.7 × 10⁻² باسكال. يتم تقديم P5 إلى P11 إما عند 1 باسكال أو 6.7 × 10⁻³ باسكال - 1 باسكال هو تكوين فراغ خشن بمضخة ميكانيكية، و6.7 × 10⁻³ باسكال هو تكوين فراغ عالي يتطلب مضخة انتشار أو مضخة جزيئية.
هل الضغط الساخن هو نفسه HIP؟
لا. يطبق الكبس الحراري ضغطًا أحادي المحور من خلال قالب صلب، مما يحد من شكل القطعة بما يمكن إخراجه من القالب. أما تقنية HIP فتطبق ضغطًا متساوي الضغط من خلال الغاز في جميع الاتجاهات، وهو ما يناسب الأشكال الهندسية المعقدة ولكنه لا يحقق اقتصاديات القوالب القريبة من الشكل النهائي.
متى يجب عليّ اختيار التلبيد بالضغط الغازي بدلاً من ذلك؟
اختر التلبيد بضغط الغاز عندما تكون الأجزاء ذات أشكال هندسية معقدة ويتم إنتاجها على دفعات، وتبقى درجة حرارة العملية ضمن نطاق 1600 أو 2000 درجة مئوية - تعمل سلسلة G الخاصة بنا عند ضغط 6 أو 10 ميجا باسكال خصيصًا لهذه الحالة. اختر الكبس الساخن عندما تحتاج إلى ضغط موجه أو درجة حرارة 2200 درجة مئوية.
إذا كان لديك نظام مواد وكثافة مستهدفة، فأرسل إلينا مواصفات المسحوق ورسم الجزء. سنجري تجارب على معداتنا الخاصة ونرسل إليك بيانات الكثافة والبنية المجهرية ودورة التشغيل قبل اعتمادك للمواصفات.
المعدات ذات الصلة: فرن ضغط حراري فراغي من الجرافيت من سلسلة P · فرن تلبيد الغاز المضغوط من سلسلة G · نظام التلبيد S2 SPS