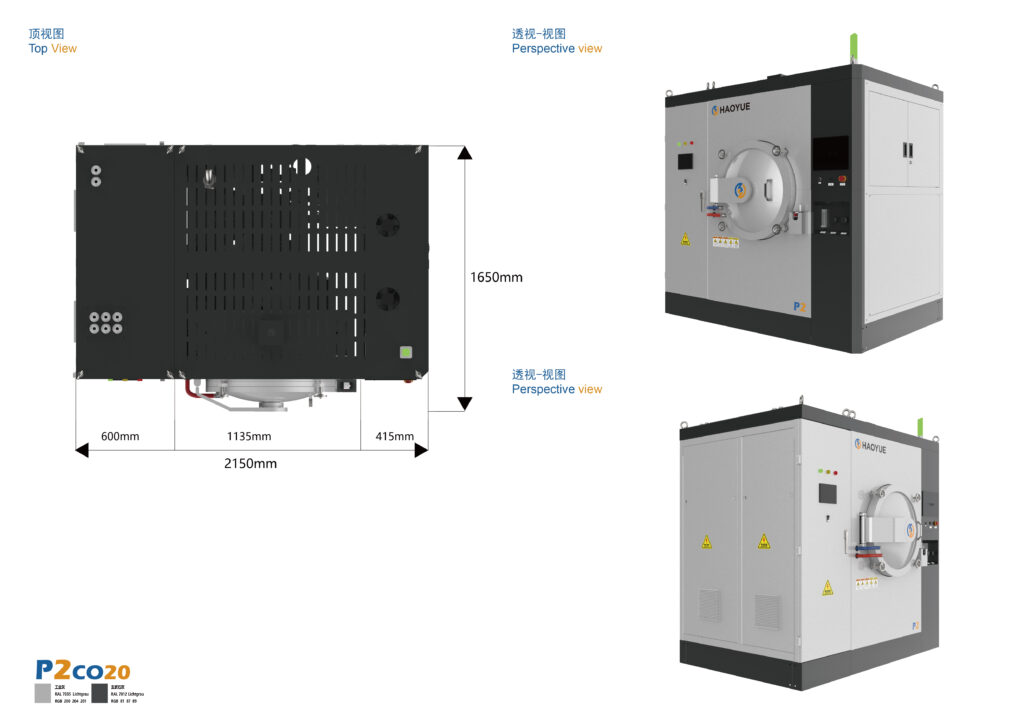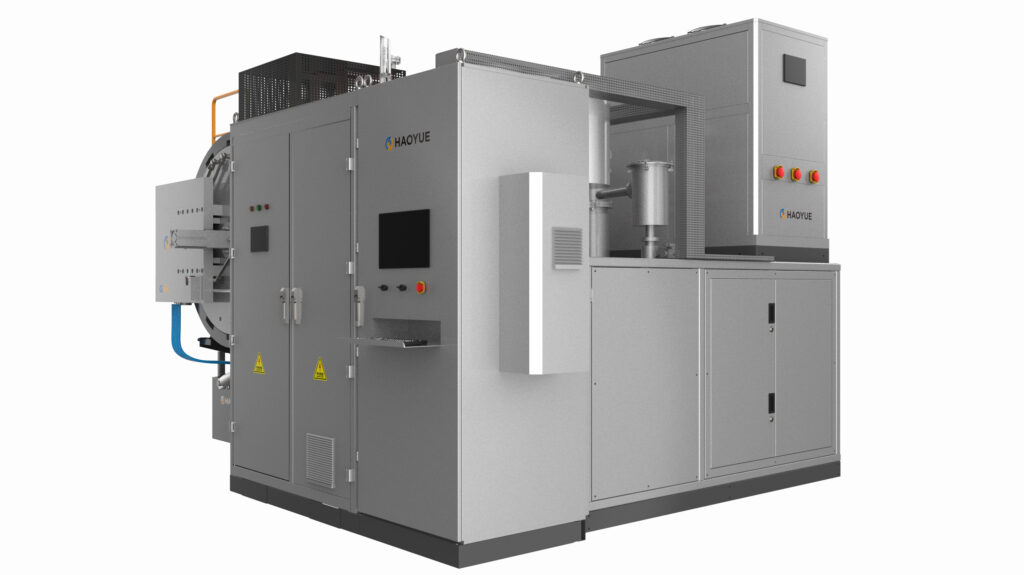
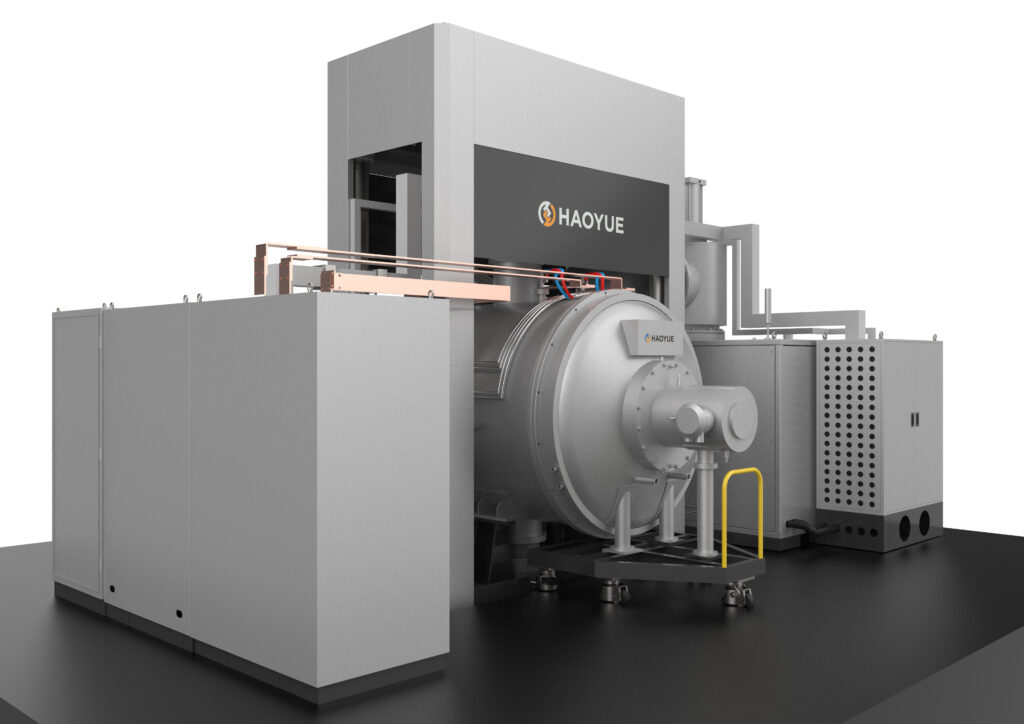
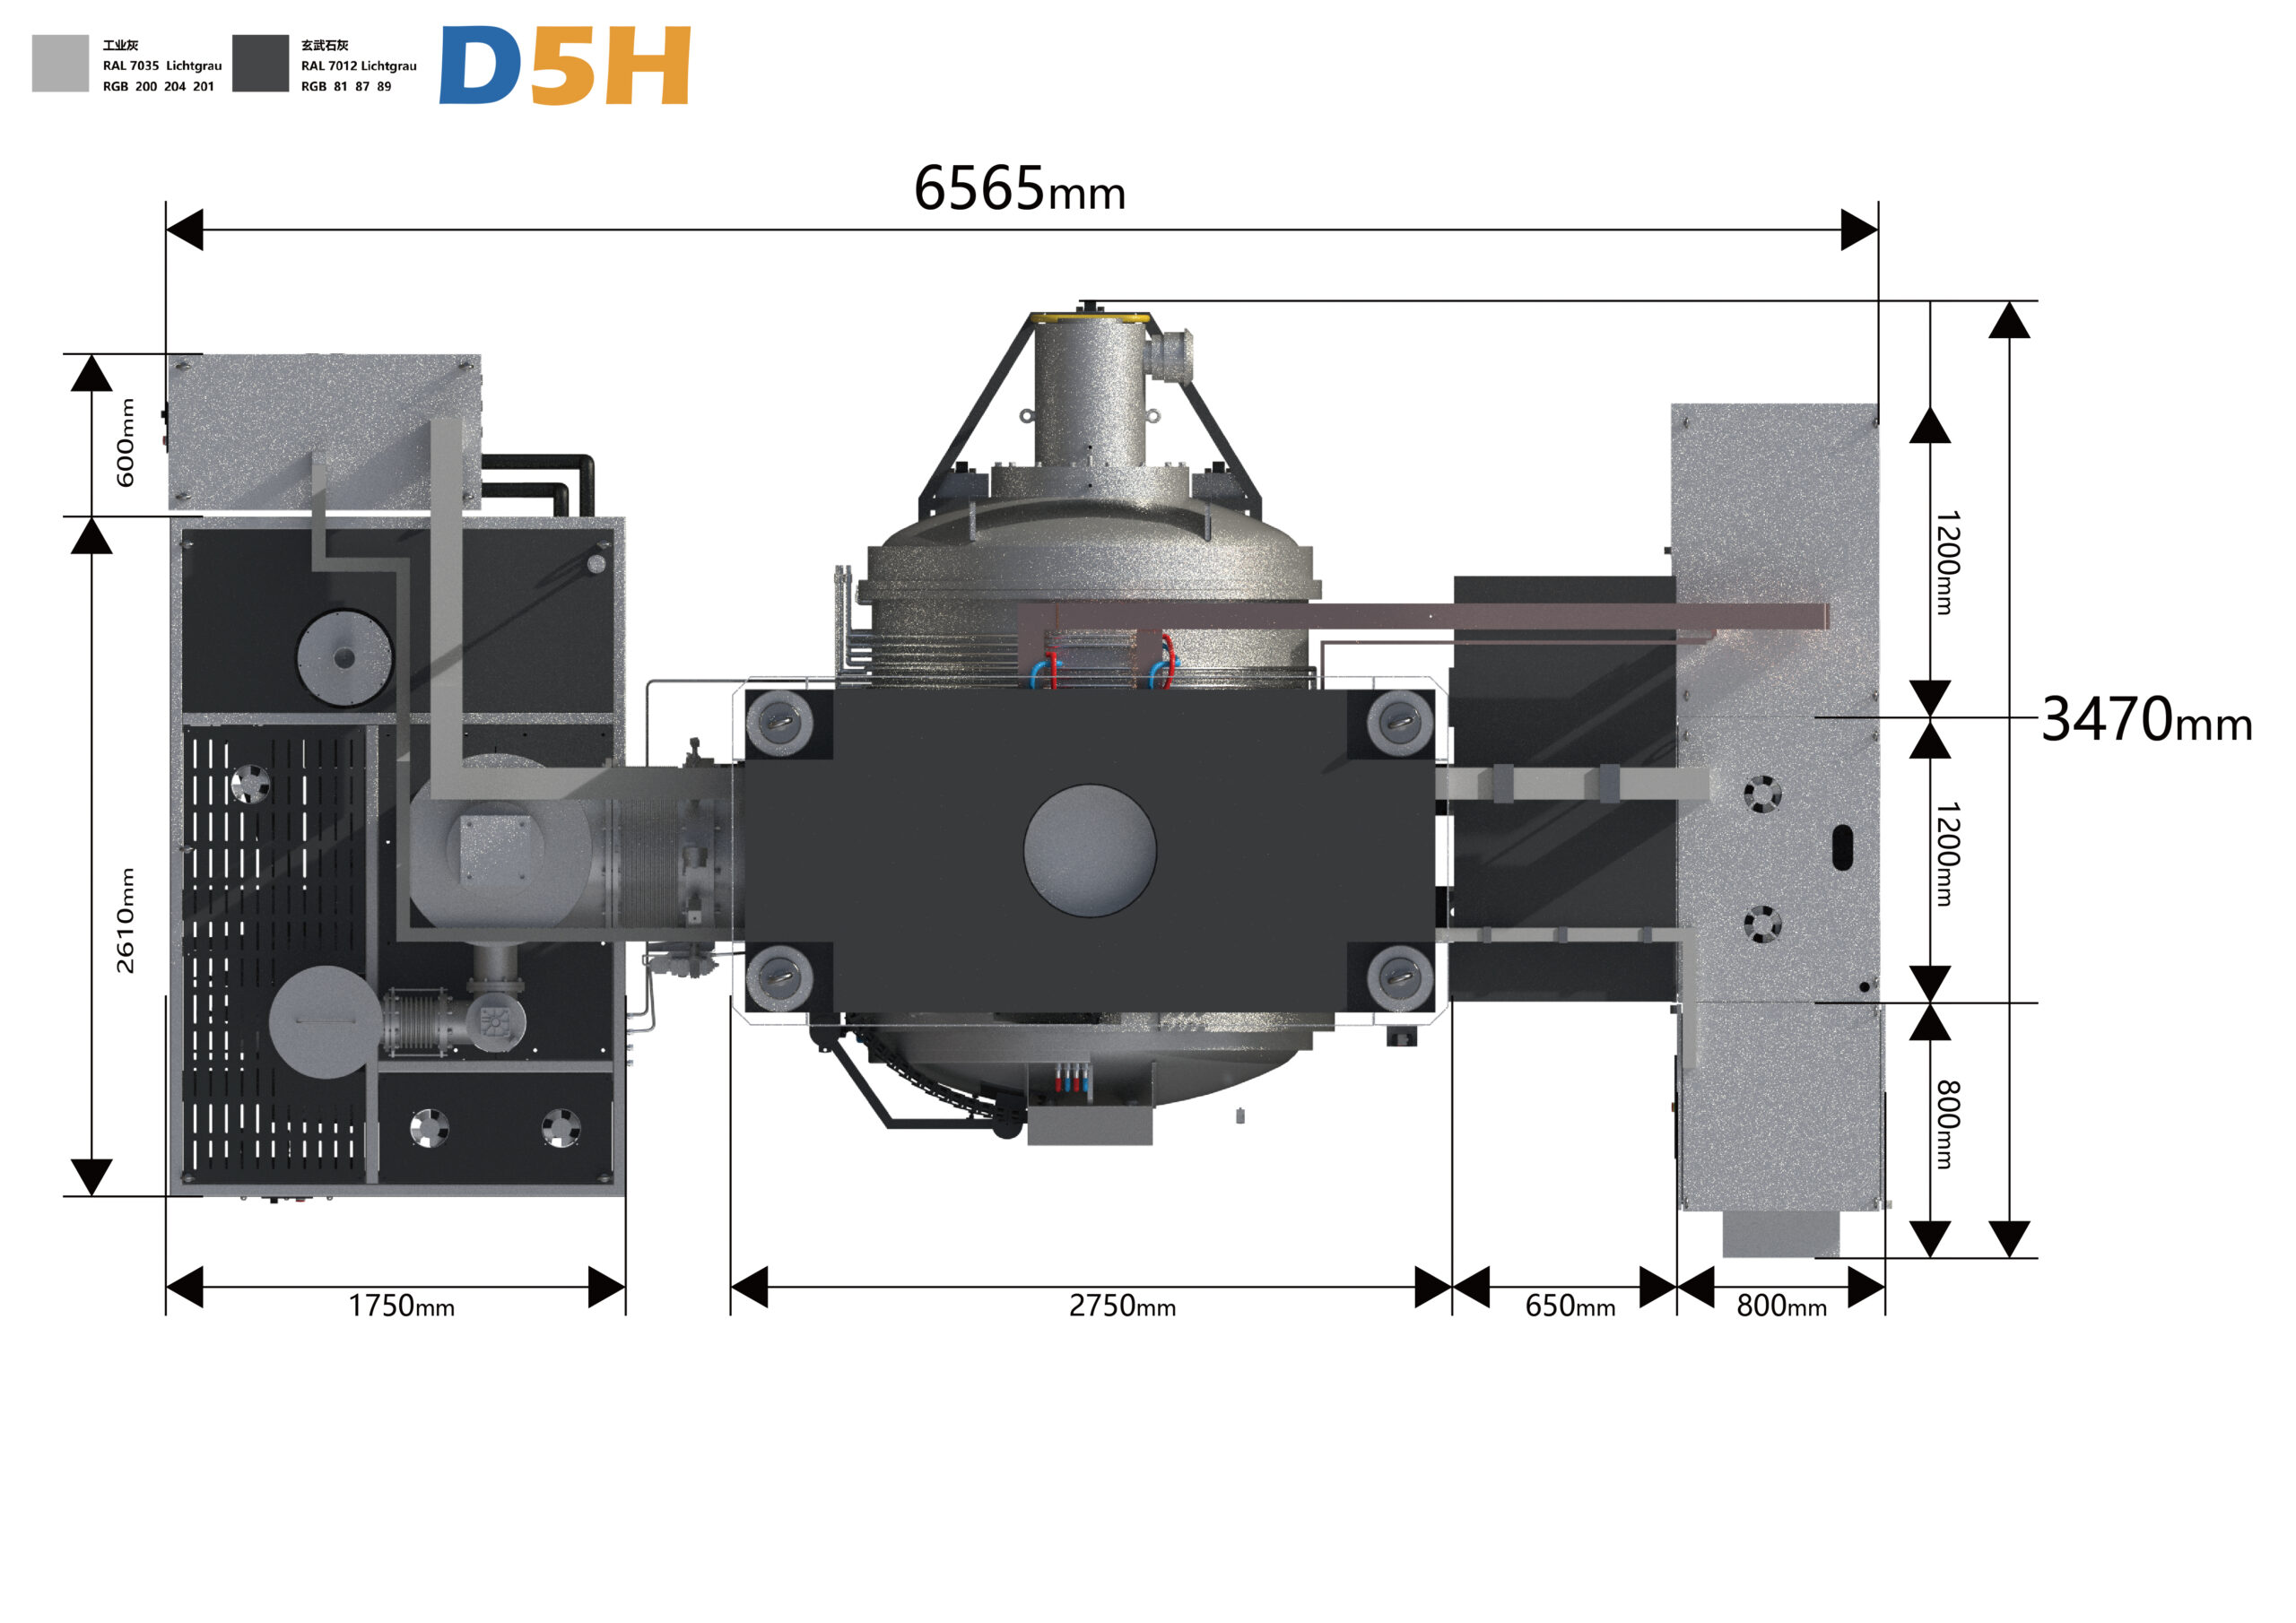
A فرن اللحام بالانتشار هو فرن فراغي يربط سطحين معدنيين نظيفين ومتطابقين بإحكام في الحالة الصلبة - بتطبيق الحرارة والضغط أحادي المحور حتى تنتشر الذرات عبر الواجهة ويختفي خط الربط الأصلي. لا يتم استخدام أي معدن حشو، ولا ينصهر المعدن الأساسي أبدًا.
يبدو الأمر بسيطًا. لكن في الواقع، لا ترتبط معظم حالات فشل اللحام الانتشارى بالفرن نفسه، بل تعود إلى تحضير السطح، أو توازي الصفائح، أو تقصير مدة التثبيت لتلبية جدول الإنتاج. يشرح هذا الدليل آلية عمل العملية، والمعايير المهمة، وكيفية الاختيار بين اللحام الانتشارى واللحام بالنحاس.
ما هو الترابط الانتشارى؟
اللحام الانتشارى (أو اللحام بالانتشار) هو عملية ربط في الحالة الصلبة. يتم وضع جزأين متطابقين في السطح المصقول تحت ضغط وتسخين - عادةً إلى 0.5-0.8 من درجة انصهار المادة. بمرور الوقت، تنتقل الذرات عبر السطح الفاصل، وتتقلص الفراغات وتُغلق، ويصبح الوصل متصلاً معدنياً بالمعدن الأساسي.
لأن المادة لا تنصهر، فلا يوجد هيكل مصبوب، ولا طبقة حشو، ولا منطقة متأثرة بالحرارة بالمعنى التقليدي للحام الانصهاري. يمكن لرابطة الانتشار المُتقنة في سبيكة التيتانيوم Ti-6Al-4V أن تصل إلى قوة تقارب قوة المادة الأصلية، ويتحمل المفصل درجات حرارة المعالجة الحرارية اللاحقة ودرجات حرارة التشغيل التي قد تُتلف التجميع الملحوم بالنحاس.
كيفية عمل العملية: ثلاث مراحل متداخلة
إن فهم المراحل يفسر سبب هيمنة تحضير السطح على النتيجة.
1. تلامس النتوءات وتشوهها. على المستوى المجهري، حتى السطح المصقول عبارة عن حقل من النتوءات. يعمل الضغط - الذي يتراوح عادةً بين 3 و20 ميجا باسكال أحادي المحور - على تسوية هذه النتوءات عن طريق التدفق اللدن والزحف، مما يحول نقاط التلامس إلى مساحة تلامس حقيقية.
2. الانتشار على السطح البيني وحدود الحبيبات. عند درجة الحرارة، تتحرك الذرات على طول السطح البيني وعلى طول حدود الحبيبات. تتقلص الفراغات، ويبدأ خط الرابطة الأصلي في الهجرة مع نمو الحبيبات عبره.
3. التخلص من الفراغات ونمو الحبوب. مع فترة تثبيت كافية - عادةً من ساعة إلى أربع ساعات - تُغلق الفراغات المتبقية تمامًا وتغطي الحبيبات السطح الفاصل. عند هذه النقطة، لا يعود خط الربط مرئيًا في المقطع المعدني، وهو التعريف العملي للربط الكامل.
إذا توقفت بعد المرحلة الأولى، فستحصل على "رابطة ظاهرية": قد تجتاز الفحص البصري ولكنها تفشل أثناء الاستخدام. لهذا السبب تُعدّ الاختبارات غير الإتلافية مهمة (انظر أدناه).
معايير العملية الرئيسية
| المعلمة | النطاق النموذجي | لماذا يُعد ذلك مهماً؟ |
|---|---|---|
| تشطيب السطح | Ra ≤ 0.4 ميكرومتر (غالبًا ما تكون أعمال الفضاء الجوي ≤ 0.2 ميكرومتر) | أسفل هذا المستوى، تنهار منطقة التلامس الحقيقية وتظهر بقع غير ملتصقة |
| التسطيح / التركيب | في غضون بضعة ميكرومترات فوق منطقة الربط | يجب أن تُغلق الفجوات عن طريق الانتشار، وليس عن طريق تدفق الحشو. |
| درجة حرارة | 0.5–0.8 × Tm (مطلق) | منخفض جدًا = انعدام الانتشار؛ مرتفع جدًا = نمو الحبيبات، تشوهها |
| الضغط أحادي المحور | 3-20 ميجا باسكال | يؤدي إلى انهيار النتوءات وإغلاق الفراغات؛ يجب أن يكون متوازياً |
| مستوى الفراغ | ≤ 10⁻² باسكال؛ ≤ 10⁻³ باسكال للتيتانيوم والسبائك التفاعلية | يمنع إعادة تكوين الأكسيد عند درجة الحرارة |
| مدة الانتظار | من ساعة إلى أربع ساعات نموذجية | الانتشار يعتمد على الوقت؛ والتقصير في الاحتفاظ هو الاختصار الأكثر شيوعًا |
| تجانس درجة الحرارة | ±5 درجة مئوية عبر المنطقة الساخنة | يحدد مدى تكرار الإنتاج من دفعة إلى أخرى على الأجزاء الكبيرة |
| تبريد | غاز مُتحكم به، تحت الحمل أو خامل | يؤثر على الإجهاد المتبقي والبنية المجهرية النهائية |
اللحام بالانتشار مقابل اللحام بالنحاس مقابل الكبس الساخن
| الربط الانتشارى | اللحام | الضغط الساخن بالتفريغ | |
|---|---|---|---|
| معدن الحشو | لا أحد | نعم | لا أحد |
| صهر المعادن الأساسية | لا | لا | لا |
| التركيب المشترك | نفس المعدن الأساسي | تبقى الحشوة كطبقة مميزة | غير متاح (توحيد، وليس ضم) |
| الحد الأقصى لدرجة حرارة الخدمة | حد المعادن الأساسية | محدود بإعادة صهر الحشو | غير متوفر |
| الطلب على تجهيز الأسطح | مرتفع جداً | منخفض إلى متوسط | معتدل |
| التسامح مع الفجوات | منخفض جداً | عالي (الحشو يملأ الفراغات) | غير متوفر |
| زمن الدورة | ساعات | من دقائق إلى ساعات | ساعات |
| الاستخدام النموذجي | هياكل التيتانيوم، معادن مختلفة، صفائح القنوات الدقيقة | تجميعات بكميات كبيرة، وتفاوتات متسامحة | تماسك المسحوق، تكثيف السيراميك |
عادةً ما يتلخص القرار في سؤال واحد: هل يمكنك تحمل وجود معدن حشو أثناء الخدمة؟ إذا كانت الإجابة بنعم، فإن اللحام بالنحاس أسرع وأرخص. أما إذا كانت الإجابة بلا - بسبب درجة الحرارة أو التآكل أو تكوّن المركبات المعدنية أو مواصفات العميل - فإن اللحام بالانتشار هو الحل الأمثل.
العيوب الشائعة وأسبابها الحقيقية
- مناطق غير ملتصقة / روابط متقاربة - تشطيب السطح أو نظافته. قم بإزالة الشحوم، وارتدِ قفازات، وقم بالتحميل بسرعة؛ فبصمة الإصبع تُعتبر عيبًا في الالتصاق.
- الفراغات المتبقية - مدة التثبيت قصيرة جدًا، أو الضغط منخفض جدًا بالنسبة للمقطع العرضي.
- طبقات بين فلزية هشة — ربط المعادن المختلفة بدون طبقة وسيطة مناسبة (النيكل أو النحاس أو الفضة، حسب الزوج).
- تشويه — عدم توازي الألواح أو عدم انتظام توزيع الحرارة. تحقق من توازي الألواح قبل إلقاء اللوم على الوصفة.
- نمو الحبوب المفرط — ارتفاع درجة الحرارة أو فترات التثبيت الطويلة جدًا، مما يؤدي إلى التضحية بالخواص الميكانيكية.
ملاحظة الفحص: يعد المسح بالموجات فوق الصوتية من النوع C الطريقة القياسية غير المدمرة للتحقق من تغطية الربط، وعادة ما يتم دعمها بالتقطيع المعدني لعينة عملية من نفس التشغيل.
التطبيقات النموذجية
- الفضاء الجوي: هياكل التيتانيوم المشكلة باللدونة الفائقة / الملحومة بالانتشار (SPF/DB)، وشفرات المراوح المجوفة، وألواح الساندويتش ذات الشكل الخلوي
- المعادن المختلفة: انتقالات من النحاس إلى الألومنيوم، وصلات من التيتانيوم إلى الفولاذ المقاوم للصدأ باستخدام طبقات وسيطة
- إدارة الحرارة: مبادلات حرارية ذات قنوات دقيقة، وألواح تبريد، وقنوات تبريد متوافقة في الأدوات
- الطاقة والبحث العلمي: مكونات الاندماج والمفاعل، ومجموعات المعادن المقاومة للحرارة (W، Mo)
- السيراميك إلى المعدن: مع طبقات بينية نشطة أو تصميمات توسعة متطابقة
متى يكون الربط الانتشارى هو الخيار الخاطئ
كن صادقًا بشأن القيود: تُقاس أوقات الدورات بالساعات؛ وحجم القطعة محدود بسطح القطع؛ وتحضير السطح مكلف وبطيء؛ وبالنسبة للتجميعات ذات الأحجام الكبيرة والتفاوتات الواسعة، فإن اللحام بالنحاس أو اللحام العادي سيتفوقان عليه من حيث التكلفة دائمًا. إن عملية اللحام بالانتشار عملية دقيقة، وليست عملية عامة.
التعليمات
ما الفرق بين اللحام بالانتشار واللحام بالانتشار؟
يصف المصطلحان نفس آلية الحالة الصلبة، وغالبًا ما يُستخدمان بشكل متبادل. يميل مصطلح "لحام الانتشار" إلى الظهور في معايير اللحام والمراجع العلمية؛ بينما يُعد مصطلح "الربط الانتشار" أكثر شيوعًا في مجالات الطيران والفضاء، وأفران التفريغ، والتصنيع.
هل يمكن لفرن اللحام الانتشارى أن يربط بين معادن مختلفة؟
نعم، ولكن عادةً من خلال طبقة وسيطة. تُستخدم طبقات وسيطة من النيكل أو النحاس أو الفضة لمنع تكوين المركبات المعدنية الهشة بين السبائك التي قد تتفاعل بشكل سيئ لولا ذلك.
ما مدى قوة الرابطة الانتشارية؟
تقترب قوة الرابطة المصنوعة بشكل صحيح من قوة المعدن الأصلي - غالبًا 90-100% في سبائك التيتانيوم - لأنه لا يوجد حشو أو هيكل مصبوب عند المفصل.
ما هو مستوى الفراغ المطلوب لعملية الربط الانتشارية؟
عادةً ما يكون الضغط 10⁻² باسكال أو أفضل. تتطلب سبائك التيتانيوم والألومنيوم وغيرها من السبائك التفاعلية عمومًا ضغطًا قدره 10⁻³ باسكال أو أفضل لمنع إعادة تكوين الأكسيد أثناء التثبيت.
كم تستغرق دورة الربط بالانتشار؟
خطط لساعات. التسخين، والحفاظ على درجة الحرارة لمدة تتراوح بين ساعة وأربع ساعات، والتبريد المتحكم فيه، تعني أن الدورة الكاملة هي وردية عمل، وليست استراحة قهوة.
هل يمكن ربط السيراميك بالانتشار؟
نعم، في درجات حرارة أعلى وغالبًا مع طبقات معدنية نشطة بينية - على الرغم من أن الضغط الساخن أو التلبيد بضغط الغاز عادة ما يكون المسار الأكثر عملية لدمج مسحوق السيراميك.
تحديد مواصفات فرن اللحام الانتشارية: قائمة مرجعية مختصرة
- قدرة إطار التحميل والتوازي عند درجة حرارة معينة - وليس فقط عند درجة حرارة الغرفة.
- مادة المنطقة الساخنة وتجانسها — الجرافيت مقابل المعدن المقاوم للحرارة، وتم التحقق من ±5 درجة مئوية أو أفضل عبر حجم العمل.
- أنظمة التفريغ — الضغط النهائي، ومعدل التسرب، ووقت الضخ تحت الحمل.
- التحكم في العمليات وتسجيل البيانات — يتطلب العمل في مجال الطيران والفضاء إمكانية تتبع كاملة لدرجة الحرارة والضغط والفراغ لكل عملية تشغيل.
- حجم اللوح مقابل أكبر جزء لديك — مع هامش للعمل المستقبلي.
- التحكم في التبريد — تبريد قابل للبرمجة تحت الحمل.
تكمن القيمة الأكبر في اختيار الفرن المناسب لنظام المواد. إذا كنت بصدد تقييم فرن لحام الانتشار لسبيكة معينة أو تصميم وصلة محدد، فإن الخطوة التالية الأكثر موثوقية هي إجراء تجربة على قطعك الخاصة.
→ المعدات ذات الصلة: فرن ضغط حراري فراغي من الجرافيت من سلسلة P · فرن تلبيد يعمل بضغط الغاز · فرن التلبيد الفراغي
هل لديك وصلة تحاول تأهيلها؟ أرسل لنا زوج المواد وحجم المقطع - نجري تجارب على العينات في مختبرنا الخاص.