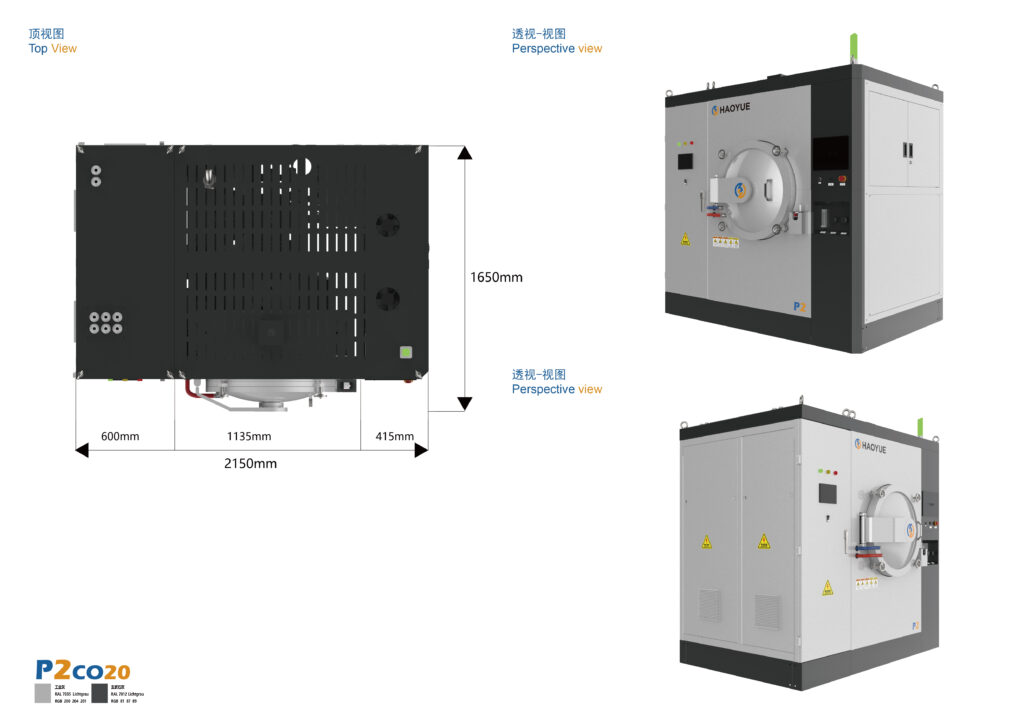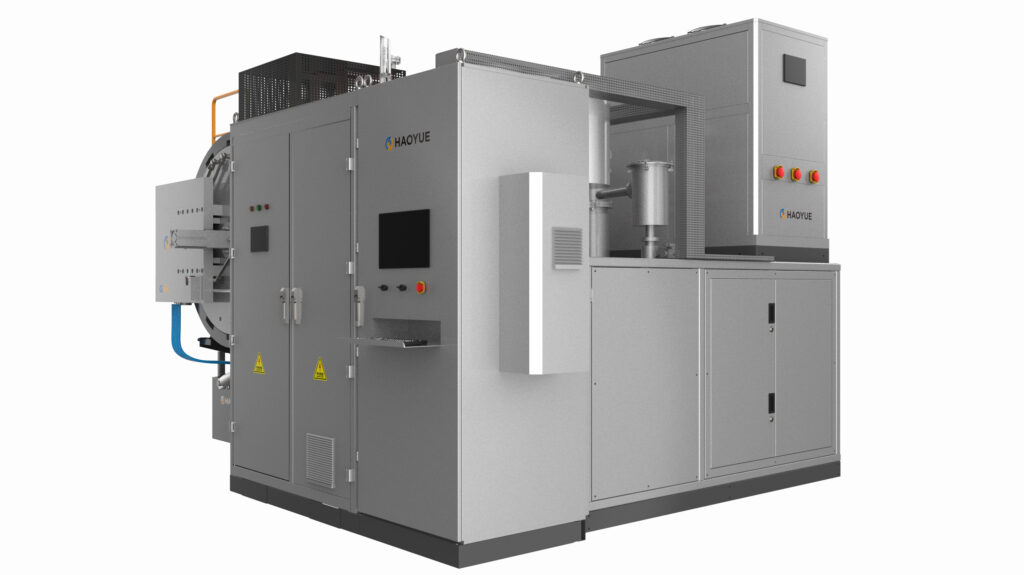
Un horno de sinterización por presión de gas (GPS, por sus siglas en inglés) es un horno de vacío por lotes que sinteriza piezas de cerámica y carburo cementado bajo una presión positiva de nitrógeno o argón —normalmente unos pocos megapascales— para que la densificación pueda continuar a temperaturas en las que, de otro modo, el material se descompondría o dejaría de contraerse. Se trata de un proceso de densificación que permite obtener componentes de nitruro de silicio y SiAlON de forma compleja con una densidad casi total, sin la presión uniaxial de un conjunto de matrices y sin el encapsulado hermético a los gases que normalmente requiere el prensado isostático en caliente.
Esa combinación —presión sin restricciones geométricas y presión sin encapsulación— es la razón por la que los ingenieros de procesos siguen buscando horno de sinterización a presión de gas Se utilizan especificaciones en lugar de pasar directamente a HIP. La presión es un orden de magnitud menor y, a cambio, se obtienen piezas que salen del horno con su forma final.
Este artículo abarca las cinco etapas del proceso dentro del recipiente, los parámetros que debe solicitar a un proveedor que especifique por escrito y los casos específicos en los que la sinterización a presión de gas no es la especificación adecuada.
¿Qué es un horno de sinterización por presión de gas?
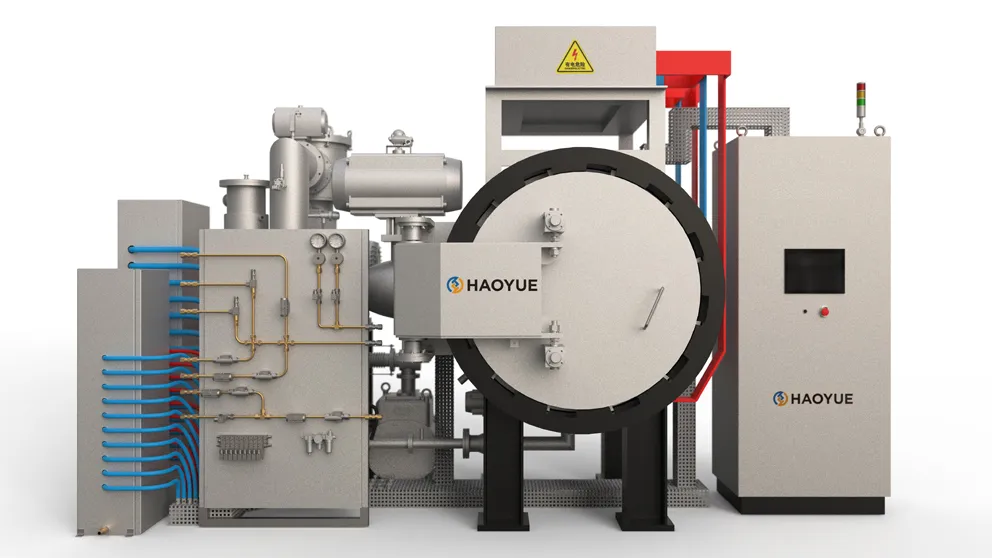
Un horno de sinterización a presión de gas combina tres sistemas en un solo recipiente:
- Un recipiente a presión Está diseñada para soportar una presión interna de gas de entre 6 y 10 MPa, y funciona simultáneamente como cámara de vacío.
- Una zona caliente de grafito que ofrece una capacidad de 1600 °C o 2000 °C, según el modelo.
- Un sistema de atmósfera de modo dual que permite evacuar la cámara hasta un nivel de vacío aproximado y luego rellenarla o presurizarla con nitrógeno o argón de forma controlada.
Tres rutas se confunden constantemente entre sí, y la diferencia es mecánica, no semántica:
| Ruta | Cómo se aplica la presión | Nuestra especificación | ¿Se necesita encapsulación? |
|---|---|---|---|
| Sinterización por presión de gas (serie G) | Isostático, mediante gas comprimido | 6 o 10 MPa, 1600 / 2000 °C | No |
| Prensado en caliente (serie P) | Uniaxial, mediante un conjunto de ariete y matriz. | 100–1200 toneladas, 2200 °C | No aplicable |
| Prensado isostático en caliente (serie I) | Isostático, mediante gas comprimido | 100 / 150 / 200 MPa, 2000 °C o 1400 °C | Por lo general sí, para porosidad abierta. |
La consecuencia práctica: el GPS le da presión isostática, lo que significa que no hay restricción de forma por parte de un molde y no hay gradiente de densidad por la fricción de la pared del molde, pero a un nivel de presión de uno a dos órdenes de magnitud por debajo de HIP. Eso es suficiente para los sistemas cerámicos donde la presión se está utilizando realmente para suprimir una reacción química, no eliminar indiscriminadamente la porosidad residual.
Cuando la etapa de presión sigue al cierre de poros, a menudo se describe la misma configuración como sinter-HIP, y en nuestra serie G se utiliza de esa manera para cerámicas de SiC, ZrO₂, Al₂O₃, Si₃N₄ y carburo cementado.
Cómo funciona la sinterización por presión de gas: paso a paso
Etapa 1: Eliminación de materia orgánica
Las piezas verdes contienen aglutinante, y la primera tarea del ciclo es eliminarlo sin agrietar la pieza. Nuestra serie G integra ambos desparafinado por presión positiva y desparafinado por vacío en el mismo recipiente, lo cual es importante porque los diferentes sistemas aglutinantes requieren diferentes regímenes de eliminación: una materia prima a base de cera se comporta de manera diferente a un sistema de PEG o PVA, y un único perfil fijo no funcionará en ninguno de ellos.
La eliminación debe completarse antes de sellar y presurizar el recipiente. Los residuos orgánicos que se descomponen a alta presión dejan carbono y gas en el interior de la pieza, lo que posteriormente se manifiesta como porosidad o como una microestructura no conforme que no se puede corregir posteriormente.
Etapa 2: Sinterización al vacío
Después de la eliminación de la aglomeración, la cámara se evacua y la pieza comienza a densificarse. La configuración de vacío en nuestra serie G es 10 Pa, Esto se logra mediante bombeo mecánico, a un nivel de vacío medio/bajo, no a un nivel de alto vacío con bomba de difusión. Se trata de una configuración deliberada, no de una limitación que ocultar: en esta etapa, el vacío existe para eliminar el aire, la humedad y el vapor residual del aglutinante, y para proporcionar un entorno limpio mientras la red de poros aún está abierta a la cámara.
Si su proceso requiere que las piezas estén expuestas a un vacío realmente alto antes de que comience la consolidación, se trata de una especificación diferente y debe mencionarlo explícitamente en la etapa de consulta.
Etapa 3: Sinterización a presión parcial
Esta es la etapa que más distingue al proceso GPS de la sinterización sin presión. En el caso de cerámicas no óxidas, como el nitruro de silicio, el material es termodinámicamente inestable a las temperaturas necesarias para su completa densificación: a presión ambiente se descompone en lugar de contraerse. El relleno con nitrógeno hasta alcanzar una presión subatmosférica o baja controlada restablece el equilibrio y permite que la temperatura aumente.
Lograr el equilibrio adecuado en esta etapa es fundamental. Si se aplica muy poco nitrógeno, la superficie se degrada; si se aplica demasiado pronto a través de una estructura de poros abiertos, el gas simplemente penetra en la pieza sin realizar ninguna función útil.
Etapa 4: Sinterización a presión
Una vez que la red de poros se ha cerrado, la presión de la cámara se eleva a su nivel de funcionamiento. 6 o 10 MPa En nuestra serie G, y se mantiene durante el proceso final de densificación. En este punto, el gas ya no puede penetrar la pieza, por lo que la presión actúa isostáticamente sobre la superficie exterior y reduce a cero la porosidad cerrada residual.
Debido a que la presión se aplica a través de la superficie exterior en lugar de a través de las herramientas, las geometrías complejas no representan un problema: socavados, canales internos, transiciones de espesor variable y piezas que nunca podrían ser expulsadas de un troquel se densifican con la misma presión que actúa sobre cada superficie externa.
Etapa 5: Enfriamiento y despresurización controlados.
La velocidad de despresurización y la velocidad de enfriamiento suelen estar subestimadas en la fase de consulta, lo que posteriormente resulta crucial. Una caída rápida de la presión o un enfriamiento incontrolado a través de un rango de temperatura donde el material aún es reactivo pueden provocar grietas en secciones gruesas o degradación de la superficie. Nuestra serie G proporciona enfriamiento controlado como parte del ciclo y una función de control de atmósfera integrada en las cinco etapas.
Otro punto que vale la pena mencionar para cualquiera que compare ofertas: nuestra serie G ofrece un rendimiento Desaglomerado y sinterización en una sola unidad con el sistema de desaglomerado opcional., De esta forma, la pieza nunca abandona la atmósfera controlada entre las distintas etapas. Esto elimina la reoxidación y los daños por manipulación que se producen en un proceso de dos hornos.
Parámetros clave
| Parámetro | Especificación | Por qué determina tu resultado |
|---|---|---|
| Presión del gas de trabajo | 6 o 10 MPa | El nivel que cierra la porosidad después del cierre de poros |
| Temperatura máxima | 1600 °C o 2000 °C (según el modelo) | Determina qué sistemas materiales son alcanzables. |
| Nivel de vacío | 10 Pa (bombeo mecánico) | Etapa de desaglomeración y limpieza previa a la sinterización, no una afirmación de alto vacío. |
| Material de zona caliente | Grafito (GR) | Restringe la atmósfera a nitrógeno o argón. |
| Opciones de cámara | 300 × 300 × 1000 mm hasta 500 × 500 × 1800 mm (horizontal); Φ350 × 700 mm hasta Φ500 × 1000 mm (vertical) | Sobre de piezas y carga de lotes |
| Cargando | Puerta de apertura lateral (horizontal); carga inferior (vertical) | Ajuste de manipulación y automatización |
| Funciones integradas | Desparafinado por presión positiva + desparafinado al vacío + sinterización al vacío + sinterización a presión parcial + sinterización a presión + control de atmósfera + enfriamiento | Deslignificación y sinterización en un solo ciclo |
| Control | Control de ciclo totalmente automático | Repetibilidad de la receta; menos variables dependientes del operador |
| Desatado | Sistema desaglomerado integrado opcional | Elimina un paso de proceso independiente y su riesgo de oxidación. |
Nuestros modelos de hornos de sinterización a presión de gas
Dos geometrías, dimensionadas para diferentes familias de piezas:
| Modelo | Estructura | Cámara (mm) | Zona caliente | Cargando | Presión de gas | Aspiradora definitiva | Temperatura máxima |
|---|---|---|---|---|---|---|---|
| G3H | Horizontal | 300 × 300 × 1000 | GR (grafito) | Puerta lateral | 6 / 10 MPa | 10 Pa | 1600 / 2000 °C |
| G9H | Horizontal | 500 × 500 × 1800 | GR (grafito) | Puerta lateral | 6 / 10 MPa | 10 Pa | 1600 / 2000 °C |
| G3V | Vertical | Φ350 × 700 | GR (grafito) | Carga inferior | 6 / 10 MPa | 10 Pa | 1600 / 2000 °C |
| G5V | Vertical | Φ500 × 1000 | GR (grafito) | Carga inferior | 6 / 10 MPa | 10 Pa | 1600 / 2000 °C |
Las cámaras horizontales son las más largas, ideales para piezas alargadas, bastidores y herramientas. Las cámaras verticales de carga inferior son adecuadas para lotes de componentes más cortos y con simetría rotacional, como las bolas y anillos de cerámica.
Sinterización por presión de gas frente a otras rutas de densificación
| Ruta | Modo y nivel de presión | Nuestro rango de temperatura | Elígelo cuando | Evítalo cuando |
|---|---|---|---|---|
| Sinterización por presión de gas (serie G) | Gas isostático, 6 / 10 MPa | 1600 / 2000 °C | Cerámicas no óxidas de formas complejas en lotes; bolas y herramientas de corte de nitruro de silicio; tratamiento sinter-HIP de SiC, ZrO₂, Al₂O₃ y carburo cementado. | Necesitas más de 2000 °C, o una porosidad abierta que solo una presión muy alta puede cerrar. |
| Prensado en caliente uniaxial (serie P) | Uniaxial, 100–1200 toneladas | 2200 °C | Discos, placas y bloques simples que requieren presión direccional a temperaturas más elevadas. | Geometría compleja que no se puede expulsar de un troquel. |
| HIP (serie I) | Gas isostático, 100 / 150 / 200 MPa | 2000 °C (zona caliente C/C) o 1400 °C (molibdeno) | Densificación completa de formas complejas a partir de porosidad abierta; consolidación de fundición; unión por difusión. | La economía presupuestaria o de encapsulación lo descarta. |
| Sinterización al vacío sin presión (serie V) | Ninguno | Hasta 2400 °C (zona caliente de grafito) | Metalurgia de polvos, desaglomeración y sinterización, piezas donde la presión no añade nada. | No se puede alcanzar la densidad objetivo sin aplicar presión. |
| Sinterización por plasma de chispa (serie S) | Calentamiento uniaxial por corriente pulsada | 2200 °C, hasta 300 °C/min | Retención de nanoestructuras y ciclos de desarrollo rápidos | Las piezas grandes o el bajo costo por kilogramo son la prioridad. |
Aplicaciones
La sinterización por presión de gas se justifica en aquellos casos en que se requiere combinar la máxima densidad con una forma que las herramientas convencionales no pueden lograr, y donde la función principal de la presión es mantener la estabilidad química en lugar de comprimir el polvo. En nuestra propia serie G, esto significa:
- componentes de nitruro de silicio — incluyendo bolas y anillos de cerámica procesados bajo nitrógeno o argón a alta presión.
- Herramientas de corte de cerámica, donde un cuerpo completamente denso y de grano fino marca la diferencia entre una vida útil predecible de la herramienta y una fractura impredecible.
- Cerámicas de SiC, ZrO₂, Al₂O₃ y Si₃N₄ y carburo cementado sometido a un tratamiento sinter-HIP.
- Investigación y producción por lotes a escala piloto en institutos y universidades, donde el mismo buque debe ejecutar ciclos de desarrollo y pequeños lotes de producción sin cambios en el proceso.
- Turbocompresores para automóviles y piezas estructurales de alta temperatura en las familias de SiAlON y nitruro de silicio, y la producción en serie de herramientas de corte.
Limitaciones: Cuándo no elegir un horno de sinterización a presión de gas
- Temperaturas de proceso superiores a 2000 °C. Nuestra serie G alcanza una temperatura máxima de 2000 °C. Se trata de una limitación tecnológica, no de una elección de modelo; es la temperatura a la que operan nuestras prensas en caliente de la serie P, a costa de ciertas restricciones geométricas uniaxiales.
- Porosidad abierta en la etapa de presión. El gas isostático no puede sellar la porosidad que aún está conectada a la superficie. Si una pieza debe densificarse a partir de una porosidad completamente abierta, la ruta es HIP a 100–200 MPa, con la encapsulación que esto implica.
- Microestructuras sensibles a la presión. Una presión de entre 6 y 10 MPa es deliberadamente suave, pero sigue siendo presión. Los materiales cuya microestructura o composición de fases sea sensible a la presión deben evaluarse según sus propios parámetros, no basándose en las especificaciones de un catálogo.
- Atmósferas reductoras u oxidantes. La zona caliente de grafito indica que la atmósfera del proceso es nitrógeno o argón. El trabajo con hidrógeno se realiza en un horno de hidrógeno con una zona caliente de molibdeno, y las atmósferas oxidantes quedan excluidas por el propio material de la zona caliente.
- Forma casi final definida por troquel. Si la geometría está definida por las herramientas y la presión direccional es el mecanismo que proporciona densidad, eso es prensado en caliente; el GPS proporciona presión isostática y no requiere matriz, que es precisamente el objetivo y también la razón por la que no puede sustituirlo.
- Se requiere un vacío muy elevado como requisito del proceso. La etapa de vacío de nuestra serie G utiliza una bomba mecánica de 10 Pa para la eliminación de aglutinantes y la limpieza. Si la lógica de su proceso depende de un alto vacío real antes de la consolidación, especifíquelo como un requisito aparte para que pueda evaluarse con precisión.
- Dimensiones de la pieza fuera de la cámara. Las dimensiones de los sobres varían desde 300 × 300 × 1000 mm (G3H) hasta 500 × 500 × 1800 mm (G9H) horizontalmente, y desde Φ350 × 700 mm hasta Φ500 × 1000 mm verticalmente. Las piezas que quedan fuera de estas dimensiones requieren un procesamiento diferente, no un lote mayor.
Preguntas frecuentes
¿Para qué se utiliza un horno de sinterización a presión de gas?
Este proceso sinteriza cerámicas y carburos cementados bajo atmósferas de nitrógeno o argón de unos pocos megapascales, logrando así la máxima densidad a temperaturas en las que el material se descompondría de otro modo. Entre los productos típicos que utilizamos se incluyen bolas y anillos de nitruro de silicio, herramientas de corte cerámicas, componentes de SiC, ZrO₂ y Al₂O₃, carburo cementado y la producción en serie de piezas estructurales de alta temperatura.
¿A qué presión y temperatura funciona un horno de sinterización a presión de gas?
Nuestra serie G funciona a una presión de gas de trabajo de 6 o 10 MPa y a 1600 °C o 2000 °C, según el modelo, con una etapa de vacío de 10 Pa para la eliminación de aglutinantes y la limpieza previa a la sinterización. La presión y la temperatura son variables de etapa dentro de un ciclo automático, no puntos de ajuste fijos.
¿La sinterización por presión de gas es lo mismo que HIP?
No. Ambos aplican presión de gas isostática, pero a niveles muy diferentes: GPS funciona en el rango de 6 a 10 MPa, mientras que el prensado isostático en caliente de nuestra serie I se realiza a 100, 150 o 200 MPa. La diferencia práctica radica en la encapsulación: GPS generalmente no la necesita, ya que la etapa de presión se produce tras el cierre de los poros, mientras que HIP a menudo sí la requiere al partir de una porosidad abierta.
¿Por qué el nitruro de silicio necesita presión de nitrógeno para sinterizarse?
A las temperaturas necesarias para la densificación completa, el nitruro de silicio es termodinámicamente inestable a presión ambiente y se descompone en lugar de contraerse. El llenado con nitrógeno a una presión controlada desplaza el equilibrio y permite que la temperatura aumente lo suficiente para que se complete la densificación en fase líquida, razón por la cual existe la etapa de presión parcial dentro del ciclo.
¿El GPS necesita encapsulación o una carcasa hermética?
Normalmente, esto no se encuentra dentro del rango de GPS. Dado que la etapa de presión se aplica después de que la red de poros se ha cerrado, el gas no puede penetrar la pieza y la encapsulación es innecesaria. Este es el principal argumento económico a favor de GPS frente a HIP para geometrías que ya cumplen con el objetivo de densidad dentro del rango de 6 a 10 MPa.
¿Cuándo no debo utilizar la sinterización por presión de gas?
Cuando el proceso supera los 2000 °C, cuando la pieza debe densificarse a partir de porosidad abierta y requiere 100 MPa o más, cuando la microestructura es sensible a la presión, cuando la atmósfera debe ser de hidrógeno u oxidante, o cuando la densidad depende de la presión direccional de un conjunto de matrices. En esos casos, el prensado en caliente, el proceso HIP o un horno de hidrógeno son las especificaciones correctas.
Si dispone de una pieza en bruto, un sistema aglutinante y una densidad objetivo, envíenos el dibujo y la especificación del material. Realizaremos un ciclo de desaglomeración y sinterización en nuestro equipo de la serie G y le proporcionaremos los datos de densidad, microestructura y proceso antes de que usted defina la especificación.
Equipo relacionado: Horno de sinterización a presión de gas serie G · Horno de prensado en caliente al vacío de grafito serie P · Horno de sinterización y desaglomeración MIM